
Vorteile des Induktionshartlötens von Aluminium

Bevor wir auf die Vorteile des Induktionslötens von Aluminiumkomponenten eingehen, zunächst ein kurzer historischer Überblick über den Einsatz von Aluminium im Vergleich zu Kupfer in der HLK-Branche.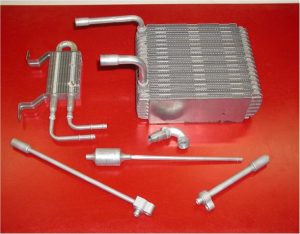
Aluminium ist seit Jahrzehnten das Material der Wahl für Wärmetauscher in der Automobilindustrie. Aluminium-Wärmetauscher wie Kühler, Heizungskerne, Verdampfer und Kondensatoren, die für Klimaanlagen sowie zur Kühlung von Motor und Antriebsstrang eingesetzt werden, sind mittlerweile weit verbreitet und haben Kupfer und Messing bereits vor Jahrzehnten abgelöst.
Auch in der HLK-Branche hat Aluminium ähnliche Fortschritte gemacht. Warum wird Aluminium zunehmend als Alternative zu Kupfer in Betracht gezogen? Aluminium ist kostengünstiger als Kupfer, es ist leichter als Kupfer und recycelbar. Eine vollständig aus Aluminium gefertigte Wärmetauscherspule mit Aluminiumrohren und Aluminiumlamellen ist leichter als eine mit Kupferrohren und Aluminiumlamellen. Obwohl Aluminium eine Wärmeleitfähigkeit von etwa 60 Prozent der von Kupfer aufweist, lassen sich aus einem Pfund Aluminium fast dreimal so viele Bauteile herstellen wie aus einem Pfund Kupfer, was Aluminium ein besseres Verhältnis von Oberfläche zu Gewicht verleiht.
| Material | Wärmeleitfähigkeit [BTU/(Std·ft⋅°F)] |
| Aluminium | 136 |
| Kupfer | 231 |
| Quelle: Engineer’s Edge |
Korrosionsbeständigkeit von Aluminium im Vergleich zu Kupfer
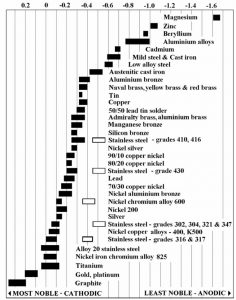
Kupferwendeln mit Aluminiumlamellen sind zwei Arten von Korrosion ausgesetzt: galvanischer Korrosion und Formikarkorrosion. Galvanische Korrosion wird definiert als „ein elektrochemischer Prozess, bei dem ein Metall bevorzugt korrodiert, wenn es in elektrischem Kontakt mit einem anderen Metall steht und ein Elektrolyt vorhanden ist“ (Wikipedia). In der Regel tritt galvanische Korrosion in Innenräumen oder in trockener Umgebung nicht auf. Wenn jedoch Aluminium mit einem edleren Metall wie Kupfer in Kontakt kommt, insbesondere in Regionen mit hohem Chloridgehalt, wie beispielsweise in Meeresnähe, kommt es zu Korrosion. Siehe Abbildung 1.
| Material | Dichte – p` (lb/ft³) |
| Aluminium | 169 |
| Kupfer | 558 |
| Quelle: The Engineering Toolbox: The Engineering Toolbox |
Aluminium-Wärmetauscher für Heizungs-, Lüftungs- und Klimatechnik (HVAC/R) haben gegenüber Kupferwärmetauschern einen weiteren Vorteil: Aluminiumrohre sind unempfindlich gegenüber Formikarkorrosion. Formikarkorrosion entsteht durch eine chemische Reaktion zwischen Sauerstoff, Wasser und organischen Säuren im Wärmetauscher. Die „Air Conditioning Contractors of America“ (ACCA) hat einen Informationsartikel mit dem Titel„Was verursacht Formicary-Korrosion und wie lässt sie sich verhindern?“ veröffentlicht, in dem näher erläutert wird, was Formicary-Korrosion ist und welche Ursachen dafür typischerweise vorliegen. Sie tritt ausschließlich in Spulen auf Kupferbasis auf und ist seit langem ein Problem bei Kupferrohren in HLK-Anwendungen. Aluminium ist jedoch immun gegen Formicary-Korrosion.
Warum sollte man Aluminiumkomponenten induktiv statt mit dem Brenner hartlöten?
Zunächst einige Hintergrundinformationen zu den heute gängigen Aluminiumlegierungen und den üblicherweise zum Fügen verwendeten Aluminium-Hart- und Weichlote. Das Hartlöten von Aluminiumkomponenten ist wesentlich anspruchsvoller als das Hartlöten von Kupferkomponenten. Kupfer schmilzt bei 1980 °F (1083 °C) und verändert beim Erhitzen seine Farbe. Aluminiumlegierungen, wie sie häufig in HLK-Anlagen verwendet werden, beginnen bei etwa 1190 °F (643 °C) zu schmelzen und geben beim Erhitzen keine optischen Hinweise wie beispielsweise Farbveränderungen.
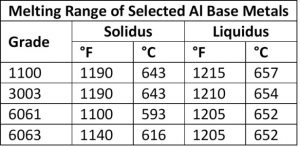
Eine sehr präzise Temperaturregelung ist erforderlich, da die Schmelz- und Hartlöttemperaturen von Aluminium je nach Aluminium-Grundmetall, Hartlötzusatzwerkstoff und Masse der zu lötenden Bauteile variieren. Beispielsweise beträgt der Temperaturunterschied zwischen der Solidustemperatur zweier gängiger Aluminiumlegierungen – der Serie 3003 und der Serie 6061 – und der Schmelztemperatur der häufig verwendeten Hartlötlegierung BAlSi-4 20 °F – ein sehr enges Temperaturfenster, das eine präzise Regelung erfordert. Die Auswahl der Grundlegierungen ist bei zu lötenden Aluminiumsystemen von entscheidender Bedeutung. Die bewährte Vorgehensweise besteht darin, bei einer Temperatur zu löten, die unterhalb der Solidustemperatur der Legierungen liegt, aus denen die miteinander zu verlötenden Bauteile bestehen.
| AWS A5.8-Klassifizierung | Nominelle chemische Zusammensetzung | Solidus °F (°C) | Schmelzpunkt °F (°C) | Löttemperatur |
| BAISi-3 | 86 % Al, 10 % Si, 4 % Cu | 970 (521) | 1085 (855) | 1085–1120 °F |
| BAISI-4 | 88 % aL, 12 % Si | 1070 (577) | 1080 (582) | 1080–1120 °F |
| 78 Zn, 22 % Al | 826 (441) | 905(471) | 905–950 °F | |
| 98 % Zn, 2 % Al | 715(379) | 725(385) | 725–765 °F |
Es ist zu beachten, dass zwischen zinkreichen Bereichen und Aluminium galvanische Korrosion auftreten kann. Wie aus der galvanischen Tabelle in Abbildung 1 hervorgeht, ist Zink weniger edel und neigt im Vergleich zu Aluminium dazu, anodisch zu sein. Je geringer die Potentialdifferenz, desto geringer ist die Korrosionsrate. Die Potentialdifferenz zwischen Zink und Aluminium ist im Vergleich zur Potentialdifferenz zwischen Aluminium und Kupfer minimal.
Ein weiteres Phänomen beim Hartlöten von Aluminium mit einer Zinklegierung ist die Lochfraßkorrosion. Lokale Zell- oder Lochfraßkorrosion kann an jedem Metall auftreten. Aluminium wird normalerweise durch einen harten, dünnen Film geschützt, der sich an der Oberfläche bildet, wenn es Sauerstoff ausgesetzt ist (Aluminiumoxid); wird diese schützende Oxidschicht jedoch durch ein Flussmittel entfernt, kann es zur Auflösung des Aluminiums kommen. Je länger das Zusatzmetall geschmolzen bleibt, desto stärker ist die Auflösung.
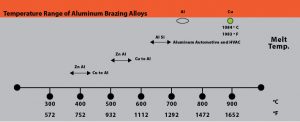
Aluminium bildet beim Hartlöten eine zähe Oxidschicht, weshalb die Verwendung von Flussmittel unerlässlich ist. Das Aufbringen von Flussmittel auf Aluminiumkomponenten kann separat vor dem Hartlöten erfolgen, oder es kann eine Aluminium-Hartlötlegierung, die Flussmittel enthält, in den Hartlötprozess integriert werden. Je nach Art des verwendeten Flussmittels (korrosiv vs. nicht korrosiv) kann ein zusätzlicher Schritt erforderlich sein, wenn die Flussmittelrückstände nach dem Hartlöten entfernt werden müssen. Wenden Sie sich an einen Hersteller von Hartlötlegierungen und Flussmitteln, um Empfehlungen zur Hartlötlegierung und zum Flussmittel zu erhalten, die auf die zu verbindenden Werkstoffe und die zu erwartenden Hartlöttemperaturen abgestimmt sind.
Die Vorteile des Induktionslötens von Aluminium gegenüber dem Brenner- oder Flammlöten
Die niedrige Schmelztemperatur von Aluminiumgrundmetallen in Verbindung mit dem engen Temperaturbereich der verwendeten Hartlötlegierungen stellt beim Brennerhartlöten eine Herausforderung dar. Da sich die Farbe von Aluminium beim Erhitzen nicht verändert, haben die Löttechniker keinen visuellen Anhaltspunkt dafür, dass das Aluminium die richtige Löttemperatur erreicht hat. Beim Brennerlöten spielen eine Reihe von Variablen eine Rolle. Dazu gehören unter anderem die Brenner-Einstellungen und die Art der Flamme, der Abstand des Brenners zu den zu lötenden Teilen, die Position der Flamme im Verhältnis zu den zu verbindenden Teilen und vieles mehr.
Zu den Gründen, warum beim Hartlöten von Aluminium der Einsatz vonInduktionswärmein Betracht gezogen werden sollte, gehören:
- Schnelle, zügige Erwärmung
- Kontrollierte, präzise Temperaturregelung
- Selektive (lokalisierte) Wärme
- Anpassungsfähigkeit und Integration von Fertigungslinien
- Längere Lebensdauer der Vorrichtung und einfachere Handhabung
- Wiederholbare, zuverlässige Hartlötverbindungen
- Verbesserte Sicherheit
Das erfolgreiche Induktionslöten von Aluminiumkomponenten hängt in hohem Maße von der Auslegungder Induktionsspulenab, die die elektromagnetische Wärmeenergie auf die zu lötenden Bereiche bündeln und diese gleichmäßig erwärmen müssen, damit die Lötlegierung richtig schmilzt und fließt. Falsch ausgelegte Induktionsspulen können dazu führen, dass einige Bereiche überhitzt werden, während andere Bereiche nicht genügend Wärmeenergie erhalten, was zu einer unvollständigen Lötverbindung führt.
Bei einer typischen Hartlötverbindung aus Aluminiumrohren bringt der Bediener einen Aluminium-Hartlötring, der häufig Flussmittel enthält, am Aluminiumrohr an und führt dieses in ein anderes aufgeweitetes Rohr oder eine Blockverschraubung ein. Anschließend werden die Teile in eine Induktionsspule gelegt und erhitzt. Bei einem normalen Verfahren schmelzen die Hartlötzusätze und fließen aufgrund der Kapillarwirkung in die Verbindungsfuge.
Radyne kann Kunden dabei unterstützen, ihre Hartlötprozesse zu optimieren. Da das Hartlöten von Aluminium recht komplex ist, kann Radyne mithilfe seinesIPEC-Laborsden Hartlötprozess modellieren und Hartlötexperimente durchführen, um die Effizienz des Hartlötens zu steigern und den Hartlötprozess zu optimieren.
Fazit
Nicht alle Hartlötanwendungen eignen sich gleichermaßen für die Induktionserwärmung. Bei geringen Stückzahlen, einer großen Produktvielfalt oder unregelmäßigen Formen, bei denen die Spannvorrichtung oder die Spulenkonstruktion äußerst komplex wäre, kann das Hartlöten im Ofen oder mit dem Brenner durch erfahrene Bediener eine wirtschaftlichere Wahl sein. Das Induktionshartlöten ermöglicht jedoch schnelle, kontrollierbare, präzise, energieeffiziente und wiederholbare Lötverbindungen für Unternehmen, die auf „Lean Manufacturing“ setzen.
Als führendes Unternehmen im Bereich der Induktionserwärmung kann Radyne Ihnen dabei helfen, die Herausforderungen zu meistern und die Vorteile des Induktionslötens zu nutzen. Für weitere Informationen zu Lösungen für die Induktionserwärmung und damit verbundene Verfahren wenden Sie sich bitte kontaktieren Sie uns.