
Die Schritte zum erfolgreichen Hartlöten

Welche Schritte sind erforderlich, um eine gute Hartlötverbindung zu gewährleisten?
Eine gute, solide Hartlötverbindung entsteht nicht von selbst. Sie ist das Ergebnis der Einhaltung bewährter Verfahren, lange bevor der eigentliche Hartlötvorgang stattfindet. Induktionshartlötanlagen können mangelhafte Konstruktionen oder Verfahren nicht ausgleichen.
Wie sieht also der Arbeitsablauf zur Herstellung einer zuverlässigen Hartlötverbindung aus?
- Gute Konstruktion der Verbindung mit angemessenen Abständen
- Teile reinigen, Verunreinigungen entfernen
- Flux/Atmosphäre
- Die richtige Auswahl der Hartlötlegierung
- Geeignete Leuchten
- Erwärmen der Teile
- Reinigung nach dem Hartlöten
Gutes Design
Das Hartlöten beruht auf der Kapillarwirkung. Die Kapillarwirkung ist die Fähigkeit einer geschmolzenen Hartlötlegierung, ohne Hilfe von oder sogar entgegen äußeren Kräften wie der Schwerkraft in enge Spalten zu fließen.
Damit eine geschmolzene Hartlötlegierung in die Fugenfläche (die aneinanderstoßenden Oberflächen) fließen kann, müssen die Teile gut aneinanderpassen und die richtigen Spaltmaße aufweisen. Als Faustregel gilt ein Spaltmaß von 0,001“ bis 0,005“, wenn Flussmittel verwendet wird und das Hartlöten an der Luft erfolgt. (Dies basiert auf dem Hartlöten ähnlicher Metalle oder Grundwerkstoffe mit einem ähnlichen Wärmeausdehnungskoeffizienten.) Dadurch kann die Kapillarwirkung greifen, sodass die Hartlötlegierung fließen kann. Bei größeren Spalten wird die Kapillarwirkung verringert, und die Hartlötlegierung füllt den Spalt möglicherweise nicht vollständig aus. Eine eutektische Hartlötlegierung oder eine nahezu eutektische Hartlötlegierung fließt schnell, und die Spalten zwischen den Bauteilen sind in der Regel kleiner. Ein Beispiel hierfür ist das Kupferlöten von Kraftstoffleitungen und Kraftstoffverteilern in einer kontrollierten Atmosphäre. Die Zusammenarbeit mit einem renommierten Anbieter von Hartlötlegierungen kann dabei helfen, die empfohlenen Spaltmaße auf der Grundlage der Hartlötlegierung, der Lötatmosphäre und der zu verbindenden Werkstoffe zu bestimmen.
Wie verhält es sich mit unterschiedlichen Metallen? Wenn sich Metall erwärmt, dehnt es sich aus, wobei sich unterschiedliche Werkstoffe mit unterschiedlichen Geschwindigkeiten ausdehnen. Der empfohlene Abstand von 0,001–0,005 Zoll bezieht sich auf die Hartlöttemperatur, nicht auf Raumtemperatur. Messing dehnt sich beispielsweise beim Erwärmen stärker aus als Stahl; berücksichtigen Sie daher die Wärmeausdehnung bei der Konstruktion von-Bauteilen.
Sauberkeit
Die durch Hartlöten zu verbindenden Werkstoffe erfordern saubere Fügeflächen. Die Werkstoffe müssen frei von Fett, Ölen, Schmutz und Oberflächenoxiden (einschließlich Rost) sein, damit die Hartlötlegierung an der Oberfläche haften kann. Durch die Verwendung handelsüblicher Entfettungsmittel sollten diese Verunreinigungen von Ihren Werkstücken entfernt werden. Flussmittel entfernt weder Öl noch Fett, und die Hartlötlegierung haftet nicht auf öligen Oberflächen. Oberflächenoxide können entweder chemisch odermechanisch entfernt werden.
Geeignetes Flussmittel und geeignete Atmosphäre
Nachdem die Teile gereinigt wurden und vor dem Erhitzen wird Flussmittel auf die Teile aufgetragen. Flussmittel dient dazu, Oxidrückstände zu entfernen und die Grund- sowie die Zusatzmetalle während des Erhitzens vor Oxidation zu schützen. Wenn Metalle erhitzt werden, neigen sie stärker dazu, mit dem Sauerstoff in der Luft zu reagieren, und dieser Prozess vollzieht sich umso schneller, je heißer die Teile werden. Flussmittel ist zwar gut, aber die Aussage „Je mehr, desto besser“ gilt nicht unbedingt auch für das Hartlöten. Verwendet man zu viel Flussmittel, kann dieses in der Verbindung eingeschlossen werden und möglicherweise zu Hohlräumen innerhalb einer Hartlötverbindung führen.
Wird das Hartlöten in einer kontrollierten Atmosphäre wie Stickstoff oder Argon durchgeführt, wird die benötigte Flussmittelmenge reduziert und oft ganz vermieden. Eine Schutzatmosphäre schützt den Lötbereich vor Oxidation. In manchen Fällen wird jedoch eine dünne Schicht Flussmittel aufgetragen, um Oberflächenoxide zu reduzieren.
Es gibt kein Flussmittel, das für alle Situationen gleichermaßen geeignet ist. Die Wahl des verwendeten Flussmittels hängt von den zu hart- oder weichlötenden Grundmetallen sowie von der erwarteten Löttemperatur ab. Ein Weichlötflussmittel kann nicht zum Hartlöten verwendet werden und umgekehrt. Das am häufigsten verwendete Flussmittel für eine Vielzahl von Silberhartlötanwendungen zum Verbinden von Eisen- und Nichteisenlegierungen wird gemeinhin als weißes Flussmittel oder Allzweckflussmittel (FB3A) bezeichnet und ist bis zu einer Temperatur von 1600°F wirksam. Die AWS-Veröffentlichung A5.31,„Specification for Fluxes for Brazing and Braze Welding“ (Spezifikation für Flussmittelzum Hartlöten undHartlötschweißen), enthält weitere Einzelheiten zu den Flussmitteltypen, den geeigneten Einsatzbereichen und den Grundmetallen, für die sie geeignet sind. Zum Hartlöten von hochtemperaturbeständigen Chrom-Edelstählen, Wolfram und Chromkarbiden bei Temperaturen bis zu 1800 °F wird typischerweise ein FB3A-Flussmittel verwendet. Wenn die Hartlöttemperatur voraussichtlich bis zu 2000°F beträgt oder wenn die Bauteile über einen längeren Zeitraum einer erhöhten Temperatur von über 1450°F ausgesetzt sind, wird üblicherweise ein FB3D-Flussmittel verwendet. Wenden Sie sich an einen Flussmittelhersteller, um das richtige Flussmittel basierend auf den zu verbindenden Werkstoffen und den erwarteten Hartlöt-n zu erhalten.
Geeignete Hartlötlegierung
Die Auswahl einer geeigneten Hartlötlegierung ist entscheidend für den Erfolg zuverlässiger Hartlötverbindungen. Nicht jedes Bauteil kann mit derselben Legierung hartgelötet werden. Hersteller von Hartlötlegierungen produzieren Legierungen für eine Vielzahl unterschiedlicher Anwendungen. Die chemische Zusammensetzung einer Legierung, die für bestimmte Grundmetalle geeignet ist, eignet sich nicht unbedingt auch für andere Werkstoffe. So können beispielsweise BCuP-Legierungen, die für das Hartlöten von Kupfer entwickelt wurden, nicht zum Hartlöten von Stahlbauteilen verwendet werden, während BAg-Silber-Hartlötlegierungen mit geringen Zusätzen von Ni und/oder Mn sich gut für das Verbinden von Karbiden und das Hartlöten von Edelstahl eignen, da das Nickel dazu beiträgt, Grenzflächenkorrosion zu verhindern. Die von der American Welding Society veröffentlichte Spezifikation AWS A.5.8 listet die verschiedenen im Handel erhältlichen Hartlötlegierungen und deren chemische Zusammensetzung zusammen mit der Liquidustemperatur und der Solidustemperatur der Legierung auf.
Liquidus vs. Solidus und eutektische Legierungen.
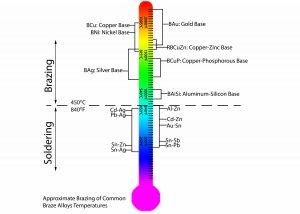
Der Liquidus ist die niedrigste Temperatur, bei der ein Metall vollständig flüssig ist, während der Solidus die höchste Temperatur ist, bei der ein Metall fest ist und oberhalb dieser Temperatur zu schmelzen beginnt. Wenn die Liquidustemperatur der Solidustemperatur entspricht, wird eine Hartlötlegierung als eutektische Legierung bezeichnet. Zu den häufig verwendeten eutektischen Legierungen gehören reines Kupfer oder BCu-Legierungen, die als Hartlötzusatzwerkstoff in einer Schutzatmosphäre eingesetzt werden, sowie BAg-8, eine Hartlötlegierung mit 72 % Ag und 28 % Cu. Warum ist es wichtig, dies zu wissen? Eine eutektische Hartlötlegierung fließt schnell und kann enge Spalten ausfüllen. Legierungen mit einem großen Abstand zwischen Solidus und Liquidus fließen träge und sind in der Lage, breitere Spalten auszufüllen.
Einer der Vorteile des Induktionslötens ist die Wiederholbarkeit und die Verringerung von Schwankungen im Fertigungsprozess. Induktionsanlagen in Verbindung mit der richtigen Lötvorform können Ihre Lötabteilung noch effizienter machen. Eine Lötvorform regelt die Menge der Lötlegierung, ermöglicht das gleichzeitige Löten mehrerer Verbindungsstellen und den Einsatz von Automatisierung. Ein Hartlötvorformling wird hergestellt, indem Hartlötdraht oder -band zu verschiedenen Formen – Ringe, Unterlegscheiben, Scheiben, Ausgleichsscheiben, um nur einige zu nennen – verarbeitet wird, die vom Hersteller der Hartlötlegierung speziell für die zu lötenden Teile entworfen wurden .
Korrekte Befestigung
Die Aufgabe einer guten Halterung besteht darin, die Teile während des Erhitzens und Abkühlens in der richtigen Position zu halten, damit die Kapillarwirkung eintreten kann. Die besten Halterungen sind solche mit geringer Masse und schlechter Wärmeleitfähigkeit, um die Wärmeabfuhr aus dem Lötbereich so gering wie möglich zu halten.
Ein selbstspannendes Bauteil – beispielsweise Rohrverbindungen – wird aufgrund seiner Einfachheit und Vielseitigkeit bevorzugt. Selbstspannende Bauteile, die auf einen Hartlötvorformling ausgerichtet sind, lassen sich mit einer entsprechend ausgelegten Induktionsheizspule problemlos erwärmen. Zu den Möglichkeiten, dies zu erreichen, gehören unter anderem: das Zusammenhalten der Baugruppen durch Schwerkraft, das Feststecken der Teile, das Aufpressen und das Crimpen vor dem Hartlöten, um nur einige gängige Methoden zu nennen.
Ist eine selbstständige Fixierung nicht möglich, muss eine externe Fixierung in den Induktionslötzyklus integriert werden. Der Zweck der externen Fixierung besteht darin, die Teile während des Lötzyklus in der richtigen Ausrichtung und an ihrem Platz zu halten. Zu den wichtigsten Aspekten bei der Konstruktion und dem Bau externer Halterungen gehören:
- Den Kontakt mit den zu lötenden Teilen so gering wie möglich halten, da die Kontaktstellen als Wärmeableiter wirken
- Die Hitzebeständigkeit und die Temperaturwechselbeständigkeit der Werkstoffe der Halterung
- Zugänglichkeit der Bereiche, die erwärmt werden sollen, damit die Induktionsheizspule die Teile ausreichend erwärmen kann
- Bei der Konstruktion von Halterungen muss die Wärmeausdehnung berücksichtigt werden, da sich Materialien bei Erwärmung ausdehnen.
- Einfachheit, Benutzerfreundlichkeit und Ergonomie müssen berücksichtigt werden, um die Ermüdung der Benutzer zu minimieren und die Akzeptanz bei den Benutzern zu steigern.
Häufig lassen sich durch Induktionshartlöten und -weichlöten die Anzahl der erforderlichen Werkstückaufspannungen reduzieren, wobei die minimale Erwärmung der Aufspannvorrichtungen deren Lebensdauer verlängert und die Genauigkeit bei der Ausrichtung der zu verbindenden Bauteile gewährleistet.
Erwärmen der Teile
Nachdem die zu lötenden Teile in einer Induktionsspule eingespannt und korrekt ausgerichtet wurden, sind sie bereit zum Löten. Induktionsheizgeräte übertragen Energie mittels eines wechselnden elektromagnetischen Feldes auf das zu erwärmende Bauteil. Die Schwankungen der elektromagnetischen Feldstärke, der Frequenz und der Zeit steuern die Erwärmungsgeschwindigkeit und die Temperatur des Bauteils. Die elektromagnetische Feldstärke wird durch die Geometrie der Induktionsspule (auch als Induktor bezeichnet), die an den Induktor angelegte Leistung und Spannung sowie die Position des Bauteils relativ zum Induktor gesteuert.
Richtig ausgelegte Induktionsspulen erwärmen den Lötbereich gleichmäßig. Da die geschmolzene Lötlegierung in Bereiche mit höherer Temperatur fließt, muss darauf geachtet werden, den Induktor korrekt auf die Bauteile auszurichten, um diese gleichmäßig zu erwärmen. Radyne kann Sie bei der Konstruktion und dem Bau von Induktionsheizspulen unterstützen, die die richtige Energiemenge an die richtigen Stellen leiten, um zuverlässige und reproduzierbare gelötete Bauteile herzustellen.
Reinigung nach dem Hartlöten
Die Flussmittelrückstände müssen nach dem Hartlöten entfernt werden, da die meisten Flussmittelzusammensetzungen korrosiv sind. Werden die Flussmittelrückstände nicht entfernt, kann die gelötete Baugruppe durch Korrosion geschwächt werden oder versagen. Flussmittelrückstände werden in der Regel durch Spülen mit heißem Wasser entfernt. In den meisten Fällen lassen sich die Rückstände durch heißes Wasser und leichtes mechanisches Bürsten entfernen. Dabei ist darauf zu achten, nicht zu aggressiv zu bürsten, damit sich keine Partikel im Grundmetall festsetzen.
Häufig werden hartgelötete Baugruppen kurz nach dem Erstarren der Hartlötlegierung in Wasser getaucht. Durch diesen Thermoschock lösen sich die Rückstände nach dem Hartlöten ab. Werden die Teile zu früh nach dem Hartlöten abgeschreckt, kann dies zu Rissen führen und die Lötstellen können ein raues Erscheinungsbild annehmen. Bei Werkstoffen mit einem großen Unterschied im Wärmeausdehnungskoeffizienten (CTE) sollte keine Abschreckung durchgeführt werden.
In Fällen, in denen sich Rückstände und Flecken nur schwer entfernen lassen, kann eine chemische Reinigung erforderlich sein. Beizlösungen sind ein gängiges Mittel zur Entfernung von Rückständen nach dem Hartlöten. Wenden Sie sich an Ihren Lieferanten für Hartlötlegierungen und Flussmittel, um weitere Möglichkeiten zur Reinigung von Bauteilen mit Flussmittelrückständen nach dem Hartlöten zu erfahren.
Fazit
Eine hervorragende, fachgerecht ausgeführte Hartlötverbindung ist das Ergebnis der Einhaltung bewährter, solider Hartlötverfahren. Durch die Befolgung dieser Schritte in Verbindung mit der richtigen Induktionslötanlage lassen sich wiederholbare, zuverlässige und qualitativ hochwertige Lötverbindungen erzielen. Die Induktionserwärmung ist eine der ersten Wahl in Fertigungsumgebungen, in denen operative Exzellenz sowie Lean und Six Sigma großgeschrieben werden.
Als führendes Unternehmen im Bereich der Induktionserwärmung kann Radyne Ihnen dabei helfen, die Herausforderungen zu meistern und die Vorteile des Induktionslötens zu nutzen. Für weitere Informationen zu Lösungen für die Induktionserwärmung und damit verbundene Verfahrenwenden Sie sich bitte an uns.