
Ventajas del soldeo fuerte por inducción en aluminio

Antes de analizar las ventajas de la soldadura fuerte por inducción en componentes de aluminio, veamos un poco de historia sobre el aluminio frente al cobre en la industria de HVAC/R.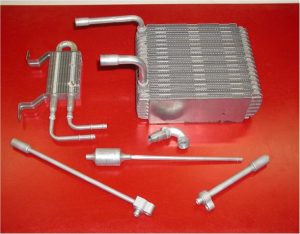
El aluminio ha sido la opción dominante para los intercambiadores de calor en la industria automotriz durante décadas. Los intercambiadores de calor de aluminio, como los radiadores, núcleos de calefacción, evaporadores y condensadores, utilizados para el aire acondicionado y la refrigeración del motor y del tren motriz, son comunes y reemplazaron al cobre/latón hace décadas.
El aluminio ha logrado avances similares en la industria de HVAC/R. ¿Por qué el aluminio se ha convertido cada vez más en una alternativa al cobre? El aluminio es más económico que el cobre, es más ligero y es reciclable. Un serpentín intercambiador de calor totalmente de aluminio, con tubos y aletas de aluminio, es más ligero que los tubos de cobre con aletas de aluminio. Aunque el aluminio tiene una conductividad térmica de aproximadamente el 60 por ciento de la del cobre, una libra de aluminio rinde casi tres veces más piezas que una libra de cobre, lo que le otorga al aluminio una mejor relación superficie-peso.
| Material | Conductividad térmica [BTU/(hr·ft·°F)] |
| Aluminio | 136 |
| Cobre | 231 |
| Fuente: Engineer’s Edge |
Resistencia a la corrosión del aluminio frente al cobre
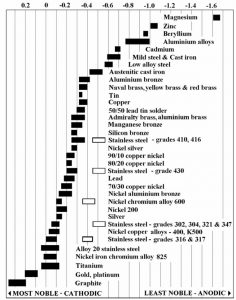
Los serpentines de cobre con aletas de aluminio se ven afectados por dos tipos de corrosión: galvánica y formicaria. La corrosión galvánica se define como «un proceso electroquímico en el que un metal se corroe de forma preferente cuando está en contacto eléctrico con otro, en presencia de un electrólito» (Wikipedia). Por lo general, la corrosión galvánica no se produce en interiores o en atmósferas secas. Sin embargo, cuando el aluminio está en contacto con un metal más noble, como el cobre, en particular en regiones con altos niveles de cloruro, como las zonas cercanas al mar, se producirá corrosión. Consulte la Figura 1.
| Material | Densidad – p`(lb/ft3) |
| Aluminio | 169 |
| Cobre | 558 |
| Fuente: The Engineering Toolbox: The Engineering Toolbox |
Los serpentines de HVAC/R de aluminio tienen otra ventaja sobre los de cobre: la invulnerabilidad de los tubos de aluminio a la corrosión por picaduras de hormiga (formicary corrosion). La corrosión por picaduras de hormiga se produce a raíz de una reacción química entre el oxígeno, el agua y los ácidos orgánicos presentes en el serpentín. Air Conditioning Contractors of America (ACCA) ha publicado un artículo educativo, “What Causes Formicary Corrosion & How Is It Stopped?” (¿Cuáles son las causas de la corrosión por picaduras de hormiga y cómo se detiene?), que analiza con más detalle en qué consiste este tipo de corrosión y cuáles son sus causas más comunes. Se produce exclusivamente en serpentines a base de cobre y ha sido un problema prolongado en las tuberías de cobre dentro de las aplicaciones de HVAC/R. Sin embargo, el aluminio es inmune a la corrosión por picaduras de hormiga.
¿Por qué elegir el soldeo fuerte por inducción en lugar del soldeo con soplete para componentes de aluminio?
En primer lugar, un poco de contexto sobre las aleaciones de aluminio más comunes en la actualidad y los materiales de aportación y soldadura habituales para la unión. El soldeo fuerte de componentes de aluminio es mucho más complejo que el de componentes de cobre. El cobre se funde a 1980 °F (1083 °C) y cambia de color a medida que se calienta. Las aleaciones de aluminio utilizadas habitualmente en los sistemas de HVAC empiezan a fundirse a aproximadamente 1190 °F (643 °C) y no ofrecen ninguna pista visual, como cambios de color, durante su calentamiento.
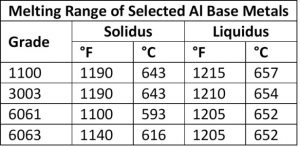
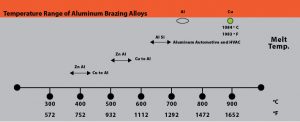
Se requiere un control de temperatura muy preciso, ya que la diferencia entre las temperaturas de fusión y de soldeo fuerte del aluminio depende del metal base de aluminio, del metal de aportación y de la masa de los componentes que se van a unir. Por ejemplo, la diferencia de temperatura entre la temperatura de sólidus de dos aleaciones de aluminio comunes (la serie 3003 y la serie 6061) y la temperatura de líquidus de la aleación de aportación BAlSi-4, utilizada frecuentemente, es de 20 °F, lo que constituye un intervalo operativo de temperatura muy estrecho que exige un control preciso. La selección de las aleaciones base es sumamente importante en los sistemas de aluminio que se van a soldar. La práctica recomendada es realizar el soldeo fuerte a una temperatura inferior a la temperatura de sólidus de las aleaciones que componen las piezas que se van a unir.
| Clasificación AWS A5.8 | Composición química nominal | Sólidus °F (°C) | Líquidus °F (°C) | Temperatura de soldeo fuerte |
| BAlSi-3 | 86 % Al, 10 % Si, 4 % Cu | 970 (521) | 1085 (855) | 1085~1120 °F |
| BAlSi-4 | 88 % Al, 12 % Si | 1070 (577) | 1080 (582) | 1080~1120 °F |
| 78 % Zn, 22 % Al | 826 (441) | 905 (471) | 905~950 °F | |
| 98% Zn 2% Al | 715(379) | 725(385) | 725~765 °F |
Cabe señalar que puede producirse corrosión galvánica entre las zonas ricas en zinc y el aluminio. Como se indica en la tabla galvánica de la Figura 1, el zinc es menos noble y tiende a ser anódico en comparación con el aluminio. Cuanto menor es la diferencia de potencial, menor es la velocidad de corrosión. La diferencia de potencial entre el zinc y el aluminio es mínima en comparación con el potencial entre el aluminio y el cobre.
Otro fenómeno que se produce cuando el aluminio se suelda con una aleación de zinc es la picadura. La corrosión por celdas locales o picaduras puede darse en cualquier metal. El aluminio suele estar protegido por una película fina y dura que se forma en la superficie al exponerse al oxígeno (óxido de aluminio); sin embargo, cuando un fundente elimina esta capa de óxido protectora, puede producirse la disolución del aluminio. Cuanto más tiempo permanezca fundido el metal de aporte, más grave será la disolución.
El aluminio forma una capa de óxido resistente durante el proceso de soldadura fuerte, por lo que el uso de fundente es fundamental. La aplicación de fundente en los componentes de aluminio puede realizarse por separado antes de la soldadura fuerte, o bien se puede incorporar una aleación de soldadura fuerte de aluminio que contenga fundente en el propio proceso. Dependiendo del tipo de fundente utilizado (corrosivo o no corrosivo), puede ser necesario un paso adicional si es preciso eliminar los residuos de fundente después de la soldadura fuerte. Consulte con un fabricante de aleaciones y fundentes para obtener recomendaciones sobre los materiales de aportación y los fundentes adecuados según los metales que se vayan a unir y las temperaturas de soldadura previstas.
Ventajas de la soldadura fuerte por inducción de aluminio frente a la soldadura con soplete o llama
La baja temperatura de fusión de los metales base de aluminio, combinada con el estrecho margen de temperatura de proceso de las aleaciones de aporte utilizadas, plantea un desafío en la soldadura con soplete. La falta de cambio de color al calentar el aluminio impide que los operarios tengan una indicación visual de que este ha alcanzado la temperatura adecuada de soldadura fuerte. Los operarios introducen una serie de variables al realizar la soldadura con soplete, entre las cuales se incluyen: los ajustes del soplete y el tipo de llama; la distancia entre el soplete y las piezas que se van a unir; la ubicación de la llama en relación con dichas piezas; entre otras.
Entre las razones para considerar el uso de calentamiento por inducción al realizar la soldadura fuerte de aluminio se encuentran:
- Calentamiento rápido y veloz
- Control térmico preciso y controlado
- Calor selectivo (localizado)
- Adaptabilidad e integración en la línea de producción
- Mayor simplicidad y durabilidad de los elementos de sujeción
- Uniones soldadas fiables y repetibles
- Mayor seguridad
El éxito de la soldadura fuerte por inducción de componentes de aluminio depende en gran medida del diseño de las bobinas de inducción, cuyo objetivo es concentrar la energía térmica electromagnética en las zonas que se van a unir y calentarlas de manera uniforme para que la aleación de aporte se funda y fluya correctamente. Unas bobinas de inducción mal diseñadas pueden provocar que algunas zonas se sobrecalienten mientras que otras no reciban suficiente energía térmica, lo que daría lugar a una unión incompleta.
En una típica unión de tubo de aluminio para soldadura fuerte, el operario coloca un anillo de aleación de aporte de aluminio, que a menudo contiene fundente, alrededor del tubo de aluminio y lo inserta en otro tubo expandido o en un racor de bloque. A continuación, las piezas se colocan en una bobina de inducción y se calientan. En un proceso normal, los metales de aporte se funden y fluyen hacia la interfaz de la unión por acción capilar.
Radyne puede ayudar a los clientes a optimizar sus procesos de soldadura fuerte. Dado que el aluminio es un material complejo de soldar, Radyne, a través de su laboratorio IPEC, puede simular el proceso de soldadura fuerte y realizar experimentos para mejorar la eficiencia y optimizar el proceso.
Conclusión
No todas las aplicaciones de soldadura fuerte son idóneas para el calentamiento por inducción. En situaciones de bajo volumen, gran variedad de referencias o formas irregulares en las que los dispositivos de fijación o el diseño de la bobina resultarían extremadamente complejos, el soldado en horno o con soplete realizado por operarios experimentados puede constituir una opción más económica. No obstante, el soldado fuerte por inducción permite obtener uniones soldadas rápidas, controlables, precisas, energéticamente eficientes y repetibles para aquellas empresas que apuestan por la fabricación esbelta (lean manufacturing).
Como líder en la industria del calentamiento por inducción, Radyne puede ayudarle a superar los desafíos y aprovechar las ventajas de la soldadura fuerte por inducción. Para obtener más información sobre soluciones de calentamiento por inducción y procesos relacionados, contáctenos.