
Automatización del calentamiento por inducción para lingotes, barras y aplicaciones de forja

La automatización del calentamiento por inducción puede mejorar la productividad, la uniformidad del proceso, la manipulación de materiales y la seguridad de los trabajadores en las operaciones de forja. Los sistemas automatizados pueden controlar cómo se cargan los lingotes, las barras y otras piezas, cómo se desplazan a través del sistema de calentamiento por inducción, cómo se calientan y cómo se transfieren a la siguiente fase de producción.
Las opciones de automatización abarcan desde alimentadores por etapas, cintas transportadoras y accionamientos con rodillos de sujeción hasta la manipulación robótica, la extracción automatizada de palanquillas y los controles avanzados de proceso. El enfoque adecuado depende del material que se vaya a calentar, la geometría de la pieza, el ritmo de producción y el proceso de forja.
Este artículo analiza las diferentes formas en que se pueden automatizar los sistemas de calentamiento por inducción para lingotes, barras, anillos, discos y otras formas, incluyendo el calentamiento progresivo de lingotes, la carga y descarga robotizadas, el calentamiento de los extremos de las barras y el control automatizado del proceso.
¿Cómo se puede automatizar el calentamiento por inducción en el proceso de forja?
El calentamiento por inducción para forja puede automatizarse a lo largo de todo el proceso de manipulación y calentamiento del material. Dependiendo de la aplicación, la automatización puede incluir alimentadores de palanquillas, cintas transportadoras, accionamientos por rodillos de presión o tractores, carga y descarga robotizadas, control de la temperatura, controles automatizados del proceso y sistemas de retirada de palanquillas. Los sistemas avanzados de calentamiento de palanquillas también pueden ajustar automáticamente los parámetros de calentamiento para adaptarse a los cambios en el tamaño de las palanquillas, el ritmo de producción y la temperatura objetivo.
Calentamiento por inducción progresiva para lingotes y barras
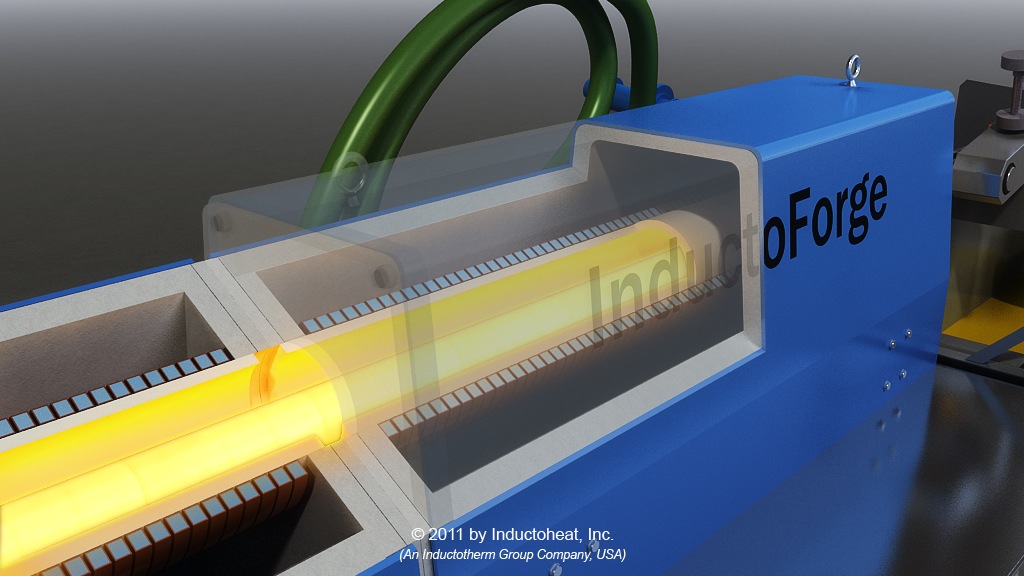
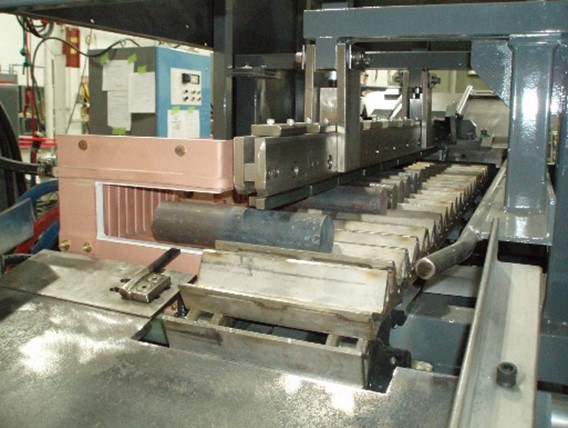
El calentamiento por inducción progresivo o continuo de palanquillas y barras es un método muy popular hoy en día. Este método consiste en hacer pasar palanquillas de tamaño pequeño a mediano a través de un calentador de inducción equipado con una o varias bobinas de inducción en un movimiento continuo (Figura 1). Los calentadores de inducción de tipo progresivo se llevan utilizando desde hace décadas, y a lo largo de todo ese tiempo la industria ha ido incorporando de manera constante numerosas opciones y métodos de automatización.
Carga y descarga automatizada de lingotes
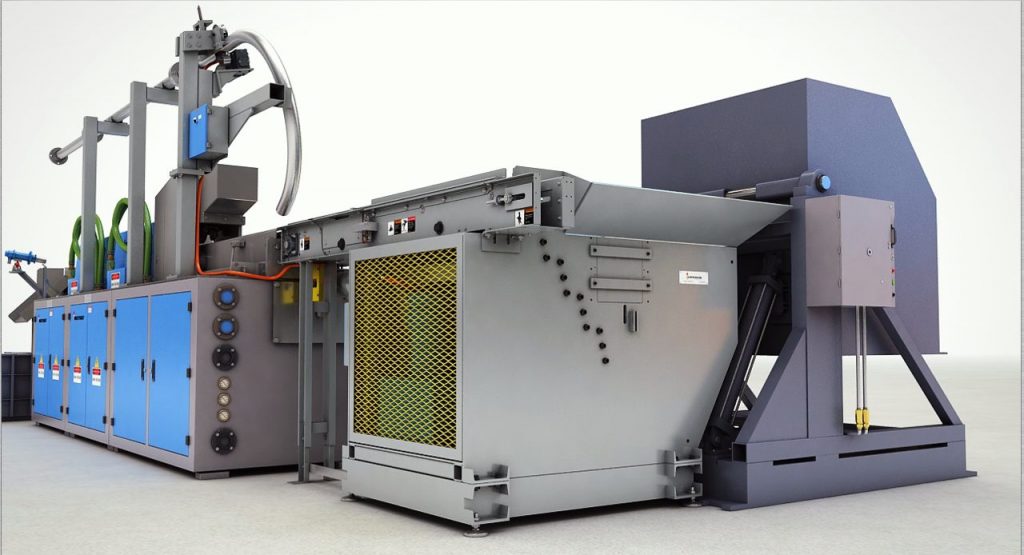
Para suministrar suficiente material al calentador de inducción, se utiliza una amplia gama de sistemas de alimentación automatizados. Las soluciones tradicionales, como volqueteadores de tolvas, alimentadores de pasos, transportadores vibratorios, alimentadores rotativos, desbarbadores de palanquillas y barras, y desapiladores de pórtico, fueron las primeras en emplearse para recibir grandes volúmenes de material y transferirlo a la siguiente operación con una orientación organizada.
Alimentador de pasos
Este mecanismo de alimentación utiliza un diseño de placa escalonada reciprocante para extraer las palanquillas de la tolva y colocarlas en un transportador de salida. El transportador impulsa las palanquillas hacia los calentadores de inducción y, al mismo tiempo, crea la cadena acumulada de palanquillas (efecto de registro) necesaria para alimentar los sistemas de calentamiento mediante unidades de rodillos de presión o sistemas de tracción por oruga.
Alimentadores rotativos
Los alimentadores rotativos son otra alternativa de mecanismo de alimentación y se suelen emplear en aplicaciones específicas que utilizan longitudes de palanquilla elevadas en relación con su diámetro. Estos sistemas están diseñados con una pista rotativa endurecida de configuración especial y una mayor anchura de vía para adaptarse a diversos diámetros y palanquillas de mayor longitud. La pista rotativa está diseñada para extraer las palanquillas más largas de una sección de tolva en posición horizontal y elevarlas hasta una altura donde se dosifican hacia un transportador de entrada para su alimentación en el sistema de calentamiento por inducción.
Automatización de entrada
Los sistemas de automatización de entrada, tales como transportadores, unidades de rodillos de presión, sistemas de tracción por oruga, sistemas de empuje y robótica, se utilizan para introducir y desplazar las palanquillas dentro y a través de los sistemas de calentamiento. Por lo general, incluyen mecanismos capaces de impulsar una serie de palanquillas a través de las bobinas de inducción con velocidades de avance controladas y constantes. Esta automatización suele ser una función integrada del sistema de calentamiento, aunque también se puede adaptar en sistemas de forja más antiguos.
Transportadores de entrada
Los transportadores de entrada se presentan en varios tamaños y configuraciones según el tamaño y la forma de la palanquilla, y pueden adquirirse comercialmente o diseñarse a medida para una aplicación específica. Por lo general, estos transportadores utilizan sistemas de accionamiento de velocidad variable (VFD) y se emplean para transferir palanquillas o piezas hacia un mecanismo de accionamiento que las introducirá en el sistema de calentamiento por inducción.
Unidades de rodillos de presión
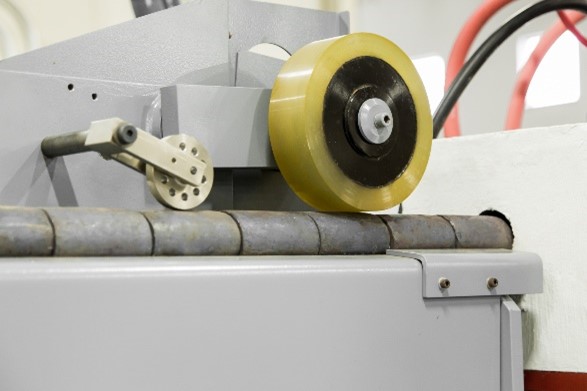
Las unidades de rodillos de presión son uno de los sistemas de accionamiento más populares del mercado. Estos sistemas están diseñados para «presionar» las palanquillas entre dos rodillos y hacerlas avanzar a través del sistema de calentamiento por inducción a una velocidad de alimentación controlada. Un sistema típico de rodillos de presión utiliza dos rodillos opuestos, normalmente uno encima del otro, sincronizados (de forma electrónica o por engranajes) para igualar la velocidad de rotación entre ambos. Los rodillos están recubiertos de poliuretano o moleteados para mejorar la fuerza de agarre sobre el diámetro de la palanquilla. El sistema de rodillos de presión cuenta con un margen de ajuste para adaptarse a los diferentes diámetros de palanquilla que se vayan a procesar. La velocidad de avance de los rodillos de presión está controlada por un variador de frecuencia (VFD) para ajustarse a las distintas velocidades de avance requeridas por las empresas de forja modernas.
Sistemas de tracción por oruga
Los sistemas de tracción por oruga son otro tipo de mecanismo de accionamiento utilizado para desplazar una cadena de palanquillas a través de un sistema de calentamiento por inducción. A diferencia de los rodillos de presión, los sistemas de tracción por oruga utilizan orugas de cadena opuestas para sujetar las palanquillas y hacerlas avanzar a lo largo de una línea de bobinas de inducción. El diseño de «oruga» permite una mayor superficie de contacto a lo largo de la superficie de la palanquilla, generando una fuerza de avance superior a la de un único punto tangencial característico de las unidades de rodillos de presión. Además de una mayor superficie de contacto, el sistema de tracción por oruga incluye un cilindro superior de altas prestaciones que ejerce presión hacia abajo, permitiendo que el conjunto impulse la palanquilla a lo largo de una bobina de calentamiento de mayor longitud. Una ventaja clave de este sistema es su capacidad para manipular palanquillas con extremos de sujeción («tong holds»). Un extremo de sujeción consiste en una pieza de acero de pequeño diámetro y bajo coste soldada en el centro del extremo de la palanquilla. Este extremo proporciona al operario un asa para sujetar la pieza mientras se forja. Dado que el diámetro de este extremo es menor que el de la palanquilla, se crea un espacio entre las zonas de mayor diámetro. Gracias a la mayor superficie de contacto de las orugas, el sistema de tracción no detecta este espacio y las palanquillas avanzan de forma continua a través de la línea de bobinas de inducción.
Sistemas de pesaje de palanquillas
Los sistemas de pesaje de palanquillas aumentan la eficiencia del proceso de forja, mejoran la calidad de las piezas y reducen los residuos al medir el peso de la palanquilla antes de introducirla en el calentador por inducción. Estos sistemas se pueden integrar en una línea de fabricación o utilizar de forma independiente como estación de inspección, por ejemplo, junto con un robot para comprobar el peso de la pieza antes de cargarla en la principal. La capacidad de clasificar las palanquillas por exceso o defecto de peso permite obtener un calentamiento más uniforme de las mismas y una mejor calidad de las piezas durante el proceso de forja en prensa.
Carga y descarga robotizada
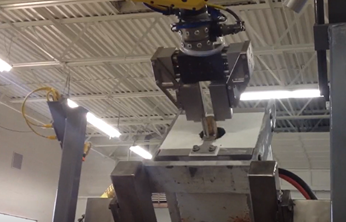
El mundo de la manipulación robótica ofrece a los fabricantes de forja una nueva era de automatización. Gracias a la reducción de los costes de los robots, estos sistemas aportan un valor significativo al coste global de producción de piezas. Los robots ofrecen otra gran alternativa en el ámbito del procesamiento de recogida y colocación, ya que añaden la capacidad de realizar movimientos de seis grados de libertad, recoger desde múltiples posiciones, transferir a múltiples posiciones, reorientar la pieza durante la transferencia, cargar y descargar estaciones de inspección a lo largo del recorrido y recoger palanquillas directamente de un contenedor. El retorno de la inversión está más que justificado.
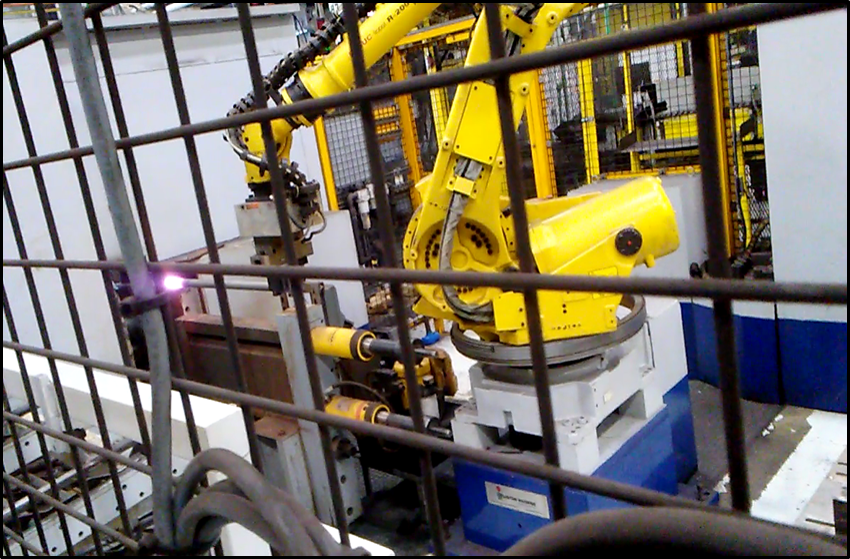
Al incorporar capacidades de visión artificial al sistema robotizado para detectar y determinar piezas en cualquier configuración, una empresa puede personalizar y adaptar aún más el proceso de carga y alimentación para una producción en constante cambio. Además, los robots se utilizan para extraer rápidamente las palanquillas calientes y llevarlas al siguiente proceso después del calentador por inducción. Muchas empresas también emplean robots para transferir piezas a las prensas y forjarlas directamente en ellas.
Entre las ventajas de utilizar la robótica en el proceso de forja se encuentran las siguientes:
- Manipulación de piezas en seis ejes que imita los mismos movimientos de un operador
- ROI: los robots pueden utilizarse para múltiples fines en diversos proyectos con tan solo reprogramarlos
- Movimientos y tiempos de ciclo repetibles en el proceso de fabricación
- Capacidad para manipular "piezas calientes" desde la descarga de la bobina hasta la carga en la prensa
- Mayor seguridad para el operador y manipulación ergonómica de palanquillas más pesadas
- Solución al problema de la escasez de mano de obra cualificada y costes de formación
- Manipulación y gestión eficientes de las piezas
- Tiempos de carga reducidos
- Reducción del tiempo de ciclo desde el calentamiento hasta las operaciones de prensa.
- Repetibilidad en el proceso de calentamiento y movimiento para garantizar el mantenimiento de las propiedades metalúrgicas.
- Medidas de calidad mejoradas para garantizar que solo se procesen las palanquillas correctas.
- Procesos previos adicionales para aumentar la calidad posterior y la vida útil de las herramientas (sistemas de grafitado y lubricación de palanquillas)
- Mayor seguridad para los trabajadores
Control automatizado del calentamiento por inducción progresiva
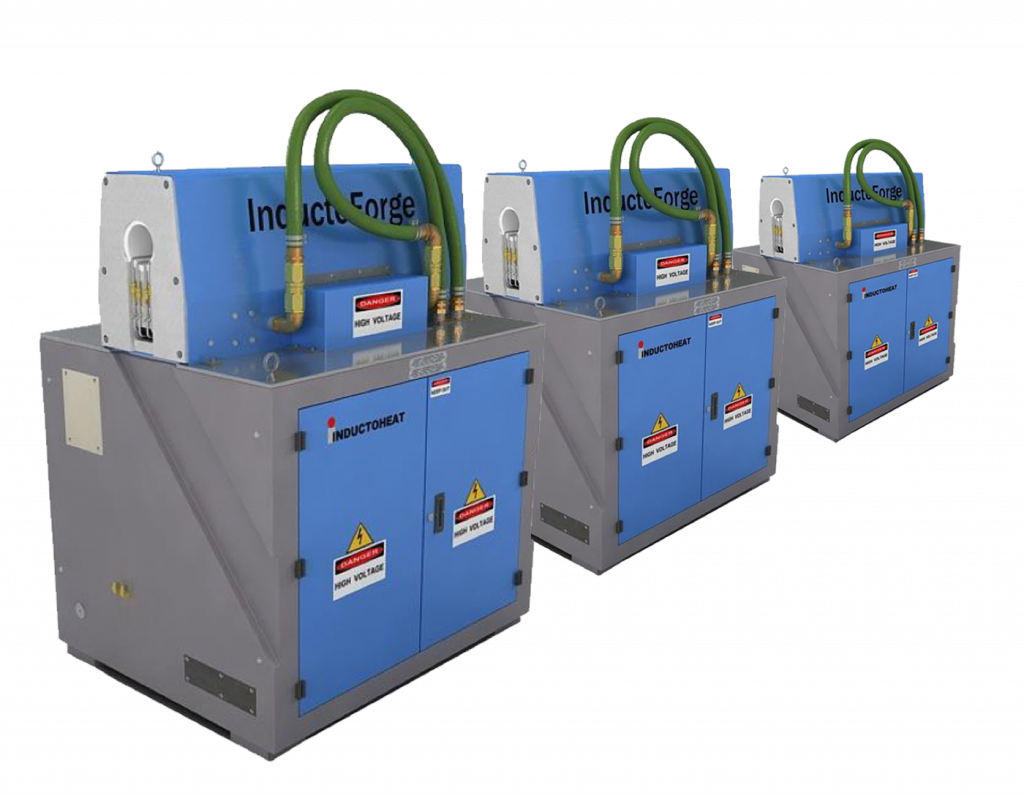
Sistemas modulares de calentamiento de lingotes Inductoforge®
En todo proceso de calentamiento, la automatización del sistema de manipulación de lingotes o barras es el primer paso para mejorar una célula de forja. A la hora de plantearse la automatización del proceso de calentamiento, los métodos de automatización adoptan la forma de controles operativos. Los sistemas automatizados de calentamiento por inducción han ganado cada vez más popularidad en las últimas dos décadas, a medida que han avanzado los controles informáticos y la tecnología eléctrica. Una solución totalmente automatizada disponible es el calentador modular de palanquillas InductoForge®. El InductoForge® es el primer calentador por inducción que ofrece un control individual de la alimentación eléctrica para cada bobina de calentamiento por inducción. La capacidad de controlar la potencia de cada bobina de calentamiento por inducción proporciona a las empresas de forja «por encargo» la flexibilidad necesaria para calentar adecuadamente palanquillas de diferentes diámetros y ritmos de producción, al tiempo que se mantiene una uniformidad aceptable de la temperatura de las palanquillas.
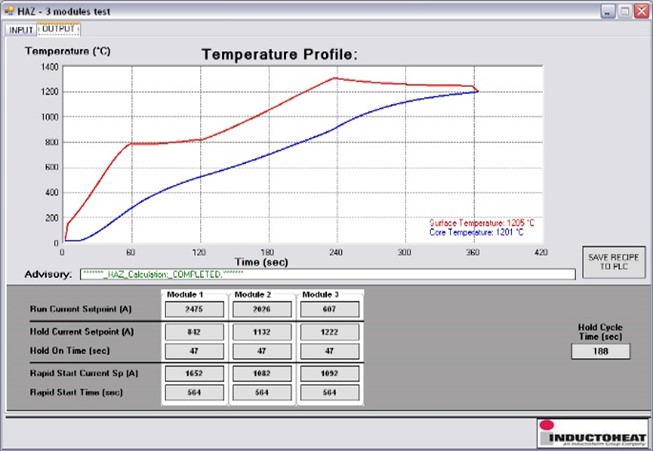
Modelización del perfil de temperatura con iHAZ™
Para automatizar aún más el proceso de control de InductoForge, el sistema utiliza el software de simulación numérica iHAZ™. El software permite al usuario crear recetas de proceso para todas las piezas que se van a calentar, lo que facilita el cambio automático de una pieza a otra. Este tipo de automatización permitirá a los operarios minimizar el tiempo de inactividad de los equipos y mejorar la productividad al cargar todos los parámetros de funcionamiento de una sola vez. Otros dos procesos automatizados con los que cuenta el InductoForge son una función de compensación incremental de la temperatura y una función de control de «espera» de las palanquillas.
Compensación automática de la temperatura
La función de compensación incremental de la temperatura automatiza la temperatura de la barra mediante un ajuste incremental de los módulos para mantener la temperatura objetivo óptima de la barra. Esta automatización permite al sistema controlar la temperatura de salida de la barra a medida que cambian las condiciones a lo largo del día.
Control de espera de Billet
Las funciones avanzadas de control en «modo de espera» automatizan la capacidad del sistema para minimizar el número de lingotes rechazados durante los breves periodos de inactividad de la célula. El proceso automatizado de «modo de espera» controla la alimentación eléctrica de cada módulo para mantener el perfil de temperatura del lingote a lo largo de la línea de bobinas hasta que el calentador pueda volver a su funcionamiento normal.
Sistemas automatizados de retirada de lingotes
Los sistemas de extracción de palanquillas se utilizan para purgar automáticamente las palanquillas de un sistema de calentamiento por inducción al finalizar la serie de producción. Estos sistemas están diseñados para integrarse dentro del mismo espacio general del sistema de calentamiento por inducción con el fin de optimizar el espacio en planta y se fabrican en varias longitudes según la longitud total del sistema de inducción. Un ejemplo disponible es el BPS (Billet Pushout System, por sus siglas en inglés) patentado por Clinton Machine. Esta solución integrada es un sistema flexible, dimensionado normalmente para una gama de palanquillas procesadas por el calentador de inducción. Al activarse, el sistema de purga empuja las palanquillas restantes en la línea de la bobina de inducción y permite que el proceso de calentamiento continúe hasta extraer la última palanquilla. La lógica del sistema y los sensores supervisan el progreso de la extracción y ordenan al calentador de palanquillas que apague cada inversor de inducción a medida que se va despejando.
Algunas de las ventajas de utilizar un sistema automático de extracción de palanquillas
incluyen:
- Purgar automáticamente las bobinas de calentamiento de las palanquillas restantes al finalizar la serie.
- Se elimina la necesidad de «palanquillas falsas» u otros medios manuales para despejar las bobinas.
- Reducción del tiempo de inactividad y de cambio entre series de palanquillas, lo que se traduce en un mayor rendimiento diario.
- Mayor seguridad para los operarios.
- Diseño que ahorra espacio en planta.
- Diseño flexible: puede ampliarse a medida que aumenta la longitud de la línea de inducción.
- Cámara de almacenamiento elevada con montaje descentrado para facilitar la extracción de la bobina durante las tareas de mantenimiento y sustitución.
Automatización del calentamiento de extremos de barras
El proceso de calentamiento de extremos de barras se refiere al calentamiento del extremo de una barra o de una serie de barras para una operación de forja. En los procesos que calientan barras de pequeño diámetro o en sistemas de baja producción, la operación suele ser más manual, con operarios que cargan y descargan las barras. A medida que cambian las condiciones del proceso, como mayores tiempos de ciclo, aplicaciones de calentamiento de barras grandes, falta de operarios de forja o mayores exigencias de producción, el proceso puede optimizarse mediante el uso de la automatización.
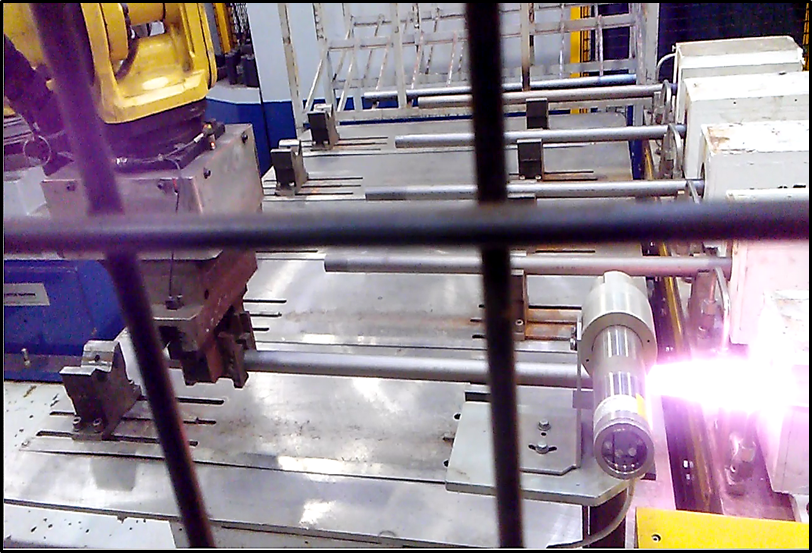
Sistema de calefacción con múltiples bobinas en los extremos del manillar
El sistema automatizado de calentamiento de extremos de barras con una configuración de múltiples bobinas (se muestra en la Figura 8) se utiliza generalmente para calentar varios diámetros y longitudes de calentamiento en un proceso de recalcado. El sistema emplea un robot multieje para cargar y descargar las barras en el dispositivo de calentamiento. A medida que el robot carga la barra en el dispositivo, la desplaza hacia el interior de la bobina para ubicar la longitud de calentamiento adecuada. Una vez completado el ciclo de calentamiento, el robot extrae la barra caliente de la bobina de inducción y la transfiere a una recalcadora. El robot de seis ejes completa todos los procesos de automatización. Otro estilo de sistema de calentamiento de extremos de barras que utiliza múltiples bobinas es el sistema de tipo vertical, tal como se muestra en la figura 11.
Los sistemas utilizaban múltiples bobinas en serie orientadas verticalmente para calentar palanquillas colocadas en posición vertical sobre sus extremos. El sistema empleaba robots para cargar las palanquillas en cada bobina colocándolas de pie sobre un pedestal especialmente diseñado. Una vez cargadas, todas las palanquillas se introducen descendentemente en la bobina para su calentamiento. El sistema utilizaba un mecanismo de elevación y descenso controlado por servo para posicionar las palanquillas en la bobina a la longitud de calentamiento adecuada. La posición de las palanquillas se controlaba desde la interfaz hombre-máquina (HMI) del operario y podía ajustarse durante el ciclo de calentamiento para afinar la longitud de calentamiento. Una vez calentadas, las palanquillas se elevan fuera de la bobina y un segundo robot se encarga de descargarlas. Al permitir el control sobre la posición de la pieza en la bobina, el operario puede ajustar el solapamiento de la bobina para controlar la temperatura en la punta de la palanquilla.
Sistemas de indexación automática y de bobinas de canal
Las soluciones para el calentamiento de extremos de barras que utilizan múltiples tipos de automatización (como se muestra en la Figura 9) son más complejas. El sistema comienza con un transportador indexador automatizado para controlar el tiempo de ciclo del proceso y posicionar los tubos para el calentamiento de los extremos. Una vez que los tubos están en posición, las bobinas de calentamiento por inducción se desplazan sobre los tubos mediante mesas de avance controladas por servo. Los controles de servo permiten ajustar con precisión la posición de calentamiento antes y durante el proceso de calentamiento. Toda la configuración se controla desde la interfaz principal de operador hombre-máquina (HMI) para lograr un control totalmente automatizado.
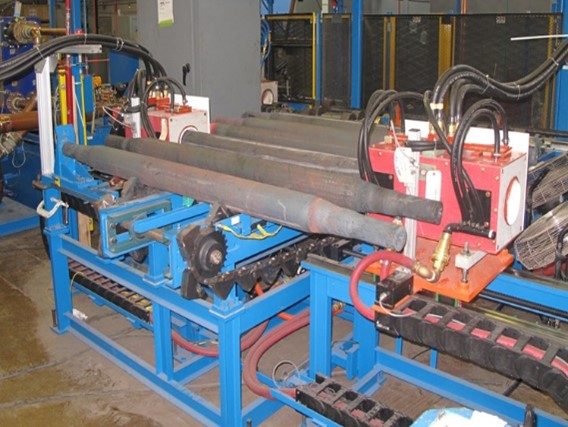
Los sistemas que utilizan un transportador indexador pueden desplazar las piezas a través de una bobina de calentamiento por inducción de tipo canal con un movimiento continuo (como se muestra en la Figura 10). Un sistema de calentamiento de extremos de barras de tipo canal permite la indexación continua de las barras a través de la bobina de canal durante el calentamiento. Facilita la integración de la automatización tanto en la alimentación como en la extracción de las barras. El proceso de calentamiento de extremos de barras de tipo canal permite un tiempo de ciclo más rápido que cualquier otro proceso de sistema de calentamiento de extremos de barras y es el tipo típico optimizado para longitudes de calentamiento cortas en barras largas.
Automatización para anillos, discos y otras formas
No todas las palanquillas tienen forma de palanquilla. Algunas son redondas o rectangulares, mientras que otras pueden ser anillos preformados o piezas con forma de disco. Piense en un bruto de anillo de acero de alto carbono con un diámetro tres veces mayor que su altura que requiere un tiempo de ciclo de 6 a 8 piezas por minuto. Desplazar estas piezas horizontalmente (de diámetro a diámetro) puede hacer que el campo de inducción sobrecaliente los laterales del anillo y genere un diferencial de temperatura en la pieza demasiado elevado para el acero de alto carbono. En su lugar, calentar los anillos en orientación vertical, en forma de pila (como se muestra en la Figura 11), permite que la corriente fluya alrededor de la circunferencia del anillo para lograr un calentamiento más eficiente y una mejor uniformidad de temperatura.
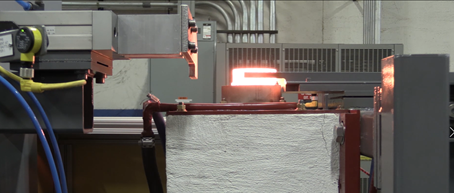
Los anillos se empujan neumáticamente hacia arriba, uno a uno y en vertical, a través de un juego de dedos unidireccionales situados debajo de la bobina de inducción, creando una pila de palanquillas en el interior de las bobinas. A medida que un anillo se introduce por la parte inferior de la bobina, un revestimiento especializado se encarga de reducir al mínimo la fricción y el desgaste. Cuando la pila llena la bobina y se carga el siguiente anillo, un anillo caliente se extrae por la parte superior de la bobina, donde se empuja horizontalmente fuera de la pila y se deposita en un pequeño transportador de descarga de salida para que el robot cargue la prensa de forja. De concepto similar a un calentador de anillos, las piezas circulares (pucks) de aluminio se pueden automatizar con componentes similares. Sin embargo, se deben tener en cuenta modificaciones de diseño al manipular y calentar por inducción metales no ferrosos.
Calentamiento por inducción y automatización del aluminio
Con la evolución del mercado automotriz y la creciente importancia de la reducción de peso, muchas empresas han optado por utilizar aluminio en sustitución del acero debido a su facilidad para fabricar diversas formas, su baja densidad (tres veces más ligero que el acero) y su buena resistencia a la corrosión. A raíz de este cambio de material, en los últimos años se han registrado numerosos avances en el calentamiento por inducción y la automatización del aluminio.
Consideraciones de diseño al automatizar un calentador de palanquillas o discos de aluminio:
- Sensibles a la temperatura: la mayoría de las aleaciones requieren que la temperatura de forja se sitúe entre 86 y 122 °F a partir del punto de solidus.
- Alcanza una temperatura uniforme más rápido y retiene el calor (conductividad térmica).
- Manipulación de materiales.
- Blanda: es posible que se produzcan rayones al empujar el material a través de la bobina de inducción; es susceptible a abolladuras durante la carga y descarga; se deforma al apilarse y transportarse; presenta marcas de indentación causadas por los termopares y los brazos de empuje; y existe la posibilidad de que capte impurezas como partículas de acero y otros contaminantes extraños durante el proceso.
- Fuerza de retención: el campo magnético expulsa la palanquilla.
- Lectura de temperaturas: emisividad del pirómetro y ubicación del termopar.
- Puede requerir un recubrimiento lubricante.
La mayoría de las aleaciones de aluminio requieren temperaturas de forja de hasta 750-900 °F. Dado que la temperatura de fusión de algunas aleaciones es solo 100 °F superior, la posición de la palanquilla y el diseño de la bobina de inducción son fundamentales. Algunos procesos de forja de aluminio requieren un precalentamiento antes del recubrimiento y un calentamiento final antes de la conformación. El diseño de estos sistemas resulta algo más complejo. Por lo general, se puede utilizar una única fuente de alimentación de inducción con dos bobinas de inducción en serie, pero la clave de la automatización radica en cómo trasladar las piezas de una bobina al tanque de baño y, posteriormente, a la bobina de calentamiento final. Algunos sistemas llave en mano están diseñados con una estación integrada de inmersión en lubricante. Estos sistemas de inmersión emplean actuadores neumáticos verticales y jaulas para sumergir la pieza. Otros también utilizan actuadores rotativos y soportes. Sin embargo, el lubricante puede causar problemas mecánicos prematuros en los piñones y cilindros. Los sistemas más modernos confían en la tecnología robótica para sujetar y sumergir las piezas. Si se diseñan adecuadamente, las herramientas en el extremo del brazo del robot deberían durar sustancialmente más que los piñones y cilindros.
Ventajas de la automatización en el forjado por inducción
Las soluciones innovadoras de automatización, combinadas con los avances en el calentamiento por inducción, pueden ayudar a las empresas de forja a mejorar la productividad, la uniformidad de los procesos y la seguridad de los trabajadores, al tiempo que se adaptan a los requisitos de producción en constante evolución. La gestión automatizada de materiales y los controles de proceso también pueden ayudar a los fabricantes a hacer frente a retos como la escasez de mano de obra cualificada, el aumento de los estándares de calidad, las necesidades energéticas y las condiciones cambiantes del mercado.
Desde la alimentación automatizada de lingotes y la manipulación robótica hasta los controles avanzados de calentamiento, la automatización puede configurarse en función de los requisitos del proceso de forja. Inductoheat colabora con empresas de forja para desarrollar soluciones de calentamiento por inducción y automatización diseñadas para sus aplicaciones específicas y sus requisitos de producción.
Preguntas frecuentes sobre la automatización del calentamiento por inducción
¿Qué partes de una línea de forja por inducción se pueden automatizar?
Muchas de las fases de una línea de forja por inducción pueden automatizarse, entre ellas la carga y alimentación de las palanquillas, su desplazamiento a través del sistema de calentamiento por inducción, la supervisión de la temperatura, el control del proceso, la retirada de las palanquillas y su traslado a la operación de forja. Dependiendo de la aplicación, la automatización puede incluir alimentadores escalonados, alimentadores rotativos, cintas transportadoras, accionamientos por rodillos de sujeción o tractores, manipulación robótica y sistemas de control automatizados.
¿Cómo se alimentan automáticamente las palanquillas en un sistema de calentamiento por inducción?
Las palanquillas pueden introducirse automáticamente en un sistema de calentamiento por inducción mediante diversos tipos de equipos de manipulación de materiales. Los alimentadores escalonados, los alimentadores rotativos y las cintas transportadoras pueden separar y llevar las palanquillas a la línea de calentamiento, mientras que los sistemas de rodillos de sujeción y de tracción por tractor pueden proporcionar un desplazamiento controlado a través de las bobinas de inducción. El método de alimentación adecuado depende de las dimensiones de las palanquillas, la cadencia de producción y los requisitos del proceso de forja.
¿Pueden los robots cargar y descargar sistemas de calentamiento por inducción?
Sí. Los sistemas robóticos pueden utilizarse para cargar lingotes u otras piezas en un sistema de calentamiento por inducción y para retirar o trasladar el material calentado una vez finalizado el proceso. La manipulación robótica puede resultar especialmente útil en aplicaciones que impliquen movimientos repetitivos de material, geometrías complejas de las piezas o procesos en los que la reducción de la manipulación manual de material caliente pueda mejorar la seguridad de los trabajadores.
¿Cómo puede la automatización mejorar la uniformidad de la temperatura de los lingotes?
Los controles automatizados del proceso pueden supervisar las condiciones de calentamiento y ajustar los parámetros de funcionamiento para ayudar a mantener el perfil de temperatura requerido de la palanquilla. Los sistemas avanzados de calentamiento por inducción de palanquillas pueden utilizar zonas de calentamiento controladas de forma independiente, mediciones de temperatura y modelos predictivos de temperatura para compensar los cambios en el tamaño de la palanquilla, el ritmo de producción y otras condiciones del proceso. Estas capacidades pueden ayudar a mantener una distribución uniforme de la temperatura desde la superficie hasta el núcleo, al tiempo que garantizan resultados de forja repetibles.
Descubre más sobre los factores que influyen en la uniformidad de la temperatura en nuestra guía para lograr un calentamiento uniforme de las palanquillas de forja.
Por:
Brian Lockitski, Inductoheat
Carl Wesolowski, Inductoheat
Michael Zaharof, Inductoheat
Ted Loznak, Clinton Machine
Este artículo fue publicado en la edición de febrero de 2021 de la revista de la Forging Industry Association. Puede consultar el número completo aquí.