
Soldeo fuerte de carburos por inducción

Soldadura con carburo mediante inducción con resultados satisfactorios
La soldadura fuerte es un método eficaz y fiable para unir carburos al acero. Los carburos de tungsteno (WC) se utilizan en numerosas aplicaciones, entre las que se incluyen herramientas de corte, punzones, matrices y muchas otras. Los carburos ofrecen una resistencia al desgaste superior y prolongan la vida útil de estas diversas herramientas de corte y de desgaste.
En este artículo, analizaremos:
¿Cuáles son los factores que influyen en el éxito de la soldadura fuerte de carburos?
¿Cuáles son algunas de las aleaciones de soldadura fuerte más habituales que se utilizan para soldar carburos?
El carburo de tungsteno (WC), también conocido como carburo cementado, es un material compuesto que se fabrica mediante un proceso denominado metalurgia de polvos. El polvo de carburo de tungsteno se mezcla con un metal aglutinante, normalmente cobalto o níquel, se compacta en un molde y, a continuación, se sinteriza en un horno. El término «cementado» hace referencia a que las partículas de carburo de tungsteno quedan capturadas en el material aglutinante metálico y «cementadas» entre sí, formando un enlace metalúrgico entre las partículas de carburo de tungsteno y el aglutinante (WC – Co) durante el proceso de sinterización. En la industria del carburo cementado, este material se conoce comúnmente como simplemente «carburo», aunque los términos «carburo de tungsteno» y «carburo cementado» se utilizan indistintamente. El carburo presenta una elevada resistencia a la compresión, resiste la deformación y conserva sus valores de dureza a altas temperaturas, una propiedad física especialmente útil en aplicaciones de corte de metales. Ofrece una larga vida útil en aplicaciones en las que otros materiales no durarían o fallarían prematuramente[I].
Aspectos a tener en cuenta para soldar con bronce con éxito el carburo de tungsteno
Dos problemas principales que hay que superar al soldar con bronce los carburos cementados son el control de las tensiones provocadas por las diferentes tasas de expansión y contracción de los materiales de base y la humectación del carburo por parte de la aleación de soldadura.
Durante los procesos de calentamiento y enfriamiento, el metal base suele expandirse y contraerse a un ritmo mayor que el carburo. El carburo de tungsteno tiene una tasa de expansión térmica de aproximadamente entre 1/3 y 1/2 de la del acero. Cuando el conjunto soldado por soldadura fuerte se enfría, pueden acumularse tensiones residuales en el interior del carburo. Siempre se recomienda un enfriamiento lento y uniforme del carburo para evitar tensiones y posibles grietas. No se recomienda el temple, ya que puede provocar grietas en los carburos debido a la rápida contracción del metal base.
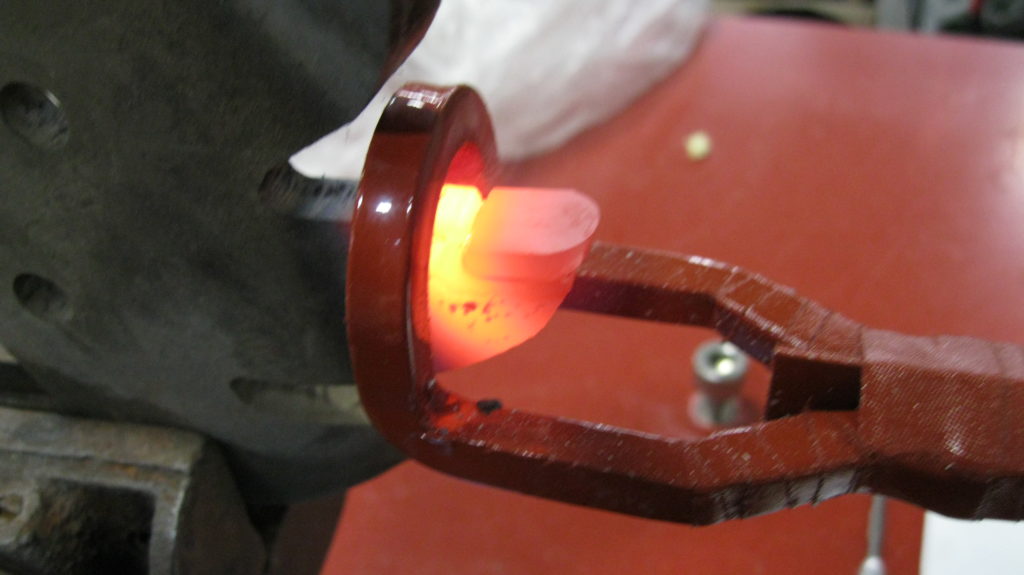
Selección de aleaciones de soldadura fuerte para la soldadura de carburos
El carburo de tungsteno es difícil de humedecer. Para soldar carburos al acero se suelen utilizar aleaciones de soldadura fuerte a base de plata con pequeñas adiciones de níquel (Ni). Por supuesto, tanto el carburo como el acero deben estar limpios para que la aleación de soldadura fuerte fundida pueda humedecer completamente las superficies de contacto. Muchos usuarios esmerilan la superficie del carburo para crear una superficie limpia para la soldadura fuerte. El esmerilado también tiene la ventaja de alisar la topografía de la superficie del carburo, lo que puede facilitar la humectación y la adhesión de la aleación de soldadura fuerte. Del mismo modo, los componentes de acero deben desengrasarse y limpiarse para eliminar cualquier residuo de grasa, aceite, suciedad u otros contaminantes superficiales. Para obtener más información sobre las mejores prácticas de soldadura fuerte, lee este artículo:«Los pasos para una soldadura fuerte satisfactoria».
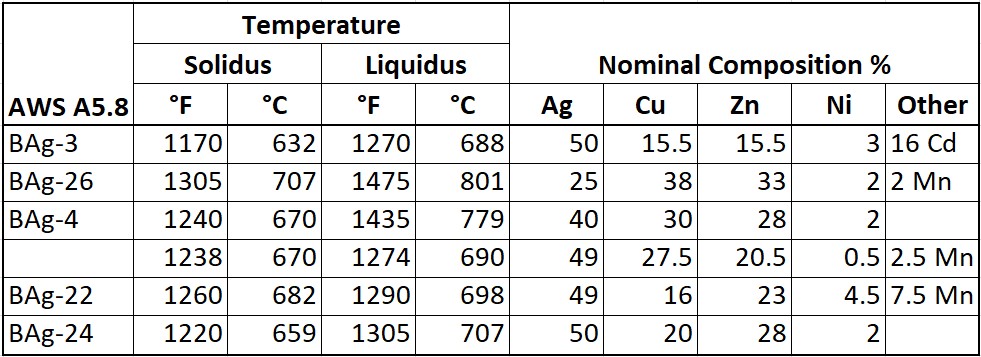
Las aleaciones de soldadura fuerte de plata disponibles en el mercado, con pequeñas adiciones de níquel (Ni) y manganeso (Mn), humedecen fácilmente las superficies de carburo cementado. Estas aleaciones de soldadura fuerte suelen presentar una buena humectación de los carburos de tungsteno. Se recomienda seleccionar un metal de aportación para soldadura fuerte con la temperatura de soldadura más baja posible para reducir las tensiones residuales en la unión. La tabla 1 recoge las aleaciones de soldadura fuerte de plata más comunes utilizadas para soldar carburos al acero. Consulte con el fabricante de la aleación de soldadura fuerte para que le ayude a seleccionar la aleación adecuada.
Para aplicaciones que implican la soldadura fuerte de carburos de gran tamaño, se suele utilizar una aleación de soldadura fuerte tipo «sándwich». Si no es posible utilizar carburos pequeños (1/2pulgada²), una aleación de este tipo resulta beneficiosa para evitar el agrietamiento y la deformación del carburo. Estos trimetales están recubiertos con un material de aportación de soldadura fuerte unido a ambos lados de un núcleo de cobre. Estas aleaciones se comercializan bajo marcas registradas como Trimet®, trimetal, tri-foil, plymetal y aleaciones triply.
Aunque gran parte del debate se ha centrado en la soldadura fuerte del carburo de tungsteno (WC), sería un error no mencionar el diamante policristalino o PCD. La temperatura de soldadura fuerte del PCD se mantiene generalmente por debajo de los 1382 °F (750 °C) para evitar la degradación del diamante. A menudo, los fabricantes de puntas de PCD para cuerpos de acero utilizan un metal de aportación para soldadura fuerte de baja temperatura y alto contenido en plata, como la aleación BAg-24. Algunos fabricantes utilizan una aleación de soldadura fuerte sin níquel ni manganeso, como la BAg-5, o la aleación BAg-7, que presentan temperaturas de fusión más bajas y menores propiedades de humectación del carburo y el acero.
El fundente de soldadura fuertese utiliza para evitar la oxidación de las superficies que se van a unir durante el calentamiento del conjunto. Con las aleaciones de soldadura fuerte de plata más comunes se utilizan tanto fundentes «blancos» como «negros». Los fabricantes de aleaciones y fundentes suelen recomendar el fundente negro, ya que contiene boro y resulta más eficaz a temperaturas más elevadas.
La soldadura por inducción es un proceso muy versátil para la unión de puntas de carburo, especialmente en un entorno de producción. La soldadura por inducción presenta numerosas ventajas con respecto a otros métodos de calentamiento habituales. Entre las razones para plantearse el uso del calentamiento por inducción se incluyen:
- Calentamiento rápido y veloz
- Control térmico preciso y controlado
- Calor selectivo (localizado)
- Adaptabilidad e integración en la línea de producción
- Mayor simplicidad y durabilidad de los elementos de sujeción
- Uniones soldadas fiables y repetibles
- Mayor seguridad
Radyne puede diseñar y fabricar inductores (bobinas) de distintos tamaños y formas para calentar piezas de manera eficiente. La forma del inductor y la distancia entre este y la pieza determinan cómo se acopla el campo electromagnético a la pieza. La forma y el tamaño adecuados de la bobina del inductor son de vital importancia para soldar con bronce de manera eficaz y eficiente el carburo al acero.
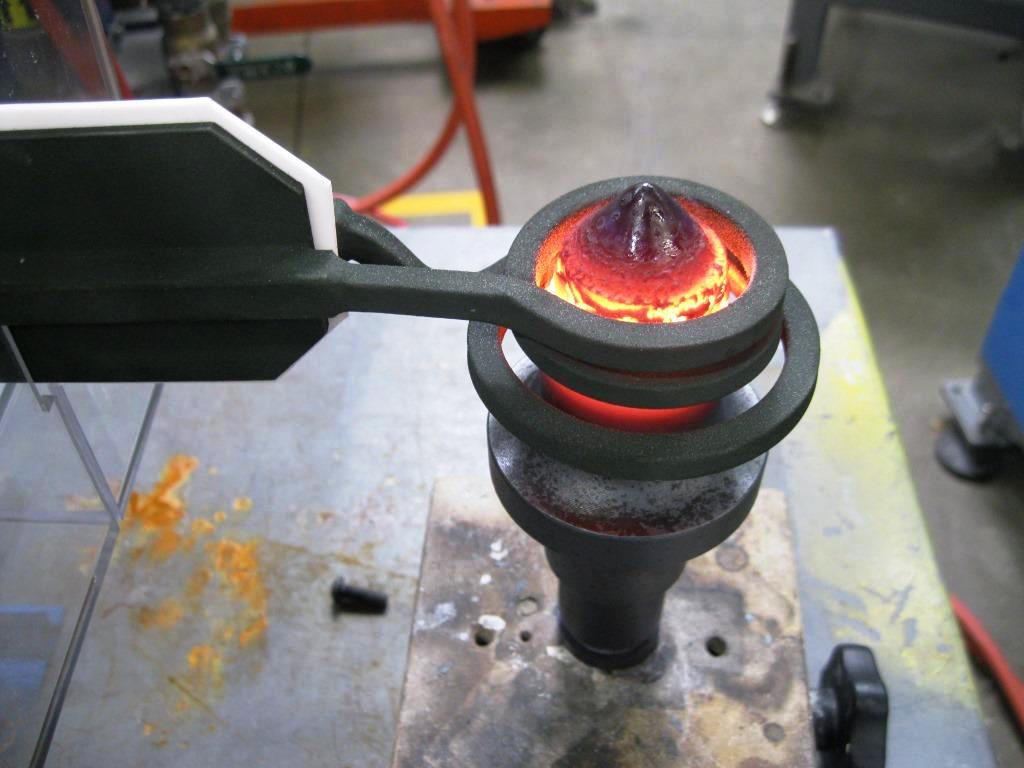
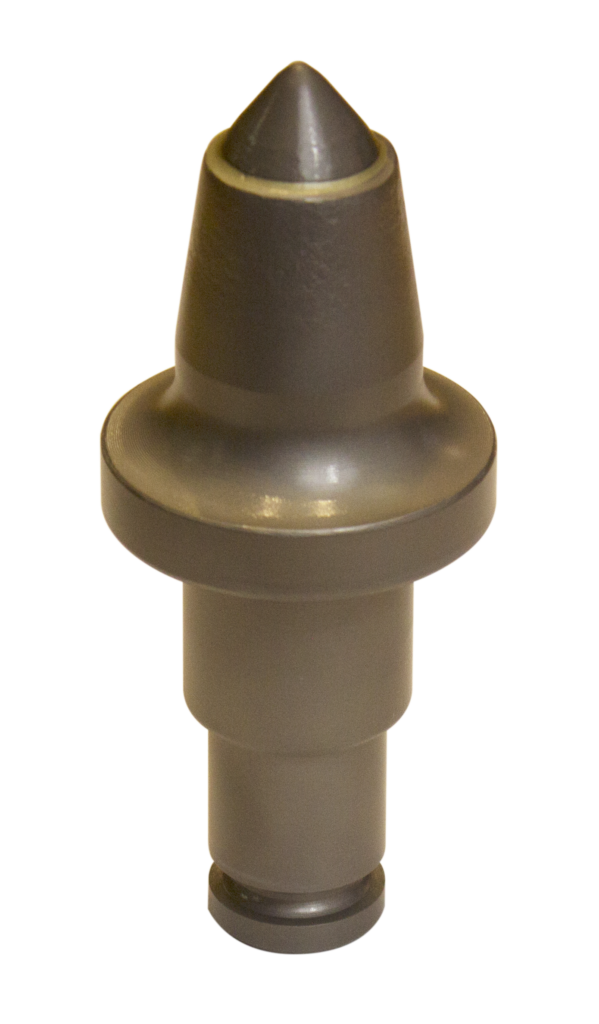
Los pasos habituales para la soldadura por inducción de carburo son los siguientes:
- Se aplica el fundente adecuado a las superficies de acero debidamente limpias.
- El material de aportación para la soldadura fuerte, normalmente una cuña metálica, se coloca en su posición
- Colocación de la punta de carburo en su sitio y, opcionalmente, aplicación de fundente y recubrimiento del carburo con fundente
- Introduce el conjunto dentro de la bobina de inducción
- Calienta y suelda el conjunto
- Deja que la aleación de soldadura fuerte se solidifique.
- Enfría lentamente el carburo para minimizar la aparición de grietas en el mismo.
Algunos fabricantes fijan el carburo en su sitio mediante una varilla no conductora para garantizar que el carburo permanezca en contacto con el acero. Es importante que la zona que se va a soldar con bronce se caliente de manera uniforme. Algunas de las técnicas que utilizan los operarios consisten en calentar el acero a una temperatura inferior al punto de fusión de la aleación de soldadura, ajustando el nivel de potencia, lo que permite que tanto el acero como el carburo se calienten de manera uniforme.
Las fuentes de alimentaciónRadyne tienen la capacidad de almacenar una «receta» para cada pieza. Una vez creado el perfil de una pieza, los sistemas de inducción Radyne pueden almacenar un perfil de «receta» para que la potencia y el tiempo sean siempre los mismos cada vez que se suelde un componente. En general, una receta puede considerarse como un proceso de calentamiento por inducción de varios pasos. La mayoría de los resultados del calentamiento por inducción requieren aumentos de potencia muy específicos, saturaciones de potencia durante intervalos de tiempo concretos, enfriamientos intermitentes, etc. Con el fin de ofrecer toda la versatilidad que requiere su aplicación de calentamiento por inducción, la fuente de alimentación por inducción VersaPower® Xtreme™ está diseñada para permitir una sincronización y unas potencias de salida precisas. Estas «recetas» pueden protegerse con contraseña una vez establecido el perfil de soldadura fuerte.
Opcionalmente, un sistema de soldadura por inducción puede configurarse con unpaquete de control térmico. El paquete de control térmico permite que las fuentes de alimentación de Radyne se conecten directamente a un pirómetro para recopilar datos de temperatura. A continuación, la fuente de alimentación puede utilizar estos datos en tiempo real para ajustar su potencia de salida y alcanzar la temperatura deseada y el tiempo de calentamiento especificados por el operador o por una receta preprogramada.
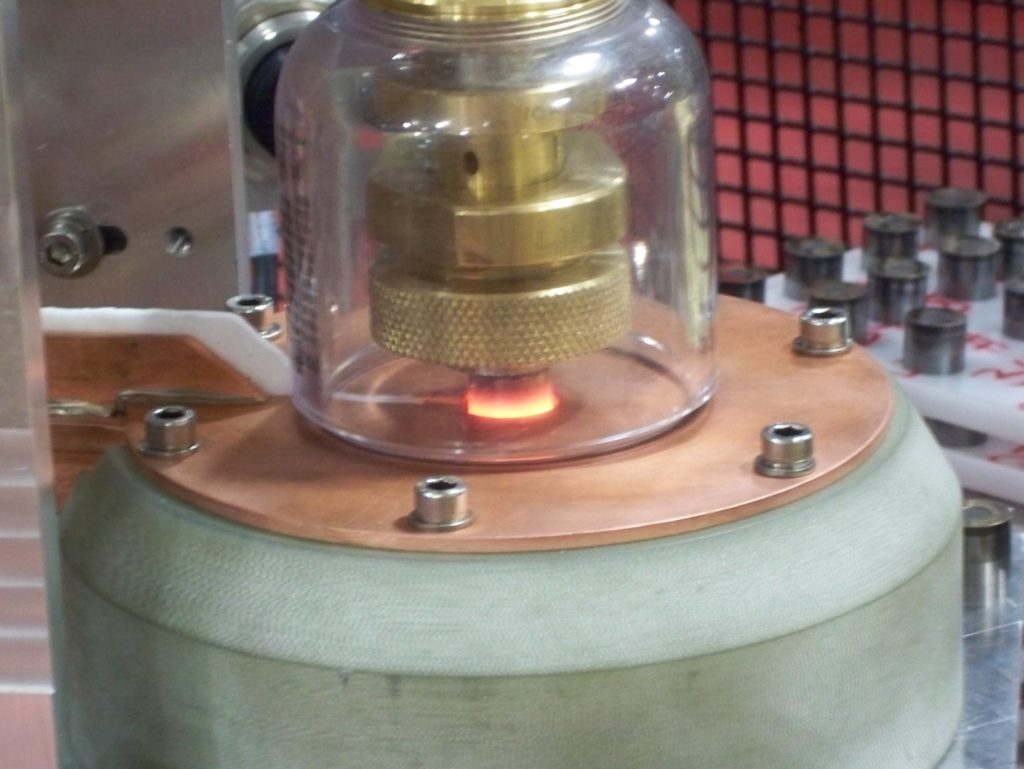
Los sistemas de soldadura fuerte por inducción que se han analizado hasta ahora son sistemas para soldar carburos al aire libre. Radyne también puede suministrar sistemas para soldar con bronce carburos en atmósfera controlada. Un sistema de soldadura con bronce en atmósfera controladautiliza un gas inerte, como el nitrógeno o el argón, lo que reduce la cantidad de fundente necesaria y puede eliminar la necesidad de aplicar fundente a los componentes. El gas inerte se introduce en una cámara cerrada y un flujo continuo de gas desplaza el oxígeno y minimiza la oxidación de las piezas.
Conclusión
La soldadura fuerte de carburos difiere de la soldadura fuerte de metales similares y diferentes. Si se prestan especial atención a los principios básicos de la soldadura fuerte, al coeficiente de expansión térmica, a la selección adecuada de la aleación de soldadura y a un calentamiento correcto, se pueden conseguir uniones soldadas resistentes y repetibles mediante inducción. No todas las aplicaciones de soldadura fuerte son candidatas idóneas para el calentamiento por inducción. En situaciones de bajo volumen, gran variedad de productos o formas irregulares, en las que la fijación de las piezas o el diseño de la bobina resultarían extremadamente complejos, la soldadura fuerte en horno o con soplete, realizada por operarios experimentados, puede ser una opción más económica. Sin embargo, la soldadura fuerte por inducción permite obtener uniones rápidas, controlables, precisas, eficientes desde el punto de vista energético y repetibles para las empresas que adoptan la fabricación ajustada.
Como empresa líder en el sector del calentamiento por inducción, Radyne puede ayudarle a superar los retos y a aprovechar las ventajas de la soldadura fuerte por inducción. Para obtener más información sobre soluciones de calentamiento por inducción y procesos relacionados,póngase en contacto con nosotros.
Este resumen sobre las aleaciones de soldadura fuerte con carburo tiene por objeto ofrecer una visión general de las prácticas habituales que prevalecen actualmente en el sector. No pretende ser una recomendación, ya que cada aplicación es única y la responsabilidad última de determinar el proceso y la idoneidad de sus productos recae en cada fabricante.
[i]«La guía del diseñador sobre el carburo de tungsteno»[Reseña de«La guía del diseñador sobre el carburo de tungsteno»]. https://Generalcarbide.com/; General Carbide Corp. https://www.generalcarbide.com/wp-content/uploads/2019/04/GeneralCarbide-Designers_Guide_TungstenCarbide.pdf
Trimet® es una marca registrada de Lucas-Milhaupt, Inc.