
Los pasos para un soldeo fuerte exitoso

¿Cuáles son los pasos para garantizar una buena unión soldada por brazing?
Una unión soldada por brazing sólida y de calidad no ocurre por casualidad. Es el resultado de seguir los procedimientos adecuados mucho antes de que tenga lugar el proceso de brazing en sí. Los equipos de brazing por inducción no pueden compensar un diseño o procesos deficientes.
¿Cuáles son entonces los pasos para producir una unión de brazing fiable?
- Buen diseño de la unión, con las holguras adecuadas
- Piezas limpias, libres de contaminantes
- Fundente/Atmósfera
- Selección adecuada de la aleación de brazing
- Dispositivos de sujeción adecuados
- Calentamiento de las piezas
- Limpieza posterior al brazing
Buen diseño
El brazing se basa en la acción capilar. La acción capilar es la capacidad de una aleación de brazing fundida para fluir hacia espacios estrechos sin la ayuda de fuerzas externas como la gravedad, o incluso en oposición a ellas.
Para que una aleación de brazing fundida fluya hacia la interfaz de la unión (superficies de contacto), las piezas deben tener un buen ajuste y holguras adecuadas. Una regla general común es una holgura de 0.001" a 0.005" cuando se utiliza fundente y se realiza el brazing al aire libre (esto se basa en soldar metales similares o materiales base que tengan un coeficiente de expansión térmica similar). Esto permite que actúe la capilaridad, permitiendo que la aleación fluya. Si las holguras son mayores, la acción capilar se reduce y es posible que la aleación de brazing no llene la rendija por completo. Una aleación de brazing eutéctica o cercana a la eutéctica fluirá rápidamente y las holguras entre las piezas suelen ser menores. Un ejemplo de esto es el brazing de cobre en líneas y rieles de combustible en atmósfera controlada. Trabajar con un proveedor de aleaciones de brazing de reputación puede ayudar a determinar las holguras recomendadas según la aleación, la atmósfera de brazing y los materiales que se van a unir.
¿Qué pasa con los metales dissimilar? A medida que el metal se calienta, tiende a expandirse y los materiales disímiles se expanden a diferentes velocidades. La holgura sugerida de 0.001" a 0.005" es la holgura a la temperatura de brazing, no a la temperatura ambiente. Por ejemplo, el latón se expande más que el acero al calentarse, por lo que se debe tener en cuenta la expansión térmica al diseñar las piezas.
Limpieza
Los materiales que se van a unir mediante brazing requieren que las superficies de contacto estén limpias. Los materiales deben estar libres de grasa, aceites, suciedad y óxidos superficiales (incluida la herrumbre) para que la aleación de brazing se adhiera a la superficie. El uso de soluciones desengrasantes disponibles en el mercado debería eliminar estos contaminantes de sus piezas. El fundente no eliminará el aceite ni la grasa, y la aleación de brazing no se adherirá a superficies aceitosas. Los óxidos superficiales se pueden eliminar de forma química o mecánica.
Fundente y atmósfera adecuados
Una vez limpiadas las piezas y antes de calentarlas, se aplica fundente a las mismas. El fundente se utiliza para limpiar los óxidos residuales y proteger los metales base y de aportación de la oxidación durante el calentamiento. A medida que los metales se calientan, aumenta su tendencia a reaccionar con el oxígeno del aire, y esto ocurre con rapidez conforme las piezas adquieren mayor temperatura. El fundente es beneficioso, pero la premisa de que cuanto más, mejor no siempre se aplica a la soldadura fuerte. Si se utiliza demasiado fundente, este puede quedar atrapado en la unión y convertirse en un posible foco de poros dentro de un conjunto soldado.
En los casos en que la soldadura fuerte se realiza en una atmósfera controlada, como nitrógeno o argón, la cantidad de fundente necesaria se reduce y, a menudo, se elimina. Una atmósfera protectora protege la zona de soldadura de la oxidación. Sin embargo, en algunas ocasiones se aplica una fina capa de fundente para reducir los óxidos superficiales.
No existe un único fundente que sirva para todas las situaciones. La elección del fundente depende de los metales base que se vayan a unir mediante soldadura fuerte o blanda y de la temperatura prevista para el proceso. Un fundente para soldadura blanda no se puede utilizar para soldadura fuerte y viceversa. El fundente más común para una gran variedad de aplicaciones de soldadura fuerte con plata que unen aleaciones ferrosas y no ferrosas se conoce habitualmente como fundente blanco o de propósito general (FB3A) y es eficaz hasta una temperatura de 1600 °F. La publicación A5.31 de la AWS, Specification for Fluxes for Brazing and Braze Welding, ofrece más detalles sobre los tipos de fundentes, los rangos de operación útiles y los metales base para los que resultan adecuados. Para la soldadura fuerte de aceros inoxidables al cromo de alta temperatura, tungsteno y carburos de cromo a temperaturas de hasta 1800 °F, se suele emplear un fundente FB3A. Cuando se prevé que la temperatura de soldadura fuerte alcance los 2000 °F o cuando las piezas vayan a estar a una temperatura elevada superior a 1450 °F durante un tiempo prolongado, se suele utilizar un fundente FB3D. Consulte con un fabricante de fundentes para obtener el producto adecuado en función de los materiales que se van a unir y las temperaturas de soldadura previstas.
Aleación de aportación adecuada
La selección de una aleación de aportación adecuada es fundamental para lograr uniones soldadas fiables. No todos los elementos se pueden soldar con la misma aleación. Los fabricantes de aleaciones de aportación producen materiales adaptados a una amplia variedad de aplicaciones. La composición química de una aleación adecuada para ciertos metales base no funcionará necesariamente con otros materiales. Por ejemplo, las aleaciones BCuP diseñadas para la soldadura fuerte de cobre no se pueden utilizar para unir componentes de acero, mientras que las aleaciones de soldadura fuerte de plata BAg con pequeñas adiciones de Ni y/o Mn son ventajosas para la unión de carburos y la soldadura fuerte de acero inoxidable, ya que el níquel ayuda a prevenir la corrosión intergranular. La especificación AWS A.5.8, publicada por la Sociedad Americana de Soldadura (American Welding Society), enumera las distintas aleaciones de aportación disponibles comercialmente y su composición química, junto con las temperaturas de liquidus y solidus de cada aleación.
Liquidus frente a solidus y aleaciones eutécticas.
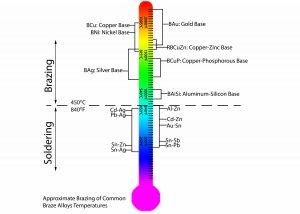
El liquidus es la temperatura más baja a la que un metal se encuentra completamente líquido, mientras que el solidus es la temperatura más alta a la que un metal es sólido y por encima de la cual comienza a fundirse. Cuando la temperatura de liquidus coincide con la de solidus, se considera que una aleación de aportación es eutéctica. Entre las aleaciones eutécticas de uso común se encuentran el cobre puro o las aleaciones BCu, que se utilizan como metal de aportación para soldadura fuerte en atmósfera protectora, o la BAg-8, una aleación de soldadura fuerte de 72 % Ag / 28 % Cu. ¿Por qué es importante saber esto? Una aleación de soldadura fuerte eutéctica fluye con rapidez y es capaz de rellenar holguras estrechas. Las aleaciones con un amplio intervalo entre el solidus y el liquidus son más viscosas y tienen la capacidad de rellenar holguras mayores.
Una de las ventajas de la soldadura fuerte por inducción es la repetibilidad y la reducción de la variabilidad en el proceso de fabricación. Los equipos de inducción, combinados con la preforma de soldadura adecuada, pueden hacer que su departamento de soldadura sea aún más eficiente. Una preforma de soldadura controla el volumen de la aleación de aportación, permite soldar varias uniones de forma simultánea y facilita la automatización. Una preforma de soldadura se elabora transformando alambre o tira de aportación en diversas formas —anillos, arandelas, discos o calzos, por nombrar algunas— diseñadas por el fabricante de la aleación para las piezas que se van a soldar.
Fijación adecuada
La función de unos buenos dispositivos de sujeción es mantener las piezas alineadas durante el calentamiento y el enfriamiento para que pueda producirse la acción capilar. Los mejores dispositivos son aquellos que tienen poca masa y son malos conductores del calor, lo que minimiza la cantidad de energía térmica que se disipa desde la zona de soldadura.
Se prefiere una pieza que pueda autoeficarse —como es el caso de las uniones tubulares— por su simplicidad y versatilidad. Las piezas autoeficadas y alineadas con una preforma de soldadura se pueden calentar fácilmente mediante una bobina de calentamiento por inducción diseñada adecuadamente. Entre los métodos para lograrlo se encuentran: permitir que la gravedad mantenga unidos los conjuntos de piezas, el punzonado, el entubado y el engarzado antes de la soldadura, por mencionar algunos métodos habituales.
Si la autofijación no es viable, es necesario incorporar dispositivos de sujeción externos en el ciclo de soldadura por inducción. El propósito de estos dispositivos externos es mantener las piezas alineadas y en su posición durante el ciclo de soldadura. Entre las consideraciones clave al diseñar y construir dispositivos de sujeción externos se incluyen:
- Minimizar el contacto con las piezas que se van a soldar, ya que los puntos de contacto actuarán como disipadores térmicos.
- La resistencia al calor y al choque térmico de los materiales de los dispositivos de sujeción.
- La accesibilidad a las zonas que se van a calentar para permitir que la bobina de inducción caliente las piezas de forma adecuada.
- Se debe tener cuidado al diseñar los dispositivos para permitir la expansión térmica, ya que los materiales se expanden al calentarse.
- Es necesario tener en cuenta la simplicidad, la facilidad de uso y la ergonomía para minimizar la fatiga del operario y aumentar la aceptación del sistema.
A menudo, la soldadura por inducción y la soldadura blanda permiten reducir el número necesario de dispositivos de sujeción de piezas; el calentamiento mínimo de dichos dispositivos incrementa su vida útil y mantiene la precisión en la alineación de los componentes que se van a unir.
Calentamiento de las piezas
Una vez que las piezas que se van a soldar están sujetas y correctamente alineadas dentro de una bobina de inducción, están listas para el proceso de soldadura. Los equipos de calentamiento por inducción transfieren energía a la pieza calentada mediante un campo electromagnético variable. Son la variación de la intensidad del campo electromagnético, la frecuencia y el tiempo los que controlan la velocidad de calentamiento y la temperatura de la pieza. La intensidad del campo electromagnético se regula mediante la geometría de la bobina de inducción (también conocida como inductor), la potencia y el voltaje aplicados al inductor, y la posición de la pieza en relación con este.
Las bobinas de inducción diseñadas correctamente calentarán la zona de soldadura de manera uniforme. La aleación de aportación fundida fluirá hacia las zonas de mayor temperatura, por lo que se debe extremar el cuidado para alinear adecuadamente el inductor con las piezas y lograr un calentamiento uniforme. Radyne puede ayudar en el diseño y la fabricación de bobinas de calentamiento por inducción que suministren la cantidad correcta de energía en las zonas adecuadas para producir piezas soldadas fiables y repetibles.
Limpieza posterior al brazing
Es necesario eliminar el fundente residual después de la soldadura, ya que la mayoría de las composiciones de fundente son corrosivas. Si no se eliminan los residuos de fundente, el conjunto soldado podría debilitarse o fallar debido a la corrosión. Los residuos de fundente se eliminan normalmente mediante un enjuague con agua caliente. En la mayoría de los casos, el agua caliente y un cepillado mecánicos suaves bastarán para retirar el residuo. Se debe evitar un cepillado demasiado agresivo para impedir que queden partículas incrustadas en los metales base.
A menudo, los conjuntos soldados se sumergen en agua poco después de que la aleación de aportación se solidifique. Este choque térmico hace que los residuos salten tras la soldadura. Si las piezas se templan demasiado pronto después de la soldadura, pueden aparecer grietas y las uniones soldadas pueden adquirir un aspecto rugoso. El temple no debe realizarse con materiales que presenten una gran diferencia en su coeficiente de dilatación térmica (CTE).
En circunstancias en las que resulte difícil eliminar los residuos y las manchas, puede ser necesario recurrir a la limpieza química. Las soluciones decapantes son un método común para eliminar los residuos posteriores a la soldadura. Consulte con su proveedor de aleaciones de aportación y fundentes para conocer otros métodos adicionales de limpieza de piezas con residuos de fundente tras la soldadura.
Conclusión
Una unión soldada excelente y bien ejecutada es el resultado de seguir unos procedimientos de soldadura correctos y sólidos. Al seguir estos pasos junto con el equipo de soldadura por inducción adecuado, se pueden lograr resultados repetibles, fiables y de alta calidad. El calentamiento por inducción es una opción líder en entornos de fabricación que adoptan la excelencia operacional y las metodologías Lean y Six Sigma.
Como líder en la industria del calentamiento por inducción, Radyne puede ayudarle a superar los retos y aprovechar las ventajas del soldeo fuerte por inducción. Para obtener más información sobre soluciones de calentamiento por inducción y procesos afines, póngase en contacto con nosotros.