
Avantages du brasage par induction de l'aluminium

Avant d'aborder les avantages du brasage par induction des composants en aluminium, voici un bref historique comparatif entre l'aluminium et le cuivre dans le secteur du chauffage, de la ventilation, de la climatisation et de la réfrigération (CVC-R).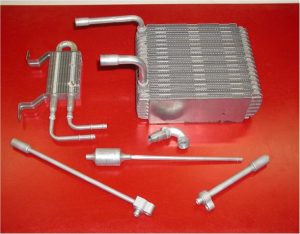
Depuis des décennies, l'aluminium est le matériau de prédilection pour les échangeurs de chaleur dans l'industrie automobile. Les échangeurs de chaleur en aluminium, tels que les radiateurs, les radiateurs de chauffage, les évaporateurs et les condenseurs, utilisés pour la climatisation et le refroidissement du moteur et de la chaîne cinématique, sont désormais monnaie courante et ont remplacé le cuivre et le laiton il y a plusieurs décennies.
L'aluminium a également fait son apparition dans le secteur du chauffage, de la ventilation, de la climatisation et de la réfrigération (CVC-R). Pourquoi l'aluminium s'impose-t-il de plus en plus comme une alternative au cuivre ? L'aluminium est moins cher que le cuivre, il est plus léger que le cuivre et il est recyclable. Un serpentin d'échangeur thermique entièrement en aluminium, composé de tubes et d'ailettes en aluminium, est plus léger que des tubes en cuivre associés à des ailettes en aluminium. Bien que la conductivité thermique de l'aluminium soit d'environ 60 % de celle du cuivre, une livre d'aluminium permet de fabriquer près de trois fois plus de pièces qu'une livre de cuivre, ce qui confère à l'aluminium un meilleur rapport surface/poids.
| Matériau | Conductivité thermique [BTU/(h·pied·°F)] |
| Aluminium | 136 |
| Cuivre | 231 |
| Source : Engineer’s Edge |
Résistance à la corrosion : aluminium vs cuivre
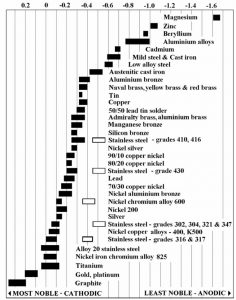
Les serpentins en cuivre à ailettes en aluminium sont exposés à deux types de corrosion : la corrosion galvanique et la corrosion formicarique. La corrosion galvanique est définie comme « un processus électrochimique dans lequel un métal se corrode de manière préférentielle lorsqu’il est en contact électrique avec un autre, en présence d’un électrolyte » (Wikipédia). En règle générale, la corrosion galvanique ne se produit pas à l'intérieur ni dans des atmosphères sèches. Cependant, lorsque l'aluminium est en contact avec un métal plus noble, comme le cuivre, en particulier dans les régions à forte teneur en chlorure, telles que les zones proches de l'océan, de la corrosion se produit. Voir la figure 1.
| Matériau | Densité – p`(lb/ft³) |
| Aluminium | 169 |
| Cuivre | 558 |
| Source : The Engineering Toolbox : The Engineering Toolbox |
Les serpentins en aluminium utilisés dans les systèmes CVC/R présentent un autre avantage par rapport aux serpentins en cuivre : l’immunité des tubes en aluminium à la corrosion formicaire. La corrosion formicaire résulte d’une réaction chimique entre l’oxygène, l’eau et un acide organique présents dans le serpentin. L'association Air Conditioning Contractors of America (ACCA) a publié un article pédagogique intitulé «Quelles sont les causes de la corrosion formicaria et comment l'arrêter? », qui explique plus en détail ce qu'est la corrosion formicaria et ses causes courantes. Ce phénomène ne se produit que dans les serpentins à base de cuivre et constitue un problème de longue date pour les tubes en cuivre utilisés dans les applications CVC/R. En revanche, l'aluminium est immunisé contre la corrosion formicaria.
Pourquoi privilégier le brasage par induction plutôt que le brasage au chalumeau pour les composants en aluminium ?
Tout d'abord, quelques informations générales sur les alliages d'aluminium courants utilisés aujourd'hui, ainsi que sur les brasures et soudures à l'aluminium couramment employées pour l'assemblage. Le brasage des composants en aluminium est bien plus difficile que celui des composants en cuivre. Le cuivre fond à 1 980 °F (1 083 °C) et change de couleur lorsqu'il est chauffé. Les alliages d'aluminium souvent utilisés dans les systèmes de chauffage, de ventilation et de climatisation (CVC) commencent à fondre à environ 1 190 °F (643 °C) et ne fournissent aucun indice visuel, tel qu'un changement de couleur, lorsqu'ils sont chauffés.
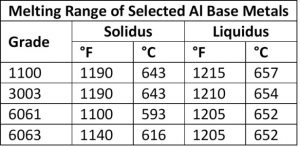
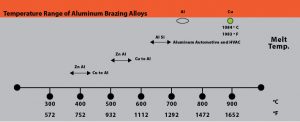
Un contrôle très précis de la température est nécessaire, car la différence entre les températures de fusion et de brasage de l'aluminium dépend du métal de base, du métal d'apport de brasage et de la masse des composants à braser. Par exemple, la différence de température entre la température de solidus de deux alliages d’aluminium courants (la série 3003 et la série 6061) et la température de fusion de l’alliage de brasage BAlSi-4 fréquemment utilisé est de 20 °F – une plage de température très étroite, qui nécessite donc un contrôle précis. Le choix des alliages de base est extrêmement important pour les systèmes en aluminium destinés au brasage. La meilleure pratique consiste à effectuer le brasage à une température inférieure à la température de solidus des alliages qui composent les pièces à assembler par brasage.
| Classification AWS A5.8 | Composition chimique nominale | Solidus °F (°C) | Point de fusion °F (°C) | Température de brasage |
| BAISi-3 | 86 % Al, 10 % Si, 4 % Cu | 970 (521) | 1085 (855) | 1085~1120 °F |
| BAISI-4 | 88 % d'Al et 12 % de Si | 1070 (577) | 1080 (582) | 1 080~1 120 °F |
| 78 % de zinc et 22 % d'aluminium | 826 (441) | 905(471) | 905~950 °F | |
| 98 % de Zn, 2 % d'Al | 715(379) | 725 (385) | 725~765 °F |
Il convient de noter qu'une corrosion galvanique peut se produire entre les zones riches en zinc et l'aluminium. Comme l'indique le tableau galvanique de la figure 1, le zinc est moins noble et a tendance à être anodique par rapport à l'aluminium. Plus la différence de potentiel est faible, plus la vitesse de corrosion est faible. La différence de potentiel entre le zinc et l'aluminium est minime par rapport à celle entre l'aluminium et le cuivre.
La corrosion par piqûres est un autre phénomène qui se produit lorsque l'aluminium est brasé avec un alliage de zinc. La corrosion localisée ou par piqûres peut survenir sur n'importe quel métal. L'aluminium est normalement protégé par un film mince et dur qui se forme à sa surface lorsqu'il est exposé à l'oxygène (oxyde d'aluminium) ; cependant, lorsqu'un flux élimine cette couche d'oxyde protectrice, une dissolution de l'aluminium peut se produire. Plus le métal d'apport reste fondu longtemps, plus la dissolution est importante.
L'aluminium forme une couche d'oxyde résistante lors du brasage ; l'utilisation d'un flux est donc indispensable. L'application d'un flux sur les composants en aluminium peut se faire séparément avant le brasage, ou bien un alliage de brasage pour l'aluminium contenant déjà du flux peut être intégré au processus de brasage. Selon le type de flux utilisé (corrosif ou non corrosif), une étape supplémentaire peut s'avérer nécessaire si les résidus de flux doivent être éliminés après le brasage. Consultez un fabricant de produits de brasage et de flux afin d'obtenir des recommandations sur l'alliage de brasage et le flux en fonction des matériaux à assembler et des températures de brasage prévues.
Les avantages du brasage par induction de l'aluminium par rapport au brasage au chalumeau ou à la flamme
La faible température de fusion des métaux à base d'aluminium, associée à la plage de température étroite des alliages de brasage utilisés, constitue un défi lors du brasage au chalumeau. L'absence de changement de couleur lors du chauffage de l'aluminium ne fournit aux opérateurs chargés du brasage aucun indice visuel leur permettant de savoir si l'aluminium a atteint la température de brasage appropriée. Les opérateurs chargés du brasage introduisent un certain nombre de variables lors du brasage au chalumeau. Parmi celles-ci figurent les réglages du chalumeau et le type de flamme ; la distance entre le chalumeau et les pièces à braser ; la position de la flamme par rapport aux pièces à assembler ; et bien d'autres encore.
Voici quelques raisons d'envisager l'utilisationdu chauffage par inductionpour le brasage de l'aluminium :
- Chauffage rapide
- Régulation contrôlée et précise de la température
- Chaleur sélective (localisée)
- Adaptabilité et intégration des chaînes de production
- Amélioration de la durée de vie des fixations et simplification
- Assemblages brasés reproductibles et fiables
- Sécurité renforcée
La réussite du brasage par induction de composants en aluminium dépend fortement de la conceptiondes bobines d'induction, qui doivent concentrer l'énergie thermique électromagnétique sur les zones à braser et les chauffer de manière uniforme afin que l'alliage de brasage fonde et s'écoule correctement. Des bobines d'induction mal conçues peuvent entraîner une surchauffe de certaines zones et un apport insuffisant d'énergie thermique dans d'autres, ce qui se traduit par un joint de brasage incomplet.
Pour un assemblage typique de tubes en aluminium par brasage, l'opérateur installe une bague de brasage en aluminium, contenant souvent du flux, sur le tube en aluminium, puis l'insère dans un autre tube expansé ou dans un raccord en bloc. Les pièces sont ensuite placées dans une bobine à induction et chauffées. Dans un processus normal, les métaux d'apport de brasage fondent et s'écoulent dans l'interface de l'assemblage sous l'effet de la capillarité.
Radyne peut aider ses clients à optimiser leurs procédés de brasage. L'aluminium étant un matériau assez complexe à braser, Radyne, grâce à sonlaboratoire IPEC, est en mesure de modéliser le processus de brasage et de mener des essais de brasage afin d'améliorer l'efficacité de cette technique et d'optimiser le procédé.
Conclusion
Toutes les applications de brasage ne se prêtent pas nécessairement au chauffage par induction. Dans les cas de faibles volumes, de grande diversité de produits ou de formes irrégulières, où la mise en place de fixations ou la conception de la bobine s’avéreraient extrêmement complexes, le brasage au four ou au chalumeau, réalisé par des opérateurs expérimentés, peut constituer un choix plus économique. Cependant, le brasage par induction permet d’obtenir des joints de brasage rapides, contrôlables, précis, économes en énergie et reproductibles pour les entreprises qui adoptent les principes de la production allégée.
En tant que leader du secteur du chauffage par induction, Radyne peut vous aider à relever les défis et à tirer pleinement parti des avantages du brasage par induction. Pour plus d'informations sur les solutions de chauffage par induction et les procédés associés, veuillez nous contacter.