
Automatisation du chauffage par induction pour les billettes, les barres et les applications de forgeage

L'automatisation du chauffage par induction permet d'améliorer la productivité, la régularité des processus, la manutention des matériaux et la sécurité des opérateurs dans les opérations de forgeage. Les systèmes automatisés permettent de contrôler la manière dont les billettes, les barres et autres pièces profilées sont chargées, acheminées à travers le système de chauffage par induction, chauffées, puis transférées vers l'étape suivante de la production.
Les options d'automatisation vont des alimentateurs pas à pas, des convoyeurs et des entraînements à rouleaux de serrage jusqu'à la manutention robotisée, l'évacuation automatisée des billettes et les commandes de processus avancées. Le choix de la solution la plus adaptée dépend du matériau à chauffer, de la géométrie de la pièce, du rythme de production et du procédé de forgeage.
Cet article examine les différentes méthodes d'automatisation des systèmes de chauffage par induction pour les billettes, les barres, les anneaux, les disques et autres formes, notamment le chauffage progressif des billettes, le chargement et le déchargement robotisés, le chauffage des extrémités de barres et le contrôle automatisé des processus.
Comment automatiser le chauffage par induction pour le forgeage ?
Le chauffage par induction destiné à la forge peut être automatisé tout au long du processus de manutention et de chauffage des matériaux. En fonction de l'application, l'automatisation peut inclure des alimentateurs de billettes, des convoyeurs, des entraînements à rouleaux de serrage ou à tracteur, des systèmes robotisés de chargement et de déchargement, la surveillance de la température, des commandes de processus automatisées et des systèmes d'évacuation des billettes. Les systèmes avancés de chauffage des billettes peuvent également ajuster automatiquement les paramètres de chauffage afin de s'adapter aux variations de taille des billettes, de cadence de production et de température cible.
Chauffage par induction progressive des billettes et des barres
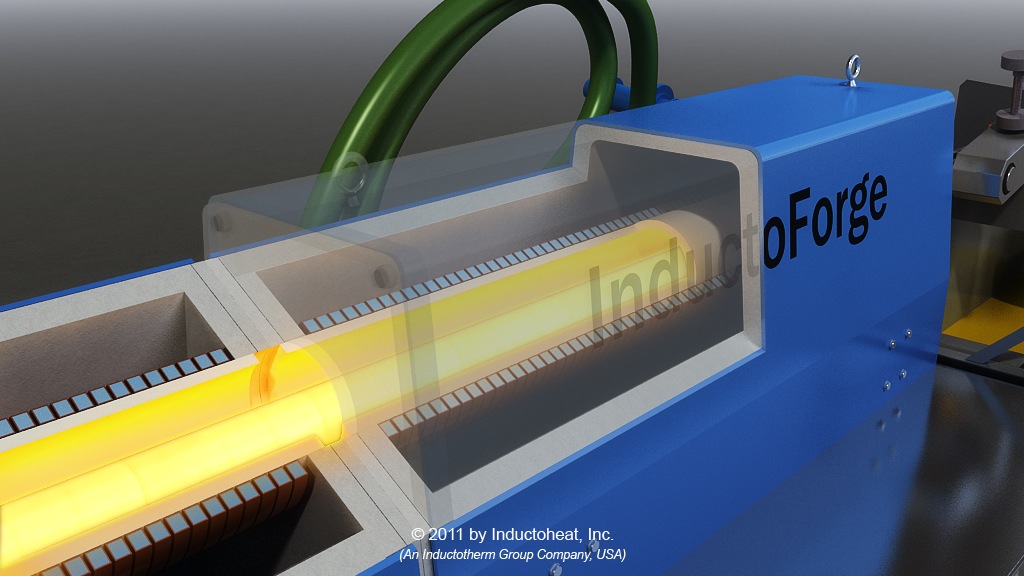
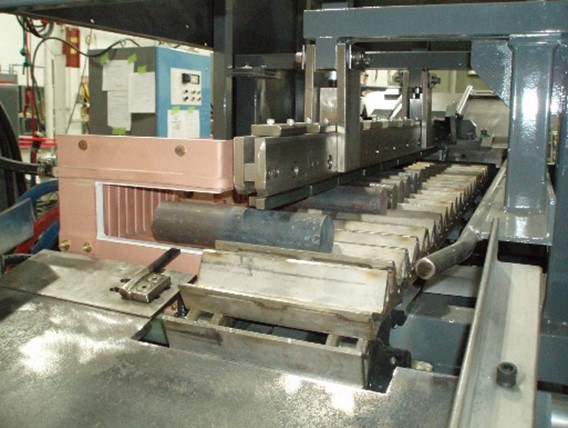
Le chauffage par induction progressif ou en continu des billettes et des barres est aujourd’hui une méthode de chauffage très répandue. Cette méthode consiste à faire passer des billettes de petite à moyenne taille à travers un four à induction équipé d’une ou de plusieurs bobines d’induction, dans un mouvement continu (figure 1). Les fours à induction de type progressif sont utilisés depuis des décennies et, au fil du temps, l’industrie n’a cessé d’introduire de nombreuses options et méthodes d’automatisation.
Chargement et déchargement automatisés des billettes
Afin d'alimenter le four à induction en matière première en quantité suffisante, on utilise toute une gamme de systèmes d'alimentation automatisés. Les solutions traditionnelles, telles que les basculeurs de silos, les alimentateurs à étages, les convoyeurs vibrants, les alimentateurs rotatifs, les démêleurs de billettes/barres et les dépileurs à portique, ont été les premières à être utilisées pour réceptionner de grandes quantités de matière première et les acheminer vers l'opération suivante dans un ordre bien défini.
Alimentateur pas à pas
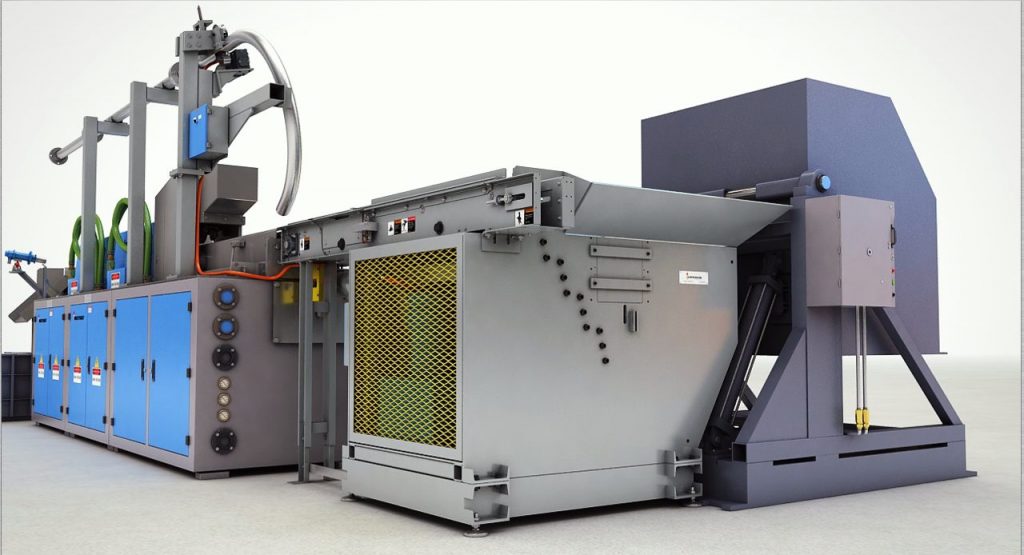
Ce mécanisme d'alimentation utilise une plaque à pas de marche en va-et-vient pour acheminer les billettes depuis la trémie vers un convoyeur d'évacuation. Le convoyeur achemine les billettes vers les appareils de chauffage par induction et forme simultanément la file de billettes accumulées (effet « log ») nécessaire au passage dans les systèmes de chauffage, à l'aide d'entraînements à rouleaux de serrage ou d'entraînements à tracteurs.
Alimentateurs rotatifs
Les alimentateurs rotatifs constituent une autre alternative en matière de mécanisme d'alimentation ; ils sont généralement utilisés pour des applications spécifiques impliquant des billettes dont la longueur est importante par rapport au diamètre. Ces systèmes sont conçus avec une piste rotative trempée spécialement configurée et une largeur de piste étendue afin de s'adapter à une gamme de diamètres et à diverses longueurs de billettes. La piste rotative est conçue pour prélever des billettes plus longues dans une trémie en position horizontale et les amener à une hauteur surélevée, où elles sont dosées sur un convoyeur d'alimentation puis acheminées vers le système de chauffage par induction.
Automatisation de l'alimentation
Des systèmes d'automatisation de l'alimentation, tels que des convoyeurs, des entraînements à rouleaux de serrage, des entraînements à tracteur, des systèmes de poussée et des robots, sont utilisés pour acheminer les billettes vers les systèmes de chauffage et les faire passer à travers ceux-ci. Ces systèmes comprennent généralement des mécanismes capables de faire passer une série de billettes à travers les bobines d'induction à des cadences d'alimentation contrôlées et avec une régularité constante. Cette automatisation fait généralement partie intégrante du système de chauffage, mais peut également être installée a posteriori sur d'anciens systèmes de forgeage.
Convoyeurs d'alimentation
Les convoyeurs d'alimentation sont disponibles en différentes tailles et configurations, en fonction de la taille et de la forme des billettes ; ils peuvent être achetés dans le commerce ou conçus sur mesure pour une application spécifique. En général, ces convoyeurs sont équipés de systèmes d'entraînement à vitesse variable (VFD) et servent à acheminer les billettes ou les pièces vers un mécanisme d'entraînement qui les achemine à travers le système de chauffage par induction.
Entraînements à rouleaux de serrage
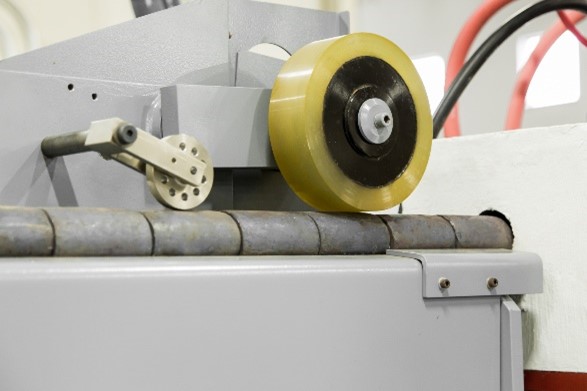
Les systèmes d'entraînement à rouleaux de serrage comptent parmi les plus répandus sur le marché. Ces systèmes sont conçus pour « serrer » les billettes entre deux rouleaux et les faire passer à travers le système de chauffage par induction à une vitesse d'avance contrôlée. Un système d'entraînement à rouleaux de serrage classique utilise deux rouleaux opposés, généralement superposés, synchronisés (électroniquement ou par engrenages) afin d'harmoniser leur vitesse de rotation. Les rouleaux sont soit revêtus de polyuréthane, soit moletés afin d’améliorer la force de préhension sur les billettes de différents diamètres. Le système d’entraînement à rouleaux de serrage est conçu avec une plage de réglage permettant de s’adapter aux différents diamètres de billettes à traiter. La vitesse d’avance des rouleaux de serrage est contrôlée par un variateur de fréquence (VFD) afin de s’adapter à une large gamme de vitesses d’avance des billettes, répondant ainsi aux besoins des forges modernes.
Conduite de tracteur
Les entraînements par tracteur constituent une autre forme de mécanisme d'entraînement utilisé pour faire passer une chaîne de billettes à travers un système de chauffage par induction. Contrairement aux entraînements à rouleaux de serrage, les entraînements par tracteur utilisent des « chaînes » opposées de type « cat-track » pour serrer les billettes et les faire passer à travers une ligne de bobines d'induction. La conception de ces « chenilles » permet d’obtenir une surface de contact plus longue sur la surface des billettes, ce qui génère une force d’entraînement supérieure à celle d’un simple point de tangence, caractéristique des unités à rouleaux de serrage. Outre cette surface de contact plus longue, l’entraînement par tracteur est équipé d’un vérin supérieur très résistant qui exerce une pression vers le bas, permettant ainsi à l’ensemble d’entraîner les billettes sur une longueur de ligne de bobines de chauffage plus importante. L’un des principaux avantages d’un système d’entraînement par tracteur réside dans sa capacité à manipuler des billettes munies d’une « pince ». Une « pince » est une pièce d’acier de petit diamètre et peu coûteuse, soudée à l’extrémité centrale de la billette. La « pince » sert de poignée à l’opérateur pendant le forgeage de la billette. Comme la « pince » a un diamètre inférieur à celui de la billette à forger, cela crée un espace entre les deux diamètres. Grâce à la surface de contact plus longue des chenilles, cet espace n’est pas détecté par l’ensemble d’entraînement par tracteur et les billettes sont acheminées à travers la ligne de bobines d’induction à un rythme continu.
Systèmes de pesage des billettes
Les systèmes de pesage des billettes permettent d'améliorer l'efficacité du processus de fabrication des pièces forgées, d'optimiser la qualité des pièces et de réduire les rebuts en mesurant le poids des billettes avant leur introduction dans le four à induction. Ces systèmes peuvent être intégrés à une ligne de production ou fonctionner hors ligne en tant que poste de contrôle autonome, notamment lorsqu'ils sont associés à un robot pour vérifier le poids des pièces avant leur chargement sur la ligne principale. La possibilité de trier les billettes en fonction de leur poids (en surpoids ou en sous-poids) permet d'obtenir un chauffage plus uniforme des billettes et une meilleure qualité des pièces pendant le processus de forgeage à la presse.
Chargement et déchargement automatisés
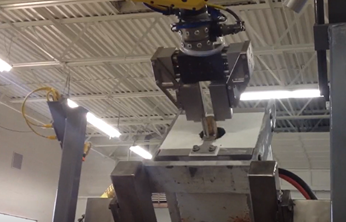
Le domaine de la manutention robotisée ouvre une nouvelle ère d'automatisation pour les fabricants de pièces forgées. Grâce à la baisse du coût des robots, ces systèmes apportent une valeur ajoutée significative au coût global de production des pièces. Les robots constituent une autre excellente alternative dans le domaine de la manutention « pick and place » (préhension et dépose) grâce à leur capacité à effectuer des mouvements dans six degrés de liberté : préhension à partir de plusieurs positions, transfert vers plusieurs positions, réorientation de la pièce pendant le transfert, chargement et déchargement de postes d’inspection en cours de route, et prélèvement de billettes directement dans un conteneur. Le retour sur investissement est facilement justifiable.
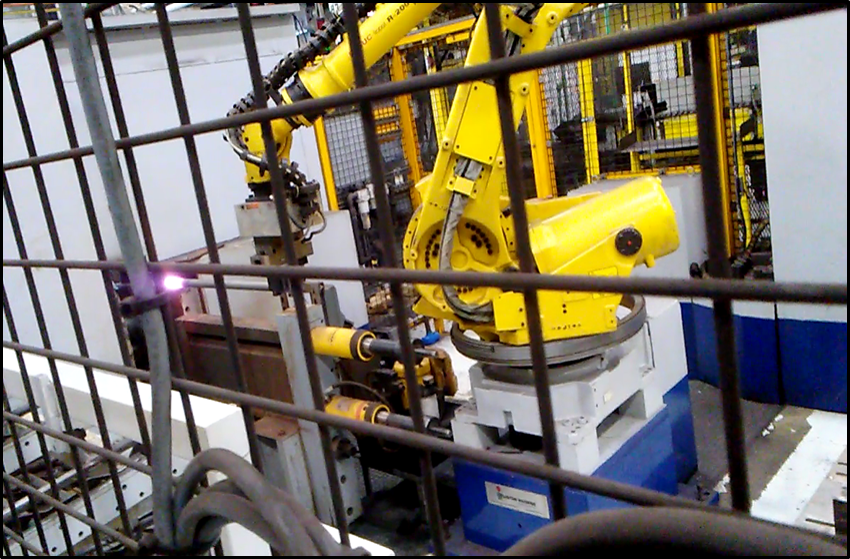
En dotant le système robotique de capacités de vision permettant de détecter et d'identifier les pièces, quelle que soit leur configuration, une entreprise peut personnaliser et adapter davantage les processus de chargement et d'alimentation à un flux de produits en constante évolution. De plus, des robots sont utilisés pour extraire rapidement les billettes chaudes et les acheminer vers l'étape suivante après le four à induction. De nombreuses entreprises ont également recours à des robots pour transférer les pièces vers des presses et les forger activement dans celles-ci.
Voici quelques-uns des avantages liés à l'utilisation de la robotique dans le processus de forgeage :
- Manipulation de pièces sur six axes reproduisant les mêmes mouvements que ceux de l'opérateur
- Retour sur investissement – Les robots peuvent être utilisés à des fins multiples dans le cadre de différents projets, simplement en les reprogrammant.
- Mouvements répétitifs et temps de cycle dans le processus de fabrication
- Capacité à manipuler des « pièces chaudes » : déchargement de la bobine et chargement de la presse
- Amélioration de la sécurité des travailleurs et manipulation ergonomique des billettes plus lourdes
- Aborde le problème du recrutement de main-d'œuvre qualifiée et des coûts de formation
- Manipulation et traitement efficaces des pièces
- Réduction des temps de chargement
- Réduction de la durée du cycle, du chauffage jusqu’aux opérations de pressage.
- Répétabilité du processus de chauffage et de déplacement afin de garantir le maintien des propriétés métallurgiques.
- Renforcement des mesures de qualité afin de garantir que seules les billettes conformes soient traitées.
- Mise en place de processus en amont visant à améliorer la qualité en aval et à prolonger la durée de vie des outils (systèmes de graphite et de lubrification pour billettes)
- Amélioration de la sécurité des travailleurs
Commande automatisée du chauffage par induction progressive
Systèmes modulaires de chauffage de billettes Inductoforge®
Dans tout processus de chauffage, l’automatisation du système de manutention des billettes ou des barres constitue la première étape vers l’amélioration d’une cellule de forgeage. Lorsqu’on envisage l’automatisation du processus de chauffage, les méthodes d’automatisation prennent la forme de commandes opérationnelles. Les systèmes de chauffage par induction automatisés ont connu un succès croissant au cours des deux dernières décennies, parallèlement aux progrès des commandes informatisées et de la technologie électrique. L'InductoForge® Modular Billet Heater constitue l'une des solutions entièrement automatisées disponibles. L'InductoForge® est le premier four à induction à offrir un contrôle individuel de l'alimentation électrique de chaque bobine de chauffage par induction. La possibilité de contrôler la puissance fournie à chaque bobine de chauffage par induction offre aux entreprises de forgeage « à la commande » la flexibilité nécessaire pour chauffer correctement des billettes de différents diamètres et à différents rythmes de production, tout en maintenant une uniformité acceptable de la température des billettes.
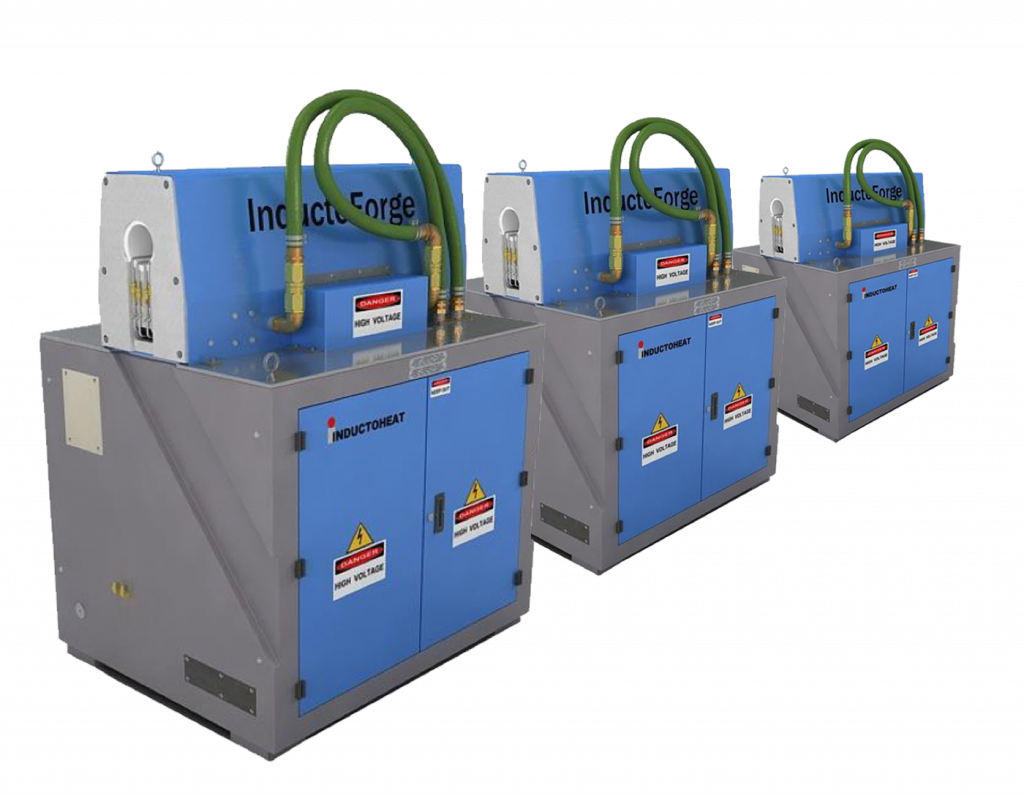
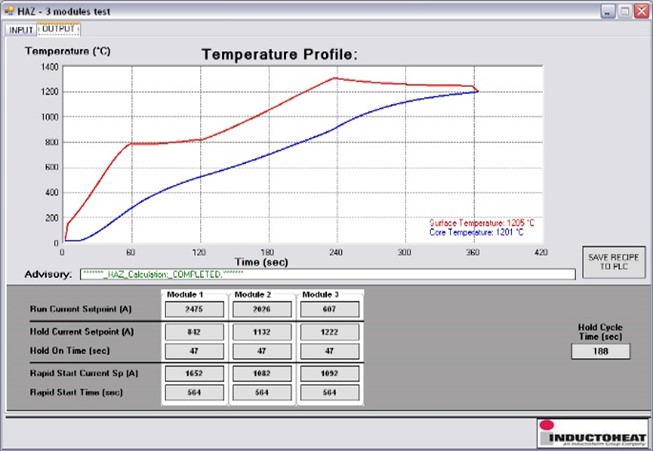
Modélisation du profil de température iHAZ™
Afin d'automatiser davantage le processus de contrôle de l'InductoForge, le système utilise le logiciel de simulation numérique iHAZ™. Ce logiciel permet à l'utilisateur de créer des recettes de processus pour toutes les pièces à chauffer, ce qui facilite le passage automatisé d'une pièce à l'autre. Ce type d'automatisation permettra aux opérateurs de réduire au minimum les temps d'arrêt des équipements et d'améliorer la productivité en chargeant tous les paramètres de fonctionnement en une seule fois. L'InductoForge intègre deux autres processus automatisés : une fonction de compensation incrémentielle de la température et une fonction de contrôle de la « mise en veille » des billettes.
Compensation automatique de la température
La fonction de compensation progressive de la température automatise le contrôle de la température de la billette en ajustant progressivement les modules afin de maintenir la température cible optimale de la billette. Cette automatisation permet au système de réguler la température de sortie de la billette en fonction des variations des conditions tout au long de la journée.
Commande de mise en veille du billet
Les fonctions avancées de contrôle en « veille » permettent au système de minimiser automatiquement le nombre de billettes rejetées lors de brèves interruptions de fonctionnement de la cellule. Le processus automatisé de « veille » régule l'alimentation électrique de chaque module afin de maintenir le profil de température des billettes tout au long de la ligne de bobinage, jusqu'à ce que le dispositif de chauffage puisse reprendre son fonctionnement normal.
Systèmes automatisés d'évacuation des billettes
Les systèmes d’évacuation des billettes sont utilisés pour évacuer automatiquement les billettes d’un système de chauffage par induction à la fin d’un cycle de production. Ces systèmes sont conçus pour s’intégrer dans l’enveloppe générale du système de chauffage par induction afin de gagner de l’espace au sol ; ils sont disponibles en différentes longueurs en fonction de la longueur totale du système d’induction. Le système breveté BPS (Billet Pushout System) de Clinton Machine en est un exemple. Cette solution intégrée est un système flexible, généralement dimensionné pour s'adapter à une gamme de billettes traitées par le four à induction. Lorsqu'il est activé, le système d'évacuation expulse les billettes restantes de la ligne de bobines d'induction et permet au processus de chauffage de se poursuivre jusqu'à ce que la dernière billette soit extraite. La logique du système et les capteurs surveillent la progression de l'extraction et ordonnent au four à billettes de mettre hors tension chaque onduleur d'induction au fur et à mesure que les billettes sont évacuées.
Voici quelques-uns des avantages liés à l'utilisation d'un système automatique d'évacuation des billettes
:
- Purger automatiquement les serpentins de chauffage des billettes restantes à la fin du cycle.
- Il n'est pas nécessaire d'utiliser des « billettes factices » ni d'autres moyens manuels pour retirer les billettes des bobines.
- Réduire les temps d'arrêt et les temps de changement de série entre les cycles de production de billettes – augmentation du débit journalier.
- Amélioration de la sécurité des salariés.
- Conception permettant de gagner de la place au sol.
- Conception modulable : peut être étendue à mesure que la longueur de la ligne d'induction augmente.
- Compartiment de rangement en hauteur à montage décalé, facilitant le retrait des bobines à des fins d'entretien et de remplacement.
Automatisation du chauffage des extrémités de guidon
Le processus de chauffage des extrémités de barres consiste à chauffer l'extrémité d'une barre ou d'une série de barres en vue d'une opération de forgeage. Pour les procédés impliquant le chauffage de barres de petit diamètre ou les systèmes à faible cadence de production, cette opération relève généralement davantage du travail manuel, les opérateurs se chargeant eux-mêmes du chargement et du déchargement des barres. À mesure que les conditions de production évoluent – par exemple en cas d'allongement des temps de cycle, d'applications de chauffage de barres de grande taille, de pénurie d'opérateurs de forgeage ou d'exigences accrues en matière de produits –, le processus peut être optimisé grâce à l'automatisation.
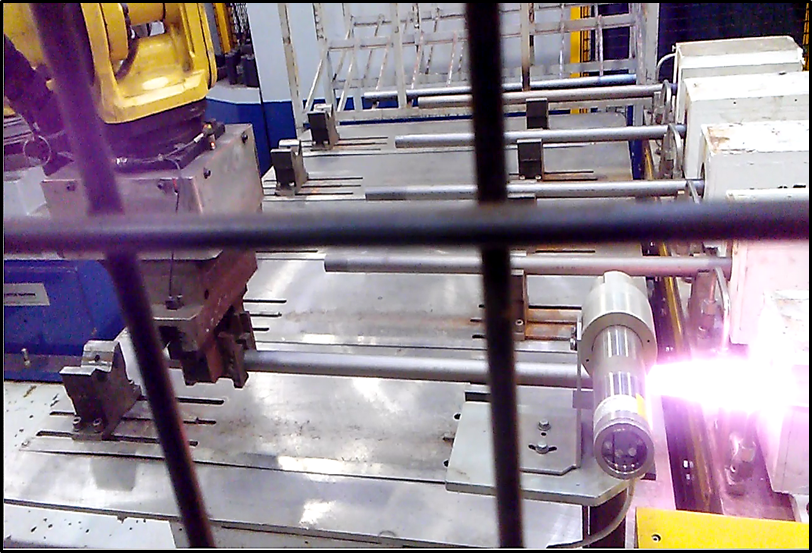
Système de chauffage à plusieurs serpentins intégré aux extrémités du guidon
Les systèmes automatisés de chauffage des extrémités de barres utilisant une configuration à plusieurs bobines (illustrée à la figure 8) sont généralement employés pour chauffer des barres de différents diamètres et longueurs de chauffage en vue d’un processus de refoulement. Le système utilise un robot multiaxial pour charger et décharger les barres sur le dispositif de chauffage. Lorsque le robot charge la barre sur le dispositif de chauffage, il la déplace dans la bobine afin de positionner la longueur de chauffage appropriée. Une fois le cycle de chauffage terminé, le robot retire la barre chauffée de la bobine de chauffage par induction et la transfère vers une machine de refoulement. Le robot à six axes prend en charge l’ensemble des processus d’automatisation. Il existe un autre type de système de chauffage des extrémités de barres utilisant plusieurs bobines : il s’agit d’un système de type vertical, comme le montre la figure 11.
Les systèmes utilisaient plusieurs bobines montées en série et orientées verticalement pour chauffer des billettes placées sur la hauteur. Le système faisait appel à des robots pour charger les billettes dans chaque bobine en les posant sur la hauteur sur un socle spécialement conçu à cet effet. Une fois chargées, toutes les billettes étaient abaissées dans la bobine pour être chauffées. Le système utilisait un mécanisme de levage/abaissement servocommandé pour positionner les billettes dans la bobine à la longueur de chauffage appropriée. La position des billettes était contrôlée depuis l’interface homme-machine (IHM) de l’opérateur et pouvait être ajustée pendant le cycle de chauffage afin d’affiner la longueur de chauffage. Une fois chauffées, les billettes étaient relevées hors de la bobine et déchargées par un deuxième robot. En permettant de contrôler la position de la pièce dans la bobine, l’opérateur pouvait ajuster le chevauchement de la bobine afin de réguler la température à l’extrémité de la billette.
Indexation automatisée et systèmes à bobines canalisées
Les solutions de chauffage des extrémités de barres qui utilisent plusieurs types d’automatisation (comme illustré à la figure 9) sont plus complexes. Le système commence par un convoyeur indexé automatisé permettant de contrôler la durée du cycle de processus et de positionner les tubes en vue de leur chauffage aux extrémités. Une fois les tubes en place, les bobines de chauffage par induction sont déplacées au-dessus des tubes à l’aide de tables de transfert servocommandées. Les servocommandes permettent un réglage précis de la position de chauffage avant et pendant le processus de chauffage. L'ensemble de la configuration est géré depuis l'interface homme-machine (IHM) principale, assurant ainsi un contrôle entièrement automatisé.
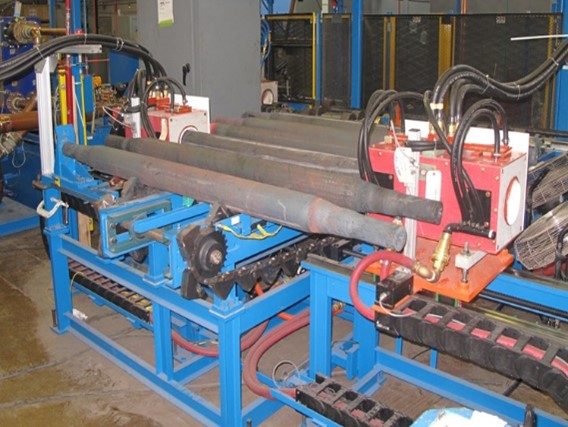
Les systèmes utilisant un convoyeur à indexation permettent de faire passer les pièces à travers une bobine de chauffage par induction de type canal selon un mouvement régulier (comme le montre la figure 10). Un système de chauffage d’extrémité de barre de type canal permet un indexage continu des barres à travers la bobine en canal pendant le chauffage. Il permet l’intégration de l’automatisation tant au niveau de l’alimentation que de l’extraction des barres. Le procédé de chauffage d’extrémité de barre de type canal offre un temps de cycle plus rapide que tout autre type de procédé de chauffage d’extrémité de barre et constitue un type classique de système de chauffage d’extrémité de barre optimisé pour des longueurs de chauffage courtes sur des barres longues.
Automatisation pour anneaux, disques et autres formes
Toutes les ébauches ne se ressemblent pas. Certaines sont rondes ou rectangulaires, tandis que d’autres peuvent se présenter sous forme d’anneaux préformés ou de disques. Prenons l’exemple d’une ébauche d’anneau en acier à haute teneur en carbone dont le diamètre est trois fois supérieur à sa hauteur et qui nécessite un temps de cycle de 6 à 8 pièces par minute. Le déplacement horizontal de ces pièces (d’un diamètre à l’autre) peut entraîner une surchauffe des flancs de l’anneau sous l’effet du champ d’induction et créer un écart de température trop important pour l’acier à haute teneur en carbone. En revanche, le chauffage des anneaux en position verticale, empilés les uns sur les autres (comme illustré à la figure 11), permet au courant de circuler autour de la circonférence de l’anneau, ce qui garantit un chauffage plus efficace et une meilleure uniformité de la température.
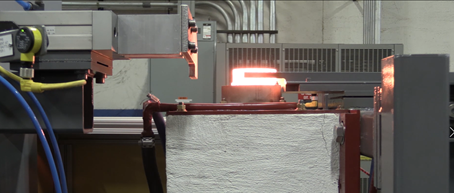
Les anneaux seront poussés vers le haut par un système pneumatique, un par un et verticalement, à travers un ensemble de doigts unidirectionnels situés sous la bobine d’induction, créant ainsi une pile de billettes à l’intérieur de la bobine. Lorsqu’un anneau est inséré par le bas de la bobine, un revêtement spécialisé est en place pour réduire au minimum les frottements et l’usure. Lorsque la pile remplit la bobine et que l’anneau suivant est chargé dans celle-ci, un anneau chauffé est extrait par le haut de la bobine, d’où il est poussé horizontalement hors de la pile et déposé sur un petit convoyeur de déchargement de sortie afin que le robot puisse le charger dans la presse à forger. Le concept est similaire à celui d’un réchauffeur d’anneaux ; le traitement des disques d’aluminium peut être automatisé à l’aide de composants similaires. Toutefois, des modifications de conception doivent être envisagées lors de la manipulation et du chauffage par induction de métaux non ferreux.
Chauffage par induction et automatisation de l'aluminium
Face à l'évolution du marché automobile et à l'importance croissante de l'allègement des véhicules, de nombreuses entreprises ont opté pour l'aluminium en remplacement de l'acier, en raison de sa facilité de mise en forme, de sa faible densité (trois fois plus léger que l'acier) et de sa bonne résistance à la corrosion. Ce changement de matériau a donné lieu, ces dernières années, à de nombreuses avancées en matière de chauffage par induction et d'automatisation des processus liés à l'aluminium.
Éléments à prendre en compte lors de la conception d'un système d'automatisation d'un dispositif de chauffage de billettes ou de disques d'aluminium :
- Sensibilité à la température – La plupart des alliages nécessitent une température de forgeage comprise entre 86 et 122 °F à partir du point de solidus.
- Permet d'atteindre plus rapidement une température homogène et de conserver la chaleur (conductivité thermique).
- Manutention.
- Matériau tendre – risque de formation de cicatrices lors du passage dans la bobine d'induction, sensible aux bosses lors du chargement et du déchargement, se déforme lors de l'empilage et du déplacement, présente des marques dues aux thermocouples et aux bras de poussée, risque de capter des impuretés telles que des particules d'acier et d'autres contaminants étrangers au cours du processus.
- Retenez – le champ magnétique repousse la billette vers l'extérieur.
- Mesure des températures – émissivité du pyromètre et emplacement du thermocouple.
- Un enduit lubrifiant peut être nécessaire.
La plupart des alliages d’aluminium nécessitent des températures de forgeage pouvant atteindre 750 à 900 °F. La température de fusion de certains alliages n’étant que de 100 °F supérieure, le positionnement de la billette et la conception de la bobine d’induction revêtent une importance cruciale. Certains procédés de forgeage de l’aluminium nécessitent un préchauffage avant le revêtement et un chauffage final avant le formage. La conception de ces systèmes s’en trouve quelque peu complexifiée. En général, une seule alimentation à induction peut être utilisée avec deux bobines d’induction montées en série, mais la clé de l’automatisation réside dans la manière de faire passer les pièces d’une bobine à la cuve de revêtement, puis à la bobine de chauffage final. Certains systèmes clés en main sont conçus avec une station d’immersion de lubrifiant intégrée. Ces systèmes d’immersion utilisent des actionneurs pneumatiques verticaux et des cages pour plonger la pièce. D’autres utilisent également des actionneurs rotatifs et des jauges. Cependant, le lubrifiant peut entraîner des problèmes mécaniques prématurés au niveau des pignons et des vérins. Les systèmes plus récents s’appuient sur la technologie robotique pour la préhension et l’immersion des pièces. S’ils sont correctement conçus, les outils de préhension des robots devraient durer nettement plus longtemps que les pignons et les vérins.
Avantages de l'automatisation dans le forgeage par induction
Des solutions d'automatisation innovantes, associées aux progrès réalisés dans le domaine du chauffage par induction, peuvent aider les entreprises de forge à améliorer leur productivité, la régularité de leurs processus et la sécurité de leurs employés, tout en s'adaptant à l'évolution des exigences de production. La manutention automatisée des matériaux et les systèmes de contrôle des processus peuvent également aider les fabricants à relever des défis tels que la pénurie de main-d'œuvre qualifiée, le renforcement des normes de qualité, les besoins énergétiques et l'évolution des conditions du marché.
De l'alimentation automatisée en billettes à la manutention robotisée, en passant par les systèmes avancés de contrôle du chauffage, l'automatisation peut être configurée en fonction des exigences du processus de forgeage. Inductoheat collabore avec les entreprises de forgeage afin de développer des solutions de chauffage par induction et d'automatisation adaptées à leurs applications spécifiques et à leurs besoins de production.
Foire aux questions sur l'automatisation du chauffage par induction
Quels éléments d'une ligne de forgeage par induction peuvent être automatisés ?
De nombreuses étapes d'une ligne de forgeage par induction peuvent être automatisées, notamment le chargement et l'alimentation en billettes, le déplacement à travers le système de chauffage par induction, la surveillance de la température, le contrôle du processus, le retrait des billettes et leur transfert vers l'opération de forgeage. Selon l'application, l'automatisation peut inclure des alimentateurs pas à pas, des alimentateurs rotatifs, des convoyeurs, des entraînements à rouleaux de serrage ou à tracteur, la manutention robotisée et des systèmes de contrôle automatisés.
Comment les billettes sont-elles alimentées automatiquement dans un système de chauffage par induction ?
Les billettes peuvent être acheminées automatiquement vers un système de chauffage par induction à l'aide de plusieurs types d'équipements de manutention. Les alimentateurs à pas, les alimentateurs rotatifs et les convoyeurs permettent de séparer les billettes et de les acheminer vers la ligne de chauffage, tandis que les systèmes à rouleaux de serrage et à entraînement par tracteur assurent un déplacement contrôlé à travers les bobines d'induction. Le choix de la méthode d'alimentation appropriée dépend des dimensions des billettes, du rythme de production et des exigences du processus de forgeage.
Les robots peuvent-ils charger et décharger des systèmes de chauffage par induction ?
Oui. Les systèmes robotisés peuvent être utilisés pour charger des billettes ou d’autres pièces dans un système de chauffage par induction, puis pour retirer ou transférer les matériaux chauffés une fois le chauffage terminé. La manutention robotisée peut s’avérer particulièrement utile pour les applications impliquant des mouvements répétitifs de matériaux, des géométries de pièces complexes ou des processus dans lesquels la réduction de la manutention manuelle de matériaux chauds permet d’améliorer la sécurité des travailleurs.
Comment l'automatisation peut-elle améliorer l'uniformité de la température des billettes ?
Les systèmes de contrôle automatisés des processus permettent de surveiller les conditions de chauffage et d'ajuster les paramètres de fonctionnement afin de maintenir le profil de température requis de la billette. Les systèmes avancés de chauffage par induction des billettes peuvent recourir à des zones de chauffage contrôlées indépendamment, à des mesures de température et à une modélisation prédictive de la température pour compenser les variations de taille des billettes, de cadence de production et d'autres conditions de processus. Ces fonctionnalités permettent de maintenir une répartition homogène de la température de la surface au cœur, tout en garantissant des résultats de forgeage reproductibles.
Découvrez les facteurs qui influent sur l'uniformité de la température dans notre guide consacré à l'uniformité du chauffage en profondeur des billettes de forgeage.
Par :
Brian Lockitski, Inductoheat
Carl Wesolowski, Inductoheat
Michael Zaharof, Inductoheat
Ted Loznak, Clinton Machine
Cet article a été publié dans le numéro de février 2021 du magazine de l'Association de l'industrie du forgeage (The Forging Industry Association Magazine), 2021. Vous pouvez consulter l'intégralité de ce numéroici.