
Brasage par induction au carbure

Brassage réussi du carbure par induction
Le brasage est une méthode efficace et fiable pour assembler des carbures à l'acier. Les carbures de tungstène (WC) sont utilisés dans de nombreuses applications, notamment les outils de coupe, les poinçons, les matrices et bien d'autres encore. Les carbures offrent une résistance à l'usure supérieure et prolongent la durée de vie de ces différents outils de coupe et d'usure.
Dans cet article, nous aborderons les points suivants :
Quels sont les facteurs qui influent sur la réussite du brasage des carbures ?
Quels sont les alliages de brasage les plus couramment utilisés pour le brasage des carbures ?
Le carbure de tungstène (WC), également appelé carbure cémenté, est un matériau composite fabriqué selon un procédé appelé « métallurgie des poudres ». La poudre de carbure de tungstène est mélangée à un métal liant, généralement du cobalt ou du nickel, puis compactée dans une matrice avant d’être frittée dans un four. Le terme « cémenté » fait référence au fait que les particules de carbure de tungstène sont emprisonnées dans le liant métallique et « cimentées » entre elles, formant ainsi une liaison métallurgique entre les particules de carbure de tungstène et le liant (WC – Co) au cours du processus de frittage. L’industrie du carbure cémenté désigne généralement ce matériau simplement sous le nom de « carbure », bien que les termes « carbure de tungstène » et « carbure cémenté » soient utilisés de manière interchangeable. Le carbure présente une résistance élevée à la compression, résiste à la déformation et conserve ses valeurs de dureté à haute température, une propriété physique particulièrement utile dans les applications d’usinage des métaux. Il offre une longue durée de vie dans des applications où d’autres matériaux ne tiendraient pas la route ou céderaient prématurément[I].
Éléments à prendre en compte pour réussir le brasage du carbure de tungstène
Les deux principaux problèmes à résoudre lors du brasage des carbures cémentés sont la gestion des contraintes provoquées par les taux différentiels de dilatation et de contraction des matériaux de base, ainsi que le mouillage du carbure par l'alliage de brasage.
Lors du chauffage et du refroidissement, le métal de base a généralement tendance à se dilater et à se contracter à un rythme plus élevé que le carbure. Le carbure de tungstène présente un coefficient de dilatation thermique compris entre environ 1/3 et 1/2 de celui de l’acier. Lorsque l’assemblage brasé refroidit, des contraintes résiduelles peuvent s’accumuler au sein du carbure. Il est toujours recommandé de procéder à un refroidissement lent et uniforme du carbure afin d’éviter l’apparition de contraintes et d’éventuelles fissures. La trempe est déconseillée, car elle peut provoquer des fissures dans les carbures en raison de la contraction rapide du métal de base.
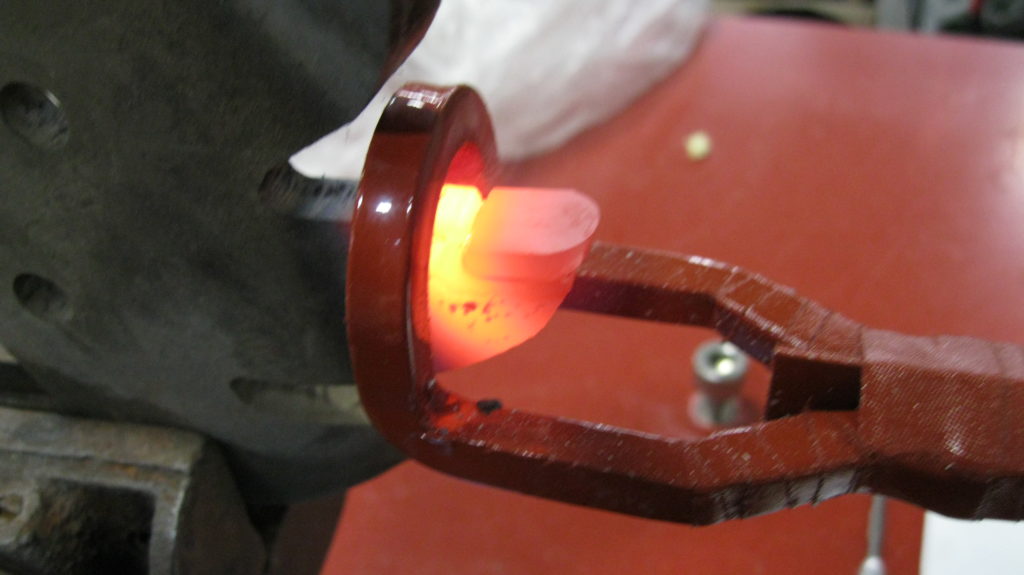
Choix de l'alliage de brasage pour le brasage des carbures
Le carbure de tungstène est difficile à mouiller. On utilise généralement des alliages de brasage à l'argent contenant de faibles quantités de nickel (Ni) pour braser les carbures sur l'acier. Bien entendu, le carbure et l'acier doivent tous deux être propres afin que l'alliage de brasage fondu puisse mouiller complètement les surfaces à assembler. De nombreux utilisateurs meulent la surface du carbure afin d'obtenir une surface propre pour le brasage. Le meulage présente également l'avantage d'aplanir la topographie de la surface du carbure, ce qui peut faciliter le mouillage et l'adhérence de l'alliage de brasage. De même, les composants en acier doivent être dégraissés et nettoyés afin d'éliminer tout résidu de graisse, d'huile, de saleté ou tout autre contaminant de surface. Pour en savoir plus sur les bonnes pratiques en matière de brasage, veuillez consulter cet article intitulé «Les étapes pour réussir un brasage ».
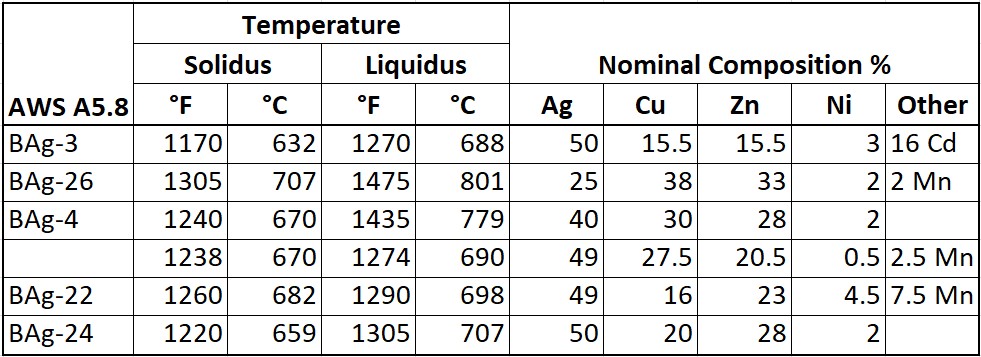
Les alliages de brasage à l'argent disponibles dans le commerce, contenant de faibles quantités de nickel (Ni) et de manganèse (Mn), mouillent facilement les surfaces en carbure cémenté. Ces alliages de brasage présentent généralement un bon mouillage des carbures de tungstène. Il est recommandé de choisir un métal d'apport de brasage présentant la température de brasage la plus basse possible afin de réduire les contraintes résiduelles au sein du joint. Le tableau 1 présente les alliages de brasage à l'argent couramment utilisés pour braser des carbures sur de l'acier. Consultez le fabricant de votre alliage de brasage pour obtenir de l'aide dans le choix d'un alliage adapté.
Pour les applications nécessitant le brasage de carbures de grande taille, on utilise souvent un alliage de brasage « sandwich ». Si l'on ne peut pas utiliser de petits carbures (1/2pouce²), un alliage « sandwich » s'avère utile pour éviter la fissuration et le gauchissement du carbure. Ces trimétaux sont revêtus d'un métal d'apport de brasage lié aux deux faces d'un noyau en cuivre. Ces alliages sont commercialisés sous des noms de marque tels que Trimet®, trimetal, tri-foil, plymetal et triply.
Bien que la discussion ait principalement porté sur le brasage du carbure de tungstène (WC), nous ne pouvons passer sous silence le diamant polycristallin, ou PCD. La température de brasage du PCD est généralement maintenue en dessous de 1 382 °F (750 °C) afin d’éviter toute dégradation du diamant. Souvent, les fabricants de pointes en PCD montées sur des corps en acier utilisent un métal d'apport de brasage à basse température et à forte teneur en argent, tel que l'alliage de brasage BAg-24. Certains fabricants utilisent un alliage de brasage sans nickel ni manganèse, tel que le BAg-5 ou le BAg-7, qui présente des températures de fusion plus basses et des propriétés de mouillage moindres vis-à-vis du carbure et de l'acier.
Unflux de brasageest utilisé pour empêcher l'oxydation des surfaces à assembler pendant le chauffage de l'ensemble. Les flux « blancs » et « noirs » sont tous deux utilisés avec les alliages de brasage à l'argent courants. Le flux noir est généralement recommandé par les fabricants de produits de brasage et de flux, car il contient du bore et s'avère plus efficace à des températures élevées.
Le brasage par induction est un procédé très polyvalent pour l'assemblage de pointes en carbure, en particulier dans un contexte de production. Le brasage par induction présente de nombreux avantages par rapport aux autres méthodes de chauffage courantes. Voici quelques raisons d'envisager le recours au chauffage par induction :
- Chauffage rapide
- Régulation contrôlée et précise de la température
- Chaleur sélective (localisée)
- Adaptabilité et intégration des chaînes de production
- Amélioration de la durée de vie des fixations et simplification
- Assemblages brasés reproductibles et fiables
- Sécurité renforcée
Radyne est en mesure de concevoir et de fabriquer des inductances (bobines) dont les dimensions et les formes varient afin de chauffer efficacement les pièces. La forme de l'inductance et l'écart entre celle-ci et la pièce déterminent la manière dont le champ électromagnétique interagit avec la pièce. Le choix d'une forme et d'une taille adaptées pour la bobine d'inductance revêt une importance cruciale pour assurer un brasage efficace et performant du carbure sur l'acier.
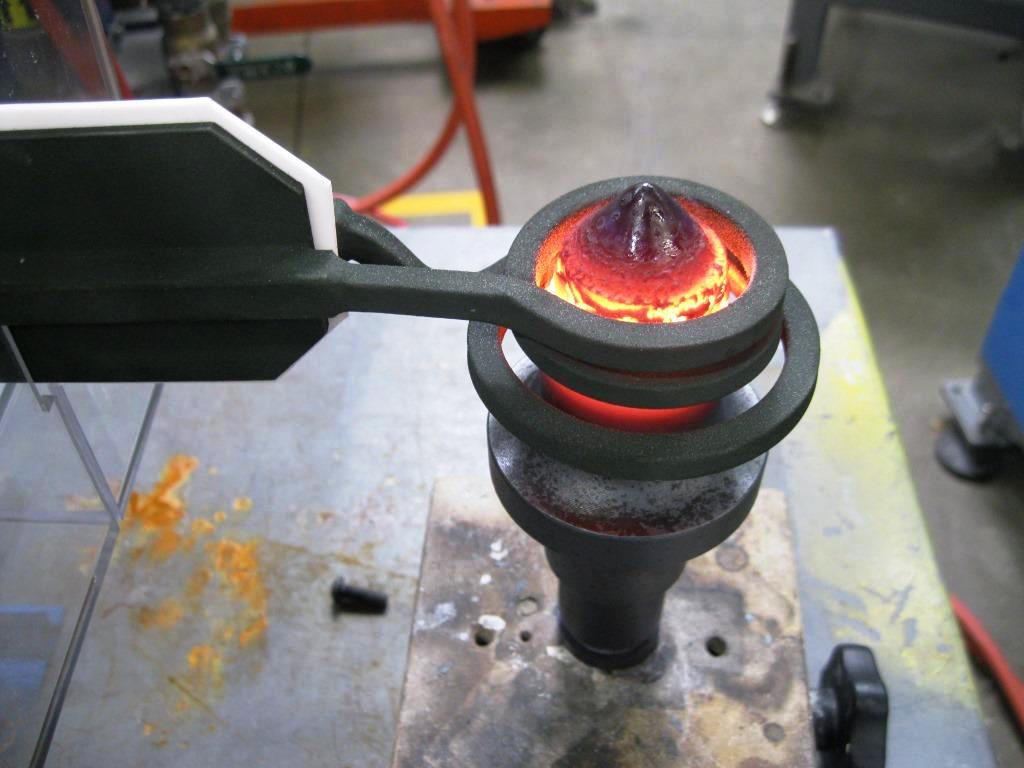
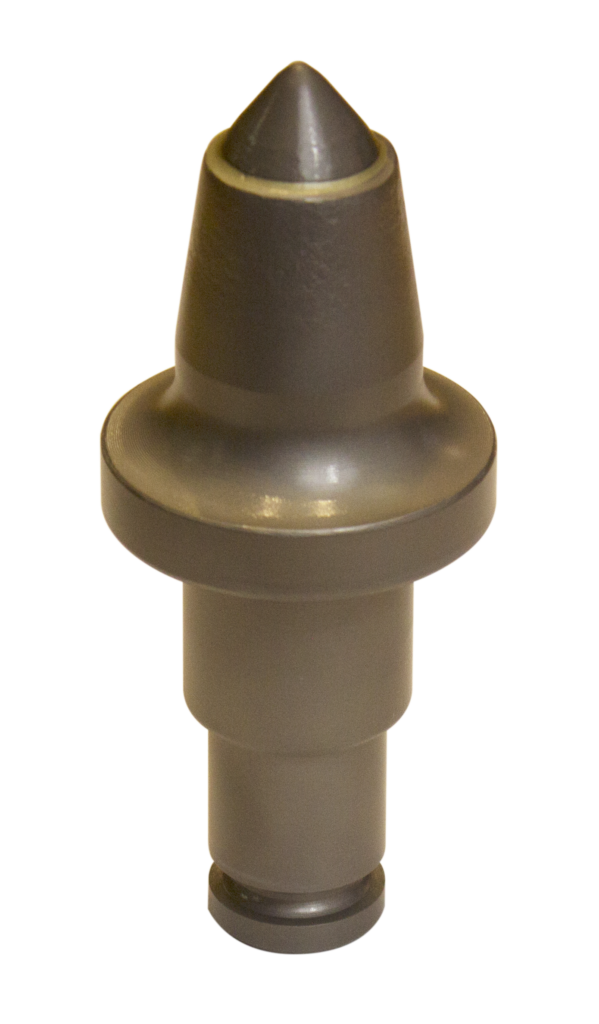
Les étapes habituelles du brasage par induction du carbure sont les suivantes :
- Le flux approprié est appliqué sur des surfaces en acier correctement nettoyées.
- Le métal d'apport de brasage, généralement une cale métallique, est mis en place
- Mise en place de la pointe en carbure et, le cas échéant, application d'un flux et revêtement de la pointe en carbure avec ce flux
- Insérez l'ensemble à l'intérieur de la bobine d'induction
- Chauffer et braser l'ensemble
- Laissez l'alliage de brasage se solidifier.
- Refroidissez progressivement le carbure afin de limiter au maximum la formation de fissures dans celui-ci.
Certains fabricants maintiennent le carbure en place à l'aide d'une tige isolante afin de garantir qu'il reste en contact avec l'acier. Il est important que la zone à braser soit chauffée de manière homogène. Parmi les techniques utilisées par les opérateurs, on peut citer le chauffage de l'acier à une température inférieure au point de fusion de l'alliage de brasage, en réglant la puissance, ce qui permet à l'acier et au carbure de se réchauffer de manière homogène.
Les alimentations électriquesRadyne permettent de mémoriser une « recette » de pièce. Une fois le profil d’une pièce créé, les systèmes à induction Radyne peuvent enregistrer un profil de « recette » afin que la puissance et la durée restent identiques à chaque brasage d’un composant. Une recette peut généralement être considérée comme un processus de chauffage par induction en plusieurs étapes. La plupart des résultats obtenus par chauffage par induction nécessitent des montées en puissance très spécifiques, des saturations de puissance à des durées précises, des phases de refroidissement intermittentes, etc. Afin de répondre à toute la polyvalence de votre application de chauffage par induction, l’alimentation à induction VersaPower® Xtreme™ est conçue pour permettre un réglage précis de la durée et de la puissance de sortie. Ces « recettes » peuvent être protégées par mot de passe une fois qu’un profil de brasage a été établi.
En option, un système de brasage par induction peut être équipé d'unmodule de contrôle thermique. Ce module permet aux alimentations électriques Radyne de se connecter directement à un pyromètre afin de collecter des données de température. L'alimentation électrique peut alors utiliser ces données en temps réel pour ajuster sa puissance de sortie et atteindre la température et la durée de chauffage souhaitées, spécifiées par l'opérateur ou définies dans une recette préprogrammée.
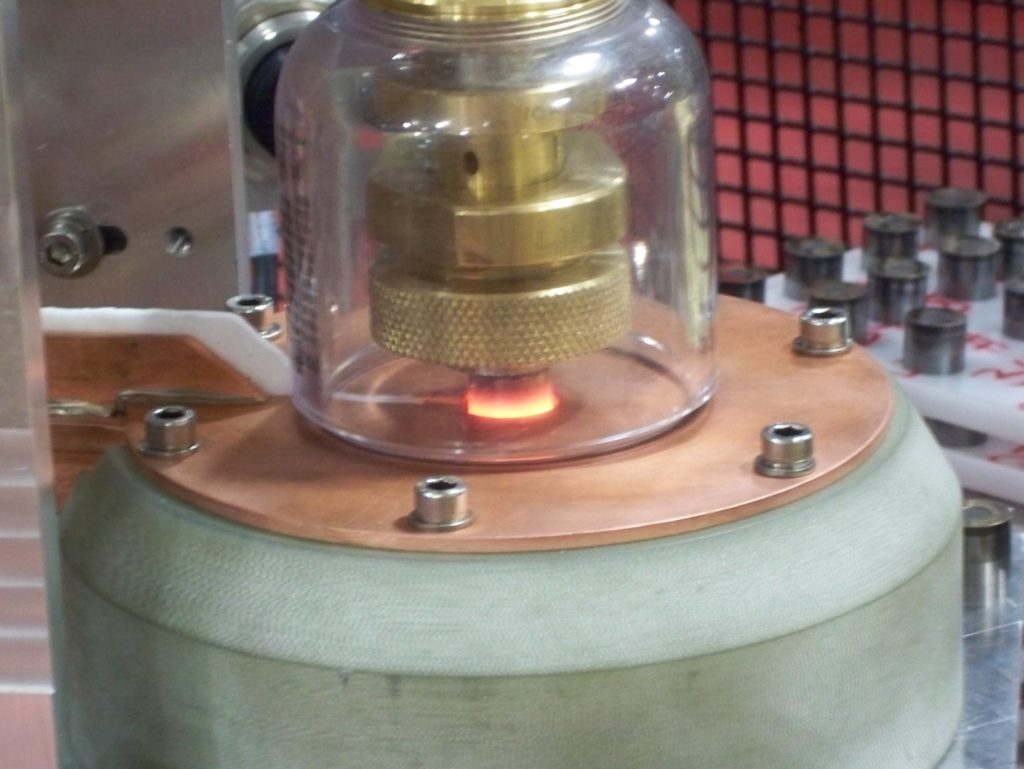
Les systèmes de brasage par induction évoqués jusqu’à présent concernaient le brasage de carbures à l’air libre. Radyne propose également des systèmes permettant de braser des carbures sous atmosphère contrôlée. Un système de brasage sous atmosphère contrôléeutilise un gaz inerte, tel que l'azote ou l'argon, ce qui réduit la quantité de flux nécessaire et peut même éliminer le besoin d'appliquer du flux sur les composants. Le gaz inerte est introduit dans une chambre fermée et un flux continu de gaz déplace l'oxygène et minimise l'oxydation des pièces.
Conclusion
Le brasage des carbures diffère du brasage de métaux similaires ou dissemblables. En respectant scrupuleusement les principes de brasage, en tenant compte du coefficient de dilatation thermique, en choisissant l'alliage de brasage approprié et en appliquant un chauffage adéquat, il est possible d'obtenir, grâce à l'induction, des joints brasés solides et reproductibles. Toutes les applications de brasage ne se prêtent pas nécessairement au chauffage par induction. Dans les cas de faibles volumes, de grande diversité de pièces ou de formes irrégulières, où la mise en place de fixations ou la conception de la bobine s'avéreraient extrêmement complexes, le brasage en four ou au chalumeau, réalisé par des opérateurs expérimentés, peut constituer un choix plus économique. Cependant, le brasage par induction permet d'obtenir des joints de brasage rapides, contrôlables, précis, économes en énergie et reproductibles pour les entreprises qui adoptent les principes de la production allégée.
En tant que leader du secteur du chauffage par induction, Radyne peut vous aider à relever les défis et à tirer pleinement parti des avantages du brasage par induction. Pour plus d'informations sur les solutions de chauffage par induction et les procédés associés,n'hésitez pas à nous contacter.
Ce résumé consacré aux alliages de brasage au carbure a pour objectif de donner un aperçu des pratiques courantes actuellement en vigueur dans le secteur. Il ne s'agit pas d'une recommandation, car chaque application est unique et il incombe en dernier ressort à chaque fabricant de déterminer le procédé et l'adéquation de celui-ci à ses produits.
[i]« The Designer’s Guide to Tungsten Carbide» [Critique de «The Designer’s Guide to Tungsten Carbide »]. https://Generalcarbide.com/ ; General Carbide Corp. https://www.generalcarbide.com/wp-content/uploads/2019/04/GeneralCarbide-Designers_Guide_TungstenCarbide.pdf
Trimet® est une marque déposée de Lucas-Milhaupt, Inc.