
Le chauffage par induction : tout ce que vous avez toujours voulu savoir sans jamais oser le demander (décembre 2017)

Question du mois : Quelleest la différence entre « auto-tempering » et « self-tempering » ?
Réponse :Les termes« auto-trempe» et« auto-trempage »sont parfoisutilisés à tort de manière interchangeable. Nous allons ici examiner les différences entre ces deux termes et leur signification réelle (le contenu de cet article est adapté de la2eédition du *Handbook of Induction Heating*, de V. Rudnev, D. Loveless et R. Cook, CRC Press, 2017. CRC Press a accordé l'autorisation de publier ces informations).
Trempe automatique.La transformation martensitique se produit dans une plage de températures comprise entre les températuresMs(début de la martensite) etMf(fin de la martensite). Cette plage dépend de la composition chimique de l’acier et, d’un point de vue pratique, ne peut être modifiée en faisant varier l’intensité de la trempe. Dans les aciers au carbone simples, la plage de températuresMsetMfest directement liée à la teneur en carbone. Pour les aciers au carbone simples dont la teneur en carbone est comprise entre 0,2 % et 0,5 %, les températuresMsse situent dans une plage d’environ300 °C/572 °Fà450 °C/842 °F. Ainsi, la martensite nouvellement formée sera immédiatement exposée aux températures de revenu et risque d’être ramollie. Ce phénomène est communément appelé « auto-revenu ». Le degré d’auto-revenu devient plus marqué lorsque l’intensité de la trempe diminue, que les températuresMSaugmentent et que la masse du matériau chauffé est plus importante (par exemple, lors d’un chauffage en profondeur par opposition à un chauffage superficiel), ainsi que selon que l’on recourt ou non à une trempe interrompue [1]. Les aciers alliés présentent généralement un auto-revenu moins prononcé que les aciers au carbone simples.
Auto-trempe.Le principe de l'auto-trempe (également appelé « trempe par relâchement ») peut être illustré à l'aide de l'exemple présenté à la figure 1 [1], qui montre les résultats d'une modélisation numérique par ordinateur du durcissement par induction en surface d'un arbre plein en acier à teneur moyenne en carbone (diamètre de 50 mm/2 pouces) à l'état normalisé, à une fréquence de 16 kHz. La profondeur de dureté nominale requise est de 2,5 mm.
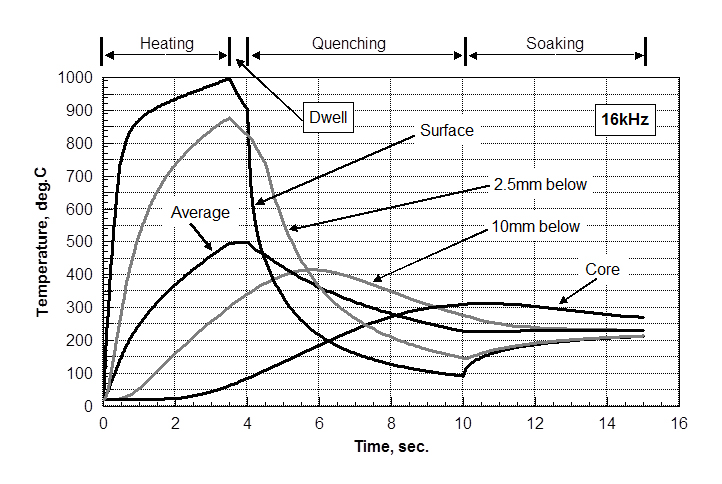 Au cours de la phase initiale du chauffage par induction, la surface et la zone proche de la surface subissent un échauffement intense. Après 3,5 secondes de chauffage, la surface et la couche sous-jacente de 2,5 mm d’épaisseur devant être trempées ont atteint des températures appropriées pour l’austénitisation, compte tenu de la transformation de phase hors équilibre provoquée par le chauffage rapide. Un bref temps de maintien (0,5 seconde) est appliqué afin de réduire le choc thermique lors de la phase initiale de trempe.
La température au centre (au cœur) de l'arbre n'augmente pas de manière significative (moins de100 °C) pendant les cycles de chauffage et de maintien. Plusieurs facteurs expliquent ce phénomène, notamment un effet de peau prononcé, une densité de puissance élevée et une durée de chauffage courte, qui empêchent une grande quantité de chaleur d'être transmise de la surface vers le cœur.
Au cours de la phase initiale de trempe, la température élevée de la couche superficielle commence à baisser rapidement. Après 2 secondes de trempe par pulvérisation, la température superficielle est considérablement réduite à environ210 °C/410 °F. La température maximale, qui atteint environ400 °C/752 °F, se situera à environ 10 à 12 mm sous la surface. Remarque : la température au centre de l'arbre continue d'augmenter pendant les 6 premières secondes de trempe.
Après 6 secondes de trempe, la température de surface est descendue en dessous de100 °C/212 °F; cependant, une quantité considérable de chaleur est encore retenue à l'intérieur de l'arbre (la température au cœur dépasse 300 °C/572 °F, la température moyenne étant d'environ225 °C/437 °F). Si, à ce moment-là, l'apport de liquide de trempe est interrompu, la surface de la pièce recommencera à se réchauffer en raison de la chaleur accumulée à l'intérieur de celle-ci.
Après 5 secondes de maintien (sans application de puissance de chauffage ni de trempe), la température de surface atteint environ215 °C/419 °Fet la température au cœur est d'environ 260 °C/500 °F. Par conséquent, en choisissant judicieusement les conditions de traitement, cette chaleur résiduelle peut être utilisée pour réaliser le revenu de la pièce.
Dans de nombreux cas d'utilisation d'aciers au carbone et d'aciers faiblement alliés dans le secteur automobile, les températures d'auto-trempe (le cas échéant) ne dépassent généralement pas 250 °C (480 °F) et se situent habituellement entre 180 °C (360 °F) et 220 °C (430 °F).
L'auto-tempérage présente plusieurs avantages notables [1] :
- Cela permet d'éliminer une opération supplémentaire grâce à l'intégration de l'auto-trempe dans le processus de trempe. Par conséquent, le coût des équipements et la durée totale du cycle sont réduits, ce qui rend cette méthode très intéressante du point de vue de la réduction des coûts.
- Le délai entre les étapes de trempe et de revenu est pratiquement éliminé. Un délai trop long peut s'avérer néfaste en raison du risque d'apparition de fissures différées.
- Étant donné que le trempe-retard utilise la chaleur résiduelle conservée après la trempe, il n'est pas nécessaire d'apporter d'énergie supplémentaire pour la trempe-retard, ce qui rend ce procédé très économe en énergie. La réduction de la consommation énergétique globale n'est pas seulement liée à l'étape de réchauffage, mais aussi au fait que l'étape de refroidissement nécessite moins d'énergie.
- Cela permet évidemment de gagner de l'espace dans l'atelier, puisqu'il n'est pas nécessaire de prévoir un espace supplémentaire pour installer les équipements de recuit.
Tous ces facteurs sont très intéressants et justifient le recours au trempe-refroidissement autonome dans certaines applications. Cependant, plusieurs précautions doivent être prises pour garantir le bon déroulement du processus de trempe-refroidissement autonome et, malgré ses avantages considérables, cette technique présente des limites notables qui restreignent son utilisation à grande échelle dans l’industrie et favorisent le recours à la trempe au four et à la trempe par induction. Certaines de ces limites sont décrites ci-dessous [1] :
- La chaleur résiduelle doit être contrôlée avec précision. L'énergie générée à l'intérieur de la pièce doit être surveillée de près afin de garantir une production constante de chaleur. La technologie d'induction moderne permet de surveiller les niveaux d'énergie avec une grande précision. Cependant, il peut s'avérer plus difficile de contrôler avec la même précision l'intensité de la trempe, en particulier lors de la trempe de composants à géométrie complexe. La durée de trempe, le débit, la température, la concentration et la propreté du liquide de trempe doivent également être surveillés et maintenus dans des tolérances étroites afin de garantir des conditions thermiques homogènes après la trempe. Il convient de noter que les variations de l’intensité de trempe ne dépendent pas uniquement des conditions réelles du liquide de trempe, mais sont également influencées par l’état de surface de la pièce, notamment la rugosité de surface, la présence de résidus étrangers issus de l’opération précédente (par exemple, de l’huile d’usinage) et d’autres facteurs. Bien que les facteurs responsables d’éventuels écarts dans l’intensité du refroidissement dus à l’état de surface de la pièce ne soient pas toujours souhaitables et doivent être minimisés, leur impact peut ne pas être aussi marqué au cours des deux premières étapes de la trempe (étapes de couverture de vapeur et d’ébullition nucléée). En revanche, ils peuvent avoir un impact plus important au cours de la troisième phase (refroidissement par convection), entraînant des variations mesurables de la chaleur résiduelle. Cela affectera inévitablement de manière négative la répétabilité du recuit d’auto-tempérage. Dans certains cas, un pyromètre infrarouge peut être utilisé pour surveiller la température de recuit d’auto-tempérage à la surface de la pièce.
- Le cas échéant, le trempe-refroidissement autonome peut être utilisé dans le chauffage statique, le chauffage en une seule passe et, dans une moindre mesure, dans les applications de trempe par balayage horizontal ou de trempe continue/progressive. Il ne doit pas être utilisé dans la trempe par balayage vertical, en raison des conditions de refroidissement inégales et des variations de la chaleur résiduelle accumulée dans les parties supérieure et inférieure de la pièce trempée par balayage vertical.
- Le recuit d'auto-trempe est plus facile à mettre en œuvre lorsqu'il s'agit de géométries simples (comme des arbres droits, par exemple). Les irrégularités géométriques peuvent entraîner des variations localisées tant au niveau de l'intensité de chauffage que de celle de trempe (en particulier dans le cas de composants à géométrie complexe), qui pourraient être suffisantes pour provoquer un écart trop important de la chaleur résiduelle lors du recuit d'auto-trempe.
- Certains aciers et fontes présentent des températuresMsrelativement basses et, une fois la formation de la quantité nécessaire de martensite achevée, il se peut que la quantité de chaleur résiduelle accumulée dans la pièce ne soit pas suffisante pour permettre un auto-revenu adéquat.
- Il est plus difficile de maîtriser la chaleur résiduelle lors de la trempe de composants de petite taille (par exemple, des fils, des tubes à paroi mince, des tiges et des broches de petit diamètre). Il est donc plus facile de recourir au trempe-retard lorsque la masse est suffisante. Cependant, les pièces de grande taille présentant un rapport diamètre/épaisseur de la couche austénitisée extrêmement élevé peuvent également ne pas se prêter à la trempe-retard. En effet, le cœur froid peut exercer un effet de puits de froid si important qu’il empêche l’élévation de température de la couche superficielle trempée nécessaire à la trempe-retard.
- Il convient d'éviter le recuit d'auto-tempérage lorsque l'on recourt au durcissement profilé (par exemple, le durcissement des contours d'engrenages et de composants de type engrenage). Les variations de masse entre les zones voisines peuvent entraîner un effet de recuit non uniforme. La quantité de chaleur emmagasinée, ainsi que la capacité thermique des zones voisines, doivent être identiques ou très similaires ; dans le cas contraire, les températures obtenues lors du recuit d'auto-tempérage seront sensiblement différentes, ce qui donnera lieu à des structures de recuit non spécifiées.
Les défis évoqués ci-dessus empêchent une utilisation à grande échelle de l’auto-trempe dans l’industrie, ce qui fait de la trempe en four et de la trempe par induction des choix plus courants. Parallèlement, il existe un ensemble d’applications dans lesquelles l’auto-trempe a été mise en œuvre avec succès en association avec la trempe par induction, combinant ainsi les avantages des deux procédés [1]. Par exemple, la combinaison de l’auto-revenu et du revenu par induction multipulsé est utilisée avec succès dans le durcissement non rotatif des vilebrequins (technologie SHarP-C). Dans ce cas, les tourillons d’un vilebrequin sont traités thermiquement à l’arrêt. Pour la plupart des vilebrequins automobiles, il faut environ 3 à 4 secondes pour austénitiser la couche superficielle d’un tourillon en vue de son durcissement, en utilisant des fréquences comprises entre 10 et 30 kHz (en fonction des caractéristiques spécifiques du vilebrequin automobile et de la profondeur de cémentation requise). Une fois l’austénitisation terminée, la trempe est appliquée pendant seulement 4 à 5 secondes, suivie d’un premier maintien de 3 à 5 secondes qui achève la première étape d’auto-revenu. Ensuite, un revenu par induction à faible puissance est appliqué pendant environ 3 à 5 secondes, suivi d’un deuxième maintien et d’un deuxième revenu par induction. Le processus peut être répété pour obtenir les conditions de revenu souhaitées, ce qui procure un effet de revenu par induction à impulsions multiples combiné à l’auto-revenu et permet d’optimiser la structure revenue. La technologie SHarP-C ainsi que les subtilités du revenu par induction sont abordées en détail dans la référence 1.
Dr Valery Rudnev, FASM
Directeur, Science et Technologie
Inductoheat Inc
www.inductoheat.com
Référence
- V. Rudnev, D. Loveless et R. Cook, *Handbook of Induction Heating*, 2e édition, CRC Press, 2017.