
Brasatura a induzione con carburo

Brasatura efficace del carburo con induzione
La brasatura è un metodo efficace e affidabile per unire i carburi all'acciaio. I carburi di tungsteno (WC) trovano impiego in numerose applicazioni, tra cui utensili da taglio, punzoni, matrici e molte altre. I carburi garantiscono una resistenza all'usura superiore e prolungano la durata di questi vari utensili da taglio e soggetti a usura.
In questo articolo tratteremo i seguenti argomenti:
Quali sono i fattori che influiscono sul successo della brasatura dei carburi?
Quali sono alcune delle leghe di brasatura tipicamente utilizzate per la brasatura dei carburi?
Il carburo di tungsteno (WC), noto anche come carburo cementato, è un materiale composito prodotto mediante un processo denominato metallurgia delle polveri. La polvere di carburo di tungsteno viene miscelata con un metallo legante, solitamente cobalto o nichel, compattata in uno stampo e quindi sinterizzata in un forno. Il termine “cementato” si riferisce al fatto che le particelle di carburo di tungsteno vengono intrappolate nel materiale legante metallico e “cementate” tra loro, formando un legame metallurgico tra le particelle di carburo di tungsteno e il legante (WC – Co) durante il processo di sinterizzazione. Nel settore del carburo cementato questo materiale viene comunemente indicato semplicemente come “carburo”, sebbene i termini carburo di tungsteno e carburo cementato siano usati in modo intercambiabile. Il carburo presenta un’elevata resistenza alla compressione, resiste alla deformazione e mantiene i propri valori di durezza alle alte temperature, una proprietà fisica particolarmente utile nelle applicazioni di taglio dei metalli. Garantisce una lunga durata in applicazioni in cui altri materiali non resisterebbero o si guasterebbero prematuramente[I].
Considerazioni per una brasatura efficace del carburo di tungsteno
Due problemi principali da superare nella brasatura dei carburi cementati sono la gestione delle sollecitazioni causate dai diversi tassi di dilatazione e contrazione dei materiali di base e la bagnabilità del carburo da parte della lega di brasatura.
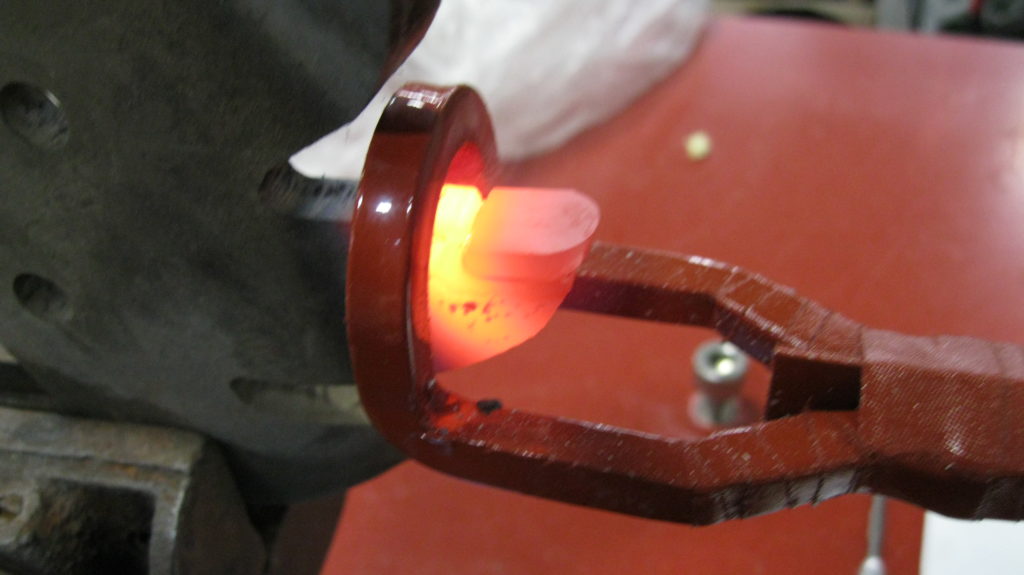
Durante il riscaldamento e il raffreddamento, il metallo base si espande e si contrae in genere a un ritmo maggiore rispetto al carburo. Il carburo di tungsteno presenta un coefficiente di dilatazione termica pari a circa 1/3 - 1/2 di quello dell’acciaio. Quando il gruppo brasato si raffredda, all’interno del carburo possono accumularsi tensioni residue. Si raccomanda sempre un raffreddamento lento e uniforme del carburo per evitare tensioni e possibili fessurazioni. La tempra non è raccomandata in quanto può causare fessurazioni nei carburi a causa della rapida contrazione del metallo di base.
Scelta della lega per la brasatura dei carburi
Il carburo di tungsteno è difficile da bagnare. Per brasare i carburi all’acciaio si utilizzano tipicamente leghe di brasatura a base di argento con piccole aggiunte di nichel (Ni). Naturalmente, sia il carburo che l’acciaio devono essere puliti affinché la lega di brasatura fusa possa bagnare completamente le superfici di accoppiamento. Molti utenti procedono alla rettifica della superficie del carburo per ottenere una superficie pulita per la brasatura. La levigatura presenta inoltre il vantaggio di appiattire la topografia superficiale del carburo, favorendo così la bagnabilità e l’adesione della lega di brasatura. Analogamente, i componenti in acciaio devono essere sgrassati e puliti per rimuovere eventuali residui di grasso, olio, sporco o altri contaminanti superficiali. Per ulteriori informazioni sulle migliori pratiche di brasatura, si prega di leggere questo articolo:“I passaggi per una brasatura di successo”.
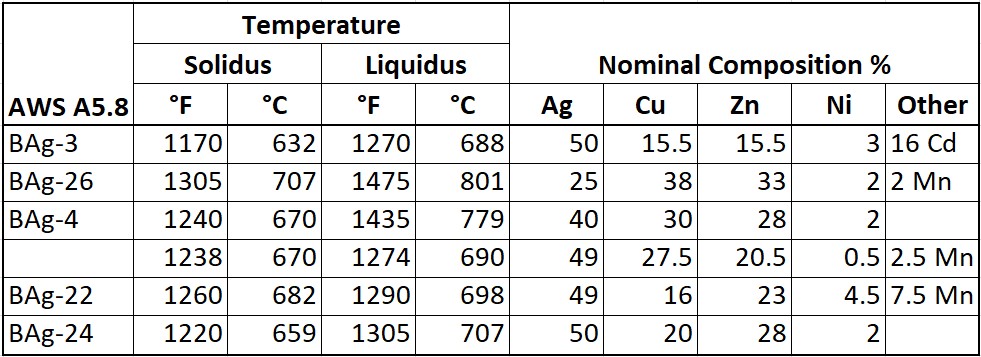
Le leghe per brasatura all’argento disponibili in commercio, con piccole aggiunte di nichel (Ni) e manganese (Mn), bagnano facilmente le superfici in carburo cementato. Queste leghe per brasatura mostrano in genere una buona bagnabilità dei carburi di tungsteno. Si raccomanda di scegliere un metallo d'apporto per brasatura con la temperatura di brasatura più bassa possibile, al fine di ridurre le tensioni residue all'interno del giunto. La Tabella 1 elenca le leghe per brasatura all'argento comunemente utilizzate per brasare i carburi all'acciaio. Si consiglia di rivolgersi al produttore della lega per brasatura per ricevere assistenza nella scelta della lega più adatta.
Per le applicazioni che prevedono la brasatura di carburi di grandi dimensioni, viene spesso utilizzata una lega per brasatura a sandwich. Se non è possibile utilizzare carburi di piccole dimensioni (1/2pollice²), una lega a sandwich risulta vantaggiosa per prevenire la formazione di crepe e la deformazione del carburo. Queste leghe trimetalliche sono rivestite con un materiale di apporto per brasatura legato su entrambi i lati di un’anima in rame. Queste leghe sono commercializzate con nomi commerciali quali Trimet®, trimetal, tri-foil, plymetal e leghe triply.
Sebbene gran parte della discussione abbia riguardato la brasatura del carburo di tungsteno (WC), sarebbe un errore non menzionare il diamante policristallino (PCD). La temperatura di brasatura per il PCD viene generalmente mantenuta al di sotto dei 1382 °F (750 °C) per evitare il degrado del diamante. Spesso i produttori di punte in PCD su corpi in acciaio utilizzano un metallo d'apporto per brasatura a bassa temperatura e ad alto contenuto di argento, come la lega BAg-24. Alcuni produttori utilizzano leghe di brasatura prive di nichel o manganese, come la BAg-5 o la BAg-7, che presentano temperature di fusione più basse e minori proprietà di bagnabilità del carburo e dell'acciaio.
Il flussante per brasaturaviene utilizzato per impedire l'ossidazione delle superfici da unire durante il riscaldamento del complesso. Con le comuni leghe per brasatura all'argento si utilizzano sia il flussante “bianco” che quello “nero”. Il flussante nero è in genere raccomandato dai produttori di leghe e flussanti per brasatura, poiché contiene boro ed è più efficace alle temperature più elevate.
La brasatura a induzione è un processo molto versatile per l'assemblaggio di punte in carburo, in particolare in ambito produttivo. La brasatura a induzione presenta numerosi vantaggi rispetto ad altri metodi di riscaldamento comunemente utilizzati. Tra i motivi per cui vale la pena prendere in considerazione l'uso del riscaldamento a induzione vi sono:
- Riscaldamento rapido e veloce
- Regolazione del calore controllata e precisa
- Calore selettivo (localizzato)
- Adattabilità e integrazione delle linee di produzione
- Maggiore durata degli accessori e maggiore semplicità
- Giunti brasati ripetibili e affidabili
- Maggiore sicurezza
Radyne è in grado di progettare e realizzare induttori (bobine) di diverse dimensioni e forme per riscaldare i componenti in modo efficiente. La forma dell’induttore e la distanza tra l’induttore e il componente determinano il modo in cui il campo elettromagnetico interagisce con il componente. La forma e le dimensioni corrette della bobina dell’induttore sono di fondamentale importanza per saldare in modo efficace ed efficiente il carburo all’acciaio.
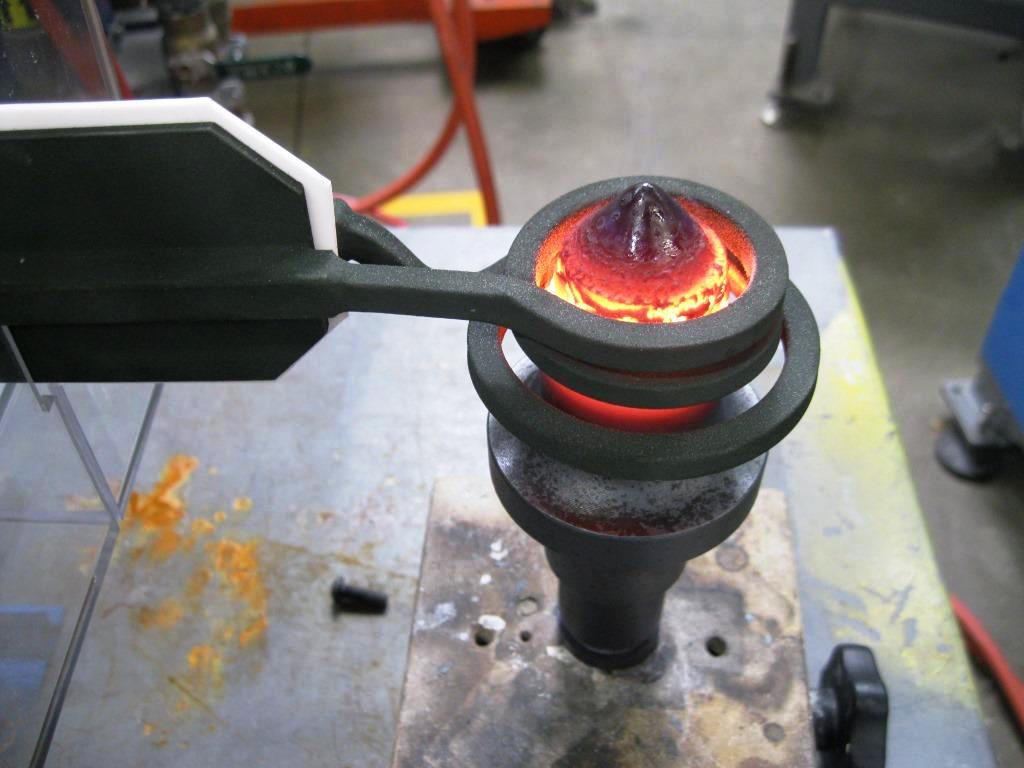
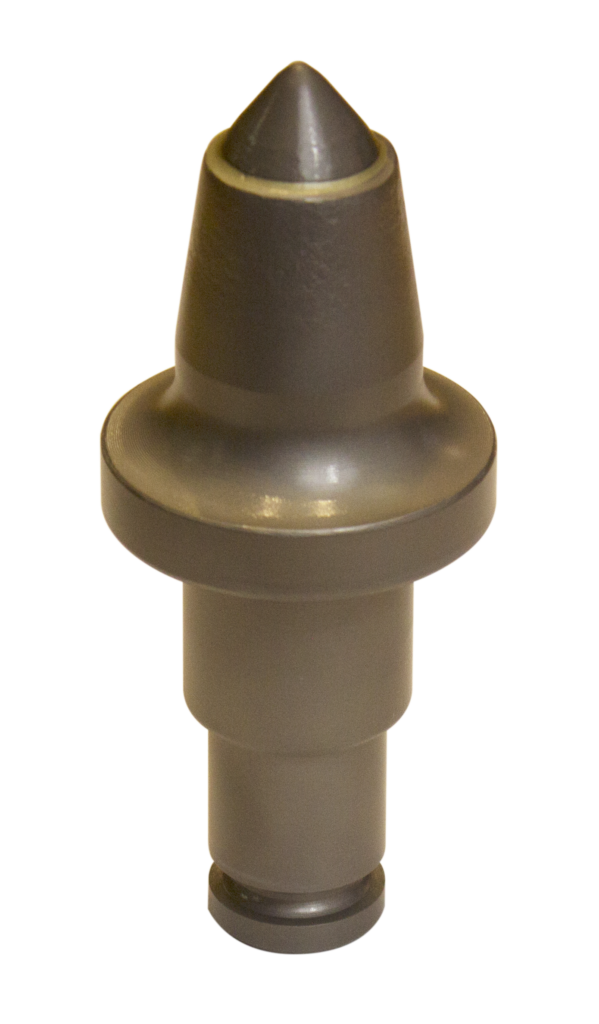
Le fasi tipiche della brasatura a induzione del carburo sono le seguenti:
- Il flussante appropriato viene applicato sulle superfici in acciaio debitamente pulite
- Il materiale di apporto per la brasatura, solitamente un cuneo metallico, viene posizionato
- Posizionamento della punta in carburo nella sede e, facoltativamente, applicazione del fondente e rivestimento del carburo con il fondente
- Inserire il gruppo all'interno della bobina di induzione
- Riscaldare e brasare il gruppo
- Lasciare che la lega per brasatura si solidifichi.
- Raffreddare lentamente il carburo per ridurre al minimo la formazione di crepe nel carburo
Alcuni produttori fissano il carburo in posizione con un'asta isolante per garantire che rimanga a contatto con l'acciaio. È importante che l'area da brasare venga riscaldata in modo uniforme. Tra le tecniche utilizzate dagli operatori vi è quella di riscaldare l'acciaio a una temperatura inferiore al punto di fusione della lega di brasatura, regolando il livello di potenza, in modo da consentire all'acciaio e al carburo di riscaldarsi in modo uniforme.
Gli alimentatoriRadyne sono in grado di memorizzare una “ricetta” per ogni componente. Una volta creato il profilo di un componente, i sistemi a induzione Radyne possono memorizzare una “ricetta” in modo che la potenza e il tempo rimangano costanti ogni volta che il componente viene brasato. Una ricetta può essere generalmente considerata come un processo di riscaldamento a induzione in più fasi. La maggior parte dei risultati del riscaldamento a induzione richiede aumenti di potenza molto specifici, saturazioni di potenza in tempi precisi, raffreddamenti intermittenti, ecc. Per garantire la massima versatilità nella vostra applicazione di riscaldamento a induzione, l’alimentatore a induzione VersaPower® Xtreme™ è progettato per consentire una regolazione precisa dei tempi e delle potenze in uscita. Queste “ricette” possono essere protette da password una volta stabilito un profilo di brasatura.
A scelta, è possibile configurare un sistema di brasatura a induzione con unpacchetto di controllo termico. Il pacchetto di controllo termico consente agli alimentatori Radyne di interfacciarsi direttamente con un pirometro per acquisire i dati relativi alla temperatura. L’alimentatore può quindi utilizzare questi dati in tempo reale per regolare la propria potenza in uscita e raggiungere la temperatura desiderata e il tempo di riscaldamento specificati dall’operatore o da una ricetta preprogrammata.
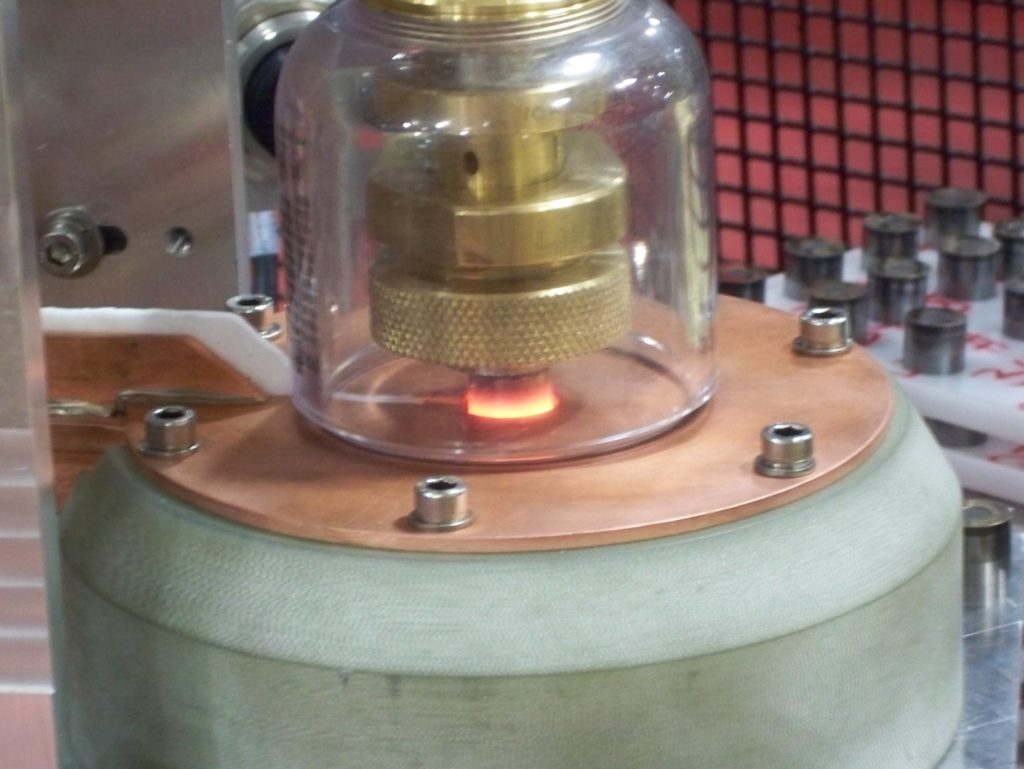
I sistemi di brasatura a induzione descritti finora erano sistemi per la brasatura di carburi all’aria aperta. Radyne è in grado di fornire anche sistemi per la brasatura dei carburi in atmosfera controllata. Unsistema di brasatura in atmosfera controllatautilizza un gas inerte, come l’azoto o l’argon, riducendo la quantità di fondente necessaria ed eliminando potenzialmente la necessità di applicare il fondente ai componenti. Il gas inerte viene introdotto in una camera chiusa e un flusso continuo di gas sostituisce l’ossigeno, riducendo al minimo l’ossidazione dei pezzi.
Conclusione
La brasatura dei carburi differisce dalla brasatura di metalli simili e dissimili. Prestando particolare attenzione ai principi fondamentali della brasatura, al coefficiente di dilatazione termica, alla corretta scelta della lega di brasatura e al riscaldamento adeguato, è possibile ottenere giunti brasati resistenti e ripetibili mediante induzione. Non tutte le applicazioni di brasatura sono particolarmente adatte al riscaldamento a induzione. In caso di volumi ridotti, grande varietà di prodotti o forme irregolari, dove l’allestimento dei supporti o la progettazione della bobina risulterebbero estremamente complessi, la brasatura in forno o con cannello, eseguita da operatori esperti, può rappresentare una scelta più economica. Tuttavia, la brasatura a induzione consente di ottenere giunti di brasatura rapidi, controllabili, precisi, efficienti dal punto di vista energetico e ripetibili per le aziende che adottano la produzione snella (lean manufacturing).
In qualità di leader nel settore del riscaldamento a induzione, Radyne può aiutarvi ad affrontare le sfide e a sfruttare i vantaggi della brasatura a induzione. Per ulteriori informazioni sulle soluzioni per il riscaldamento a induzione e sui processi correlati,non esitate a contattarci.
La presente sintesi sulle leghe per brasatura al carburo ha lo scopo di fornire una panoramica delle pratiche comunemente adottate oggi nel settore. Non intende costituire una raccomandazione, poiché ogni applicazione è unica e spetta a ciascun produttore la responsabilità finale di determinare il processo e l'idoneità dei propri prodotti.
[i]The Designer’s Guide to Tungsten Carbide[Recensione diThe Designer’s Guide to Tungsten Carbide]. https://Generalcarbide.com/; General Carbide Corp. https://www.generalcarbide.com/wp-content/uploads/2019/04/GeneralCarbide-Designers_Guide_TungstenCarbide.pdf
Trimet® è un marchio registrato di Lucas-Milhaupt, Inc.