
I passaggi per una brasatura di successo

Quali sono i passaggi da seguire per garantire un buon giunto brasato?
Un giunto di brasatura ben eseguito e solido non nasce per caso. È il risultato dell’applicazione di procedure corrette già molto prima che abbia inizio il processo di brasatura vero e proprio. Le apparecchiature per la brasatura a induzione non possono compensare una progettazione o dei processi inadeguati.
Quali sono quindi i passaggi da seguire per realizzare un giunto brasato affidabile?
- Progettazione delle giunzioni ben eseguita, con giochi adeguati
- Parti pulite, prive di contaminanti
- Flusso/Atmosfera
- Scelta corretta della lega per brasatura
- Apparecchi adatti
- Riscaldamento dei componenti
- Pulizia post-brasatura
Buon design
La brasatura si basa sull'azione capillare. L'azione capillare è la capacità di una lega di brasatura fusa di fluire in spazi ristretti senza l'ausilio di forze esterne, come la gravità, o addirittura in opposizione a esse.
Affinché una lega di brasatura fusa possa fluire nell’interfaccia del giunto (superfici di contatto), i componenti devono presentare un buon accoppiamento e giochi adeguati. Una regola empirica comune prevede un gioco compreso tra 0,001” e 0,005” quando si utilizza il fondente e si esegue la brasatura all’aria aperta. (Ciò si basa sulla brasatura di metalli simili o di materiali di base con un coefficiente di espansione termica simile.) Ciò consente all’azione capillare di agire, permettendo alla lega di brasatura di fluire. Se gli spazi sono maggiori di questi valori, l’azione capillare si riduce e la lega di brasatura potrebbe non riempire completamente lo spazio. Una lega di brasatura eutettica o quasi eutettica scorrerà rapidamente e gli spazi tra i componenti sono in genere più ridotti. Un esempio di ciò è la brasatura del rame di tubazioni e rail di alimentazione in atmosfera controllata. Collaborare con un fornitore affidabile di leghe per brasatura può aiutare a determinare le distanze di gioco raccomandate in base alla lega per brasatura, all’atmosfera di brasatura e ai materiali da unire.
E per quanto riguarda i metalli dissimili? Quando i metalli si riscaldano, tendono a espandersi e materiali dissimili si espandono a velocità diverse. Lo spazio consigliato di 0,001”-0,005” è quello alla temperatura di brasatura, non a temperatura ambiente. Ad esempio, l’ottone si espande più dell’acciaio quando viene riscaldato, quindi è necessario tenere conto dell’espansione termica nella progettazione di parti.
Pulizia
I materiali da unire mediante brasatura richiedono che le superfici di contatto siano pulite. I materiali devono essere privi di grasso, oli, sporco e ossido superficiale (compresa la ruggine) affinché la lega di brasatura possa aderire alla superficie. L’uso di soluzioni sgrassanti disponibili in commercio dovrebbe rimuovere tali contaminanti dai pezzi. Il fondente non rimuove olio e grasso e la lega di brasatura non aderisce alle superfici oleose. Gli ossidi superficiali possono essere rimossi sia chimicamente che meccanicamente.
Flusso e atmosfera adeguati
Dopo aver pulito i pezzi e prima del riscaldamento, si applica il fondente sui pezzi. Il fondente serve a rimuovere gli ossidi residui e a proteggere i metalli di base e quelli d’apporto dall’ossidazione durante il riscaldamento. Man mano che i metalli si riscaldano, tendono maggiormente a reagire con l’ossigeno presente nell’aria e questo processo avviene rapidamente man mano che i pezzi diventano più caldi. Il fondente è utile, ma l’affermazione “più ce n’è, meglio è” non vale necessariamente per la brasatura. Se si utilizza una quantità eccessiva di fondente, questo può rimanere intrappolato nel giunto e potrebbe potenzialmente diventare una fonte di vuoti all’interno di un assemblaggio brasato.
Nei casi in cui la brasatura venga eseguita in atmosfera controllata, come l'azoto o l'argon, la quantità di fondente necessaria viene ridotta e spesso eliminata del tutto. L'atmosfera protettiva preserva l'area di brasatura dall'ossidazione. Tuttavia, in alcuni casi, viene applicato un leggero strato di fondente per ridurre gli ossidi superficiali.
Non esiste un unico fondente adatto a tutte le situazioni. La scelta del fondente da utilizzare dipende dai metalli di base da brasare o saldare e dalla temperatura di brasatura prevista. Un fondente per saldatura non può essere utilizzato per la brasatura e viceversa. Il flussante più comunemente utilizzato per numerose applicazioni di brasatura con argento che uniscono leghe ferrose e non ferrose è comunemente denominato «flussante bianco» o «flussante per uso generico» (FB3A) ed è efficace fino a una temperatura di 1600°F. La pubblicazione AWS A5.31,«Specification for Fluxes for Brazing and Braze Welding» (Specifiche per i flussanti per brasatura e saldatura per brasatura), fornisce maggiori dettagli sui tipi di flussanti, sugli intervalli operativi utili e sui metalli di base per i quali sono adatti. Per la brasatura di acciai inossidabili al cromo ad alta temperatura, tungsteno e carburi di cromo a temperature fino a 1800°F, viene tipicamente utilizzato un flussante FB3A. Quando si prevede che la temperatura di brasatura raggiunga i 2000°F o quando i componenti rimarranno a una temperatura elevata superiore a 1450°F per un periodo prolungato, si utilizza comunemente un fondente FB3D. Si consiglia di consultare un produttore di fondenti per individuare il prodotto più adatto in base ai materiali da unire e alle temperature di brasatura previste.
Lega adeguata per la brasatura
La scelta di una lega per brasatura adeguata è fondamentale per ottenere giunti brasati affidabili. Non tutti i componenti possono essere brasati con la stessa lega. I produttori di leghe per brasatura realizzano leghe adatte a un’ampia varietà di applicazioni. La composizione chimica di una lega adatta ad alcuni metalli di base non è necessariamente adatta ad altri materiali. Ad esempio, le leghe BCuP progettate per la brasatura del rame non possono essere utilizzate per brasare componenti in acciaio, mentre le leghe per brasatura all’argento BAg con piccole aggiunte di Ni e/o Mn sono indicate per la giunzione di carburi e per la brasatura dell’acciaio inossidabile, poiché il nichel aiuta a prevenire la corrosione interfacciale. La specifica AWS A.5.8, pubblicata dall’American Welding Society, elenca le varie leghe per brasatura disponibili in commercio e la loro composizione chimica, insieme alle temperature di liquidus e solidus delle leghe.
Liquidus e solidus e leghe eutettiche.
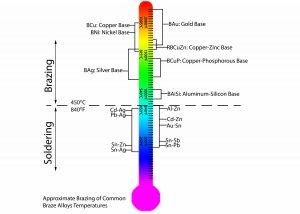
Il liquidus è la temperatura minima alla quale un metallo è completamente liquido, mentre il solidus è la temperatura massima alla quale un metallo è solido e, al di sopra di tale temperatura, inizia a fondersi. Quando la temperatura del liquidus è uguale a quella del solidus, una lega per brasatura è considerata una lega eutettica. Tra le leghe eutettiche comunemente utilizzate figurano il rame puro, o le leghe BCu, impiegate come metallo d’apporto per la brasatura in atmosfera protettiva, oppure la BAg-8, una lega per brasatura composta dal 72% di Ag e dal 28% di Cu. Perché è importante saperlo? Una lega eutettica per brasatura scorre rapidamente ed è in grado di riempire fessure strette. Le leghe con un ampio intervallo tra il solidus e il liquidus sono più viscose e hanno la capacità di riempire fessure più ampie.
Uno dei vantaggi della brasatura a induzione è la ripetibilità e la riduzione della variabilità nel processo di produzione. Le apparecchiature a induzione, abbinate al preformato di brasatura corretto, possono rendere il vostro reparto di brasatura ancora più efficiente. Un preformato di brasatura controlla il volume della lega di brasatura, consente di brasare più giunti contemporaneamente e permette l’uso dell’automazione. Un preformato per brasatura viene realizzato modellando filo o nastro di brasatura in varie forme – anelli, rondelle, dischi, spessori – solo per citarne alcune, progettate dal produttore della lega di brasatura appositamente per i componenti da brasare.
Corretto fissaggio
Il ruolo di un buon sistema di fissaggio è quello di mantenere i componenti allineati durante il riscaldamento e il raffreddamento, in modo da consentire l'azione capillare. I sistemi di fissaggio migliori sono quelli a bassa massa e con scarsa conducibilità termica, in modo da ridurre al minimo la quantità di calore che viene dissipata dall'area di brasatura.
Si preferiscono i componenti che possono essere fissati autonomamente, come ad esempio i giunti tubolari, per la loro semplicità e versatilità. I componenti fissati autonomamente e allineati con un preformato per brasatura possono essere facilmente riscaldati con una bobina di riscaldamento a induzione opportunamente progettata. Tra i modi per ottenere questo risultato figurano: lasciare che sia la forza di gravità a tenere insieme i gruppi di componenti, il fissaggio con perni, la ricalcatura e la crimpatura prima della brasatura, solo per citare alcuni metodi comuni.
Se non è possibile ricorrere a un sistema di fissaggio autonomo, è necessario integrare nel ciclo di brasatura a induzione un sistema di fissaggio esterno. Lo scopo del fissaggio esterno è quello di mantenere i componenti allineati e in posizione durante il ciclo di brasatura. Tra gli aspetti fondamentali da considerare nella progettazione e nella realizzazione dei dispositivi di fissaggio esterni figurano:
- Ridurre al minimo il contatto con le parti da brasare, poiché i punti di contatto fungeranno da dissipatori di calore
- La resistenza al calore e agli shock termici dei materiali del dispositivo di fissaggio
- Accessibilità alle aree che saranno riscaldate, affinché la bobina di riscaldamento a induzione possa riscaldare adeguatamente i componenti
- Nella progettazione dei dispositivi di fissaggio occorre prestare attenzione a tenere conto della dilatazione termica, poiché i materiali si dilatano quando vengono riscaldati.
- È necessario tenere conto della semplicità, della facilità d'uso e dell'ergonomia per ridurre al minimo l'affaticamento dell'utente e favorirne l'adozione.
Spesso, la brasatura e la saldatura a induzione consentono di ridurre il numero di supporti necessari per i componenti; il riscaldamento minimo dei supporti ne aumenta la durata e garantisce il mantenimento della precisione nell’allineamento dei componenti da unire.
Riscaldamento dei componenti
Una volta che i pezzi da brasare sono stati fissati e allineati correttamente all’interno di una bobina a induzione, sono pronti per essere brasati. L'apparecchiatura di riscaldamento a induzione trasferiscono energia al pezzo da riscaldare tramite un campo elettromagnetico variabile. Sono proprio le variazioni di intensità, frequenza e durata del campo elettromagnetico a determinare la velocità di riscaldamento e la temperatura del pezzo. L’intensità del campo elettromagnetico è determinata dalla geometria della bobina di induzione (nota anche come induttore), dalla potenza e dalla tensione applicate all’induttore, nonché dalla posizione del pezzo rispetto all’induttore.
Progettate correttamente le bobine a induzione riscaldano uniformemente l’area di brasatura. La lega di brasatura fusa tenderà a fluire verso le zone a temperatura più elevata, pertanto è necessario prestare attenzione ad allineare correttamente l’induttore con i componenti per garantirne un riscaldamento uniforme. Radyne è in grado di fornire assistenza nella progettazione e nella realizzazione di bobine di riscaldamento a induzione che forniscano la giusta quantità di energia alle aree corrette, al fine di produrre componenti brasati affidabili e ripetibili.
Pulizia post-brasatura
Dopo la brasatura è necessario rimuovere i residui di fondente, poiché la maggior parte delle composizioni di fondente è corrosiva. Se i residui di fondente non vengono rimossi, il complesso brasato potrebbe indebolirsi o cedere a causa della corrosione. I residui di fondente vengono solitamente rimossi con un risciacquo con acqua calda. Nella maggior parte dei casi, l’acqua calda e una leggera spazzolatura meccanica sono sufficienti a rimuovere i residui. È necessario prestare attenzione a non spazzolare in modo troppo aggressivo, per evitare che le particelle si incastrino nei metalli di base.
Spesso i gruppi brasati vengono immersi in acqua subito dopo la solidificazione della lega di brasatura. Questo shock termico provoca la distacco dei residui residui dopo la brasatura. Se i pezzi vengono raffreddati troppo presto dopo la brasatura, possono formarsi delle crepe e i giunti brasati possono assumere un aspetto ruvido. Il raffreddamento rapido non deve essere effettuato con materiali che presentano una grande differenza nel coefficiente di espansione termica (CTE).
Nei casi in cui risulti difficile rimuovere residui e macchie, potrebbe essere necessario ricorrere alla pulizia chimica. Le soluzioni decapanti sono un metodo comunemente utilizzato per rimuovere i residui post-brasatura. Si consiglia di consultare il proprio fornitore di leghe per brasatura e flussanti per conoscere ulteriori metodi di pulizia dei componenti che presentano residui di flussante dopo la brasatura.
Conclusione
Un giunto brasato eccellente e ben eseguito è il risultato dell’applicazione di procedure di brasatura corrette e consolidate. Seguendo questi passaggi e avvalendosi delle giuste apparecchiature per la brasatura a induzione, è possibile ottenere risultati ripetibili, affidabili e di alta qualità. Il riscaldamento a induzione è una delle soluzioni principali negli ambienti produttivi che adottano i principi dell’eccellenza operativa, del Lean e del Six Sigma.
In qualità di leader nel settore del riscaldamento a induzione, Radyne può aiutarvi ad affrontare le sfide e a sfruttare i vantaggi della brasatura a induzione. Per ulteriori informazioni sulle soluzioni per il riscaldamento a induzione e sui processi correlati,non esitate a contattarci.