
Riscaldamento a flusso trasversale: una tecnologia di produzione compatta e flessibile per acciai avanzati ad alta resistenza

L'industria automobilistica sta utilizzando tecnologie innovative per la produzione di materiali al fine di raggiungere i propri obiettivi costanti: ridurre la massa dei veicoli per migliorare il risparmio di carburante, aumentare la sicurezza degli occupanti e la sopravvivenza in caso di incidente, nonché prolungare la durata dei veicoli grazie a una maggiore resistenza alla fatica e a un migliore controllo della corrosione.
Vantaggi dell'AHSS
La nuova generazione di acciai avanzati ad alta resistenza (AHSS) è caratterizzata da un limite di snervamento superiore rispetto agli acciai ad alta resistenza tradizionali e agli acciai al carbonio. L’elevato rapporto resistenza/peso degli AHSS consente l’utilizzo di spessori molto ridotti senza compromettere la resistenza. Inoltre, gli AHSS presentano un’elevata formabilità, che permette di realizzare geometrie complesse utilizzando un numero inferiore di componenti, con conseguente riduzione delle saldature e di altre tecniche di fissaggio. Queste caratteristiche aiutano l’industria automobilistica a progredire verso i propri obiettivi. Ad esempio, una variante dell’AHSS, l’acciaio bifasico, comprende sia la fase ferritica che quella martensitica ed è classificato nel gruppo degli acciai ad altissima resistenza (UHSS). È in grado di sopportare forze elevate e di assorbire una quantità significativa di energia, migliorando così la resistenza agli urti delle automobili. Le carrozzerie delle automobili incorporano ora in modo selettivo una combinazione di acciai dolci e acciai avanzati ad alta resistenza (Figura 1).
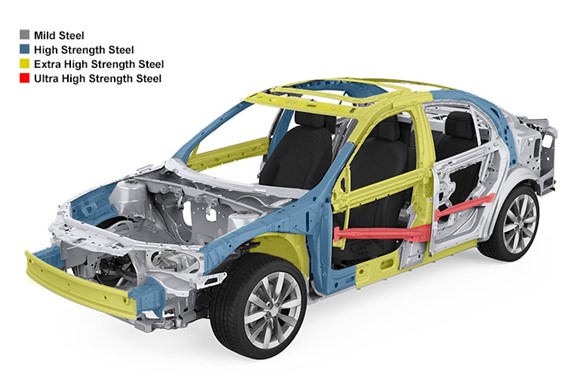
L’AHSS viene prodotto riscaldando l’acciaio dolce al di sopra della sua temperatura critica, o eutettica, generalmente compresa tra 800 °C e 900 °C. A queste temperature si verifica la ricottura, durante la quale il carbonio presente nell’acciaio si diffonde dalla ferrite all’austenite. Questa transizione di fase fa sì che l’acciaio diventi meno magnetico. A seconda della velocità di riscaldamento e di raffreddamento, è possibile controllare con precisione la microstruttura finale dell’acciaio, ottenendo così diversi gradi di AHSS con proprietà meccaniche diverse, quali resistenza, duttilità e formabilità.
Produzione AHSS
Uno degli aspetti fondamentali nella produzione dell’AHSS consiste nel portare rapidamente l’acciaio alle alte temperature necessarie per provocare la trasformazione della fase austenitica. Sempre più spesso, grazie alla sua compattezza, alla bassa inerzia termica e all’elevata affidabilità, il riscaldamento a induzione sembra rappresentare una valida alternativa alle tradizionali tecnologie basate sui tubi radianti in queste applicazioni.
Il riscaldamento a induzione è un processo mediante il quale i nastri metallici vengono sottoposti a un campo magnetico alternato ad alta potenza e alta frequenza. Il campo magnetico penetra nel metallo e il calore viene generato nei nastri metallici dalle correnti parassite ad alta frequenza. Queste correnti parassite ad alta potenza sono in grado di riscaldare i nastri metallici in tempi molto brevi fino alle elevate temperature necessarie per la produzione di acciai AHSS. Nel riscaldamento a induzione, un modo per monitorare la microstruttura dell’acciaio consiste nel misurare i parametri elettrici della bobina di riscaldamento induttiva, quali tensione, corrente e frequenza. Sono proprio queste misurazioni a fornire i valori effettivi di resistività e magnetismo dell’acciaio.
Le due principali tecnologie di riscaldamento a induzione, il riscaldamento a induzione a flusso assiale (o longitudinale) (Afx) e il riscaldamento a induzione a flusso trasversale (Tfx), sono tecnologie complementari che Inductotherm produce per soddisfare al meglio le esigenze dei propri clienti.
La tecnologia AFX è stata tradizionalmente utilizzata per aumentare rapidamente la temperatura di nastri di acciai magnetici. Essa applica correnti parassite con una profondità di penetrazione molto ridotta, che presentano direzioni di flusso opposte sulle due facce del nastro metallico. L’AFX genera naturalmente un riscaldamento omogeneo del nastro metallico, creando così proprietà metallurgiche uniformi lungo tutta la sua larghezza. Uno dei limiti dell’AFX è che risulta più efficiente per i materiali magnetici. Come descritto in precedenza, quando l’acciaio viene riscaldato al di sopra della sua temperatura eutettica, subisce una transizione di fase (verso l’austenite), che ne riduce il magnetismo. Per compensare questo fenomeno, è necessario aumentare la frequenza per raggiungere la profondità di penetrazione desiderata, riducendo così l’efficienza di riscaldamento e aumentando i costi di produzione dell’Afx.
Con il riscaldamento Tfx, le correnti parassite scorrono nella stessa direzione sulle due facce del nastro metallico. Questa tecnologia ha presentato a lungo dei limiti, poiché era difficile controllare l’omogeneità del riscaldamento nel nastro, con conseguente disomogeneità delle proprietà metallurgiche e meccaniche lungo la larghezza del nastro. Il Tfx presenta tuttavia dei vantaggi, in quanto è altamente efficiente nel riscaldamento di materiali sottili non magnetici ed è quindi particolarmente indicato per i nastri AHSS con basse proprietà magnetiche.
Soluzione Inductotherm
La tecnologia brevettata degli induttori Tfx di Inductotherm, disponibile nei nostri forni di ricottura Uniseal, risolve tutti i problemi di riscaldamento non omogeneo associati alla tecnologia Tfx. Questa tecnologia è stata abbinata agli inverter ad alta densità di potenza di Inductotherm e a sensori di temperatura e posizione a risposta rapida, completamente automatici e a circuito chiuso. Ciò consente alla tecnologia degli induttori Tfx di Inductotherm, presente nei nostri forni di ricottura, di garantire un profilo di temperatura uniforme all’uscita del sistema, indipendentemente dal fatto che il profilo di temperatura in ingresso nella direzione trasversale sia uniforme o meno. La tecnologia Inductotherm Tfx è quindi in grado di riscaldare uniformemente un nastro e di regolare la densità di riscaldamento trasversale per correggere le disomogeneità di temperatura (simmetriche o meno) o per applicare specifici profili di temperatura trasversali.
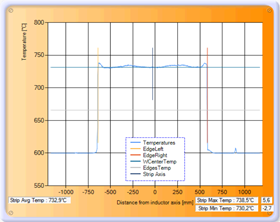
Ingresso dell'induttore:
Temperatura uniforme
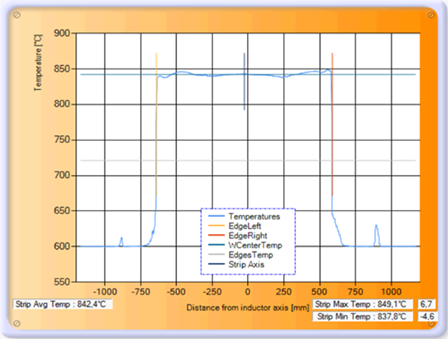
Uscita dell'induttore:
Temperatura uniforme
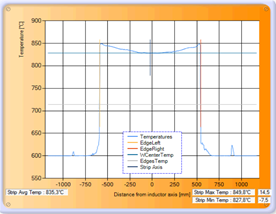
Ingresso dell'induttore:
Temperatura non uniforme ma simmetrica
(entrambi i bordi surriscaldati)
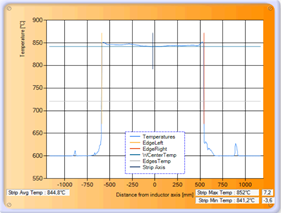
Induttore disattivatoSia:
Temperatura uniforme
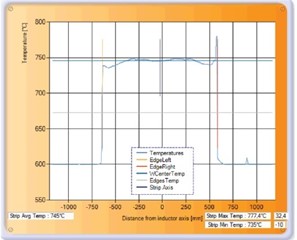
Ingresso dell'induttore:
Temperatura non uniforme e asimmetrica
(bordo sinistro sottoriscaldato e bordo destro surriscaldato)
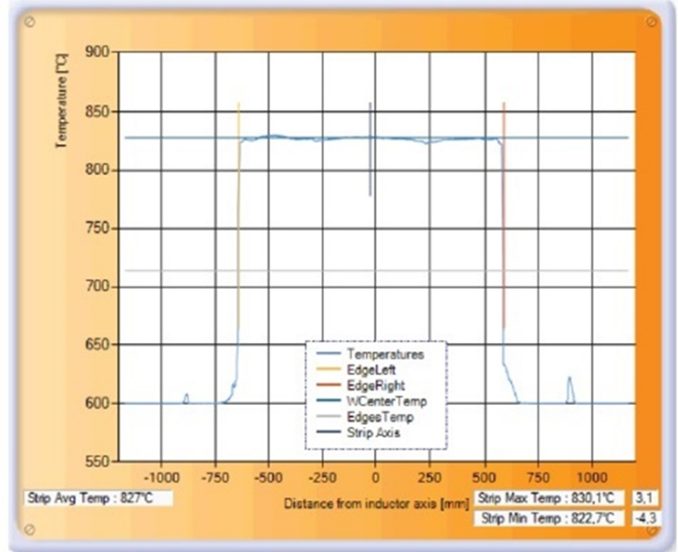
Uscita dell'induttore:
Temperatura uniforme
Grafici 1-6. Temperatura di uscita uniforme, con temperatura di ingresso uniforme o non uniforme. Fonte: Inductotherm
Tali correzioni del profilo trasversale della temperatura non sono possibili con Afx, a dimostrazione dell'elevato grado di flessibilità della tecnologia Inductotherm Tfx.
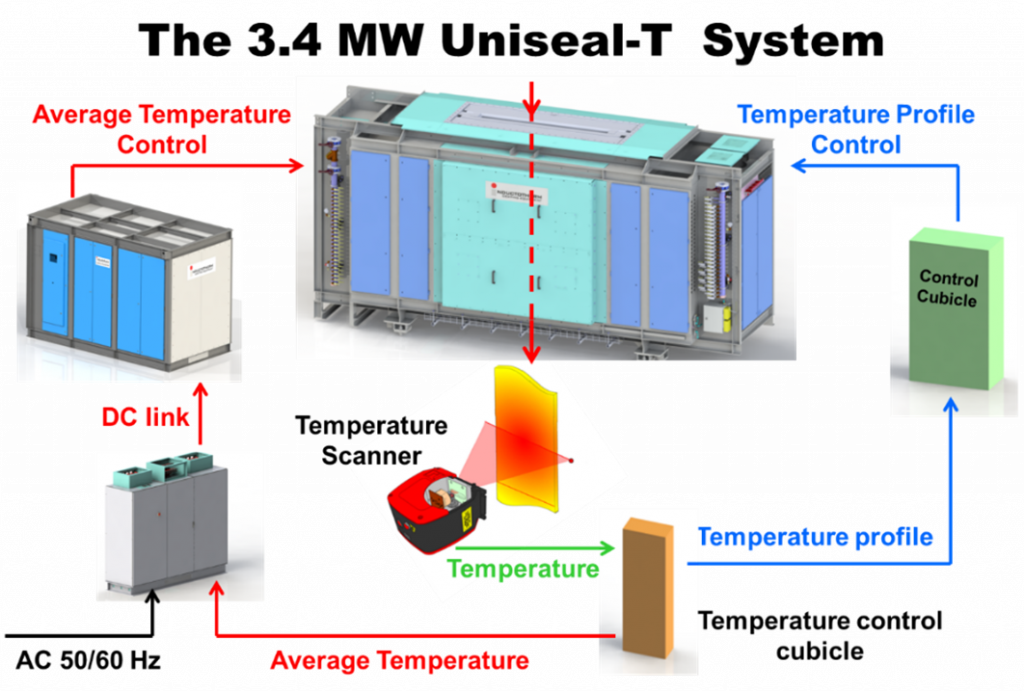
Nella Figura 2 è riportato uno schema di un sistema Inductotherm Uniseal-T da 3,4 MW. Questo sistema fornisce riscaldamento Tfx a un nastro metallico, il cui profilo di temperatura in direzione trasversale viene monitorato continuamente. Il profilo di temperatura medio e trasversale viene utilizzato in un circuito di retroazione per controllare con precisione gli elementi induttori, al fine di ottenere il profilo trasversale di temperatura in uscita richiesto per il nastro metallico.
Informazioni su Inductotherm Group
Il Gruppo Inductotherm è il leader mondiale nella produzione di apparecchiature a induzione per il trattamento termico ed è il marchio più conosciuto al mondo nel settore della fusione a induzione e del trattamento termico. Ha realizzato oltre 56.000 sistemi di fusione, riscaldamento e saldatura per produttori di metalli e fonderie in tutto il mondo. L’azienda è specializzata in tecnologie, prodotti e sistemi avanzati utilizzati per la fusione, il riscaldamento, il trattamento, la forgiatura e la trasformazione di metalli e materiali speciali. Il Gruppo Inductotherm ha sede negli Stati Uniti (New Jersey) ed è articolato in 40 società che offrono un servizio completo, fornendo 50 linee di prodotti distinte raggruppate in 10 marchi globali.
Informazioni sulle attrezzature per rivestimento Inductotherm
Inductotherm Coating Equipment, SA, con sede a Herstal, in Belgio, è leader mondiale nella tecnologia a induzione ed è una delle 40 società che compongono il Gruppo Inductotherm. Precedentemente nota come ACEC o Elphiac, Inductotherm Coating Equipment produce apparecchiature per il riscaldamento e la fusione a induzione da oltre 80 anni. L’azienda progetta e produce un’ampia gamma di apparecchiature all’avanguardia, tra cui vasche di rivestimento e di pre-fusione per linee di zincatura a caldo e riscaldatori a nastro per l’essiccazione, la polimerizzazione, la galvannealizzazione, il riflusso, la decarburazione, il sovrainvecchiamento e, più in generale, tutte le applicazioni di trattamento termico per l’industria siderurgica.