
アルミニウムの誘導ろう付けの利点

アルミニウム部品の誘導ろう付けの利点について論じる前に、HVAC/R業界におけるアルミニウムと銅の歴史について少し触れておきます。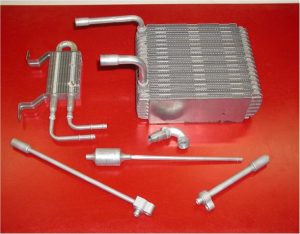
自動車業界において、アルミニウムは数十年にわたり熱交換器の主流素材として採用されてきました。エアコンやエンジン・パワートレインの冷却に使用されるラジエーター、ヒーターコア、エバポレーター、コンデンサーなどのアルミニウム製熱交換器は、数十年前にはすでに銅や真鍮に取って代わり、広く普及しています。
アルミニウムは、HVAC/R業界においても同様の浸透を見せている。 なぜアルミニウムが銅に代わる選択肢としてますます注目されるようになったのでしょうか?アルミニウムは銅よりも安価で、軽量であり、リサイクルも可能です。アルミニウム製のチューブとフィンを用いた全アルミニウム製の熱交換器コイルは、銅製のチューブにアルミニウム製のフィンを組み合わせたものよりも軽量です。アルミニウムの熱伝導率は銅の約60%ですが、1ポンドのアルミニウムからは1ポンドの銅の約3倍の部品が得られるため、アルミニウムの方が表面積対重量比に優れています。
| 素材 | 熱伝導率 [BTU/(hr·ft·°F)] |
| アルミニウム | 136 |
| 銅 | 231 |
| 出典:Engineer’s Edge |
アルミニウムと銅の耐食性の比較
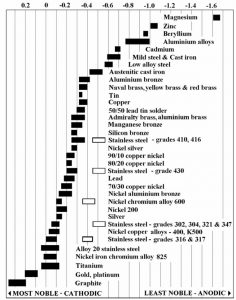
アルミニウムフィンを備えた銅コイルは、ガルバニック腐食とフォームカリ腐食という2種類の腐食の影響を受けます。ガルバニック腐食とは、「電解質が存在する中で、ある金属が別の金属と電気的に接触している際に、一方の金属が優先的に腐食する電気化学的過程」と定義されています(ウィキペディア)。 通常、ガルバニック腐食は屋内や乾燥した環境では発生しない。しかし、アルミニウムが銅のようなより貴金属と接触した場合、特に海辺など塩化物濃度の高い地域では、腐食が発生する。図1を参照のこと。
| 素材 | 密度 – p`(ポンド/立方フィート) |
| アルミニウム | 169 |
| 銅 | 558 |
| 出典:The Engineering Toolbox:The Engineering Toolbox |
アルミニウム製のHVAC/Rコイルには、銅製コイルに比べてもう1つ利点があります。それは、アルミニウム管が蟻巣状腐食の影響を受けにくいことです。蟻巣状腐食は、コイル内の酸素、水、および有機酸が化学反応を起こすことで発生します。 米国空調工事業者協会(ACCA)は、「フォームリカリー腐食の原因と防止策」と題する解説記事を公表しており、フォームリカリー腐食とは何か、その一般的な原因について詳しく解説しています。この腐食は銅製コイル内でのみ発生し、HVAC/R用途における銅管の長年の課題となってきました。しかし、アルミニウムはフォームリカリー腐食の影響を受けません。
アルミニウム部品のろう付けにおいて、なぜ誘導ろう付けがトーチろう付けよりも選ばれるのでしょうか?
まず、現在広く使用されている一般的なアルミニウム合金と、それらの接合に用いられる一般的なアルミニウム用ろう材およびはんだについて、少し背景を説明します。 アルミニウム部品のろう付けは、銅部品のろう付けよりもはるかに困難です。銅は1980°F(1083°C)で溶融し、加熱されるにつれて色が変わります。一方、HVACシステムでよく使用されるアルミニウム合金は、約1190°F(643°C)で溶融し始めますが、加熱されても色の変化などの視覚的な兆候は見られません。
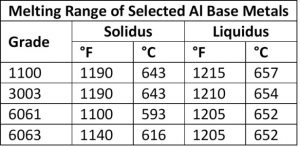
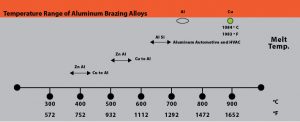
アルミニウムの溶融温度とろう付け温度は、アルミニウム母材、ろう材、およびろう付け対象部品の質量によって異なるため、極めて精密な温度制御が必要となります。 例えば、一般的な2種類のアルミニウム合金である3003系アルミニウムと6061系アルミニウムの固相線温度と、頻繁に使用されるBAlSi-4ろう付け合金の液相線温度との差は20°Fであり、この温度範囲は非常に狭いため、精密な制御が不可欠です。アルミニウム系部品のろう付けにおいては、母材合金の選定が極めて重要です。 ベストプラクティスとしては、ろう付けされる部品の構成合金それぞれの固相線温度を下回る温度でろう付けを行うことが挙げられます。
| AWS A5.8 分類 | 名目上の化学組成 | 固相線 °F (°C) | 液相温度 °F(°C) | ろう付け温度 |
| BAISi-3 | 86% Al、10% Si、4% Cu | 970 (521) | 1085 (855) | 1085~1120 °F |
| BAISI-4 | 88% aL 12%Si | 1070 (577) | 1080 (582) | 1080~1120 °F |
| 78 Zn 22%Al | 826 (441) | 905(471) | 905~950 °F | |
| 98% Zn、2% Al | 715(379) | 725(385) | 725~765 °F |
なお、亜鉛を多く含む部分とアルミニウムの間では、ガルバニック腐食が発生する可能性があることに留意すべきである。図1のガルバニック図表にも示されているように、亜鉛はアルミニウムに比べて非貴金属であり、陽極となる傾向がある。電位差が小さいほど、腐食速度は遅くなる。亜鉛とアルミニウム間の電位差は、アルミニウムと銅間の電位差に比べればごくわずかである。
アルミニウムと亜鉛合金をろう付けする際に生じるもう一つの現象が、ピッチングです。局所的なセル腐食やピッチング腐食は、どのような金属でも発生する可能性があります。アルミニウムは通常、酸素にさらされると表面に形成される硬く薄い膜(酸化アルミニウム)によって保護されていますが、フラックスによってこの保護酸化膜が除去されると、アルミニウムの溶解が生じることがあります。溶加材が溶融状態にある時間が長ければ長いほど、溶解はより深刻になります。
アルミニウムはろう付けの際に強靭な酸化膜を形成するため、フラックスの使用が不可欠です。アルミニウム部品のフラックス処理は、ろう付けの前に別途行うことも、フラックスを含むアルミニウム用ろう材をろう付け工程に組み込むことも可能です。使用するフラックスの種類(腐食性か非腐食性か)によっては、ろう付け後にフラックスの残留物を除去する必要がある場合、追加の工程が必要になることがあります。 接合する材料や予想されるろう付け温度に基づき、適切なろう付け合金やフラックスに関する推奨事項については、ろう付けおよびフラックスの製造元に相談してください。
アルミニウムの誘導ろう付けと、トーチろう付けや火炎ろう付けとの比較における利点
アルミニウム系母材の融点が低いことに加え、使用されるろう材の加工温度範囲が狭いことが、トーチろう付けを行う際の課題となっています。 アルミニウムを加熱しても色変化が見られないため、ろう付け作業者は、アルミニウムが適切なろう付け温度に達したかどうかを視覚的に判断することができません。トーチろう付けを行う際、作業者は多くの変数を導入することになります。その中には、トーチの設定や炎の種類、トーチからろう付け対象部品までの距離、接合する部品に対する炎の位置などが含まれます。
アルミニウムのろう付けにおいて誘導加熱の利用を検討すべき理由としては、次のようなものがあります:
- 素早く、急速な加熱
- きめ細やかで正確な温度制御
- 局所的な熱
- 生産ラインの適応性と統合性
- 治具の寿命の向上と簡素化
- 再現性が高く、信頼性の高いろう付け接合部
- 安全性の向上
アルミニウム部品の誘導ろう付けを成功させるには、電磁熱エネルギーをろう付け対象部位に集中させ、ろう材が適切に溶融・流動するように均一に加熱できるよう、誘導コイルを設計することが極めて重要です。誘導コイルの設計が不適切だと、一部の部位が過熱されたり、他の部位に十分な熱エネルギーが供給されなかったりして、ろう付け接合が不完全になる恐れがあります。
一般的なアルミニウム管のろう付け接合では、作業者が、多くの場合フラックスを含むアルミニウム製ろう付けリングをアルミニウム管に取り付け、これを別の拡張管またはブロックフィッティングに挿入します。その後、これらの部品を誘導コイル内に配置して加熱します。通常の工程では、毛細管現象によりろう材が溶融し、接合部の界面へと流れ込みます。
Radyneは、お客様のろう付けプロセスの最適化を支援します。アルミニウムのろう付けは比較的複雑ですが、RadyneはIPECラボを活用して、ろう付けプロセスをモデル化し、ろう付け実験を行うことで、ろう付け効率の向上とプロセスの最適化を図ります。
結論
すべてのろう付け用途が誘導加熱に適しているわけではありません。生産量が少なかったり、品目数が多かったり、形状が不規則で治具やコイルの設計が極めて複雑になるような状況では、経験豊富な作業員による炉内ろう付けやトーチろう付けの方が経済的な選択肢となる場合があります。しかし、誘導ろう付けは、リーン生産方式を採用している企業にとって、迅速かつ制御性が高く、高精度で、エネルギー効率に優れ、再現性の高いろう付け接合を実現します。
誘導加熱業界のリーダーであるRadyneは、お客様が直面する課題の解決を支援し、誘導ろう付けのメリットを最大限に活かせるようお手伝いいたします。誘導加熱および関連プロセスに関するソリューションの詳細については、 弊社までお問い合わせください。