
誘導加熱:知りたかったけれど、聞きづらかったことすべて(2017年12月)

今月の質問:オートテンパリングとセルフテンパリングの違いは何ですか?
回答:「オートテンパリング」と「セルフテンパリング」という用語は、時に誤って同じ意味で使用されることがあります。ここでは、これら2つの用語が実際に意味するところの違いについて解説します(本記事の内容は、V.Rudnev、D.Loveless、R.Cook著『Handbook of Induction Heating』(CRC Press、2017年、第2版)を基にしています。 CRC Pressより、本資料の掲載許可を得ています)。
自動焼戻し。マルテンサイト変態は、Ms(マルテンサイト開始温度)とMf(マルテンサイト終了温度)の間の温度範囲で発生する。この範囲は鋼の化学成分に依存しており、実用的な観点からは、焼入れの強度を変化させても変更することはできない。普通炭素鋼において、MsおよびMfの温度範囲は炭素含有量と直接的な関係がある。 炭素含有量が0.2%~0.5%の普通炭素鋼の場合、Ms温度は約300oC/572oF~450oC/842oFの範囲内にある。したがって、形成されたばかりのマルテンサイトは直ちに焼戻し温度にさらされ、軟化してしまう可能性がある。この現象は一般に「自己焼戻し」と呼ばれる。 自己焼なまし現象の程度は、焼入れの強度低下、MS温度の上昇、加熱される材料の質量の増加(例えば、全体加熱と表面加熱の比較)、および中断焼入れの有無によって、より顕著になる[1]。合金鋼は通常、普通炭素鋼に比べて自己焼なまし現象の程度が小さい。
自己焼入れ。自己焼入れ(スラック焼入れとも呼ばれる)の原理は、図1 [1] に示す例を用いて説明することができる。この図は、16 kHzの周波数を用いて、正規化状態の中炭素鋼製中実軸(直径50 mm/2インチ)の誘導表面焼入れについて、コンピュータによる数値シミュレーションを行った結果を示している。要求される公称表面硬化深さは2.5 mmである。
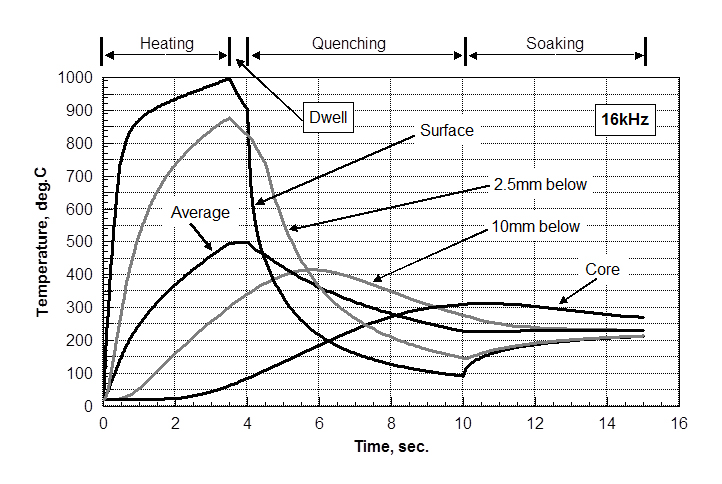 誘導加熱の初期段階では、表面および表面付近が激しく加熱される。3.5秒間の加熱後、急速加熱による非平衡相変態を考慮すると、表面および焼入れが必要な厚さ2.5mmの表層部は、オーステナイト化に適した温度に達している。焼入れの初期段階における熱衝撃を軽減するため、短時間の保持(0.5秒)が行われる。
加熱および保持サイクル中、シャフトの中心(コア)部の温度は著しく上昇しない(100oC未満)。これにはいくつかの理由があり、顕著な表皮効果、高い電力密度、および短い加熱時間などが挙げられる。これらの要因により、表面から中心部へ大量の熱が伝導されることを妨げている。
初期の急冷段階では、表層の高温が急速に低下し始めます。2秒間のスプレー急冷後、表面温度は約210oC/410°Fまで大幅に低下します。 最高温度は約400°C/752°Fに達し、その位置は表面から約10~12 mmの深さになります。注:焼入れ開始から最初の6秒間は、シャフトの中心部の温度は上昇し続けます。
6秒間の焼入れ後、表面温度は100oC/212°Fを下回りましたが、シャフトの内部には依然としてかなりの熱が保持されています(中心部の温度は300°C/572°Fを超え、平均温度は約225oC/437°Fです)。 この時点で焼入れ液の供給を停止すると、ワーク内部に蓄積された熱により、部品の表面は再び加熱され始めます。
5秒間の保熱(加熱電力および急冷は行わない)の後、表面温度は約215°C/419°Fまで上昇し、中心温度は約260°C/500°Fとなる。したがって、適切な工程条件を選定すれば、この残留熱を利用してワークピースの焼戻しを行うことができる。
自動車用途で普通炭素鋼や低合金鋼を使用する場合、多くの事例において、自己焼戻し温度(適用される場合)は通常250°C(480°F)を超えず、概ね180°C(360°F)から220°C(430°F)の範囲にある。
自己焼入れには、いくつかの明らかな利点があります [1]:
- 焼入れ工程に自己焼戻しを組み込むことで、余分な工程を省くことができます。そのため、設備投資コストと総サイクルタイムが削減され、コスト削減の観点から非常に魅力的です。
- 焼入れと焼戻しの工程間の時間的間隔は、事実上なくされています。この間隔が長すぎると、遅延亀裂が発生する可能性があるため、悪影響を及ぼす恐れがあります。
- 自己焼戻しは、焼入れ後に残留する余熱を利用するため、焼戻しのために追加のエネルギーを供給する必要がなく、エネルギー効率が非常に高い。必要な総エネルギーの削減は、再加熱段階だけでなく、冷却段階でも必要なエネルギーが少なくて済むという事実にも起因している。
- 焼戻し装置を設置するための追加スペースが不要となるため、当然ながら作業場のスペースを節約できます。
これらの要因はいずれも非常に魅力的であり、一部の用途で自己焼戻しが採用される理由となっています。しかし、自己焼戻しプロセスが正しく行われるよう、いくつかの注意事項を遵守する必要があります。また、大きな利点があるにもかかわらず、自己焼戻しには顕著な制限があり、それが産業分野でのより広範な利用を妨げ、炉内焼戻しや高周波焼戻しの方がより一般的なプロセスとなっているのです。それらの制限の一部を以下に概説します [1]:
- 残留熱は正確に制御する必要があります。部品内部で発生するエネルギーを綿密に監視し、一定の熱量が生成されるようにしなければなりません。 最新の誘導加熱技術により、エネルギーレベルを高精度で監視することが可能となっている。しかし、特に形状が複雑な部品の焼入れにおいては、同じ精度で焼入れの厳しさを正確に制御することは、より困難となる場合がある。焼入れ後の熱状態を一定に保つためには、焼入れ液の焼入れ時間、流量、温度、濃度、および清浄度も監視し、厳しい公差範囲内に維持する必要がある。 なお、焼入れ強度のばらつきは、焼入れ液の実際の状態だけでなく、表面粗さ、前工程からの異物残留(例:切削油)など、ワークピースの表面状態によっても影響を受けることに留意すべきである。 ワークピースの表面状態による冷却強度の潜在的なばらつきの原因となる要因は、常に望ましくないものであり、最小限に抑えるべきですが、焼入れの最初の2段階(蒸気被覆段階および核沸騰段階)では、それほど劇的な影響を与えない可能性があります。 しかし、第3段階(対流冷却)ではより大きな影響を及ぼし、残留熱に測定可能なばらつきをもたらす可能性があります。これは必然的に、自己焼なまし処理の再現性に悪影響を及ぼします。場合によっては、赤外線高温計を使用して、ワークピース表面の自己焼なまし温度を監視することもあります。
- 該当する場合、自己焼戻しは、静的加熱、シングルショット加熱、および(程度は低いものの)水平走査焼入れや連続/段階的焼入れの用途に使用できます。ただし、垂直走査焼入れでは、冷却条件が不均一であり、垂直走査焼入れされたワークの上部と下部で蓄積される残留熱にばらつきが生じるため、使用すべきではありません。
- 単純な形状(例えば、直線状の軸など)を扱う場合、自己焼戻しを用いる方が容易です。形状の不均一性は、加熱および焼入れの強度に局所的なばらつきを生じさせる可能性があり(特に形状が複雑な部品を扱う場合)、その結果、自己焼戻しにおける残留熱に過大な偏差が生じる恐れがあります。
- 一部の鋼や鋳鉄は、Ms温度が比較的低いため、必要な量のマルテンサイトの形成が完了した時点で、十分な自己焼戻しを行うのに必要な残留熱がワークピース内に十分に蓄積されていない場合があります。
- 小型の部品(例えば、ワイヤ、薄肉チューブ、小径の棒材やピンなど)を焼入れする場合、残留熱の制御はより困難になります。 このため、十分な質量がある場合には、自己焼戻しを適用しやすくなります。しかし、オーステナイト化層の直径対厚さの比率が極めて大きい大型の被加工物も、自己焼戻しには適さない場合があります。これは、コアの低温部分が極めて強い冷熱吸収効果をもたらし、自己焼戻しに必要な硬化表層の温度上昇を妨げてしまうためです。
- 輪郭焼入れ(例えば、歯車や歯車状部品の輪郭焼入れ)を行う場合は、自己焼戻しを避けるべきである。隣接する部品の熱容量にばらつきがあると、焼戻し効果が不均一になる恐れがある。蓄熱量および隣接領域の放熱能力は、同一であるか、あるいは極めて類似している必要がある。そうでない場合、自己焼戻し中に生じる温度に大きな差が生じ、規定外の焼戻し組織が形成されることになる。
上述の課題により、産業分野における自己焼戻しの普及は妨げられており、炉内焼戻しや誘導焼戻しの方がより一般的な選択肢となっています。一方で、誘導焼戻しと組み合わせることで、両プロセスの利点を融合させ、自己焼戻しが成功裏に適用されている用途も存在します [1]。 例えば、自己焼戻しとマルチパルス誘導焼戻しの組み合わせは、非回転式クランクシャフト焼入れ(SHarP-C技術)において成功裏に採用されている。この場合、クランクシャフトのジャーナル部は静止状態で熱処理される。 ほとんどの自動車用クランクシャフトにおいて、10~30 kHzの範囲の周波数(自動車用クランクシャフトの仕様や必要な浸入深さによって異なる)を用いて、焼入れのためのジャーナル表面層をオーステナイト化するには、約3~4秒を要する。 オーステナイト化完了後、4~5秒間のみ焼入れを行い、続いて3~5秒間の第1保持を行い、これにより自己焼戻しの第1段階が完了します。その後、約3~5秒間の低出力誘導焼戻しを行い、続いて第2保持および第2誘導焼戻しを行います。 このプロセスを繰り返すことで、望ましい焼戻し条件を達成することができ、自己焼戻しと組み合わせたマルチパルス誘導焼戻し効果をもたらし、焼戻し組織の最適化が可能となる。SHarP-C技術および誘導焼戻しの詳細については、参考文献1で詳しく論じられている。
ヴァレリー・ルドネフ博士(FASM)
科学・技術担当ディレクター
Inductoheat Inc
www.inductoheat.com
参考文献
- V. Rudnev、D. Loveless、R. Cook著、『誘導加熱ハンドブック』第2版、CRC Press、2017年。