
ろう付けを成功させるための手順

良好なろう付け接合を確保するには、どのような手順を踏めばよいでしょうか?
良質で堅牢なろう付け接合は、偶然に生まれるものではありません。それは、実際のろう付け工程が行われるずっと前から、適切な手順を遵守してきた結果なのです。誘導ろう付け装置は、不適切な設計や工程の欠点を補うことはできません。
では、信頼性の高いろう付け接合部を作るには、どのような手順を踏めばよいのでしょうか?
グッドデザイン
ろう付けは毛細管現象を利用しています。毛細管現象とは、溶融したろう合金が、重力などの外力の助けを借りることなく、あるいは外力に逆らってさえも、狭い隙間に流れ込む性質のことです。
溶融したろう材が接合界面(接合面)に流れ込むためには、部品間の組み付け精度と隙間クリアランスが適切である必要があります。一般的な目安として、フラックスを使用し、大気中でろう付けを行う場合、隙間クリアランスは0.001インチから0.005インチとされます。(これは、同様の金属、あるいは熱膨張係数が類似した母材同士をろう付けする場合に基づいています。) これにより毛細管現象が働き、ろう材が流れやすくなります。この値を超える隙間があると、毛細管現象が弱まり、ろう材が隙間を完全に埋められない可能性があります。共晶ろう材や準共晶ろう材は流動性が速いため、部品間の隙間は通常小さくなります。その一例として、 制御雰囲気下での燃料ラインおよび燃料レールの銅ろう付け が挙げられます。信頼できるろう材サプライヤーと協力することで、使用するろう材、ろう付け雰囲気、および接合される材料に基づいて、推奨される隙間クリアランスを決定するのに役立ちます。
異種金属の場合はどうでしょうか? 金属は加熱されると膨張する傾向があり、異なる材質では膨張率が異なります。推奨されている0.001~0.005インチの隙間は、室温ではなく、ろう付け温度における隙間です。例えば、真鍮は加熱時に鋼よりも大きく膨張するため、の部品を設計する際には熱膨張を考慮に入れる必要があります。
清潔さ
ろう付けで接合する材料は、接合面が清潔でなければなりません。ろう合金が表面に密着するためには、材料からグリース、油、汚れ、表面酸化物(錆を含む)を取り除く必要があります。市販の脱脂液を使用すれば、これらの汚染物質を部品から除去できるはずです。 フラックスでは油やグリースを除去できず、油分の付着した表面にはろう材が密着しません。表面の酸化物は、化学的または機械的な方法で除去することができます。
適切なフラックスと雰囲気
部品の洗浄後、加熱の前に、フラックスを部品に塗布します。フラックスは、残留する酸化物を除去し、加熱中に母材や溶加材が酸化するのを防ぐために使用されます。金属は加熱されるにつれて空気中の酸素と反応しやすくなり、部品の温度が上がるにつれてその反応は急速に進みます。フラックスは有用ですが、「多ければ多いほど良い」という考え方は、必ずしもろう付けにも当てはまるわけではありません。 フラックスを使いすぎると、接合部にフラックスが閉じ込められ、ろう付けされた組立品内に空隙が生じる原因となる可能性があります。
窒素やアルゴンなどの制御雰囲気下でろう付けを行う場合、必要なフラックスの量は減り、多くの場合不要になります。保護雰囲気は、ろう付け部位を酸化から守ります。ただし、場合によっては、表面の酸化物を減らすために、フラックスを薄く塗布することもあります。
あらゆる状況に通用する万能のフラックスなど存在しません。使用するフラックスの選択は、ろう付けまたははんだ付けされる母材と、予想されるろう付け温度によって決まります。はんだ用フラックスをろう付けに使用することはできず、その逆も同様です。 鉄系および非鉄系合金を接合する多くの銀ろう付け用途で最も一般的に使用されるフラックスは、一般に「ホワイトフラックス」または「汎用フラックス(FB3A)」と呼ばれ、1600°Fまでの温度で有効です。 AWS規格A5.31『ろう付けおよびろう溶接用フラックスに関する仕様』には、フラックスの種類、有効な使用温度範囲、およびそれらが適している母材に関する詳細が記載されています。1800°Fまでの温度で高温クロム系ステンレス鋼、タングステン、および炭化クロムをろう付けする場合、通常はFB3Aフラックスが使用されます。 ろう付け温度が2000°Fに達すると予想される場合、または部品が1450°Fを超える高温に長時間さらされる場合は、一般的にFB3Dフラックスが使用されます。接合する材料や予想されるろう付け温度に基づいて適切なフラックスを選定するには、フラックスメーカーに相談してください。
適切なろう付け用合金
信頼性の高いろう付け接合を実現するには、適切なろう材の選定が極めて重要です。すべての部品が同じろう材でろう付けできるわけではありません。ろう材メーカーは、多種多様な用途に合わせて合金製造を行っています。 ある母材に適した合金の化学組成が、必ずしも他の材料にも有効であるとは限りません。例えば、銅のろう付け用に設計されたBCuP合金は、鋼製部品のろう付けには使用できませんが、Niおよび/またはMnを少量添加したBAg銀ろう付け合金は、ニッケルが界面腐食の防止に役立つため、炭化物の接合やステンレス鋼のろう付けに適しています。 米国溶接協会(AWS)が発行するAWS A.5.8規格には、市販されているさまざまなろう付け合金とその化学組成、ならびに合金の液相線温度および固相線温度が記載されている。
リキダス対ソリダスおよび共晶合金。
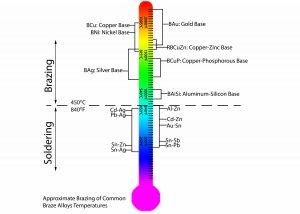
液相線とは、金属が完全に液体となる最低温度のことであり、固相線とは、金属が固体である最高温度のことで、この温度を超えると金属は溶け始めます。液相線温度と固相線温度が等しい場合、そのろう材合金は共晶合金と見なされます。 一般的に使用される共晶合金には、保護雰囲気下でのろう付け用充填材として用いられる純銅やBCu合金、あるいは72%の銀(Ag)と28%の銅(Cu)からなるろう付け合金BAg-8などがあります。 なぜこれを知っておくことが重要なのでしょうか? 共晶ろう材は流動性が良く、狭い隙間を埋めることができます。一方、固相線と液相線の温度差が大きい合金は流動性が低く、より広い隙間を埋める能力があります。
誘導ろう付けの利点の一つは、製造プロセスにおける再現性とばらつきの低減です。適切なろう付けプリフォームと組み合わせた誘導装置を使用することで、ろう付け部門の効率をさらに高めることができます。ろう付けプリフォームは、ろう付け合金の使用量を制御し、複数の接合部を同時にろう付けすることを可能にし、自動化の導入を可能にします。 ろう付け用プリフォームは、ろう付け合金メーカーが、ろう付け対象部品に合わせて設計した、リング、ワッシャー、ディスク、シムなど、さまざまな形状にろう付け用ワイヤーやストリップを加工して作られます。
適切な治具の設置
優れた固定具の役割は、加熱および冷却中に部品の位置合わせを維持し、毛細管現象が起こるようにすることです。最適な固定具とは、質量が小さく、熱伝導率が低いもので、ろう付け部位から熱が逃げる量を最小限に抑えることができるものです。
自己固定が可能な部品(例えば、管状接合部)は、その簡便さと汎用性から好ましい。ろう付け用プリフォームと位置合わせされた自己固定部品は、適切に設計された誘導加熱コイルを用いて容易に加熱することができる。これを実現する方法としては、重力によって部品アセンブリを固定する方法、ろう付け前に部品をステーキング、スエージング、またはクリンピングする方法などが、一般的な手法として挙げられる。
自己固定が不可能な場合は、誘導ろう付けサイクルに外部治具を取り入れる必要があります。外部治具の目的は、ろう付けサイクル中に部品の位置合わせを維持し、所定の位置に固定しておくことです。外部治具の設計および製作における主な考慮事項は、以下の通りです。
- 接触点がヒートシンクとして機能してしまうため、ろう付け対象部品との接触を最小限に抑える
- 治具材料の耐熱性および耐熱衝撃性
- 誘導加熱コイルが部品を適切に加熱できるよう、加熱対象となる領域へのアクセスが確保されていること
- 材料は加熱されると膨張するため、治具を設計する際には熱膨張を考慮して注意を払う必要があります。
- ユーザーの疲労を最小限に抑え、利用率を高めるためには、シンプルさ、使いやすさ、そして人間工学的な配慮を考慮する必要があります。
多くの場合、誘導ろう付けや誘導はんだ付けにより、必要な部品治具の数を減らすことができます。また、治具への加熱が最小限に抑えられるため、治具の寿命が延び、で接合される部品の位置合わせ精度を維持することができます。
部品の加熱
ろう付けする部品を誘導コイル内に固定し、適切に位置合わせすれば、ろう付けの準備は完了です。 誘導加熱装置は は、変動する電磁場を利用して、加熱対象の部品にエネルギーを伝達します。部品の加熱速度と温度を制御するのは、電磁場の強度、周波数、および時間の変動です。電磁場の強度は、誘導コイル(インダクタとも呼ばれる)の形状、インダクタに印加される電力と電圧、およびインダクタに対する部品の位置によって制御されます。
適切に設計された 誘導コイル は、ろう付け部位を均一に加熱します。溶融したろう合金は温度の高い部位へと流れ込むため、部品を均一に加熱するには、誘導コイルと部品の位置合わせを適切に行うよう注意が必要です。Radyneは、信頼性が高く再現性のあるろう付け部品()を製造するために、適切な部位に適切な量のエネルギーを供給する誘導加熱コイルの設計および製作を支援いたします。
ろう付け後の洗浄
ほとんどフラックスの組成には腐食性があるため、ろう付け後は残留フラックスを除去する必要があります。残留フラックスを除去しないと、腐食によってろう付けされた組立品が強度を低下させたり、破損したりする恐れがあります。残留フラックスは通常、熱水による洗浄で除去されます。ほとんどの場合、熱水と軽い機械的ブラッシングで残留物を除去できます。ただし、母材に粒子が埋め込まれないよう、過度なブラッシングは避けるよう注意が必要です。
ろう付けされた組立品は、ろう材が凝固した直後に水に浸されることがよくあります。この熱衝撃により、ろう付け後の残留物が剥離します。ろう付け直後に部品を急冷しすぎると、亀裂が生じたり、ろう付け接合部の表面が粗くなったりする可能性があります。熱膨張係数(CTE)に大きな差がある材料については、急冷を行ってはなりません。
残留物や汚れが除去しにくい状況では、化学洗浄が必要になる場合があります。 ろう付け後の残留物を除去するには、酸洗い液が一般的に用いられます。 ろう付け後にフラックスが残留している部品の洗浄方法については、ろう材およびフラックス合金の供給業者にご相談ください。
結論
優れたろう付け接合は、適切かつ確実なろう付け手順を順守することによって実現されます。これらの手順に従い、適切な誘導ろう付け装置を併用することで、再現性が高く、信頼性のある高品質なろう付けが可能になります。誘導加熱は、オペレーショナル・エクセレンスやリーン生産方式、シックス・シグマを取り入れている製造現場において、有力な選択肢となっています。
誘導加熱業界のリーダーであるRadyneは、お客様が直面する課題の解決を支援し、誘導ろう付けのメリットを最大限に活かせるようお手伝いいたします。誘導加熱および関連プロセスに関するソリューションの詳細については、弊社までお問い合わせください。