
Vantagens da soldadura por indução de alumínio

Antes de abordarmos as vantagens da soldadura por indução de componentes de alumínio, vamos fazer uma breve retrospectiva sobre o alumínio e o cobre no setor de AVAC/R.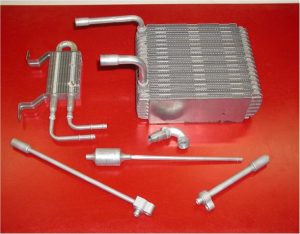
Há décadas que o alumínio tem sido a escolha predominante para permutadores de calor na indústria automóvel. Os permutadores de calor em alumínio, tais como radiadores, núcleos de aquecimento, evaporadores e condensadores, utilizados no ar condicionado e no arrefecimento do motor e do sistema de transmissão, são hoje comuns, tendo substituído o cobre e o latão há décadas.
O alumínio tem vindo a ganhar terreno de forma semelhante no setor do AVAC/R. Por que razão o alumínio se tem tornado cada vez mais uma alternativa ao cobre? O alumínio é mais barato do que o cobre, é mais leve do que o cobre e é reciclável. Uma bobina de permutador de calor totalmente em alumínio, com tubos e aletas de alumínio, é mais leve do que tubos de cobre com aletas de alumínio. Embora o alumínio tenha uma condutividade térmica de cerca de 60 % da do cobre, uma libra de alumínio permite produzir quase três vezes mais peças do que uma libra de cobre, o que confere ao alumínio uma melhor relação superfície/peso.
| Material | Condutividade térmica [BTU/(h·pé·°F)] |
| Alumínio | 136 |
| Cobre | 231 |
| Fonte: Engineer’s Edge |
Resistência à corrosão do alumínio em comparação com a do cobre
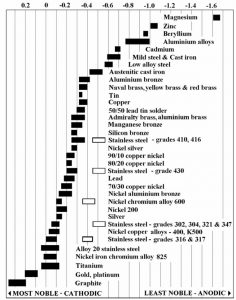
As bobinas de cobre com aletas de alumínio são afetadas por dois tipos de corrosão: a corrosão galvânica e a corrosão formicária. A corrosão galvânica é definida como «um processo eletroquímico no qual um metal se corrói preferencialmente quando está em contacto elétrico com outro, na presença de um eletrólito» (Wikipedia). Normalmente, a corrosão galvânica não ocorre em ambientes interiores ou em atmosferas secas. No entanto, quando o alumínio entra em contacto com um metal mais nobre, como o cobre, especialmente em regiões com elevados níveis de cloreto, tais como áreas próximas do oceano, ocorre corrosão. Ver Figura 1.
| Material | Densidade – p`(lb/ft³) |
| Alumínio | 169 |
| Cobre | 558 |
| Fonte: The Engineering Toolbox: The Engineering Toolbox |
As bobinas de alumínio para sistemas de climatização (HVAC/R) têm outra vantagem em relação às bobinas de cobre: a resistência dos tubos de alumínio à corrosão formicária. A corrosão formicária ocorre devido a uma reação química entre o oxigénio, a água e um ácido orgânico presente na bobina. A Air Conditioning Contractors of America (ACCA) publicou um artigo informativo intitulado«O que causa a corrosão formicária e como é que se previne?», que aborda com mais pormenor o que é a corrosão formicária e as suas causas mais comuns. Esta corrosão ocorre apenas em bobinas à base de cobre e tem sido um problema de longa data com a tubagem de cobre em aplicações de AVAC/R. No entanto, o alumínio é imune à corrosão formicária.
Por que razão se deve optar pela soldadura por indução em vez da soldadura com maçarico para componentes de alumínio?
Em primeiro lugar, um pouco de contexto sobre as ligas de alumínio mais comuns atualmente e os materiais de brasagem e soldadura de alumínio mais utilizados para a união de peças. A brasagem de componentes de alumínio é muito mais complexa do que a brasagem de componentes de cobre. O cobre funde a 1980 °F (1083 °C) e muda de cor à medida que é aquecido. As ligas de alumínio frequentemente utilizadas em sistemas de climatização começam a fundir a aproximadamente 1190 °F (643 °C) e não apresentam quaisquer indícios visuais, tais como mudanças de cor, à medida que aquecem.
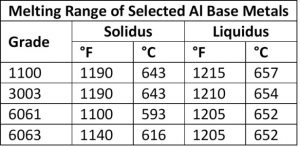
É necessário um controlo muito preciso da temperatura, uma vez que a diferença entre as temperaturas de fusão e de brasagem do alumínio depende do metal base de alumínio, do metal de adição para brasagem e da massa dos componentes a brasar. Por exemplo, a diferença de temperatura entre a temperatura de solidus de duas ligas de alumínio comuns — a série 3003 e a série 6061 — e a temperatura de fusão da liga de brasagem BAlSi-4, frequentemente utilizada, é de 20 °F — uma janela de temperatura de processo muito estreita, o que exige um controlo preciso. A seleção das ligas de base é extremamente importante nos sistemas de alumínio que estão a ser brasados. A melhor prática consiste em efetuar a brasagem a uma temperatura inferior à temperatura de solidus das ligas que compõem os componentes a serem soldados.
| Classificação AWS A5.8 | Composição química nominal | Solidus °F (°C) | Ponto de fusão °F (°C) | Temperatura de soldadura forte |
| BAISi-3 | 86 % Al, 10 % Si, 4 % Cu | 970 (521) | 1085 (855) | 1085~1120 °F |
| BAISI-4 | 88 % de Al e 12 % de Si | 1070 (577) | 1080 (582) | 1080~1120 °F |
| 78 Zn 22 % Al | 826 (441) | 905(471) | 905~950 °F | |
| 98 % Zn, 2 % Al | 715(379) | 725(385) | 725~765 °F |
É importante referir que pode ocorrer corrosão galvânica entre áreas ricas em zinco e o alumínio. Tal como se pode observar no gráfico galvânico da Figura 1, o zinco é menos nobre e tende a ser anódico em comparação com o alumínio. Quanto menor for a diferença de potencial, menor será a taxa de corrosão. A diferença de potencial entre o zinco e o alumínio é mínima em comparação com a diferença de potencial entre o alumínio e o cobre.
Outro fenómeno que ocorre quando o alumínio é soldado com uma liga de zinco é a corrosão por pite. A corrosão celular local ou por pite pode ocorrer em qualquer metal. O alumínio é normalmente protegido por uma película fina e dura que se forma na superfície quando exposto ao oxigénio (óxido de alumínio), mas quando um fluxo remove esta camada protetora de óxido, pode ocorrer a dissolução do alumínio. Quanto mais tempo o metal de adição permanecer fundido, mais grave será a dissolução.
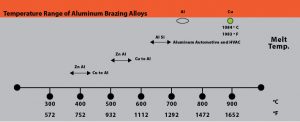
O alumínio forma uma camada de óxido resistente durante a brasagem, pelo que a utilização de fluxo é essencial. A aplicação de fluxo nos componentes de alumínio pode ser feita separadamente antes da brasagem ou pode ser incorporada no processo de brasagem uma liga de brasagem de alumínio que contenha fluxo. Dependendo do tipo de fluxo utilizado (corrosivo vs. não corrosivo), poderá ser necessária uma etapa adicional caso seja necessário remover os resíduos de fluxo após a brasagem. Consulte um fabricante de ligas de brasagem e fluxos para obter recomendações sobre a liga de brasagem e o fluxo, com base nos materiais a unir e nas temperaturas de brasagem previstas.
As vantagens da soldadura por indução do alumínio em comparação com a soldadura com maçarico ou à chama
A baixa temperatura de fusão dos metais à base de alumínio, aliada à estreita janela de temperatura do processo das ligas de brasagem utilizadas, constitui um desafio na brasagem com maçarico. A ausência de alteração de cor durante o aquecimento do alumínio não fornece aos operadores de brasagem qualquer indicação visual de que o alumínio atingiu a temperatura adequada para a brasagem. Os operadores de brasagem introduzem uma série de variáveis durante a brasagem com maçarico. Entre estas incluem-se as configurações do maçarico e o tipo de chama; a distância entre o maçarico e as peças a serem brasadas; a localização da chama em relação às peças a serem unidas; e muito mais.
Entre as razões para considerar a utilizaçãodo aquecimento por induçãona soldadura forte de alumínio contam-se:
- Aquecimento rápido e imediato
- Controlo de calor preciso e regulado
- Calor seletivo (localizado)
- Adaptabilidade e integração das linhas de produção
- Maior durabilidade e simplicidade do dispositivo de fixação
- Juntas soldadas por brasagem repetíveis e fiáveis
- Maior segurança
O sucesso da soldadura por indução de componentes de alumínio depende em grande medida da conceçãodas bobinas de indução, de modo a concentrar a energia térmica eletromagnética nas áreas a soldar e a aquecê-las uniformemente, para que a liga de soldadura derreta e flua adequadamente. Bobinas de indução mal concebidas podem fazer com que algumas áreas fiquem sobreaquecidas e outras não recebam energia térmica suficiente, resultando numa junta de soldadura incompleta.
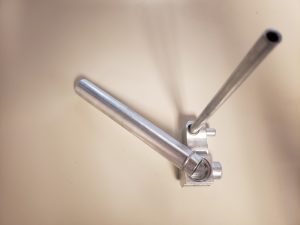
Numa junta típica de tubos de alumínio soldada por brasagem, o operador instala um anel de brasagem de alumínio, que muitas vezes contém fluxo, no tubo de alumínio e insere-o noutro tubo expandido ou num encaixe em bloco. As peças são então colocadas numa bobina de indução e aquecidas. Num processo normal, os metais de adição de brasagem derretem e fluem para a interface da junta devido à ação capilar.
A Radyne pode ajudar os clientes a otimizar os seus processos de soldadura por brasagem. Uma vez que o alumínio é um material bastante complexo de soldar por brasagem, a Radyne, atravésdoseulaboratório IPEC, pode modelar o processo de soldadura por brasagem e realizar experiências de soldadura para melhorar a eficiência e otimizar o processo.
Conclusão
Nem todas as aplicações de brasagem são boas candidatas ao aquecimento por indução. Em situações de baixo volume, grande variedade de produtos ou formas irregulares, em que a fixação das peças ou o desenho da bobina seriam extremamente complexos, a brasagem em forno ou com maçarico, realizada por operadores experientes, pode ser uma opção mais económica. No entanto, a brasagem por indução permite obter juntas de brasagem rápidas, controláveis, precisas, energeticamente eficientes e repetíveis para empresas que adotam a produção enxuta.
Enquanto líder no setor do aquecimento por indução, a Radyne pode ajudá-lo a superar os desafios e a tirar partido das vantagens da brasagem por indução. Para mais informações sobre soluções de aquecimento por indução e processos relacionados, por favor contacte-nos.