
Automação do aquecimento por indução para lingotes, barras e aplicações de forjamento

A automatização do aquecimento por indução pode melhorar a produtividade, a consistência do processo, o manuseamento de materiais e a segurança dos trabalhadores nas operações de forja. Os sistemas automatizados podem controlar a forma como os lingotes, as barras e outras peças são carregados, deslocados através do sistema de aquecimento por indução, aquecidos e transferidos para a fase seguinte da produção.
As opções de automatização vão desde alimentadores por etapas, transportadores e acionamentos por rolos de pressão até ao manuseamento robótico, à remoção automatizada de tarugos e aos controlos avançados do processo. A abordagem adequada depende do material a aquecer, da geometria da peça, da cadência de produção e do processo de forjamento.
Este artigo explora as diferentes formas como os sistemas de aquecimento por indução podem ser automatizados para lingotes, barras, anéis, discos e outras formas, incluindo o aquecimento progressivo de lingotes, a carga e descarga robotizadas, o aquecimento das extremidades das barras e o controlo automatizado do processo.
Como é que o aquecimento por indução pode ser automatizado na forja?
O aquecimento por indução para forja pode ser automatizado ao longo de todo o processo de manuseamento e aquecimento do material. Dependendo da aplicação, a automatização pode incluir alimentadores de tarugos, transportadores, acionamentos por rolos de pressão ou por trator, carga e descarga robotizadas, monitorização da temperatura, controlos automatizados do processo e sistemas de remoção de tarugos. Os sistemas avançados de aquecimento de tarugos também podem ajustar automaticamente os parâmetros de aquecimento para se adaptarem a alterações no tamanho dos tarugos, na taxa de produção e na temperatura alvo.
Aquecimento por indução progressivo para tarugos e barras
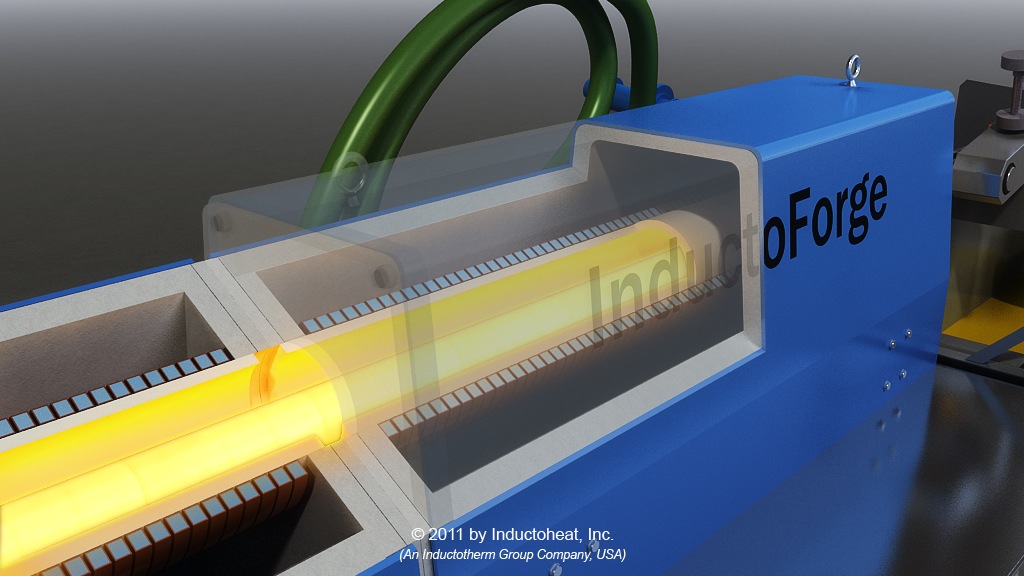
O aquecimento por indução progressivo ou contínuo de tarugos e barras é, atualmente, um método de aquecimento muito utilizado. Este método consiste em fazer passar tarugos de tamanho pequeno a médio por um aquecedor por indução equipado com uma ou várias bobinas de indução, num movimento contínuo (Figura 1). Os aquecedores por indução do tipo progressivo são utilizados há décadas e, ao longo desse tempo, a indústria tem vindo a introduzir de forma constante diversas opções e métodos de automatização.
Carregamento e descarregamento automatizados de tarugos
Para fornecer material suficiente ao aquecedor por indução, é utilizada uma vasta gama de sistemas de alimentação automatizados. As soluções tradicionais, tais como basculadores de silos, alimentadores escalonados, transportadores vibratórios, alimentadores rotativos, desempilhadores de tarugos/barras e desempilhadores de pórtico, foram as primeiras a ser utilizadas para receber uma grande quantidade de material e encaminhá-lo para a operação seguinte, mantendo uma orientação organizada.
Alimentador por etapas
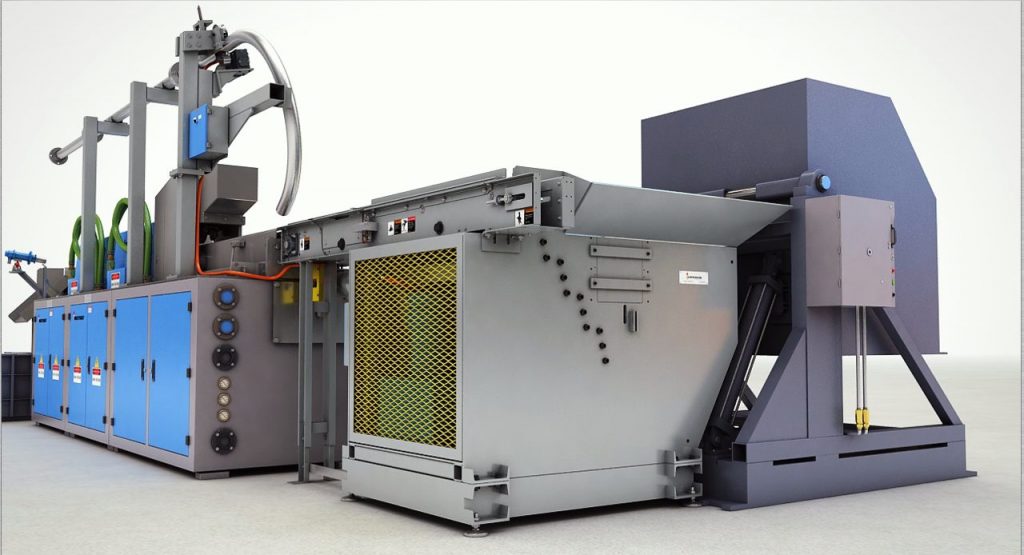
Este mecanismo de alimentação utiliza um sistema de placa de passo com movimento recíproco para retirar os lingotes da tremonha e os transportar para um transportador de saída. O transportador conduz os lingotes em direção aos aquecedores de indução e, ao mesmo tempo, cria a fila acumulada de lingotes (efeito «log») necessária para a alimentação dos sistemas de aquecimento, utilizando acionamentos por rolos de pressão ou acionamentos por trator.
Alimentadores rotativos
Os alimentadores rotativos constituem outra alternativa de mecanismo de alimentação e são normalmente utilizados em aplicações específicas que envolvem tarugos com comprimentos consideráveis em relação ao diâmetro. Estes sistemas são concebidos com uma pista rotativa endurecida e especialmente configurada, bem como com uma largura de pista alargada, para acomodar uma variedade de diâmetros e tarugos de comprimentos mais longos. A pista rotativa foi concebida para recolher tarugos mais longos de uma secção de tremonha na posição horizontal e transportá-los até uma altura elevada, onde são dosados para um transportador de alimentação e encaminhados para o sistema de aquecimento por indução.
Automação da alimentação
Sistemas de automação de alimentação, tais como transportadores, acionamentos por rolos de pressão, acionamentos por trator, sistemas de empurradores e robótica, são utilizados para transferir tarugos para os sistemas de aquecimento e conduzi-los através destes. Estes incluem, normalmente, mecanismos capazes de conduzir uma série de tarugos através das bobinas de indução com velocidades de alimentação e consistência controladas. Esta automação é, geralmente, uma função integrada do sistema de aquecimento, mas também pode ser adaptada a sistemas de forjamento mais antigos.
Transportadores de alimentação
Os transportadores de alimentação estão disponíveis em vários tamanhos e configurações, consoante o tamanho e as formas dos lingotes, e podem ser adquiridos no mercado ou concebidos à medida para uma aplicação específica. Normalmente, estes transportadores utilizam sistemas de acionamento de velocidade variável (VFD) e são utilizados para transferir lingotes ou peças para um mecanismo de acionamento que irá alimentar os lingotes através do sistema de aquecimento por indução.
Acionamentos do tipo «pinch-roll»
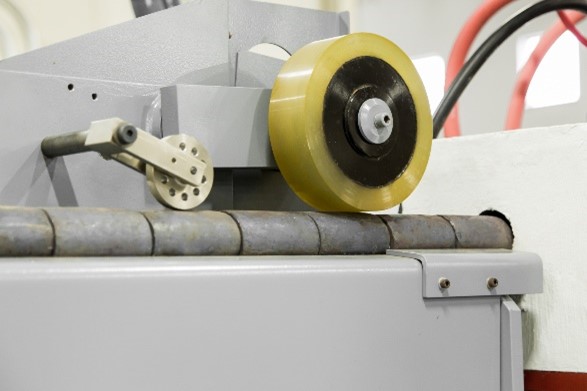
Os sistemas de acionamento por rolos de aperto são um dos sistemas de acionamento mais populares no mercado. Estes sistemas são concebidos para «apertar» os lingotes entre dois rolos e conduzi-los através do sistema de aquecimento por indução a uma velocidade de alimentação controlada. Um sistema típico de acionamento por rolos de aperto utiliza dois rolos opostos, normalmente um sobre o outro, sincronizados (eletronicamente ou por engrenagens) para que a velocidade de rotação entre os dois seja a mesma. Os rolos são revestidos a poliuretano ou serrilhados para aumentar a força de preensão nos diâmetros dos lingotes. O sistema de acionamento por rolos de pressão é concebido com uma gama de ajustes para se adaptar aos diferentes diâmetros dos lingotes a processar. A velocidade de alimentação dos rolos de pressão é controlada por um variador de frequência (VFD) para se adaptar a uma variedade de velocidades de alimentação de lingotes, de acordo com as necessidades das empresas de forja modernas.
Passeios de trator
Os acionamentos do tipo «tractor» são outra forma de mecanismo de acionamento utilizado para conduzir uma fila de tarugos através de um sistema de aquecimento por indução. Ao contrário dos acionamentos com rolos de pressão, os acionamentos do tipo «tractor» utilizam «correntes» opostas do tipo «cat-track» para prender os tarugos e conduzi-los através de uma linha de bobinas de indução. O design das «cintas de transporte» permite uma área de contacto mais extensa ao longo da superfície do(s) lingote(s), criando mais força de acionamento do que um único ponto tangente, típico das unidades de rolos de aperto. A par do contacto superficial mais extenso, o sistema de acionamento por trator é concebido com um cilindro superior de alta resistência que exerce pressão descendente, permitindo que o conjunto conduza o lingote ao longo de uma linha de bobinas de aquecimento mais extensa. Uma vantagem fundamental de um sistema de acionamento por trator é a sua capacidade de manusear tarugos com fixações do tipo «pinça». Uma fixação do tipo «pinça» é uma peça de aço de pequeno diâmetro e baixo custo, soldada na extremidade central do tarugo. A fixação «tong» proporciona ao operador uma alça para segurar enquanto o tarugo está a ser forjado. Uma vez que a «tong» tem um diâmetro menor do que o tarugo a forjar, isto cria uma folga entre os diâmetros maiores. Devido ao contacto superficial mais prolongado das esteiras, a folga não é detetada pelo conjunto de acionamento por trator e os tarugos são conduzidos através da linha de bobinas de indução a um ritmo contínuo.
Sistemas de pesagem de tarugos
Os sistemas de pesagem de tarugos contribuem para uma maior eficiência no processo de fabrico de peças forjadas, para uma melhor qualidade das peças e para a redução do desperdício, medindo o peso dos tarugos antes da sua introdução no aquecedor de indução. Estes sistemas podem ser integrados numa linha de produção ou funcionar fora da linha como uma estação de inspeção autónoma, como quando são utilizados com um robô para verificar o peso da peça antes da sua introdução na linha principal. A capacidade de selecionar os tarugos com peso acima ou abaixo do valor nominal proporciona um aquecimento mais uniforme dos tarugos e uma melhor qualidade das peças durante o processo de forjamento por prensa.
Carregamento/descarregamento robotizado
O mundo da manuseamento robótico oferece aos fabricantes de peças forjadas uma nova era de automatização do processo de forjamento. Com a redução dos custos dos robôs, estes sistemas proporcionam uma poupança significativa no custo global da produção das peças. Os robôs oferecem outra excelente alternativa na área do processamento de recolha e colocação, ao adicionarem a capacidade de seis graus de liberdade de movimento, de recolher a partir de várias posições, transferir para várias posições, reorientar a peça durante a transferência, carregar e descarregar estações de inspeção ao longo do percurso e recolher tarugos diretamente de um contentor. O retorno do investimento é facilmente justificável.
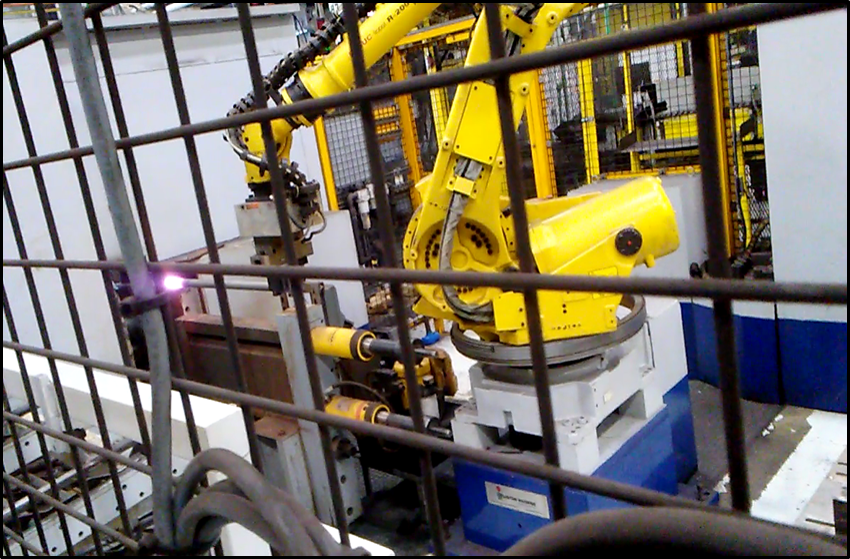
Ao dotar o sistema robótico de capacidades de visão para detetar e identificar peças em qualquer configuração, uma empresa pode personalizar e adaptar ainda mais o processo de carregamento e alimentação a um fluxo de produtos em constante mudança. Além disso, os robôs estão a ser utilizados para extrair rapidamente tarugos quentes e encaminhá-los para o processo seguinte após o aquecedor de indução. Muitas empresas também estão a utilizar robôs para transferir peças para prensas e forjá-las ativamente na prensa.
Algumas das vantagens da utilização da robótica no processo de forjamento incluem o seguinte:
- Manipulação de peças em seis eixos, reproduzindo os mesmos movimentos do operador
- ROI – Os robôs podem ser utilizados para diversos fins em vários projetos, bastando para isso reprogramá-los
- Movimentos repetíveis e tempos de ciclo no processo de fabrico
- Capacidade para manusear «peças quentes», desde a descarga da bobina até à carga na prensa
- Maior segurança dos trabalhadores e manuseamento ergonómico de tarugos mais pesados
- Aborda o problema da procura de mão-de-obra qualificada e dos custos de formação
- Manipulação e manuseamento eficientes de peças
- Tempos de carregamento reduzidos
- Redução do tempo de ciclo, desde o aquecimento até às operações de prensagem.
- Repetibilidade no processo de aquecimento/movimentação, de modo a garantir a manutenção das propriedades metalúrgicas.
- Reforço das medidas de qualidade para garantir que apenas os tarugos em conformidade sejam processados.
- Foram introduzidos processos na fase inicial para aumentar a qualidade nas fases posteriores e prolongar a vida útil das ferramentas (sistemas de grafite e lubrificação para tarugos)
- Maior segurança dos trabalhadores
Controlo automatizado do aquecimento por indução progressivo
Sistemas modulares de aquecimento de tarugos Inductoforge®
Em qualquer processo de aquecimento, a automatização do sistema de manuseamento de tarugos ou barras constitui o primeiro passo para melhorar uma célula de forja. Ao considerar a automatização do processo de aquecimento, os métodos de automatização assumem a forma de controlos operacionais. Os sistemas automatizados de aquecimento por indução têm-se tornado cada vez mais populares nas últimas duas décadas, à medida que os controlos informáticos e a tecnologia elétrica têm avançado. Uma solução totalmente automatizada disponível é o Aquecedor Modular de Lingotes InductoForge®. O InductoForge® é o primeiro aquecedor por indução que oferece controlo individual da alimentação de energia a cada bobina de aquecimento por indução. A capacidade de controlar a potência de cada bobina de aquecimento por indução proporciona a flexibilidade necessária para que as empresas de forja «por encomenda» aqueçam adequadamente lingotes com diferentes diâmetros e taxas de produção, mantendo simultaneamente uma uniformidade aceitável da temperatura dos lingotes.
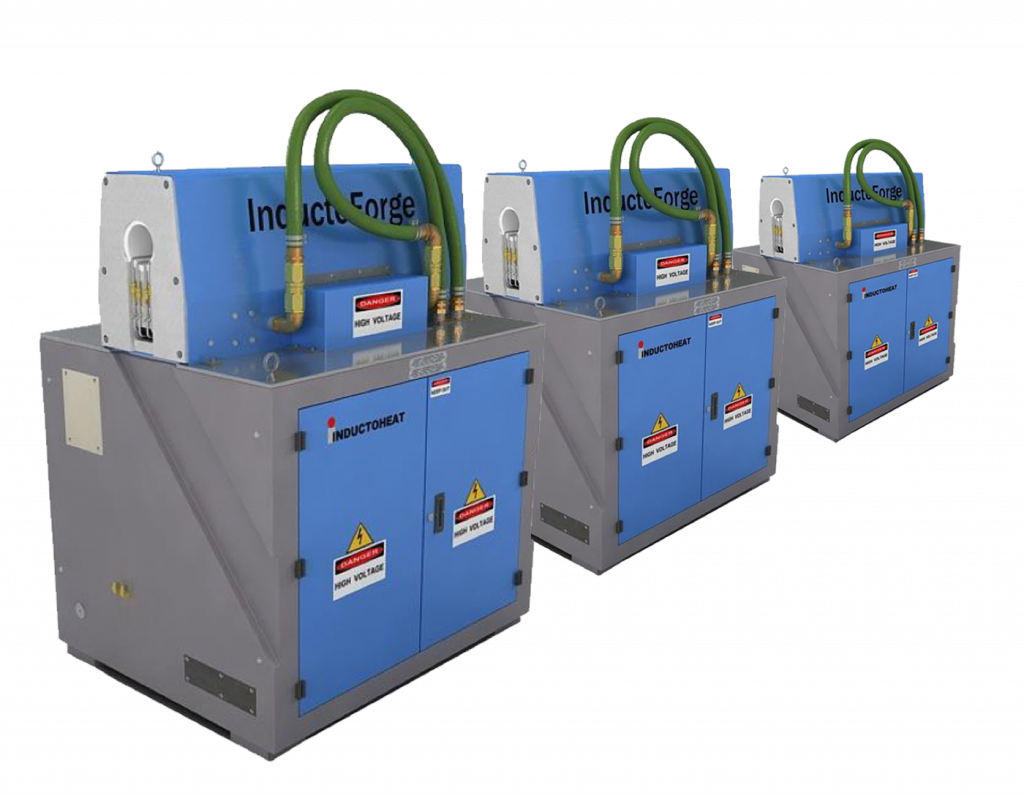
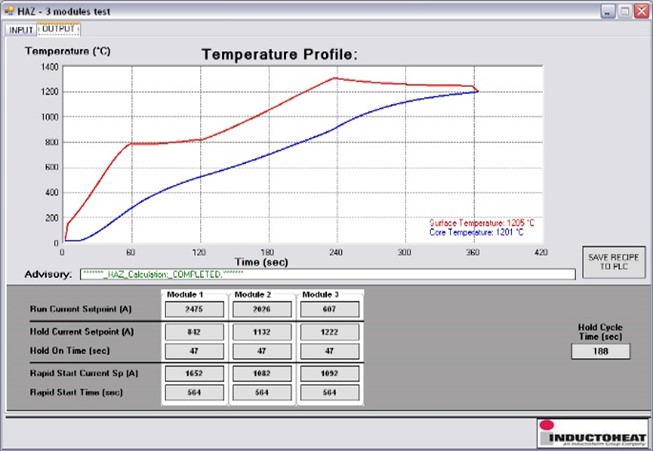
Modelação do perfil de temperatura iHAZ™
Para automatizar ainda mais o processo de controlo do InductoForge, o sistema utiliza o software de simulação numérica iHAZ™. O software permite ao utilizador criar receitas de processo para todas as peças a aquecer, possibilitando a transição automática de uma peça para outra. Este tipo de automatização permitirá aos operadores minimizar o tempo de inatividade do equipamento e melhorar a produtividade, carregando todos os parâmetros operacionais de uma só vez. Dois outros processos automatizados incorporados no InductoForge são uma funcionalidade de compensação incremental da temperatura e uma função de controlo de «standby» dos lingotes.
Compensação automática da temperatura
A funcionalidade de compensação incremental da temperatura automatiza a temperatura do lingote, ajustando os módulos de forma incremental para manter a temperatura-alvo ideal do lingote. Esta automatização permite que o sistema controle a temperatura de saída do lingote à medida que as condições variam ao longo do dia.
Controlo de espera do bilhete
As funcionalidades avançadas de controlo do «modo de espera» automatizam a capacidade do sistema para minimizar o número de tarugos rejeitados durante breves períodos de inatividade da célula. O processo automatizado de «modo de espera» controla a alimentação de cada módulo para manter o perfil de temperatura do tarugo ao longo da linha de bobinas até que o aquecedor possa regressar ao funcionamento normal.
Sistemas automatizados de remoção de tarugos
Os sistemas de remoção de tarugos são utilizados para retirar automaticamente os tarugos de um sistema de aquecimento por indução após a conclusão do ciclo de produção. Estes sistemas são concebidos para se integrarem no mesmo espaço geral do sistema de aquecimento por indução, de forma a poupar espaço no chão, e estão disponíveis em vários comprimentos, de acordo com o comprimento total do sistema de indução. Um exemplo disponível é o sistema patenteado BPS (Billet Pushout System) da Clinton Machine. Esta solução integrada é um sistema flexível, normalmente dimensionado para uma variedade de tarugos processados pelo aquecedor por indução. Quando ativado, o sistema de purga empurra para fora os tarugos restantes na linha da bobina de indução e permite que o processo de aquecimento continue até que o último tarugo seja extraído. A lógica do sistema e os sensores monitorizam o progresso da extração e instruem o aquecedor de tarugos a desligar cada inversor de indução à medida que este é esvaziado.
Algumas vantagens da utilização de um sistema automático de remoção de tarugos
incluem:
- Limpar automaticamente as bobinas de aquecimento, removendo os lingotes remanescentes no final do ciclo de produção.
- Não há necessidade de «lingotes falsos» nem de outros meios manuais para retirar os lingotes das bobinas.
- Reduzir o tempo de inatividade e o tempo de troca entre as séries de lingotes – maior rendimento diário.
- Maior segurança dos colaboradores.
- Design que poupa espaço no chão.
- Conceção flexível — pode ser ampliada à medida que o comprimento da linha de indução aumenta.
- Compartimento de armazenamento suspenso com montagem deslocada, para facilitar a remoção da bobina para manutenção e substituição.
Automação do aquecimento das extremidades do guiador
O processo de aquecimento das extremidades das barras consiste no aquecimento da extremidade de uma barra ou de uma série de barras para uma operação de forjamento. No caso de processos que aquecem barras de pequeno diâmetro ou de sistemas com baixa taxa de produção, a operação tende a ser mais manual, sendo os operadores responsáveis pela carga e descarga das barras. À medida que as condições do processo se alteram — tais como o aumento dos tempos de ciclo, aplicações de aquecimento de barras de grandes dimensões, falta de operadores de forjamento ou requisitos mais exigentes em relação ao produto —, o processo pode tornar-se mais eficiente através da utilização da automatização.
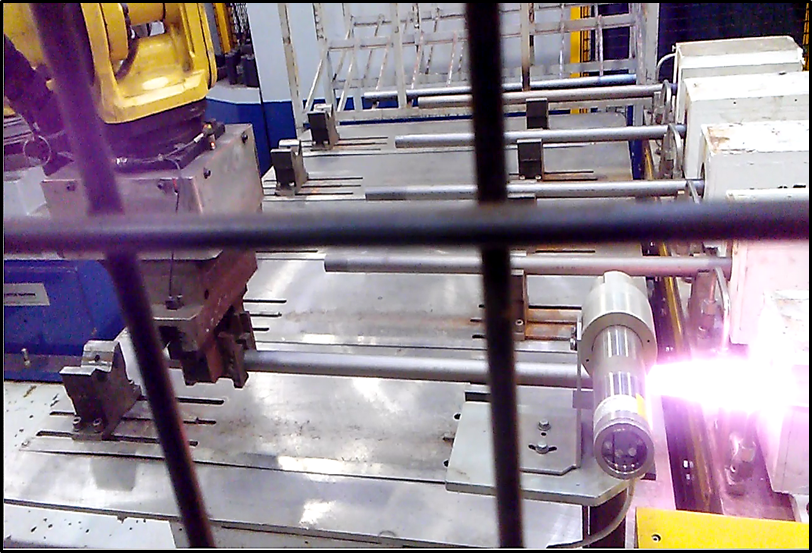
Aquecimento com várias bobinas nas extremidades do guiador
Os sistemas automatizados de aquecimento das extremidades das barras que utilizam uma configuração com várias bobinas (ilustrada na Figura 8) são geralmente utilizados para aquecer barras de vários diâmetros e comprimentos de aquecimento, no âmbito de um processo de repuxagem. O sistema utiliza um robô multieixos para carregar e descarregar as barras no dispositivo de aquecimento. À medida que o robô carrega a barra no dispositivo de aquecimento, desloca-a para dentro da bobina, de modo a posicioná-la no comprimento de aquecimento adequado. Assim que o ciclo de aquecimento estiver concluído, o robô retira a barra aquecida da bobina de aquecimento por indução e transfere-a para uma máquina de repuxo. O robô de seis eixos executa todos os processos de automação. Outro tipo de sistema de aquecimento das extremidades das barras que utiliza múltiplas bobinas é um sistema de tipo vertical, conforme ilustrado na Figura 11.
Os sistemas utilizavam várias bobinas em série, orientadas verticalmente, para aquecer tarugos colocados na vertical. O sistema utilizava robôs para carregar os tarugos em cada bobina, colocando-os na vertical sobre um pedestal especialmente concebido para o efeito. Uma vez carregados, todos os tarugos eram baixados para dentro da bobina para aquecimento. O sistema utilizava um mecanismo de elevação/descida servocontrolado para posicionar os tarugos na bobina no comprimento de aquecimento adequado. A posição dos tarugos era controlada a partir da IHM do operador e podia ser ajustada durante o ciclo de aquecimento para afinar o comprimento de aquecimento. Depois de aquecidos, os tarugos são levantados para fora da bobina e descarregados por um segundo robô. Ao permitir o controlo da posição da peça na bobina, o operador pode ajustar a sobreposição da bobina para controlar a temperatura na ponta do tarugo.
Indexação automatizada e sistemas de bobinas de canal
As soluções para o aquecimento das extremidades das barras que utilizam vários tipos de automação (conforme ilustrado na Figura 9) são mais complexas. O sistema começa com um transportador indexador automatizado para controlar o tempo de ciclo do processo e posicionar os tubos para o aquecimento das extremidades. Assim que os tubos estão posicionados, as bobinas de aquecimento por indução são deslocadas sobre os tubos através de mesas de deslocamento servocontroladas. Os servocontroles permitem o ajuste preciso da posição do aquecimento antes e durante o processo de aquecimento. Toda a configuração é controlada a partir da interface homem-máquina (HMI) principal de operação, garantindo um controlo totalmente automatizado.
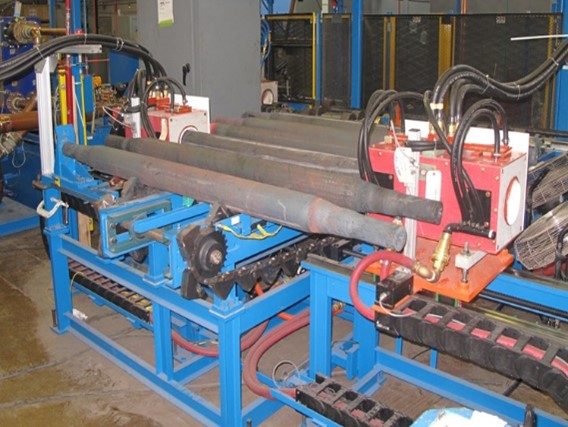
Os sistemas que utilizam um transportador de indexação podem deslocar as peças através de uma bobina de aquecimento por indução do tipo canal num movimento constante (conforme ilustrado na Figura 10). Um sistema de aquecimento das extremidades das barras do tipo canal permite o avanço contínuo das barras através da bobina em canal durante o aquecimento. Permite a integração da automatização tanto na alimentação como na extração das barras. O processo de aquecimento das extremidades das barras do tipo canal permite um tempo de ciclo mais rápido do que qualquer outro tipo de processo de aquecimento das extremidades das barras e é um tipo típico de sistema de aquecimento das extremidades das barras otimizado para comprimentos de aquecimento curtos em barras longas.
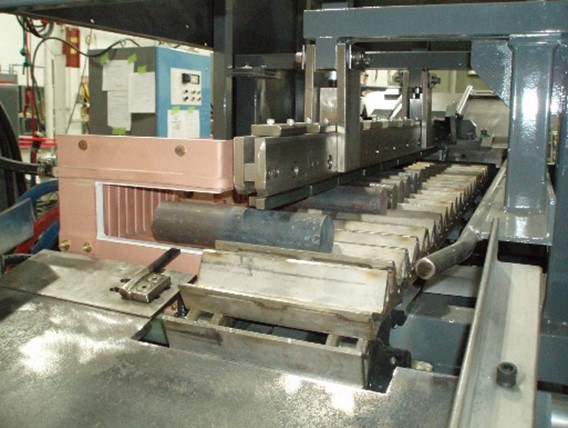
Automação para anéis, discos e outras formas
Nem todos os lingotes são propriamente lingotes. Alguns são redondos ou retangulares, enquanto outros podem ser anéis pré-formados ou ter a forma de discos. Considere um anel em bruto de aço de alto teor de carbono com um diâmetro três vezes superior à sua altura, que requer um tempo de ciclo de 6 a 8 peças por minuto. O deslocamento horizontal destas peças (de diâmetro a diâmetro) pode fazer com que o campo de indução sobreaqueça as laterais do anel e crie um diferencial de temperatura na peça demasiado elevado para o aço de alto teor de carbono. Em vez disso, o aquecimento dos anéis numa orientação vertical, dispostos em pilha (conforme ilustrado na Figura 11), permite que a corrente circule ao longo da circunferência do anel, proporcionando um aquecimento mais eficiente e uma melhor uniformidade de temperatura.
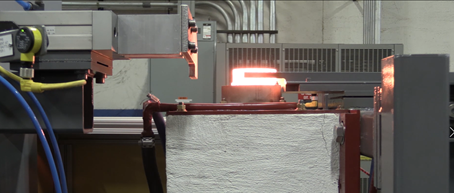
Os anéis serão empurrados pneumaticamente, um de cada vez, na vertical, através de um conjunto de dedos unidirecionais situados por baixo da bobina de indução, criando uma pilha de tarugos no interior das bobinas. À medida que um anel é inserido pela parte inferior da bobina, um revestimento especializado está posicionado para ajudar a minimizar o atrito e o desgaste. Quando a pilha enche a bobina e o anel seguinte é carregado na bobina, um anel aquecido é levantado da parte superior da bobina, sendo empurrado horizontalmente para fora da pilha e depositado num pequeno transportador de descarga de saída para que o robô carregue a prensa de forja. Com um conceito semelhante ao de um aquecedor de anéis, os discos de alumínio podem ser automatizados com componentes semelhantes. No entanto, é necessário ter em conta modificações de conceção ao manusear e aquecer por indução metais não ferrosos.
Aquecimento por indução e automatização do alumínio
Com a evolução do mercado automóvel e a redução do peso a tornar-se cada vez mais importante, muitas empresas passaram a utilizar o alumínio em substituição do aço, devido à sua facilidade de moldagem, baixa densidade (três vezes mais leve que o aço) e boa resistência à corrosão. Com esta mudança de material, têm-se verificado, nos últimos anos, muitos avanços no aquecimento por indução e na automatização do alumínio.
Considerações de conceção na automatização de um aquecedor de lingotes/discos de alumínio:
- Sensíveis à temperatura – A maioria das ligas requer que a temperatura de forja se situe entre 86 e 122 °F a partir do solidus.
- Atinge uma temperatura uniforme mais rapidamente e retém o calor (condutividade térmica).
- Manuseamento de materiais.
- Macio – pode ficar com marcas ao ser empurrado através da bobina de indução, é suscetível a amolgadelas durante o carregamento e descarregamento, deforma-se quando empilhado e movimentado, apresenta marcas deixadas pelos termopares e pelos braços de empurrar; é possível que acumule impurezas, tais como partículas de aço e outros contaminantes estranhos, durante o processo.
- Segure – o campo magnético empurra a peça para fora.
- Leitura das temperaturas – emissividade do pirómetro e localização do termopar.
- Pode ser necessário aplicar uma camada de lubrificante.
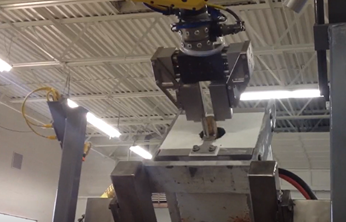
A maioria das ligas de alumínio requer temperaturas de forjamento que vão até aos 750-900 °F. Como a temperatura de fusão de algumas ligas é apenas 100 °F superior, a posição do lingote e o desenho da bobina de indução são fundamentais. Alguns processos de forjamento de alumínio requerem pré-aquecimento antes do revestimento e um aquecimento final antes da conformação. Estes sistemas tornam-se um pouco mais complexos de conceber. Normalmente, pode ser utilizada uma única fonte de alimentação de indução com duas bobinas de indução em série, mas a chave para a automatização reside na forma de deslocar as peças de uma bobina para o tanque de revestimento e, posteriormente, para a bobina de aquecimento final. Alguns sistemas «chave na mão» são concebidos com uma estação integrada de imersão em lubrificante. Estes sistemas de imersão utilizam atuadores pneumáticos verticais e gaiolas para mergulhar a peça. Outros utilizam também atuadores rotativos e medidores. No entanto, o lubrificante pode causar problemas mecânicos prematuros nas rodas dentadas e nos cilindros. Os sistemas mais recentes recorrem à tecnologia robótica para segurar e mergulhar as peças. Se concebidas adequadamente, as ferramentas de efeito final do robô devem durar substancialmente mais tempo do que as rodas dentadas e os cilindros.
Vantagens da automatização na forja por indução
Soluções inovadoras de automação, aliadas aos avanços no aquecimento por indução, podem ajudar as empresas de forja a melhorar a produtividade, a consistência dos processos e a segurança dos trabalhadores, ao mesmo tempo que se adaptam às exigências de produção em constante mudança. A movimentação automatizada de materiais e os controlos de processo também podem ajudar os fabricantes a responder a desafios como a escassez de mão-de-obra qualificada, o aumento dos padrões de qualidade, as necessidades energéticas e as condições de mercado em constante mudança.
Desde a alimentação automatizada de tarugos e a movimentação robótica até aos controlos avançados de aquecimento, a automação pode ser configurada de acordo com os requisitos do processo de forjamento. A Inductoheat colabora com empresas de forjamento para desenvolver soluções de aquecimento por indução e automação concebidas para as suas aplicações específicas e requisitos de produção.
Perguntas frequentes sobre a automatização do aquecimento por indução
Que partes de uma linha de forjamento por indução podem ser automatizadas?
Muitas etapas de uma linha de forjamento por indução podem ser automatizadas, incluindo o carregamento e a alimentação dos lingotes, o deslocamento através do sistema de aquecimento por indução, a monitorização da temperatura, o controlo do processo, a remoção dos lingotes e a transferência para a operação de forjamento. Dependendo da aplicação, a automatização pode incluir alimentadores por etapas, alimentadores rotativos, transportadores, acionamentos por rolos de pressão ou por trator, manuseamento robótico e sistemas de controlo automatizados.
Como é que os tarugos são alimentados automaticamente num sistema de aquecimento por indução?
Os lingotes podem ser alimentados automaticamente num sistema de aquecimento por indução utilizando vários tipos de equipamento de manuseamento de materiais. Os alimentadores por degraus, os alimentadores rotativos e os transportadores podem separar e encaminhar os lingotes para a linha de aquecimento, enquanto os sistemas de rolos de pressão e de acionamento por trator podem proporcionar um movimento controlado através das bobinas de indução. O método de alimentação adequado depende das dimensões dos lingotes, da taxa de produção e dos requisitos do processo de forjamento.
Os robôs conseguem carregar e descarregar sistemas de aquecimento por indução?
Sim. Os sistemas robóticos podem ser utilizados para carregar tarugos ou outras peças num sistema de aquecimento por indução e para retirar ou transferir o material aquecido após o aquecimento. A manuseamento robótico pode revelar-se particularmente útil em aplicações que envolvam movimentos repetitivos de material, geometrias complexas das peças ou processos em que a redução do manuseamento manual de material quente possa melhorar a segurança dos trabalhadores.
De que forma é que a automatização pode melhorar a uniformidade da temperatura dos tarugos?
Os controlos automatizados do processo podem monitorizar as condições de aquecimento e ajustar os parâmetros operacionais para ajudar a manter o perfil de temperatura exigido para o lingote. Os sistemas avançados de aquecimento por indução de lingotes podem utilizar zonas de aquecimento controladas de forma independente, medições de temperatura e modelação preditiva da temperatura para compensar variações no tamanho do lingote, na taxa de produção e noutras condições do processo. Estas capacidades podem ajudar a manter uma distribuição consistente da temperatura da superfície até ao núcleo, garantindo simultaneamente resultados de forjamento repetíveis.
Saiba mais sobre os fatores que afetam a uniformidade da temperatura no nosso guia sobre como obter um aquecimento uniforme em toda a espessura dos lingotes de forja.
Por:
Brian Lockitski, Inductoheat
Carl Wesolowski, Inductoheat
Michael Zaharof, Inductoheat
Ted Loznak, Clinton Machine
Este artigo foi publicado na edição de fevereiro de 2021 da revista «The Forging Industry Association Magazine», de 2021. A edição completa pode ser consultadaaqui.