
Aquecimento por indução: tudo o que sempre quis saber, mas tinha medo de perguntar (dezembro de 2017)

Pergunta do mês: Qualé a diferença entre «auto-tempering» e «self-tempering»?
Resposta: Por vezes,os termos«têmpera automática»e«têmpera autónoma»são utilizados incorretamente de forma intercambiável. Aqui, iremos explorar as diferenças entre o que estes dois termos realmente significam (O conteúdo deste artigo foi adaptado da2.ªedição do *Handbook of Induction Heating*, de V. Rudnev, D. Loveless e R. Cook, CRC Press, 2017. A CRC Press concedeu autorização para a publicação destes materiais).
Têmpera automática.A transformação martensítica ocorre num intervalo de temperaturas entre as temperaturasMs(início da martensite) eMf(fim da martensite). Esse intervalo depende da composição química do aço e, numa perspetiva prática, não pode ser alterado variando a intensidade do arrefecimento. Nos aços ao carbono simples, o intervalo de temperaturasMseMfestá diretamente relacionado com o teor de carbono. Para os aços de carbono simples com um teor de carbono na faixa de 0,2% a 0,5% de C, as temperaturasMssituam-se num intervalo de cerca de300 °C/572 °Fa450 °C/842 °F. Assim, a martensite recém-formada será imediatamente exposta às temperaturas de revenimento, podendo potencialmente amolecer. Este fenómeno é comummente designado por auto-revenimento. O grau de autotemperamento torna-se mais percetível com a redução da intensidade do arrefecimento rápido, o aumento das temperaturasMSe a massa do material aquecido (por exemplo, através do aquecimento por imersão em comparação com o aquecimento superficial), bem como dependendo da utilização ou não de um arrefecimento rápido interrompido [1]. Os aços ligados apresentam normalmente autotemperamento em menor grau, em comparação com os aços de carbono simples.
Autotemperamento.O princípio do autotemperamento (também conhecido como «temperamento por relaxamento») pode ser ilustrado através do exemplo apresentado na Fig. 1 [1], que mostra os resultados da modelação numérica por computador do endurecimento por indução superficial de um eixo maciço de aço de carbono médio (50 mm/2 pol. de diâmetro) em estado normalizado, utilizando uma frequência de 16 kHz. A profundidade nominal de endurecimento pretendida é de 2,5 mm.
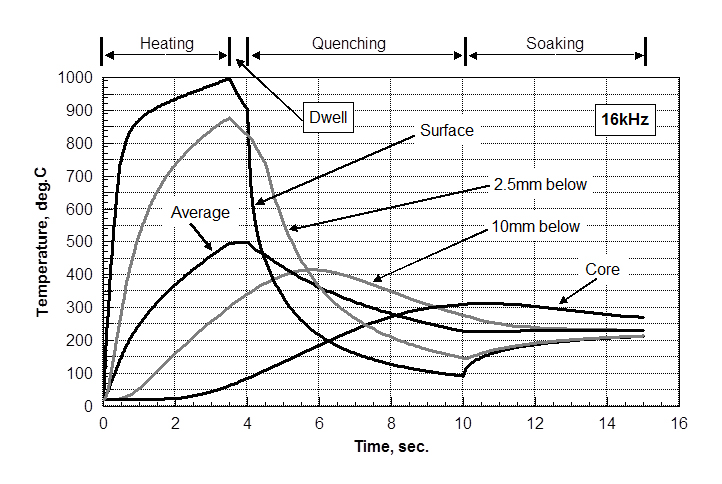 Durante a fase inicial do aquecimento por indução, verifica-se um aquecimento intenso da superfície e da zona próxima à superfície. Após 3,5 segundos de aquecimento, a superfície e a camada subsuperficial com 2,5 mm de espessura que se pretende endurecer atingiram temperaturas adequadas para a austenitização, tendo em conta a transformação de fase fora do equilíbrio causada pelo aquecimento rápido. É aplicada uma breve pausa (0,5 segundos) para reduzir o choque térmico durante a fase inicial do arrefecimento rápido.
A temperatura no centro (núcleo) do eixo não aumenta significativamente (menos de100 °C) durante os ciclos de aquecimento e de manutenção da temperatura. Várias razões estão na origem deste fenómeno, incluindo um efeito de pele acentuado, uma elevada densidade de potência e um tempo de aquecimento curto, o que não permite que uma maior quantidade de calor seja conduzida da superfície para o núcleo.
Durante a fase inicial de arrefecimento, a elevada temperatura da camada superficial começa a descer rapidamente. Após 2 segundos de arrefecimento por pulverização, a temperatura superficial é drasticamente reduzida para cerca de210 °C/410 °F. A temperatura máxima, que atinge cerca de400 °C/752 °F, situar-se-á a aproximadamente 10-12 mm abaixo da superfície. Nota: A temperatura no centro do eixo continua a aumentar durante os primeiros 6 segundos de têmpera.
Após 6 segundos de têmpera, a temperatura da superfície desceu para menos de100 °C/212 °F; no entanto, mantém-se uma quantidade considerável de calor no interior do eixo (a temperatura no núcleo ultrapassa os 300 °C/572 °F, sendo a temperatura média de cerca de225 °C/437 °F). Se, neste momento, o fornecimento do líquido de têmpera for interrompido, a superfície da peça começará a aquecer novamente devido ao calor acumulado no interior da peça.
Após 5 segundos de recozimento (sem aplicação de potência de aquecimento nem de resfriamento rápido), a temperatura superficial atinge cerca de215 °C/419 °Fe a temperatura do núcleo fica em cerca de 260 °C/500 °F. Assim, com a seleção adequada das condições do processo, este calor retido pode ser utilizado para temperar a peça.
Em muitos casos em que se utilizam aços de carbono simples e de baixa liga para aplicações automóveis, as temperaturas de autotemperamento (se aplicáveis) normalmente não excedem os 250 °C (480 °F) e situam-se geralmente no intervalo entre os 180 °C (360 °F) e os 220 °C (430 °F).
O autotemperamento proporciona várias vantagens evidentes [1]:
- Elimina uma operação adicional, uma vez que a autotemperagem é integrada no processo de endurecimento. Por conseguinte, o custo do equipamento e o tempo total do ciclo são reduzidos, o que torna este processo muito atraente do ponto de vista da redução de custos.
- O intervalo de tempo entre as fases de endurecimento e de revenimento é praticamente eliminado. Um intervalo demasiado longo pode ser prejudicial, devido ao risco de ocorrência de fissuras tardias.
- Uma vez que o auto-recozimento aproveita o calor residual que permanece após o endurecimento, não é necessário aplicar qualquer energia adicional para o recozimento, o que o torna altamente eficiente do ponto de vista energético. A redução da energia total necessária não está apenas associada à fase de reaquecimento, mas também ao facto de ser necessária menos energia para a fase de arrefecimento.
- É óbvio que há uma poupança de espaço na área de produção, uma vez que não é necessário espaço adicional para instalar o equipamento de têmpera.
Todos estes fatores são muito atraentes e constituem as razões para se recorrer ao auto-têmpera em algumas aplicações. No entanto, é necessário tomar várias precauções para garantir que o processo de auto-têmpera seja realizado corretamente e, apesar dos benefícios consideráveis, a auto-têmpera apresenta limitações notáveis, que restringem a sua utilização mais generalizada na indústria e tornam a têmpera em forno e a têmpera por indução processos mais populares. Algumas dessas limitações são descritas abaixo [1]:
- O calor residual deve ser controlado com precisão. A energia gerada no interior da peça deve ser monitorizada de perto para garantir que é produzida uma quantidade constante de calor. A tecnologia de indução moderna permite monitorizar os níveis de energia com elevada precisão. No entanto, pode ser mais difícil controlar com a mesma precisão a intensidade do resfriamento, em particular ao endurecer componentes com geometrias complexas. O tempo de resfriamento, o caudal, a temperatura, a concentração e a limpeza do líquido de resfriamento também devem ser monitorizados e mantidos dentro de tolerâncias estreitas, para garantir uma condição térmica consistente após o resfriamento. É importante notar que as variações na intensidade do resfriamento não são afetadas apenas pelas condições reais do líquido de resfriamento, mas também pelas condições da superfície da peça, incluindo a rugosidade superficial, a presença de resíduos estranhos provenientes da operação anterior (por exemplo, óleo de maquinagem) e outros fatores. Embora os fatores responsáveis por potenciais desvios na intensidade de arrefecimento devido às condições da superfície da peça nem sempre sejam desejáveis e devam ser minimizados, podem não ter um impacto tão dramático durante as duas primeiras fases do arrefecimento (fases de manta de vapor e de ebulição nucleada). No entanto, podem ter um impacto maior durante a terceira fase (arrefecimento convectivo), levando a variações mensuráveis do calor residual. Isto afetará inevitavelmente de forma negativa a repetibilidade do auto-têmpera. Em alguns casos, pode ser utilizado um pirómetro de infravermelhos para monitorizar a temperatura de auto-têmpera da superfície da peça.
- Se aplicável, o auto-têmpera pode ser utilizado no aquecimento estático, no aquecimento de ciclo único e, em menor grau, em aplicações de endurecimento por varredura horizontal ou de endurecimento contínuo/progressivo. Não deve ser utilizado no endurecimento por varredura vertical, devido às condições de arrefecimento desiguais e às variações do calor residual acumulado nas regiões superior e inferior da peça submetida a endurecimento por varredura vertical.
- É mais fácil recorrer ao auto-têmpera quando se trata de geometrias simples (como eixos retos, por exemplo). As irregularidades geométricas podem provocar variações localizadas tanto na intensidade do aquecimento como na do arrefecimento (especialmente no caso de componentes com geometrias complexas), que podem ser suficientes para criar um desvio demasiado grande no calor residual no processo de auto-têmpera.
- Alguns aços e ferros fundidos apresentam temperaturasde Msrelativamente baixas e, após a conclusão da formação da quantidade necessária de martensite, pode não haver calor retido suficiente acumulado na peça para permitir um auto-têmpera adequado.
- É mais difícil controlar o calor residual no endurecimento de componentes de pequenas dimensões (por exemplo, fios, tubos de parede fina, hastes e pinos de pequeno diâmetro). Isto facilita a aplicação do auto-têmpera nos casos em que existe massa suficiente. No entanto, peças de grandes dimensões com uma relação diâmetro/espessura da camada austenitizada extremamente elevada também podem não ser adequadas para o auto-têmpera. Isto deve-se ao facto de o núcleo frio poder proporcionar um efeito de dissipação de calor tão avassalador que elimina o aumento de temperatura da camada superficial endurecida necessário para o auto-têmpera.
- O auto-recozimento deve ser evitado quando se recorre ao endurecimento perfilado (por exemplo, endurecimento de contornos de engrenagens e componentes semelhantes a engrenagens). As variações nas massas vizinhas podem produzir um efeito de recozimento não uniforme. A quantidade de calor armazenada, bem como a dissipação de calor das regiões vizinhas, devem ser iguais ou muito semelhantes; caso contrário, as temperaturas obtidas durante o auto-recozimento serão substancialmente diferentes, resultando em estruturas de recozimento não especificadas.
Os desafios acima referidos impedem a utilização generalizada do auto-têmpera na indústria, tornando a têmpera em forno e a têmpera por indução opções mais populares. Ao mesmo tempo, existe um conjunto de aplicações em que a auto-têmpera tem sido aplicada com sucesso em conjunto com a têmpera por indução, combinando as vantagens de ambos os processos [1]. Por exemplo, uma combinação de autotemperamento e temperamento por indução multipulso é utilizada com sucesso no endurecimento de virabrequins não rotativos (tecnologia SHarP-C). Neste caso, os munhões de um virabrequim são submetidos a tratamento térmico em repouso. Para a maioria dos virabrequins automóveis, são necessários aproximadamente 3 a 4 segundos para austenitizar uma camada superficial do munhão para endurecimento, utilizando frequências na gama de 10 a 30 kHz (dependendo das características específicas do virabrequim automóvel e da profundidade de endurecimento necessária). Após a conclusão da austenitização, a têmpera é aplicada durante apenas 4 a 5 segundos, seguida de 3 a 5 segundos de um primeiro repouso que conclui a primeira fase do auto-têmpera. Em seguida, é aplicado um têmpera por indução de baixa potência durante aproximadamente 3 a 5 segundos, seguido do segundo repouso e do segundo têmpera por indução. O processo pode ser repetido para alcançar as condições de revenimento desejáveis, proporcionando um efeito de revenimento por indução multipulsado combinado com o autorrevenimento e permitindo a otimização da estrutura revenida. A tecnologia SHarP-C, bem como as subtilezas do revenimento por indução, são discutidas em pormenor na referência 1.
Dr. Valery Rudnev, FASM
Diretor de Ciência e Tecnologia
Inductoheat Inc
www.inductoheat.com
Referência
- V. Rudnev, D. Loveless e R. Cook, Manual de Aquecimento por Indução, 2.ª edição, CRC Press, 2017.