
Alüminyum İndüksiyonlu Lehimlemenin Avantajları

Alüminyum bileşenlerin indüksiyonla lehimlenmesinin avantajlarını ele almadan önce, HVAC/R sektöründe alüminyum ile bakırın karşılaştırılmasına dair kısa bir tarihçeye değinelim.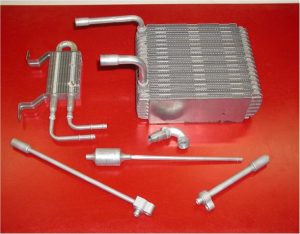
Alüminyum, otomotiv endüstrisinde on yıllardır ısı eşanjörleri için en yaygın tercih olmuştur. Klima sistemlerinde ve motor ile güç aktarma organlarının soğutulmasında kullanılan radyatörler, kalorifer çekirdekleri, buharlaştırıcılar ve kondansatörler gibi alüminyum ısı eşanjörleri, on yıllar önce bakır ve pirinç yerine yaygın olarak kullanılmaya başlanmıştır.
Alüminyum, HVAC/R sektöründe de benzer bir ilerleme kaydetmiştir. Alüminyum neden bakırın yerine giderek daha fazla tercih edilen bir seçenek haline geldi? Alüminyum, bakırdan daha ucuzdur, bakırdan daha hafiftir ve geri dönüştürülebilir. Alüminyum borular ve alüminyum kanatçıklara sahip tamamen alüminyumdan yapılmış bir ısı eşanjörü bobini, alüminyum kanatçıklı bakır borulardan daha hafiftir. Alüminyumun ısı iletkenliği bakırın yaklaşık yüzde 60'ı kadar olsa da, bir pound alüminyumdan bir pound bakırdan elde edilene kıyasla neredeyse üç kat daha fazla parça üretilebilir; bu da alüminyuma daha iyi bir yüzey-ağırlık oranı sağlar.
| Malzeme | Isı İletkenliği [BTU/(saat·ft⋅°F)] |
| Alüminyum | 136 |
| Bakır | 231 |
| Kaynak: Engineer’s Edge |
Alüminyum ve bakırın korozyon direnci karşılaştırması
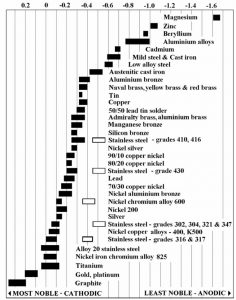
Alüminyum kanatlı bakır bobinler, galvanik ve formikary olmak üzere iki tür korozyondan etkilenir. Galvanik korozyon, “bir metalin, bir elektrolit varlığında başka bir metalle elektriksel temas halindeyken öncelikli olarak aşındığı elektrokimyasal bir süreç” olarak tanımlanır (Wikipedia). Genellikle galvanik korozyon, kapalı mekanlarda veya kuru ortamlarda meydana gelmez. Ancak alüminyum, bakır gibi daha asil bir metalle temas ettiğinde, özellikle okyanus kıyısı gibi klorür seviyelerinin yüksek olduğu bölgelerde korozyon meydana gelir. Bkz. Şekil 1.
| Malzeme | Yoğunluk – p` (lb/ft³) |
| Alüminyum | 169 |
| Bakır | 558 |
| Kaynak: The Engineering Toolbox: The Engineering Toolbox |
Alüminyum HVAC/R bobinlerinin bakır bobinlere göre bir başka avantajı daha vardır: alüminyum boruların formikary korozyona karşı dayanıklılığı. Formikary korozyonu, bobin içindeki oksijen, su ve organik asit arasındaki kimyasal reaksiyon sonucu meydana gelir. Amerika Klima Müteahhitleri Derneği (ACCA),“Formik korozyona ne sebep olur ve nasıl önlenir?” başlıklı bir bilgilendirme makalesi yayınlamıştır. Bu makalede, formik korozyonun ne olduğu ve yaygın nedenleri daha ayrıntılı olarak ele alınmaktadır. Bu korozyon türü yalnızca bakır bazlı bobinlerde meydana gelir ve HVAC/R uygulamalarında bakır borularda uzun süredir devam eden bir sorundur. Ancak alüminyum, formik korozyona karşı dayanıklıdır.
Alüminyum bileşenlerin lehimlenmesinde neden indüksiyon lehimleme, gaz meşalesi lehimlemeye tercih edilir?
Öncelikle, günümüzde yaygın olarak kullanılan alüminyum alaşımları ve birleştirme işlemlerinde kullanılan yaygın alüminyum lehim ve lehim malzemeleri hakkında kısa bir bilgi verelim. Alüminyum bileşenlerin lehimlenmesi, bakır bileşenlerin lehimlenmesinden çok daha zordur. Bakır, 1980°F (1083°C) sıcaklıkta erir ve ısıtıldıkça renk değiştirir. HVAC sistemlerinde sıklıkla kullanılan alüminyum alaşımları ise yaklaşık 1190°F (643°C) sıcaklıkta erimeye başlar ve ısıtıldıkça renk değişimi gibi herhangi bir görsel ipucu vermez.
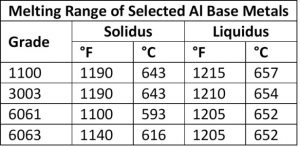
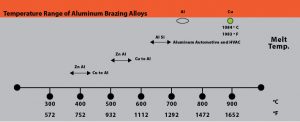
Alüminyumun erime ve lehimleme sıcaklıkları arasındaki fark, alüminyum ana metale, lehim dolgu metaline ve lehimlenecek bileşenlerin kütlesine bağlı olduğundan, çok hassas bir sıcaklık kontrolü gereklidir. Örneğin, iki yaygın alüminyum alaşımı olan 3003 serisi alüminyum ve 6061 serisi alüminyumun solidus sıcaklığı ile sıkça kullanılan BAlSi-4 lehim alaşımının sıvı sıcaklığı arasındaki fark 20°F'dir; bu, çok dar bir sıcaklık aralığıdır ve bu nedenle hassas kontrol gerektirir. Lehimlenen alüminyum sistemlerde ana alaşımların seçimi son derece önemlidir. En iyi uygulama, birbirine lehimlenecek bileşenleri oluşturan alaşımların solidus sıcaklığının altında bir sıcaklıkta lehimleme yapmaktır.
| AWS A5.8 Sınıflandırması | Nominal Kimyasal Bileşim | Katı hal °F (°C) | Sıvı Hal °F (°C) | Lehimleme Sıcaklığı |
| BAISi-3 | %86 Al, %10 Si, %4 Cu | 970 (521) | 1085 (855) | 1085~1120 °F |
| BAISI-4 | %88 aL, %12 Si | 1070 (577) | 1080 (582) | 1080~1120 °F |
| 78 Zn, %22 Al | 826 (441) | 905(471) | 905~950 °F | |
| %98 Zn, %2 Al | 715(379) | 725(385) | 725~765 °F |
Çinko bakımından zengin bölgeler ile alüminyum arasında galvanik korozyon meydana gelebileceği unutulmamalıdır. Şekil 1’deki galvanik tablodunda da belirtildiği gibi, çinko alüminyuma kıyasla daha az asil bir metaldir ve anodik olma eğilimindedir. Potansiyel farkı ne kadar düşükse, korozyon hızı da o kadar düşük olur. Çinko ile alüminyum arasındaki potansiyel farkı, alüminyum ile bakır arasındaki potansiyele kıyasla çok azdır.
Alüminyumun çinko alaşımıyla sert lehimlenmesi sırasında ortaya çıkan bir başka olgu da çukurlaşmadır. Herhangi bir metalde yerel hücresel veya çukurlaşmalı korozyon meydana gelebilir. Alüminyum, normalde oksijene maruz kaldığında yüzeyinde oluşan sert ve ince bir tabaka (alüminyum oksit) tarafından korunur; ancak bir akı maddesi bu koruyucu oksit tabakasını ortadan kaldırdığında alüminyumun çözünmesi meydana gelebilir. Dolgu metali ne kadar uzun süre erimiş halde kalırsa, çözünme o kadar şiddetli olur.
Alüminyum, lehimleme sırasında sert bir oksit tabakası oluşturduğundan, akı kullanımı zorunludur. Alüminyum bileşenlerin akı ile işlenmesi, lehimlemeden önce ayrı olarak yapılabilir veya akı içeren bir alüminyum lehim alaşımı lehimleme sürecine dahil edilebilir. Kullanılan akı türüne bağlı olarak (aşındırıcı veya aşındırıcı olmayan), lehimlemeden sonra akı kalıntılarının giderilmesi gerekiyorsa ek bir adım gerekebilir. Birleştirilecek malzemelere ve beklenen lehimleme sıcaklıklarına göre lehim alaşımı ve akı konusunda öneriler almak için bir lehim ve akı üreticisiyle görüşün.
Alüminyumda indüksiyonla lehimlemenin, meşale veya alevle lehimlemeye kıyasla avantajları
Alüminyum bazlı metallerin düşük erime sıcaklığı, kullanılan lehim alaşımlarının dar işlem sıcaklık aralığıyla birleştiğinde, meşale lehimleme sırasında bir zorluk oluşturmaktadır. Alüminyumun ısıtılması sırasında renk değişikliği olmaması, lehim operatörlerine alüminyumun uygun lehimleme sıcaklığına ulaştığına dair herhangi bir görsel gösterge sağlamaz. Lehim operatörleri, meşale lehimleme sırasında bir dizi değişkeni devreye sokar. Bunlar arasında meşale ayarları ve alev türü; meşale ile lehimlenecek parçalar arasındaki mesafe; birleştirilecek parçalara göre alevin konumu ve daha fazlası yer alır.
Alüminyum lehimleme sırasındaindüksiyon ısısınıkullanmayı düşünmenin nedenleri şunlardır:
- Hızlı, ani ısınma
- Kontrollü ve hassas ısı ayarı
- Seçici (yerel) ısı
- Üretim hattının uyarlanabilirliği ve entegrasyonu
- Daha uzun kullanım ömrü ve kullanım kolaylığı
- Tekrarlanabilir, güvenilir lehimli bağlantılar
- Güvenlik iyileştirmeleri
Alüminyum bileşenlerin indüksiyonla lehimlemesinin başarılı olması, elektromanyetik ısı enerjisini lehimlenecek alanlara odaklayacak ve bu alanları lehim alaşımının düzgün bir şekilde erimesi ve akması için eşit bir şekilde ısıtacak şekildeindüksiyon bobinlerinintasarlanmasına büyük ölçüde bağlıdır. Yanlış tasarlanmış indüksiyon bobinleri, bazı alanların aşırı ısınmasına ve diğer alanların yeterli ısı enerjisi alamamasına yol açarak eksik bir lehim bağlantısı ile sonuçlanabilir.
Tipik bir lehimli alüminyum boru bağlantısında, operatör genellikle akı içeren bir alüminyum lehim halkasını alüminyum boruya takar ve bunu başka bir genişletilmiş boruya veya blok bağlantı parçasına yerleştirir. Parçalar daha sonra bir indüksiyon bobinine yerleştirilir ve ısıtılır. Normal bir işlemde, lehim dolgu metalleri erir ve kılcal hareket sayesinde bağlantı arayüzüne akar.
Radyne, müşterilerin lehimleme süreçlerini optimize etmelerine yardımcı olabilir. Alüminyumun lehimlenmesi oldukça karmaşık bir işlem olduğundan, Radyne,IPEC laboratuvarısayesinde lehimleme sürecini modelleyebilir ve lehimleme verimliliğini artırmak ve süreci optimize etmek amacıyla lehimleme deneyleri gerçekleştirebilir.
Sonuç
Tüm lehimleme uygulamaları indüksiyonla ısıtma için uygun değildir. Düşük üretim hacmi, çok çeşitli ürün çeşitliliği veya sabitleme sistemlerinin ya da bobin tasarımının son derece karmaşık hale geleceği düzensiz şekiller söz konusu olduğunda, deneyimli operatörler tarafından gerçekleştirilen fırın lehimlemesi veya torç lehimlemesi daha ekonomik bir seçenek olabilir. Bununla birlikte, indüksiyonla lehimleme, yalın üretim yaklaşımını benimseyen şirketler için hızlı, kontrol edilebilir, hassas, enerji verimli ve tekrarlanabilir lehim bağlantıları sağlar.
İndüksiyonla ısıtma sektörünün liderlerinden biri olan Radyne, karşılaştığınız zorlukların üstesinden gelmenize ve indüksiyonla lehimlemenin avantajlarından yararlanmanıza yardımcı olabilir. İndüksiyonla ısıtma ve ilgili süreçlere yönelik çözümler hakkında daha fazla bilgi için lütfen bizimle iletişime geçin.