
Kütükler, Çubuklar ve Dövme Uygulamaları için İndüksiyonlu Isıtma Otomasyonu

İndüksiyonla ısıtma otomasyonu, dövme işlemlerinde verimliliği, proses tutarlılığını, malzeme elleçlemeyi ve işçi güvenliğini artırabilir. Otomatik sistemler, kütüklerin, çubukların ve diğer şekillerin nasıl yüklendiğini, indüksiyonla ısıtma sistemi içinde nasıl taşındığını, nasıl ısıtıldığını ve üretimin bir sonraki aşamasına nasıl aktarıldığını kontrol edebilir.
Otomasyon seçenekleri, kademeli besleyiciler, konveyörler ve sıkıştırma silindiri tahriklerinden robotik taşıma, otomatik kütük çıkarma ve gelişmiş proses kontrollerine kadar uzanmaktadır. Doğru yaklaşım, ısıtılacak malzemeye, parça geometrisine, üretim hızına ve dövme sürecine bağlıdır.
Bu makale, kütükler, çubuklar, halkalar, diskler ve diğer şekiller için indüksiyonlu ısıtma sistemlerinin otomatikleştirilebileceği çeşitli yöntemleri ele almaktadır; bunlar arasında aşamalı kütük ısıtma, robotik yükleme ve boşaltma, çubuk ucu ısıtma ve otomatik proses kontrolü yer almaktadır.
Dövme işlemlerinde indüksiyonla ısıtma nasıl otomatikleştirilebilir?
Dövme için indüksiyonla ısıtma, malzeme taşıma ve ısıtma sürecinin tamamında otomatikleştirilebilir. Uygulamaya bağlı olarak, otomasyon; kütük besleyicileri, konveyörler, sıkıştırma silindiri veya traktör tahrik sistemlerini, robotik yükleme ve boşaltma işlemlerini, sıcaklık izlemeyi, otomatik proses kontrollerini ve kütük çıkarma sistemlerini içerebilir. Gelişmiş kütük ısıtma sistemleri ayrıca, kütük boyutundaki, üretim hızındaki ve hedef sıcaklıktaki değişikliklere uyum sağlamak üzere ısıtma parametrelerini otomatik olarak ayarlayabilir.
Kütükler ve Çubuklar için Aşamalı İndüksiyonlu Isıtma
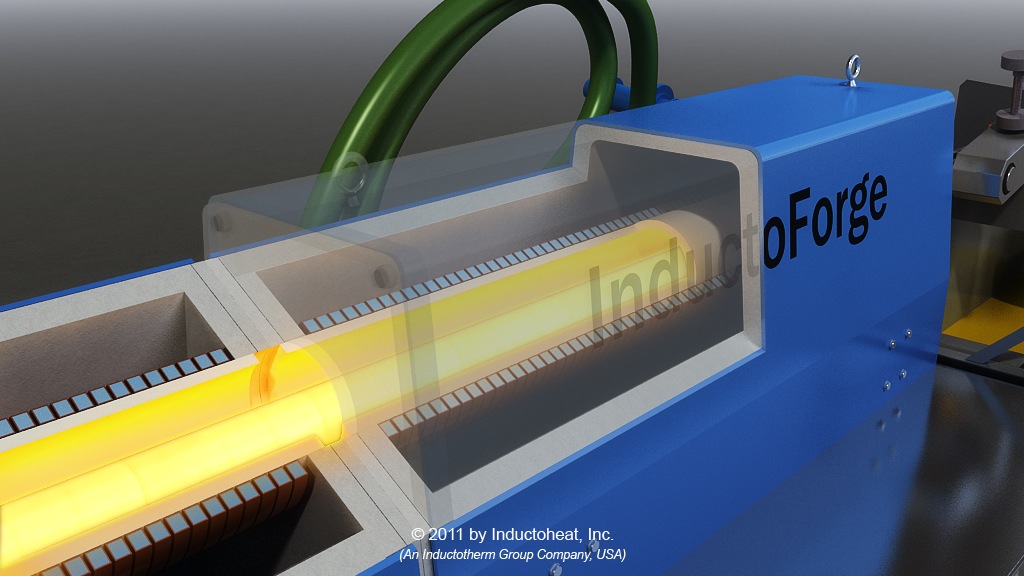
Kütüklerin ve çubukların aşamalı veya sürekli indüksiyonla ısıtılması, günümüzde yaygın olarak kullanılan bir ısıtma yöntemidir. Bu yöntemde, küçük ve orta boyuttaki kütükler, tek veya çoklu indüksiyon bobinleriyle donatılmış bir indüksiyon ısıtıcısından sürekli bir hareketle geçirilir (Şekil 1). Aşamalı tip indüksiyon ısıtıcıları on yıllardır kullanılmaktadır ve bu süre zarfında sektör, birçok otomasyon seçeneği ve yöntemini kademeli olarak uygulamaya koymuştur.
Otomatik Kütük Yükleme ve Boşaltma
İndüksiyon ısıtıcısına yeterli miktarda malzeme sağlamak amacıyla çok çeşitli otomatik besleme sistemleri kullanılmaktadır. Siloyu boşaltıcılar, kademeli besleyiciler, titreşimli konveyörler, döner besleyiciler, kütük/çubuk düzenleyiciler ve portal tipi istif çözücüler gibi geleneksel çözümler, büyük miktarda malzemeyi almak ve bunu düzenli bir şekilde bir sonraki işleme aşamasına aktarmak için ilk olarak kullanılmaya başlanmıştır.
Adımlı Besleyici
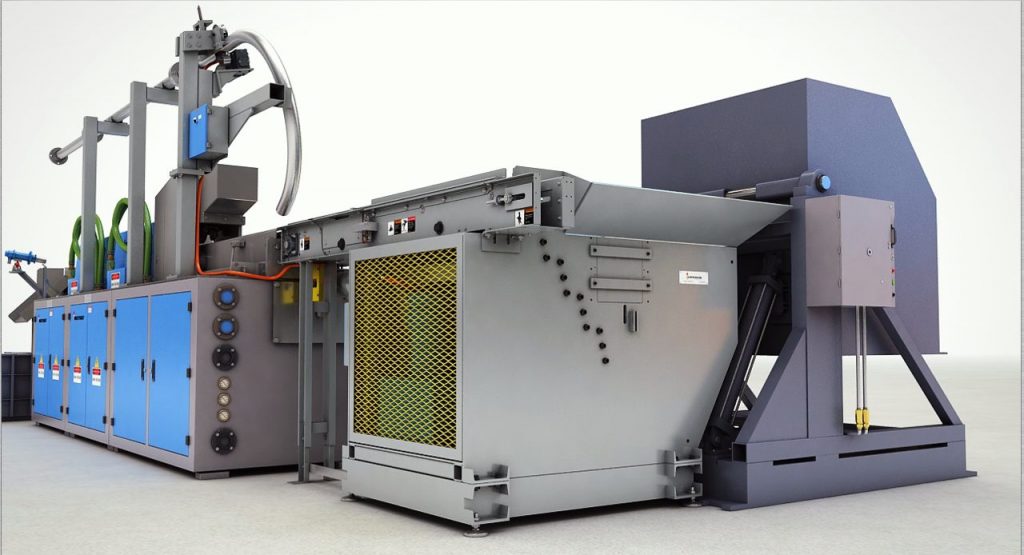
Bu besleme mekanizması, kütükleri hazneden çıkarıp bir taşıma konveyörüne aktarmak için ileri-geri hareket eden bir adımlı plaka tasarımı kullanır. Konveyör, kütükleri indüksiyon ısıtıcılarına doğru taşır ve aynı zamanda, sıkıştırma silindiri tahrikleri veya traktör tahrikleri kullanarak ısıtma sistemlerinden geçmesi için gerekli olan birikmiş kütük dizisini (kütük etkisi) oluşturur.
Döner Besleyiciler
Döner besleyiciler, bir başka alternatif besleme mekanizmasıdır ve genellikle çapa göre uzun kütüklerin kullanıldığı belirli uygulamalarda tercih edilir. Bu sistemler, çeşitli çaplara ve farklı uzunluktaki kütük boyutlarına uyum sağlamak üzere özel olarak yapılandırılmış, sertleştirilmiş bir döner ray ve genişletilmiş ray genişliği ile tasarlanmıştır. Döner ray, daha uzun kütükleri bir hazne bölümünden yatay konumda almak ve bunları, bir besleme konveyörüne ölçülü olarak aktarılacağı ve indüksiyon ısıtma sistemine besleneceği yüksek bir seviyeye taşımak üzere tasarlanmıştır.
Besleme Otomasyonu
Konveyörler, sıkıştırma silindiri tahrikleri, traktör tahrikleri, itici sistemler ve robotik gibi besleme otomasyon sistemleri, kütükleri ısıtma sistemlerine aktarmak ve bu sistemlerin içinden geçirmek için kullanılır. Bu sistemler genellikle, bir dizi kütüğü kontrollü besleme hızları ve tutarlılıkla indüksiyon bobinlerinden geçirebilen mekanizmalar içerir. Bu otomasyon genellikle ısıtma sisteminin entegre bir işlevidir, ancak eski dövme sistemlerine de sonradan eklenebilir.
Besleme Konveyörleri
Besleme konveyörleri, kütüklerin boyutlarına ve şekillerine göre çeşitli boyut ve konfigürasyonlarda mevcuttur; bunlar piyasadan satın alınabileceği gibi belirli bir uygulama için özel olarak da tasarlanabilir. Genellikle bu konveyörler, değişken hızlı tahrik (VFD) sistemlerinden yararlanır ve kütükleri veya parçaları, kütükleri indüksiyonla ısıtma sistemine besleyecek bir tahrik mekanizmasına aktarmak için kullanılır.
Sıkıştırma-Yuvarlama Tahrikleri
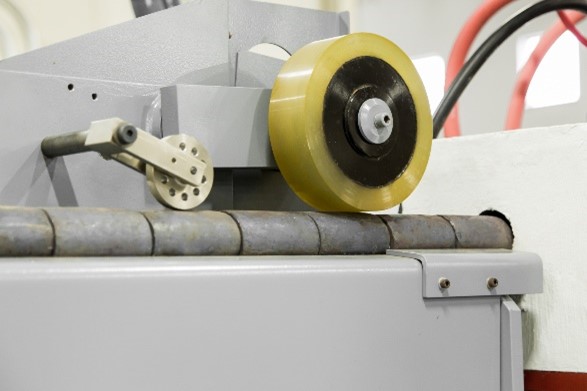
Sıkıştırma silindiri tahrik sistemleri, piyasadaki en popüler tahrik sistemlerinden biridir. Bu sistemler, kütükleri iki silindir arasında “sıkıştırmak” ve kütükleri kontrollü bir besleme hızında indüksiyonla ısıtma sisteminden geçirmek üzere tasarlanmıştır. Tipik bir sıkıştırma silindiri tahrik sistemi, genellikle biri diğerinin üzerinde olacak şekilde yerleştirilmiş, ikisi arasındaki dönme hızını eşleştirmek için senkronize edilmiş (elektronik veya dişli vasıtasıyla) iki zıt silindir kullanır. Silindirler, kütük çapları üzerindeki kavrama kuvvetini artırmak için ya poliüretan kaplıdır ya da tırtıklıdır. Sıkıştırma silindiri tahrik sistemi, işlenecek farklı kütük çaplarına uyum sağlamak üzere bir ayar aralığı ile tasarlanmıştır. Sıkıştırma silindiri besleme hızı, modern dövme şirketlerinin ihtiyaç duyduğu çeşitli kütük besleme hızlarına uyum sağlamak üzere bir değişken frekanslı sürücü (VFD) tarafından kontrol edilir.
Traktör Sürüşleri
Traktör tahrik sistemleri, bir dizi kütüğü İndüksiyon Isıtma Sisteminden geçirmek için kullanılan bir başka tahrik mekanizması türüdür. Sıkıştırma silindiri tahrik sistemlerinin aksine, traktör tahrik sistemleri, kütükleri sıkıştırmak ve bunları bir indüksiyon bobini hattından geçirmek için zıt yönlü “zincir” tipi kedi izleri kullanır. "Palet" tasarımı, kütüklerin yüzeyi boyunca daha uzun bir temas alanı sağlar ve sıkıştırma silindiri ünitelerinde tipik olan tek bir teğet noktaya kıyasla daha fazla tahrik gücü oluşturur. Daha uzun yüzey teması ile birlikte, traktör tahriki, tertibatın kütüğü daha uzun bir ısıtma bobini hattı boyunca itebilmesini sağlamak için aşağı doğru basınç uygulayan ağır hizmet tipi bir üst silindir ile tasarlanmıştır. Traktör tahrik sisteminin en önemli avantajlarından biri, “maşa” tutucularla donatılmış kütükleri işleyebilme yeteneğidir. “Maşa” tutucu, kütüğün ortasındaki ucuna kaynaklanmış, küçük çaplı ve ucuz bir çelik parçadır. "Maşa" tutamağı, kütük dövülürken operatöre tutunabileceği bir tutamak sağlar. "Maşa", dövülecek kütükten daha küçük çaplı olduğundan, daha büyük çaplar arasında bir boşluk oluşur. Paletlerin daha uzun yüzey temas süresi sayesinde, bu boşluk traktör tahrik düzeneği tarafından algılanmaz ve kütükler indüksiyon bobini hattı boyunca kesintisiz bir hızda ilerletilir.
Kütük Tartım Sistemleri
Kütük Tartım sistemleri, kütüklerin indüksiyon ısıtıcısına beslenmeden önce ağırlıklarını ölçerek dövme üretim sürecinde verimliliği ve parça kalitesini artırır ve hurda miktarını azaltır. Bu sistemler, bir üretim hattına entegre edilebileceği gibi, ana hatta yüklenmeden önce parça ağırlığını kontrol etmek üzere bir robotla birlikte kullanıldığı durumlarda olduğu gibi, hat dışı bağımsız bir kontrol istasyonu olarak da kurulabilir. Kütük ağırlıklarının üst ve alt sınırlarına göre ayrıştırma özelliği, pres dövme işlemi sırasında kütüklerin daha homojen bir şekilde ısıtılmasını ve parça kalitesinin artmasını sağlar.
Robotik Yükleme/Boşaltma
Robotik taşıma dünyası, dövme üreticilerine dövme otomasyonunda yeni bir çağ sunuyor. Robot maliyetlerindeki düşüşle birlikte, bu sistemler parça üretiminin toplam maliyetine önemli bir değer katıyor. Robotlar, altı serbestlik derecesine sahip olma, birden fazla konumdan parça alma, birden fazla konuma aktarma, aktarım sırasında parçanın yönünü değiştirme, yol boyunca denetim istasyonlarına yükleme ve boşaltma ve kütükleri doğrudan konteynerden alma yeteneklerini ekleyerek, "al ve yerleştir" işleme alanında bir başka harika alternatif sunuyor. Yatırımın geri dönüşü kolayca haklı gösterilebilir.
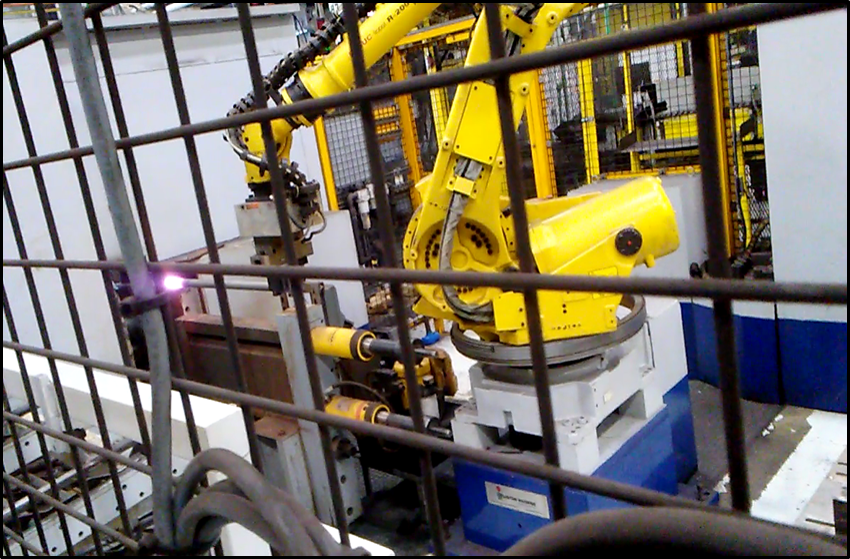
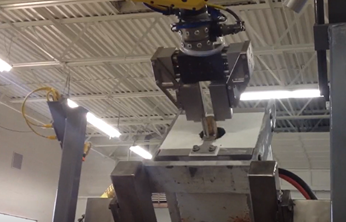
Robotik sisteme, her türlü konfigürasyondaki parçaları algılayıp tanımlayabilen görüntüleme yetenekleri eklenerek, bir şirket sürekli değişen ürün akışına göre yükleme ve besleme sürecini daha da özelleştirebilir ve uyarlayabilir. Ayrıca, robotlar, sıcak kütükleri hızlı bir şekilde çıkarmak ve indüksiyon ısıtıcısından sonraki aşamaya aktarmak için kullanılmaktadır. Birçok şirket, parçaları preslere aktarmak ve preslerde aktif olarak dövmek için de robotlardan yararlanmaktadır.
Dövme sürecinde robotik teknolojisinin kullanılmasının bazı avantajları şunlardır:
- Operatörün hareketlerini aynen taklit eden altı eksenli parça manipülasyonu
- ROI – Robotlar, sadece yeniden programlanarak birçok farklı projede çok amaçlı olarak kullanılabilir
- Üretim sürecindeki tekrarlanabilir hareketler ve döngü süreleri
- “Sıcak parçalar”ın bobinden çıkarılması ve presin yüklenmesi işlemlerini gerçekleştirme yeteneği
- İşçi güvenliğinin artırılması ve daha ağır kütüklerin ergonomik bir şekilde taşınması
- Nitelikli işgücü bulma ve eğitim maliyetleri sorununu ele alır
- Parçaların verimli bir şekilde işlenmesi ve taşınması
- Yükleme sürelerinde azalma
- Isıtma işleminden presleme işlemlerine kadar geçen döngü süresi kısaltıldı.
- Metalurjik özelliklerin korunmasını sağlamak amacıyla ısıtma/hareket sürecinde tekrarlanabilirlik.
- Yalnızca hatasız kütüklerin işlenmesini sağlamak amacıyla kalite önlemleri artırıldı.
- Son aşama kalitesini ve kalıp ömrünü artırmak amacıyla ön aşama süreçleri eklendi (kütük grafit/yağlama sistemleri)
- İşçi güvenliğinin artırılması
Aşamalı İndüksiyon Isıtmanın Otomatik Kontrolü
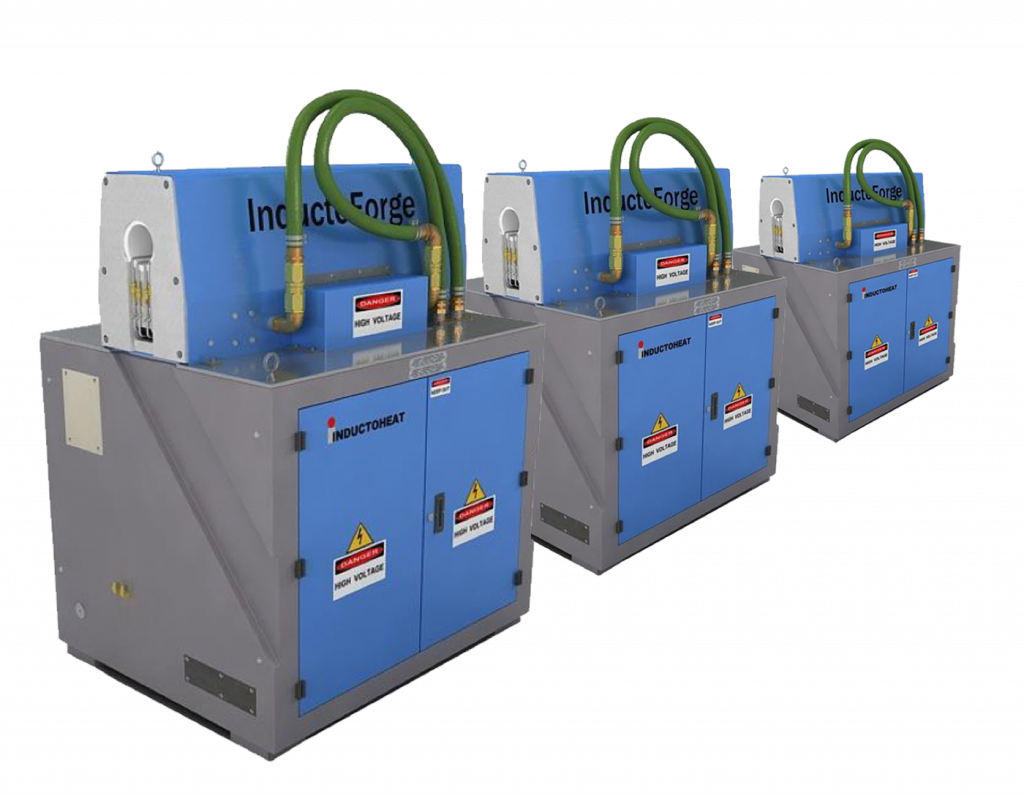
Inductoforge® Modüler Kütük Isıtma Sistemleri
Her ısıtma sürecinde, kütük veya çubuk taşıma sisteminin otomasyonu, bir dövme hücresini iyileştirmenin ilk adımıdır. Isıtma süreci için otomasyon düşünüldüğünde, otomasyon yöntemleri operasyonel kontroller şeklinde karşımıza çıkar. Otomatik indüksiyonlu ısıtma sistemleri, bilgisayar kontrolleri ve elektrik teknolojisindeki ilerlemelerle birlikte son yirmi yılda giderek daha popüler hale gelmiştir. Mevcut tam otomatik çözümlerden biri de InductoForge® Modüler Kütük Isıtıcısıdır. InductoForge®, her bir indüksiyon ısıtma bobinine ayrı güç kaynağı kontrolü sunan ilk indüksiyon ısıtıcısıdır. Her bir indüksiyon ısıtma bobinine giden gücü kontrol etme yeteneği, “iş atölyesi” tarzında çalışan dövme şirketlerine, kabul edilebilir bir kütük sıcaklığı homojenliğini korurken farklı çaplardaki kütükleri ve farklı üretim hızlarında kütükleri uygun şekilde ısıtma esnekliği sağlar.
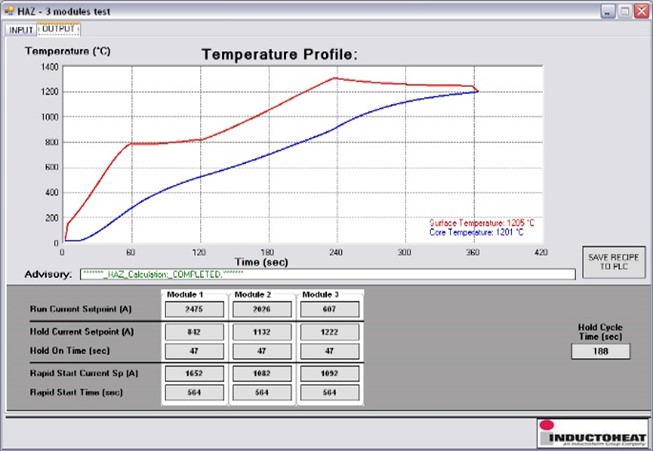
iHAZ™ Sıcaklık Profili Modellemesi
InductoForge kontrol sürecini daha da otomatikleştirmek için sistem, iHAZ™ sayısal simülasyon yazılımını kullanır. Yazılım, kullanıcının ısıtılacak tüm parçalar için proses tarifleri oluşturmasına olanak tanıyarak, parçadan parçaya otomatik geçişi sağlar. Bu tür bir otomasyon, operatörlerin tüm çalışma parametrelerini tek seferde yükleyerek ekipman arıza sürelerini en aza indirgemelerine ve verimliliği artırmalarına olanak tanıyacaktır. InductoForge'da bulunan diğer iki otomatik işlem ise kademeli sıcaklık telafisi özelliği ve kütük “bekleme” kontrol fonksiyonudur.
Otomatik Sıcaklık Dengeleme
Kademeli sıcaklık dengeleme özelliği, optimum kütük hedef sıcaklığını korumak için modülleri kademeli olarak ayarlayarak kütük sıcaklığını otomatikleştirir. Bu otomasyon, gün boyunca koşullar değiştikçe sistemin kütük çıkış sıcaklığını kontrol etmesini sağlar.
Kütük Bekleme Kontrolü
Gelişmiş “bekleme” kontrol özellikleri, hücrenin kısa süreli duruşları sırasında reddedilen kütük sayısını en aza indirgemek üzere sistemin işlevini otomatikleştirir. Otomatik “bekleme” süreci, ısıtıcı normal çalışmaya geri dönebilene kadar bobin hattı boyunca kütük sıcaklık profilini korumak amacıyla her bir modüle giden gücü kontrol eder.
Otomatik Kütük Çıkarma Sistemleri
Kütük çıkarma sistemleri, üretim döngüsünün tamamlanmasının ardından kütükleri bir indüksiyonla ısıtma sisteminden otomatik olarak boşaltmak için kullanılır. Bu sistemler, yerden tasarruf sağlamak amacıyla indüksiyonla ısıtma sisteminin genel gövdesine entegre olacak şekilde tasarlanmıştır ve indüksiyon sisteminin toplam uzunluğuna göre çeşitli uzunluklarda sunulur. Mevcut örneklerden biri, Clinton Machine firmasının patentli BPS (Kütük Çıkarma Sistemi) ürünüdür. Bu entegre çözüm, genellikle indüksiyon ısıtıcısı tarafından işlenen çeşitli kütükler için boyutlandırılmış esnek bir sistemdir. Etkinleştirildiğinde, çıkarma sistemi indüksiyon bobini hattında kalan kütükleri dışarı iter ve son kütük çıkarılana kadar ısıtma işleminin devam etmesini sağlar. Sistem mantığı ve sensörler, çıkarma sürecini izler ve kütük ısıtıcısına, kütükler çıkarıldıkça her bir indüksiyon invertörünün gücünü kesmesi talimatını verir.
Otomatik kütük çıkarma sisteminin
kullanılmasının bazı avantajları şunlardır:
- Çalışma sonunda ısıtma bobinlerinde kalan kütükleri otomatik olarak boşaltın.
- “Sahte kütükler”e ya da bobinlerden kütükleri ayırmak için diğer manuel yöntemlere gerek yoktur.
- Aralıklı üretim süreçleri arasındaki duruş sürelerini ve makine ayar sürelerini azaltın – günlük üretim kapasitesini artırın.
- Çalışanların güvenliğinin artırılması.
- Yerden tasarruf sağlayan tasarım.
- Esnek tasarım – indüksiyon hattının uzunluğu arttıkça genişletilebilir.
- Bakım ve değiştirme işlemleri sırasında bobinin kolayca çıkarılabilmesi için ofset montajlı tavan üstü depolama bölmesi.
Çubuk Ucu Isıtma Otomasyonu
Çubuk ucu ısıtma işlemi, dövme işlemi için bir çubuğun veya bir dizi çubuğun ucunun ısıtılmasını ifade eder. Küçük çaplı çubukların ısıtıldığı işlemlerde veya düşük üretim hızına sahip sistemlerde, bu işlem genellikle operatörlerin çubukları yükleyip boşalttığı manuel bir süreç olarak gerçekleştirilir. Döngü sürelerinin uzaması, büyük çubukların ısıtılması, dövme operatörlerinin eksikliği veya artan ürün talepleri gibi süreç koşullarındaki değişiklikler nedeniyle, otomasyonun kullanılmasıyla bu işlem daha verimli hale getirilebilir.
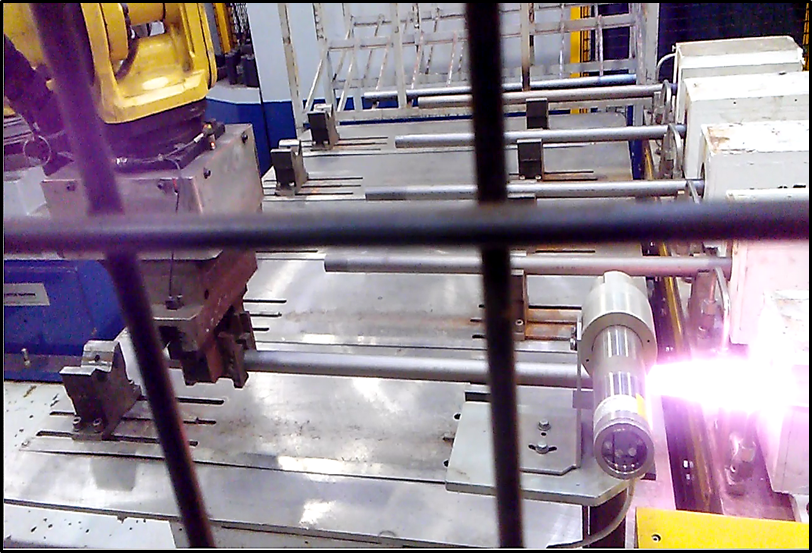
Çok Bobinli Çubuk Ucu Isıtma Sistemi
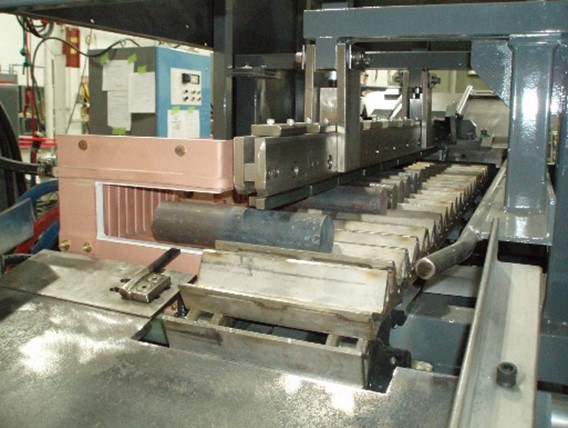
Çoklu bobin konfigürasyonunu kullanan otomatik çubuk ucu ısıtma sistemi (Şekil 8’de gösterildiği gibi), genellikle bir sıkıştırma işlemi için çeşitli çap ve ısıtma uzunluklarını ısıtmak amacıyla kullanılır. Sistem, çubukları ısıtma fikstürüne yüklemek ve boşaltmak için çok eksenli bir robot kullanır. Robot, çubuğu ısıtma fikstürüne yüklerken, uygun ısıtma uzunluğunu belirlemek üzere çubuğu bobin içine ilerletir. Isıtma döngüsü tamamlandığında, robot ısıtılmış çubuğu indüksiyon ısıtma bobininden çıkarır ve bir sıkıştırma makinesine aktarır. Altı eksenli robot, tüm otomasyon işlemlerini gerçekleştirir. Çoklu bobin kullanan bir başka çubuk ucu ısıtma sistemi türü ise Şekil 11’de gösterildiği gibi dikey tip bir sistemdir.
Sistemler, dik olarak yerleştirilmiş kütükleri ısıtmak için dikey olarak dizilmiş birden fazla bobin kullanıyordu. Sistem, kütükleri özel olarak tasarlanmış bir kaide üzerine dik olarak yerleştirerek her bir bobine yüklemek için robotlardan yararlanıyordu. Yükleme tamamlandıktan sonra, tüm kütükler ısıtma amacıyla bobin içine indiriliyordu. Sistem, kütükleri bobin içinde uygun ısıtma uzunluğuna getirmek için servo kontrollü bir kaldırma/indirme mekanizması kullanıyordu. Kütüklerin konumu operatör HMI'sinden kontrol ediliyordu ve ısıtma döngüsü sırasında ısıtma uzunluğunu hassas bir şekilde ayarlamak için değiştirilebiliyordu. Isıtıldıktan sonra kütükler bobinden yukarı kaldırılıyor ve ikinci bir robot tarafından boşaltılıyordu. Bobin içindeki parçanın konumunun kontrol edilebilmesi sayesinde operatör, kütüğün ucundaki sıcaklığı kontrol etmek için bobin üst üste binme mesafesini ayarlayabiliyordu.
Otomasyonlu İndeksleme ve Kanal-Bobin Sistemleri
Şekil 9’da gösterildiği gibi, çeşitli otomasyon türlerini kullanan çubuk ucu ısıtma çözümleri daha karmaşıktır. Sistem, işlem döngü süresini kontrol etmek ve boruları uç ısıtması için konumlandırmak üzere otomatik bir indeks konveyör ile başlar. Borular konumlandırıldıktan sonra, indüksiyon ısıtma bobinleri servo kontrollü mekik masaları kullanılarak boruların üzerinden geçirilir. Servo kontrolleri, ısıtma işleminden önce ve işlem sırasında ısıtma konumunun hassas bir şekilde ayarlanmasını sağlar. Tüm kurulum, tam otomatik kontrol işlevi için ana işletim insan-makine arayüzünden (HMI) kontrol edilir.
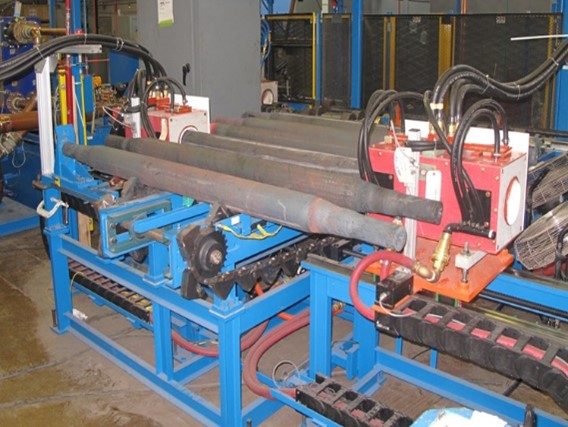
İndeksleme konveyörü kullanan sistemler, parçaları kanal tipi indüksiyonlu ısıtma bobini içinden sabit bir hareketle ilerletebilir (Şekil 10’da gösterildiği gibi). Kanal tipi çubuk ucu ısıtma sistemi, ısıtma sırasında çubukların kanal bobini boyunca sürekli olarak indekslenmesini sağlar. Bu sistem, çubukların hem besleme hem de çıkarma aşamalarında otomasyon entegrasyonuna olanak tanır. Kanal tipi çubuk ucu ısıtma işlemi, diğer tüm çubuk ucu ısıtma sistemi işlemlerine kıyasla daha hızlı bir döngü süresi sağlar ve uzun çubuklarda kısa ısıtma uzunlukları için optimize edilmiş tipik bir çubuk ucu ısıtma sistemi türüdür.
Halkalar, diskler ve diğer şekiller için otomasyon
Her kütük, aslında bir kütük değildir. Bazıları yuvarlak veya dikdörtgen şekilli iken, diğerleri önceden şekillendirilmiş halkalar veya disk şeklinde olabilir. Yüksek karbonlu çelikten yapılmış, çapı yüksekliğinin 3 katı olan ve dakikada 6-8 parça üretim hızı gerektiren bir halka kütüğünü ele alalım. Bu parçaları yatay olarak (çap-çap yönünde) hareket ettirmek, indüksiyon alanının halkanın kenarlarını aşırı ısıtmasına ve parçada yüksek karbonlu çelik için çok büyük bir sıcaklık farkı oluşmasına neden olabilir. Bunun yerine, halkaları dikey yönde, istif gibi ısıtmak (Şekil 11'de gösterildiği gibi), akımın halkanın çevresi boyunca akmasını sağlayarak daha verimli ısıtma ve daha iyi sıcaklık homojenliği sağlar.
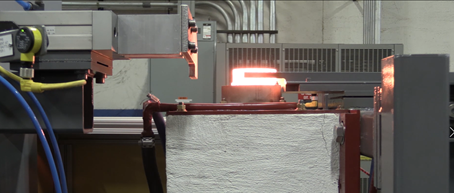
Halkalar, indüksiyon bobininin altındaki tek yönlü parmaklar dizisi aracılığıyla teker teker dikey olarak pnömatik olarak yukarı itilecek ve bobinlerin içinde bir kütük yığını oluşturulacaktır. Bir halka bobinin altından içeri yerleştirilirken, sürtünmeyi ve aşınmayı en aza indirmeye yardımcı olmak üzere özel bir astar yer almaktadır. Yığın bobini doldurduğunda ve bir sonraki halka bobine yüklendiğinde, ısıtılmış halka bobinin üstünden kaldırılır; burada yatay olarak yığından itilir ve robotun dövme presine yüklemesi için küçük bir çıkış konveyörüne yerleştirilir. Konsept olarak halka ısıtıcısına benzer şekilde, alüminyum diskler de benzer bileşenlerle otomatikleştirilebilir. Ancak, demir dışı metallerin taşınması ve indüksiyonla ısıtılması sırasında tasarım değişiklikleri dikkate alınmalıdır.
Alüminyumda İndüksiyonla Isıtma ve Otomasyon
Otomotiv pazarının gelişmesi ve hafifleştirme konusunun giderek daha fazla önem kazanmasıyla birlikte, birçok şirket, alüminyumun kolayca şekillendirilebilme özelliği, düşük yoğunluğu (çelikten 3 kat daha hafif olması) ve iyi korozyon direnci nedeniyle çeliğin yerine alüminyum kullanmaya başlamıştır. Bu malzeme değişikliğiyle birlikte, son yıllarda alüminyumda indüksiyonla ısıtma ve otomasyon alanlarında birçok gelişme kaydedilmiştir.
Alüminyum kütük/disk ısıtıcısının otomasyonunda dikkate alınması gereken tasarım hususları:
- Sıcaklığa duyarlı – Çoğu alaşım için dövme sıcaklığının solidus sıcaklığından itibaren 86-122°F olması gerekir.
- Daha hızlı bir şekilde eşit bir sıcaklık sağlar ve ısıyı korur (ısı iletkenliği).
- Malzeme Taşıma.
- Yumuşak – indüksiyon bobininden geçirilirken yüzeyinde yara izleri oluşabilir; yükleme ve boşaltma sırasında çökmelere maruz kalabilir; istiflendiğinde ve taşındığında deforme olur; termokupllar ve itme kollarından kaynaklanan çukurlar oluşabilir; işlem sırasında çelik parçacıkları ve diğer yabancı kirleticiler gibi safsızlıkları alabilir.
- Geri çekin – manyetik alan kütüğü dışarı doğru itiyor.
- Sıcaklık Ölçümleri – pirometre emisivitesi ve termokupl konumu.
- Bir yağlayıcı kaplama gerekebilir.
Çoğu alüminyum alaşımı, 750-900F’ye kadar dövme sıcaklıklarına ihtiyaç duyar. Bazı alaşımların erime sıcaklığı bunun sadece 100F üzerinde olduğundan, kütük konumu ve indüksiyon bobini tasarımı hayati önem taşır. Bazı alüminyum dövme işlemleri, kaplamadan önce ön ısıtma ve şekillendirmeden önce son ısıtma gerektirir. Bu sistemlerin tasarımı biraz daha karmaşık hale gelir. Genellikle, tek bir indüksiyon güç kaynağı, seri bağlanmış iki indüksiyon bobiniyle kullanılabilir; ancak otomasyonun anahtarı, parçaların bir bobinden çıkarılıp kaplama tankına ve ardından son ısıtma bobinine nasıl taşınacağıdır. Bazı anahtar teslimi sistemler, entegre bir yağlama daldırma istasyonu ile tasarlanmıştır. Bu daldırma sistemleri, parçayı daldırmak için dikey pnömatik aktüatörler ve kafesler kullanır. Diğerleri ise döner aktüatörler ve ölçü aletleri de kullanır. Ancak yağlama maddesi, dişliler ve silindirlerde erken mekanik sorunlara neden olabilir. Daha yeni sistemler, parçaları tutmak ve daldırmak için robot teknolojisine dayanır. Uygun şekilde tasarlanırsa, robot uç aletleri dişliler ve silindirlerden önemli ölçüde daha uzun ömürlü olmalıdır.
İndüksiyon Dövmede Otomasyonun Avantajları
Yenilikçi otomasyon çözümleri, indüksiyonla ısıtma alanındaki gelişmelerle birleştiğinde, dövme şirketlerinin değişen üretim gereksinimlerine uyum sağlarken verimliliği, proses tutarlılığını ve işçi güvenliğini artırmalarına yardımcı olabilir. Otomatik malzeme taşıma ve proses kontrolleri de üreticilerin vasıflı işgücü eksikliği, artan kalite standartları, enerji gereksinimleri ve değişen piyasa koşulları gibi zorluklara yanıt vermelerine yardımcı olabilir.
Otomatik kütük beslemesinden robotik taşıma işlemlerine ve gelişmiş ısıtma kontrollerine kadar, otomasyon sistemi dövme sürecinin gereksinimlerine göre yapılandırılabilir. Inductoheat, dövme şirketleriyle işbirliği yaparak, bu şirketlerin özel uygulamaları ve üretim gereksinimlerine uygun olarak tasarlanmış indüksiyonlu ısıtma ve otomasyon çözümleri geliştirir.
İndüksiyonlu Isıtma Otomasyonu Hakkında Sık Sorulan Sorular
Bir indüksiyon dövme hattının hangi kısımları otomatikleştirilebilir?
İndüksiyon dövme hattının birçok aşaması otomatikleştirilebilir; bunlar arasında kütük yükleme ve besleme, indüksiyon ısıtma sisteminden geçiş, sıcaklık izleme, proses kontrolü, kütük çıkarma ve dövme işlemine aktarım yer alır. Uygulamaya bağlı olarak, otomasyon adımlı besleyiciler, döner besleyiciler, konveyörler, sıkıştırma silindiri veya traktör tahrikleri, robotik taşıma ve otomatik kontrol sistemlerini içerebilir.
Kütükler bir indüksiyonla ısıtma sistemine nasıl otomatik olarak beslenir?
Kütükler, çeşitli malzeme taşıma ekipmanları kullanılarak bir indüksiyonla ısıtma sistemine otomatik olarak beslenebilir. Adım besleyiciler, döner besleyiciler ve konveyörler, kütükleri ayırıp ısıtma hattına iletebilirken, sıkıştırma silindiri ve traktör tahrikli sistemler, indüksiyon bobinleri boyunca kontrollü hareket sağlayabilir. Uygun besleme yöntemi, kütük boyutlarına, üretim hızına ve dövme işleminin gerekliliklerine bağlıdır.
Robotlar indüksiyonlu ısıtma sistemlerini yükleyip boşaltabilir mi?
Evet. Robotik sistemler, kütükleri veya diğer iş parçalarını bir indüksiyonla ısıtma sistemine yüklemek ve ısıtma işleminden sonra ısıtılmış malzemeleri çıkarmak veya aktarmak için kullanılabilir. Robotik taşıma, tekrarlayan malzeme hareketlerinin söz konusu olduğu uygulamalar, karmaşık parça geometrileri veya sıcak malzemelerin elle taşınmasının azaltılmasının işçi güvenliğini artırabileceği süreçler için özellikle yararlı olabilir.
Otomasyon, kütük sıcaklığının tutarlılığını nasıl artırabilir?
Otomatik proses kontrolleri, ısıtma koşullarını izleyebilir ve gerekli kütük sıcaklık profilinin korunmasına yardımcı olmak üzere çalışma parametrelerini ayarlayabilir. Gelişmiş indüksiyonlu kütük ısıtma sistemleri, kütük boyutundaki değişiklikleri, üretim hızını ve diğer proses koşullarını telafi etmek için bağımsız olarak kontrol edilen ısıtma bölgeleri, sıcaklık ölçümleri ve öngörücü sıcaklık modellemesinden yararlanabilir. Bu özellikler, tutarlı bir yüzeyden çekirdeğe sıcaklık dağılımının korunmasına yardımcı olurken, tekrarlanabilir dövme sonuçlarının elde edilmesini de destekler.
Dövme kütüklerinde homojen iç ısıtma elde etmeye yönelik kılavuzumuzda, sıcaklık homojenliğini etkileyen faktörler hakkında daha fazla bilgi edinin.
Yazan:
Brian Lockitski, Inductoheat
Carl Wesolowski, Inductoheat
Michael Zaharof, Inductoheat
Ted Loznak, Clinton Machine
Bu makale, Şubat 2021 tarihli The Forging Industry Association Magazine dergisinde yayımlanmıştır. Derginin tamamınaburadan ulaşabilirsiniz.