
鋁材感應釬焊的優勢

在探討鋁製零件採用感應釬焊的優勢之前,先來簡要回顧一下暖通空調與製冷(HVAC/R)產業中鋁與銅的歷史沿革。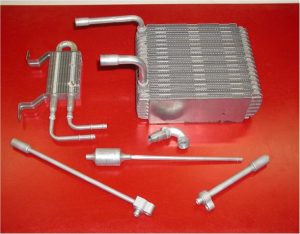
數十年來,鋁一直是汽車產業中熱交換器的首選材料。用於空調系統以及引擎與動力傳動系統冷卻的鋁製熱交換器(例如散熱器、暖風芯、蒸發器與冷凝器)已十分普遍,早在數十年前便已取代了銅/黃銅製品。
鋁在暖通空調與製冷(HVAC/R)產業中也取得了類似的進展。 為何鋁材逐漸成為銅材的替代選項?鋁材的價格低於銅材,重量比銅材輕,且可回收利用。全鋁製的熱交換器盤管(採用鋁管與鋁翅片)比銅管搭配鋁翅片的結構更輕。雖然鋁材的熱導率約為銅材的 60%,但一磅鋁材所能製成的零件數量,幾乎是一磅銅材的三倍,因此鋁材具有更優異的表面積與重量比。
| 材料 | 熱導率 [BTU/(hr·ft⋅°F)] |
| 鋁 | 136 |
| 銅 | 231 |
| 來源:Engineer’s Edge |
鋁與銅的耐腐蝕性比較
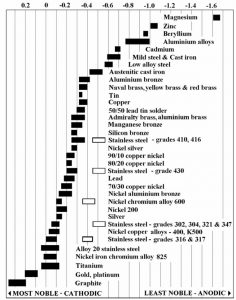
帶有鋁翅片的銅線圈會受到兩種腐蝕的影響:電化學腐蝕與蟻蝕。電化學腐蝕被定義為「在電解質存在下,當一種金屬與另一種金屬發生電接觸時,前者會優先發生腐蝕的電化學過程」(維基百科)。 通常,在室內或乾燥的環境中不會發生電化學腐蝕。然而,當鋁與較貴金屬(如銅)接觸時,特別是在氯離子濃度較高的區域(例如靠近海洋的地區),便會發生腐蝕。參見圖 1。
| 材料 | 密度 – p`(磅/立方英尺) |
| 鋁 | 169 |
| 銅 | 558 |
| 來源:《工程工具箱》:The Engineering Toolbox |
相較於銅製盤管,鋁製 HVAC/R 盤管還具備另一項優勢——鋁管不易發生蟻窩腐蝕。蟻窩腐蝕是由於盤管內的氧氣、水與有機酸之間發生化學反應所導致。 美國空調承包商協會(ACCA)曾發表一篇教育文章《蟻窩腐蝕的成因與防治方法》,其中更詳細地探討了何謂蟻窩腐蝕及其常見成因。此現象僅發生於銅質盤管中,長期以來一直是暖通空調與製冷(HVAC/R)應用中銅管的頑固問題。然而,鋁材則完全不受蟻窩腐蝕的影響。
為何在釬焊鋁製零件時,應選擇感應釬焊而非噴槍釬焊?
首先,簡要介紹當今常見的鋁合金,以及用於連接的常見鋁釬料和焊料。 釬焊鋁製零件的難度遠高於釬焊銅製零件。銅的熔點為 1980°F (1083°C),且在加熱過程中會變色。而暖通空調系統中常用的鋁合金,其熔點約為 1190°F (643°C),且在加熱過程中不會出現任何視覺線索(例如顏色變化)。
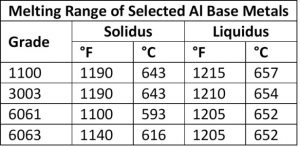
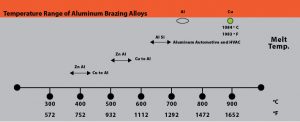
由於鋁的熔點與釬焊溫度會因鋁基材、釬焊填充材料以及待釬焊組件的質量而有所不同,因此需要非常精確的溫度控制。 舉例來說,兩種常見鋁合金——3003 系列鋁與 6061 系列鋁——的固相線溫度,與常用 BAlSi-4 釬焊合金的液相溫度之間的溫差僅為 20°F,這是一個非常狹窄的溫度工藝窗口,因此必須進行精確控制。在釬焊鋁系統時,母材合金的選擇至關重要。 最佳做法是在低於待釬焊組件所用合金固相線溫度之下的溫度進行釬焊。
| AWS A5.8 分類 | 名義化學成分 | 固相線 °F (°C) | 熔點 °F(°C) | 釬焊溫度 |
| BAISi-3 | 86% 鋁 10% 矽 4% 銅 | 970 (521) | 1085 (855) | 1085~1120 °F |
| BAISI-4 | 88% aL 12%Si | 1070 (577) | 1080 (582) | 1080~1120 °F |
| 78% 鋅、22% 鋁 | 826 (441) | 905(471) | 905~950 °F | |
| 98% 鋅 2% 鋁 | 715(379) | 725(385) | 725~765 °F |
需注意的是,富含鋅的區域與鋁之間可能會發生電化學腐蝕。如圖 1 中的電化學圖表所示,相較於鋁,鋅的貴度較低,且傾向於成為陽極。電位差越小,腐蝕速率就越低。鋅與鋁之間的電位差,相較於鋁與銅之間的電位差,可謂微乎其微。
鋁與鋅合金進行釬焊時,還會出現另一種現象,即點蝕。任何金屬都可能發生局部電化學腐蝕或點蝕。鋁通常會受到一層堅硬的薄膜保護,這層薄膜是在鋁暴露於氧氣時於表面形成的(氧化鋁);但當助焊劑去除這層保護性氧化層時,鋁便可能發生溶解。填充金屬處於熔融狀態的時間越長,溶解現象就越嚴重。
鋁在釬焊過程中會形成一層堅韌的氧化層,因此使用助焊劑至關重要。鋁製零件的助焊處理可於釬焊前單獨進行,亦可將含有助焊劑的鋁釬焊合金納入釬焊製程中。視所使用助焊劑的類型(腐蝕性或非腐蝕性)而定,若釬焊後必須清除助焊劑殘留物,則可能需要額外的處理步驟。 請諮詢釬焊及助焊劑製造商,根據待接合的材料及預期的釬焊溫度,獲取關於釬焊合金與助焊劑的建議。
相較於噴槍或火焰釬焊,鋁材感應釬焊的優勢
鋁基金屬的低熔點,加上所用釬焊合金的加工溫度範圍狹窄,這在進行噴槍釬焊時構成了一項挑戰。 由於加熱鋁材時不會出現顏色變化,因此無法讓釬焊操作人員透過視覺判斷鋁材是否已達到適當的釬焊溫度。在進行噴槍釬焊時,操作人員會引入許多變因,其中包括噴槍設定與火焰類型、噴槍與待釬焊零件之間的距離、火焰相對於待接合零件的位置等。
在釬焊鋁材時,應考慮採用感應加熱的原因包括:
- 快速、迅捷的加熱
- 可精確控制的溫度調節
- 局部(局限性)熱
- 生產線的適應性與整合性
- 延長夾具使用壽命並簡化操作
- 可重複且可靠的釬接接頭
- 安全性提升
鋁製零件的感應釬焊能否成功,在很大程度上取決於感應線圈的設計——其設計必須能將電磁熱能集中於待釬焊區域,並使這些區域受熱均勻,以確保釬料能正確熔化並流動。若感應線圈設計不當,可能會導致某些區域過熱,而其他區域則未能獲得足夠的熱能,進而造成釬焊接頭不完整。
對於典型的釬焊鋁管接頭,操作人員會將一個通常含有助焊劑的鋁製釬焊環安裝在鋁管上,並將其插入另一根擴口管或塊狀接頭中。隨後,將這些零件置於感應線圈中進行加熱。在正常工藝過程中,釬焊填充金屬會因毛細作用而熔化,並流入接頭界面。
Radyne 能協助客戶優化其釬焊製程。由於鋁材的釬焊過程相當複雜,Radyne 透過其IPEC 實驗室,可建立釬焊製程模型並進行釬焊實驗,藉此提升釬焊效率並優化釬焊製程。
結論
並非所有釬焊應用都適合採用感應加熱。在產量低、產品種類繁多,或工件形狀不規則(導致夾具或線圈設計極為複雜)的情況下,由經驗豐富的操作員進行爐內釬焊或噴槍釬焊,可能是更經濟的選擇。然而,對於採用精實製造的企業而言,感應釬焊能夠實現快速、可控、精確、節能且可重複的釬焊接頭。
作為感應加熱產業的領導者,Radyne 能協助您克服各項挑戰,並充分發揮感應釬焊的優勢。如需進一步了解感應加熱及相關製程的解決方案,請 聯絡我們。