
適用於坯料、棒材及鍛造應用的感應加熱自動化系統

感應加熱自動化可提升鍛造作業的生產力、製程一致性、物料處理效率及作業人員安全。自動化系統能控制坯料、棒材及其他形狀的工件如何裝載、在感應加熱系統中移動、加熱,以及轉移至下一道生產工序。
自動化選項涵蓋步進式送料機、輸送帶、夾輥驅動裝置,乃至機器人搬運、自動坯料移除及先進製程控制。應採用何種方案,取決於待加熱的材料、零件幾何形狀、生產速率以及鍛造製程。
本文探討了針對坯料、棒材、環形件、圓餅狀件及其他形狀的感應加熱系統可採用的各種自動化方式,包括連續坯料加熱、機器人裝卸、棒材端部加熱以及自動化製程控制。
如何將感應加熱應用於鍛造並實現自動化?
鍛造用的感應加熱可在整個材料處理與加熱過程中實現自動化。視應用情況而定,自動化系統可包含坯料送料機、輸送帶、夾輥或牽引式驅動裝置、機器人裝卸系統、溫度監測、自動製程控制以及坯料取出系統。先進的坯料加熱系統還能自動調整加熱參數,以適應坯料尺寸、生產速率及目標溫度等變化的需求。
坯料與棒材的漸進式感應加熱
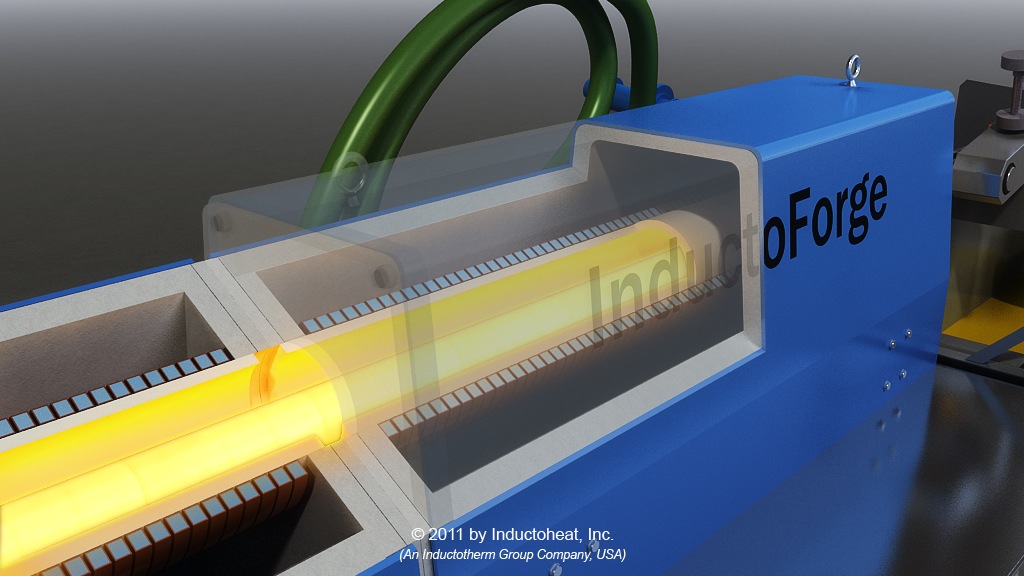
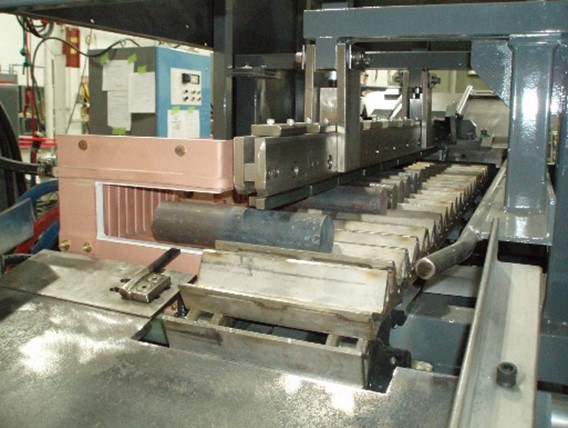
坯料和棒材的連續感應加熱,是當今廣泛採用的加熱方法之一。此方法是將中小型坯料以連續運動的方式,通過配備單個或多個感應線圈的感應加熱機(圖 1)。連續式感應加熱機已應用數十年,在此期間,業界持續引進了許多自動化選項與方法。
自動化坯料裝卸
為了向感應加熱機提供充足的原料,會採用各式各樣的自動化送料系統。諸如料斗傾倒機、階梯式送料機、振動輸送機、旋轉送料機、坯料/棒材理順機以及門式堆垛機等傳統解決方案,是最早被用於接收大量原料,並以有序的排列方式將其傳送至下一道工序的設備。
步進式供料器
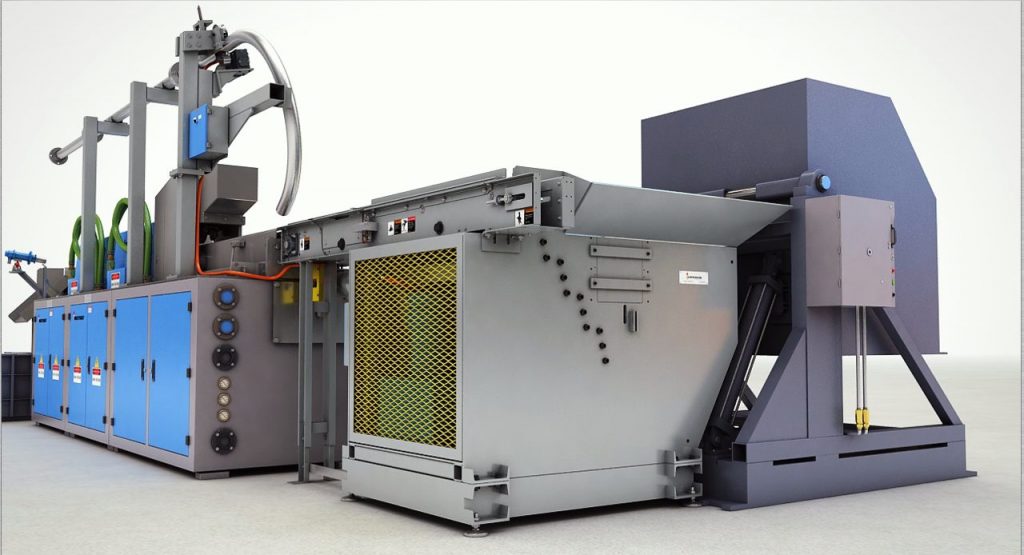
此送料機制採用往復式步進板設計,將坯料從料斗送出並輸送至輸送帶上。該輸送帶將坯料輸送至感應加熱器,同時透過夾輥驅動或牽引驅動,形成通過加熱系統所需的坯料串(原木效應)。
旋轉式給料機
旋轉式送料機是另一種替代性的送料機制,通常用於某些特定應用,這些應用中的坯料長度相對於直徑而言較長。此類系統採用特殊配置的淬火旋轉軌道,並具備加寬的軌道寬度,以適應各種直徑及不同長度的坯料尺寸。 該旋轉軌道設計用於以水平姿勢從料斗段拾取較長的坯料,並將其分度至較高位置,隨後將坯料定量輸送至進料輸送帶,再送入感應加熱系統。
進料自動化
進料自動化系統(例如輸送帶、夾輥驅動裝置、牽引驅動裝置、推料系統及機器人)用於將坯料輸送至加熱系統,並使其通過加熱系統。這些系統通常包含能以受控的進料速度和一致性,將一系列坯料驅動通過感應線圈的機構。此類自動化功能通常是加熱系統的整合功能,但也可加裝至較舊的鍛造系統中。
進料輸送帶
進料輸送帶根據坯料的大小和形狀,有各種尺寸和配置,既可直接購置現成產品,也可針對特定應用進行客製化設計。通常,這些輸送帶採用變頻驅動(VFD)系統,用於將坯料或零件輸送至驅動機構,該機構會將坯料送入感應加熱系統中。
夾輥驅動裝置
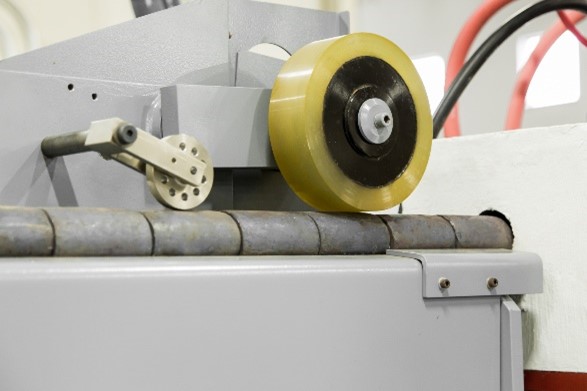
夾輥驅動系統是市場上較為常見的驅動系統之一。此類系統的設計旨在將坯料「夾持」於兩根輥子之間,並以受控的進給速度將坯料輸送通過感應加熱系統。典型的夾輥驅動系統採用兩根相對的輥子,通常呈上下疊放狀,並透過電子或齒輪傳動方式進行同步控制,以確保兩者轉速一致。 輥體表面會塗覆聚氨酯塗層或進行滾花處理,以增強對坯料直徑的夾持力。夾輥驅動系統的設計具備一定的調整範圍,以適應不同直徑坯料的加工需求。夾輥的進料速度由變頻驅動器(VFD)控制,可滿足現代鍛造企業對各種坯料進料速度的需求。
拖拉機行駛
牽引式驅動是另一種驅動機構,用於將一串坯料驅動通過感應加熱系統。與夾輥驅動不同,牽引式驅動採用相對的「鏈式」貓軌來夾持坯料,並將其驅動通過感應線圈生產線。 這種「貓軌」設計能在坯料表面形成更長的接觸面積,相較於夾輥裝置常見的單一切線接觸點,能產生更大的驅動力。除了更長的表面接觸面積外,牽引式驅動裝置還配備了重型上缸,透過施加向下壓力,使整組裝置能夠驅動坯料通過更長的感應線圈加熱線。 牽引驅動系統的一大關鍵優勢在於其能夠處理採用「鉗」式夾持的坯料。「鉗」式夾持是指將一小段小直徑、低成本的鋼材焊接在坯料中心端部。 「鉗」式握柄可讓操作員在坯料鍛造過程中握持。由於「鉗」的直徑小於待鍛造的坯料,兩者之間會形成間隙。但由於貓軌的接觸面較長,該間隙對牽引驅動組件而言並不構成問題,坯料得以以連續的速度被驅動通過感應線圈生產線。
坯料稱重系統
坯料稱重系統透過在坯料送入感應加熱爐前測量其重量,使鍛造製造流程朝向更高效率、更佳的零件品質,並減少廢料。這些系統可整合至生產線中,或作為獨立的檢測站設置於生產線外;例如,可搭配機器人使用,在將零件裝入主生產線前檢查其重量。 透過篩選重量過重或過輕的坯料,可在壓鑄鍛造過程中實現更均勻的坯料加熱,並提升零件品質。
機器人裝卸
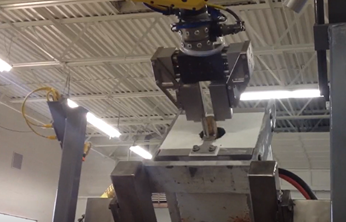
機器人搬運技術為鍛造製造商開啟了鍛造自動化的嶄新時代。隨著機器人成本的降低,這些系統能為零件生產的整體成本帶來顯著效益。 在拾取與放置加工領域,機器人提供了另一項絕佳的替代方案:透過具備六自由度的運動能力,不僅能從多個位置拾取工件、將工件轉移至多個位置、在轉移過程中重新定位工件,還能沿途對檢測站進行裝卸作業,並直接從容器中取出坯料。其投資報酬率顯而易見。
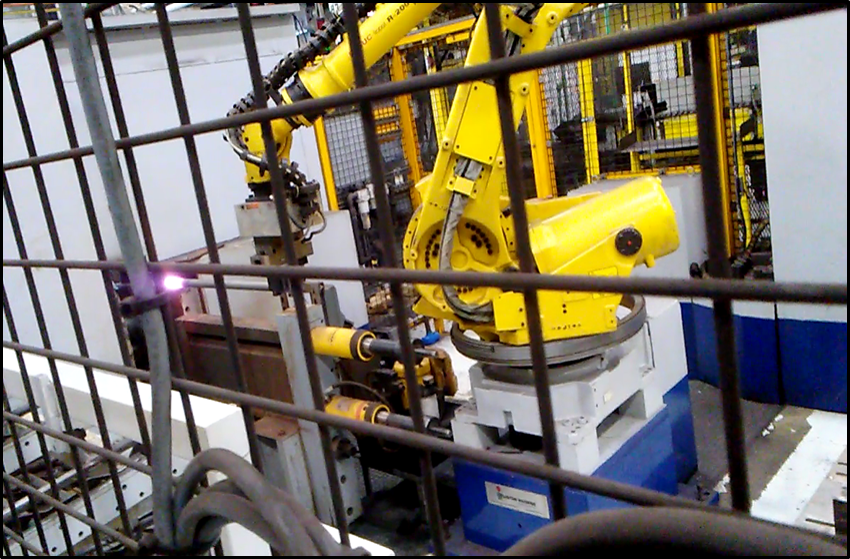
透過為機器人系統增添視覺功能,以偵測並辨識任何配置的零件,企業便能針對不斷變化的產品流,進一步客製化並調整裝載與進料流程。此外,機器人亦被用於快速取出高溫坯料,並將其送至感應加熱器後的下一道工序。許多企業還利用機器人將零件轉運至沖壓機,並在沖壓機中主動進行鍛造。
在鍛造過程中採用機器人技術的優點包括以下幾點:
- 六軸零件操作,可重現操作員的相同動作
- 投資報酬率(ROI)——只需重新編程,機器人便能跨多個專案發揮多功能作用
- 製造流程中的可重複動作與循環時間
- 具備處理「高溫零件」的能力,包括從捲盤卸料至壓機裝料
- 提升勞工安全,並以符合人體工學的方式處理較重的坯料
- 解決尋找熟練勞工及培訓成本的問題
- 零件的高效操作與處理
- 縮短載入時間
- 從加熱到壓製工序的週期時間縮短。
- 在加熱/移動過程中須確保重複性,以維持金屬學性質。
- 加強品質管控措施,以確保僅處理符合規格的坯料。
- 新增前端製程,以提升後續工序的品質及模具使用壽命(坯料石墨/潤滑系統)
- 提升勞工安全
漸進式感應加熱的自動控制
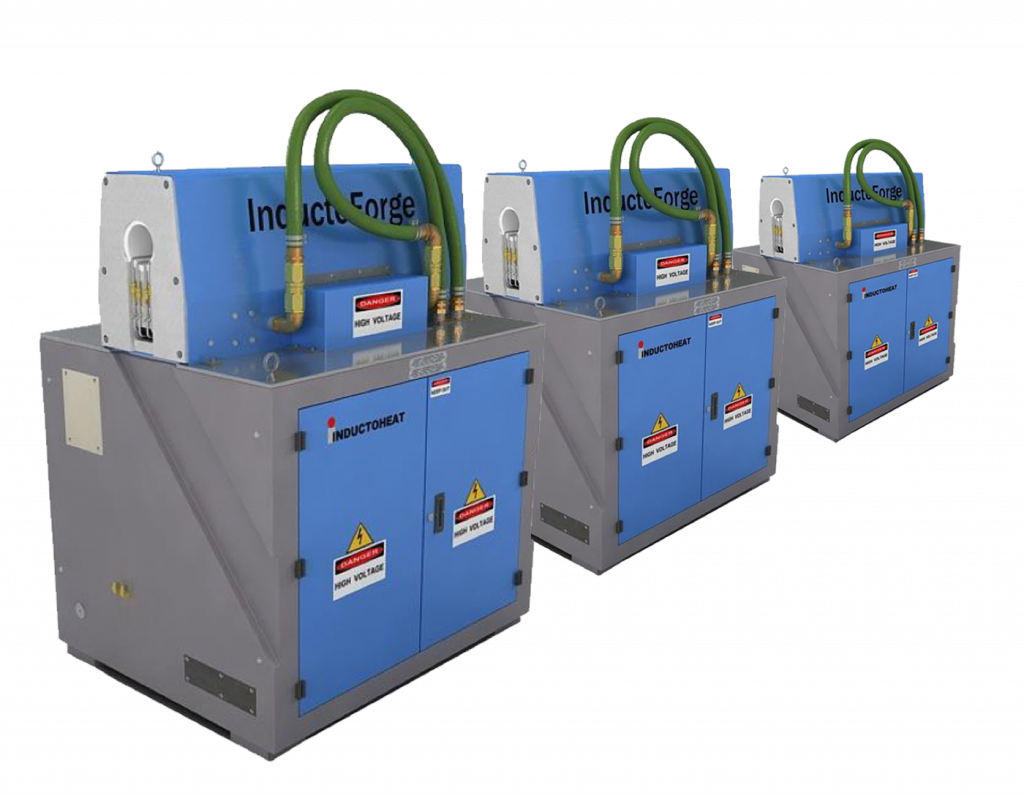
Inductoforge® 模組化坯料加熱系統
在任何加熱過程中,坯料或棒材處理系統的自動化都是改善鍛造單元的首要步驟。在考慮加熱過程的自動化時,自動化方法主要體現為操作控制。隨著電腦控制與電氣技術的進步,自動化感應加熱系統在過去二十年間已日益普及。 目前可用的全自動化解決方案之一是InductoForge® 模組化坯料加熱器。InductoForge® 是首款能針對每個感應加熱線圈提供獨立電源控制的感應加熱器。透過控制每個感應加熱線圈的功率,能為「訂單式」鍛造企業提供靈活性,使其在維持可接受的坯料溫度均勻度的同時,能針對不同直徑的坯料及不同的生產速率進行適當加熱。
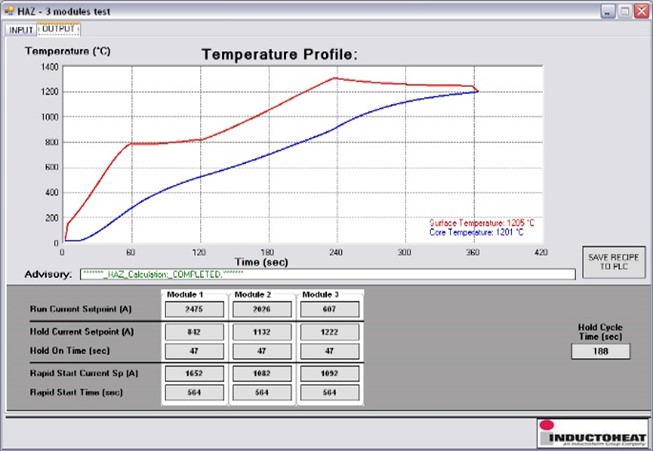
iHAZ™ 溫度分布建模
為了進一步自動化 InductoForge 的控制流程,該系統採用了 iHAZ™ 數值模擬軟體。此軟體讓使用者能夠為所有待加熱零件建立製程配方,從而實現零件間的自動切換。透過此類自動化功能,操作人員可一次性載入所有運作參數,藉此將設備停機時間降至最低並提升生產效率。 InductoForge 還配備了另外兩項自動化功能:增量溫度補償功能以及坯料「待機」控制功能。
自動溫度補償
「漸進式溫度補償」功能可透過逐步調整模組,自動控制坯料溫度,以維持最佳的坯料目標溫度。此自動化功能使系統能夠根據全天不同時段的工況變化,控制坯料出爐溫度。
坯料待命控制
先進的「待機」控制功能可自動優化系統運作,在短暫的單元停機期間將坯料報廢數量降至最低。此自動化的「待機」流程會控制各模組的供電,以維持坯料在輥道上的溫度分布,直至加熱器能恢復正常運作為止。
自動化坯料移除系統
坯料排出系統用於在生產週期結束後,自動將坯料從感應加熱系統中排出。這些系統設計上可整合至感應加熱系統的同一整體外殼內,以節省佔地面積,並根據感應系統的總長度提供不同長度的規格。其中一個現有範例是克林頓機械公司(Clinton Machine)所推出的專利 BPS(坯料推出系統)。 此整合式解決方案具備高度靈活性,通常可配合感應加熱機處理的各類坯料尺寸進行調整。啟動後,排出系統將將感應線圈迴路中剩餘的坯料推出,並允許加熱過程持續進行,直至最後一塊坯料被取出為止。系統邏輯與感測器會監控排出進度,並在坯料排出後,指示坯料加熱機逐步關閉各感應變流器的電源。
採用自動坯料移除系統
的優點包括:
- 在生產週期結束時,自動將殘留的坯料從加熱盤管中排出。
- 無需使用「假坯」或其他手動方式將坯料從捲材中移除。
- 減少停機時間及各批坯料生產之間的換線時間——提升每日產能。
- 提升員工安全。
- 節省地板空間的設計。
- 靈活的設計——可隨著感應線長度的增加而擴充。
- 採用偏置式安裝的頂部儲存艙,便於在維護及更換時取出線圈。
把手末端加熱自動化
棒材端部加熱的製程,是指為了進行鍛造作業而對單根或多根棒材的端部進行加熱。對於加熱小直徑棒材或生產率較低的系統而言,該作業通常以手動方式進行,由操作員負責裝卸棒材。隨著製程條件的變化——例如週期時間延長、大型棒材加熱應用、鍛造操作員短缺,或是產品需求增加——可透過自動化來提升製程效率。
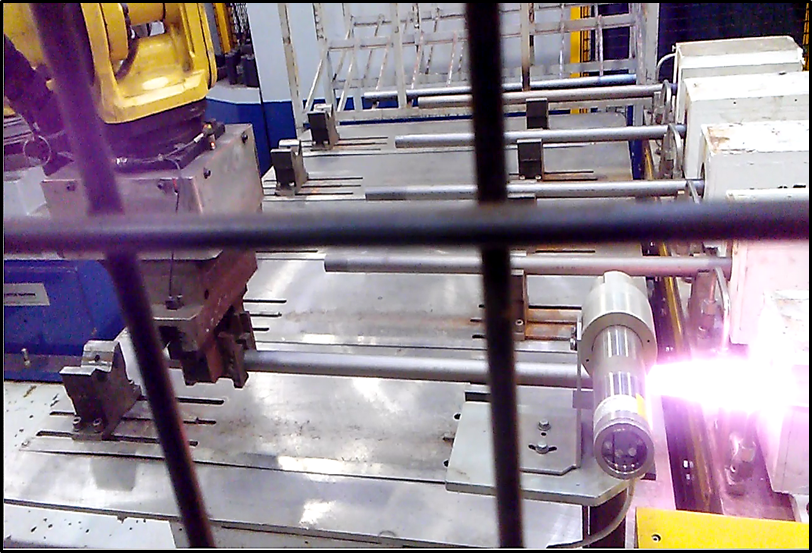
多線圈把端加熱
採用多線圈配置的自動棒材端部加熱系統(如圖 8 所示),通常用於對不同直徑及加熱長度的棒材進行加熱,以進行錘擊成形工序。該系統利用多軸機器人將棒材裝載至加熱夾具並從中卸下。當機器人將棒材裝載至加熱夾具時,會將棒材推入線圈中,以定位正確的加熱長度。 加熱週期完成後,機器人會將加熱後的棒材從感應加熱線圈中抽出,並轉移至錘壓機。這套六軸機器人負責完成所有自動化流程。另一種採用多組線圈的棒材端部加熱系統為垂直式系統,如圖 11 所示。
該系統採用多組垂直排列的串聯線圈,用於加熱直立放置的坯料。系統透過機器人將坯料裝入各線圈中,方法是將坯料直立放置於特製的基座上。裝載完成後,所有坯料會被降入線圈內進行加熱。該系統採用伺服控制的升降機構,將坯料定位於線圈內適當的加熱長度位置。 坯料的位置由操作員的人機介面 (HMI) 控制,並可在加熱週期中進行調整,以微調加熱長度。加熱完成後,坯料會被提升出線圈,並由第二台機器人卸下。透過控制坯料在線圈中的位置,操作員可調整線圈的重疊程度,藉此控制坯料尖端的溫度。
自動化索引與通道線圈系統
採用多種自動化技術的管端加熱解決方案(如圖 9 所示)較為複雜。該系統首先透過自動分度輸送帶來控制製程週期時間,並將管材定位以進行管端加熱。當管材定位完成後,感應加熱線圈會透過伺服控制的往返工作台在管材上方來回移動。伺服控制系統可讓操作者在加熱過程開始前及進行期間,對加熱位置進行微調。 所有設定皆透過主操作人機介面(HMI)進行控制,以實現全面的自動化控制功能。
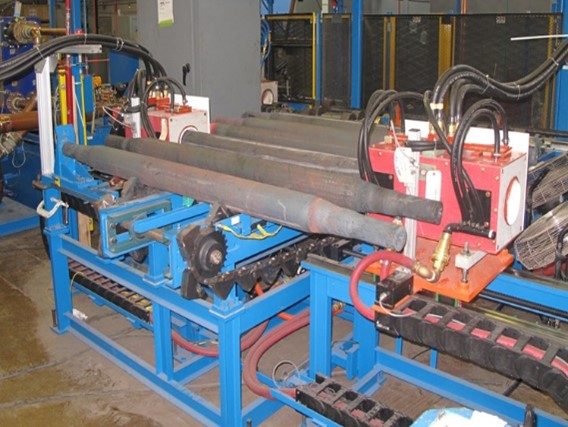
採用分度輸送帶的系統,能夠以穩定的運動將零件通過槽式感應加熱線圈(如圖 10 所示)。 槽式棒材端部加熱系統可在加熱過程中,讓棒材透過槽式線圈進行連續分度。該系統允許在棒材進料與取出兩端皆進行自動化整合。相較於其他任何類型的棒材端部加熱系統,槽式棒材端部加熱製程能實現更快的循環時間,且是針對長棒材的短加熱長度所優化的典型棒材端部加熱系統。
環狀、圓餅狀及其他形狀的自動化處理
並非所有坯料都屬於傳統意義上的坯料。有些是圓形或矩形,有些則是預成形的環狀或類似冰球的形狀。以一個高碳鋼環狀坯料為例,其直徑是高度的 3 倍,且需要每分鐘 6 至 8 件的循環時間。 若以水平方向(直徑對直徑)移動這些工件,會導致感應磁場使環狀工件的側壁過熱,並在工件上產生過大的溫度差,這對高碳鋼而言是無法承受的。相反地,若將環狀工件以垂直方向堆疊加熱(如圖 11 所示),則能讓電流沿著環狀工件的周長流動,從而實現更高效的加熱效果與更佳的溫度均勻性。
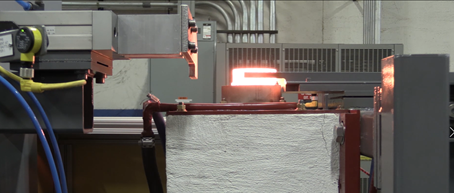
這些環狀坯料將透過氣動方式,逐個垂直推過感應線圈下方的單向指狀裝置,從而在线圈內堆疊成坯料堆。當環狀坯料從線圈底部插入時,會有一層專用的襯墊就位,以協助將摩擦與磨損降至最低。 當堆疊填滿感應線圈且下一枚環狀坯料被裝入線圈時,經加熱的環狀坯料會從線圈頂部被抬起,隨後水平推離堆疊,並放置於小型出料輸送帶上,供機器人裝載至鍛造壓機。其運作原理與環狀加熱器類似,鋁製圓餅亦可透過類似組件實現自動化處理。然而,在處理及對非鐵金屬進行感應加熱時,必須考量設計上的調整。
鋁材的感應加熱與自動化
隨著汽車市場不斷演變,輕量化日益重要,許多企業已開始採用鋁材取代鋼材,原因在於鋁材易於加工成各種形狀、密度低(比鋼材輕三倍)且耐腐蝕性佳。隨著這種材料變更,近年來鋁材的感應加熱與自動化技術也取得了許多進展。
自動化鋁坯/鋁餅加熱器時需考量的設計要點:
- 對溫度敏感——大多數合金的鍛造溫度需設定為固相線以上 86-122°F。
- 能更快達到均勻溫度,並具有良好的保溫性能(熱傳導性)。
- 物料搬運。
- 材質柔軟——在通過感應線圈時可能產生疤痕;在裝卸過程中容易產生凹痕;堆疊及搬運時會變形;熱電偶和推桿會造成凹痕;在製程中可能沾染鋼屑及其他異物等雜質。
- 請稍等——磁場正將坯料推出。
- 讀取溫度——高溫計發射率與熱電偶位置。
- 可能需要塗上一層潤滑劑。
大多數鋁合金所需的鍛造溫度可達 750-900F。由於某些合金的熔點僅比此溫度高出 100F,因此坯料的位置與感應線圈的設計至關重要。 某些鋁鍛造製程需要在塗層前進行預熱,並在成形前進行最終加熱。這類系統的設計會稍微複雜一些。通常,可使用單一感應電源搭配兩組串聯的感應線圈,但自動化的關鍵在於如何將工件從一個線圈移出,送入塗層槽,再送入最終加熱線圈。 部分交鑰匙系統設計時已整合潤滑劑浸漬站。這些浸漬系統採用垂直氣動執行器與籠架將工件浸入。其他系統則同時使用旋轉執行器與量測裝置。然而,潤滑劑可能導致鏈輪和氣缸過早出現機械故障。較新的系統則仰賴機器人技術來夾持和浸漬工件。若設計得當,機器人末端執行器的使用壽命應遠比鏈輪和氣缸更長。
感應鍛造中自動化帶來的優勢
創新的自動化解決方案結合感應加熱技術的進步,可協助鍛造企業在適應不斷變化的生產需求之同時,提升生產力、確保製程一致性並加強勞工安全。自動化物料搬運與製程控制,亦能協助製造商因應各項挑戰,包括技術勞工短缺、日益嚴格的品質標準、能源需求以及不斷變化的市場狀況。
從自動坯料送料和機器人搬運,到先進的加熱控制系統,自動化系統皆可依據鍛造製程的需求進行配置。Inductoheat 與鍛造企業攜手合作,針對其特定應用與生產需求,共同開發專屬的感應加熱與自動化解決方案。
關於感應加熱自動化的常見問題
感應鍛造生產線的哪些部分可以實現自動化?
感應鍛造生產線的許多階段均可實現自動化,包括坯料裝載與送入、通過感應加熱系統的移動、溫度監測、製程控制、坯料取出以及轉運至鍛造工序。視具體應用而定,自動化設備可能包含步進式送料機、旋轉式送料機、輸送帶、夾輥或牽引式驅動裝置、機器人搬運系統以及自動控制系統。
方坯是如何自動送入感應加熱系統的?
可透過多種物料搬運設備,將坯料自動送入感應加熱系統。階梯式送料機、旋轉式送料機及輸送帶可將坯料分揀並送至加熱線,而夾輥式與牽引式驅動系統則能確保坯料在感應線圈中進行受控移動。適用的送料方式取決於坯料尺寸、生產速率以及鍛造製程的要求。
機器人能否負責感應加熱系統的裝卸作業?
是的。機器人系統可用於將坯料或其他工件裝入感應加熱系統,並在加熱後取出或轉移已加熱的材料。對於涉及重複性材料搬運、零件幾何形狀複雜,或是減少人工處理高溫材料能提升作業人員安全性的製程,機器人搬運技術尤為實用。
自動化如何能提升坯料溫度的一致性?
自動化製程控制系統可監測加熱狀況並調整操作參數,以協助維持所需的坯料溫度曲線。先進的感應式坯料加熱系統可運用獨立控制的加熱區、溫度測量及預測性溫度建模,以補償坯料尺寸、生產速率及其他製程條件的變化。這些功能有助於維持從表面到核心的溫度分佈一致,同時確保鍛造結果的可重複性。
請參閱我們的《實現鍛造坯料均勻穿透加熱指南》,進一步了解影響溫度均勻性的各項因素。
作者:
布萊恩·洛基茨基(Brian Lockitski),Inductoheat
卡爾·韋索洛夫斯基,Inductoheat
麥可·扎哈羅夫,Inductoheat
泰德·洛茲納克,Clinton Machine
本文刊載於《鍛造工業協會雜誌》2021年2月號。可點此瀏覽本期完整內容。