
感應加熱:您一直想知道卻不敢問的一切(2017年12月)

本月問題:自動調溫與自調溫有什麼區別?
回答:有時「自動調質」與「自調質」這兩個術語會被錯誤地互換使用。本文將探討這兩個術語在實際含義上的差異(本文內容改編自 V. Rudnev、D. Loveless 及 R. Cook 合著的《感應加熱手冊》第二版,CRC Press 出版,2017 年。 CRC Press 已授權刊載這些內容)。
自回火。馬氏體轉變發生在Ms(馬氏體起始溫度)與Mf(馬氏體終止溫度)之間的溫度範圍內。該範圍取決於鋼的化學成分,且從實際角度來看,無法透過改變淬火強度來改變。在普通碳鋼中,Ms與Mf的溫度範圍與碳含量直接相關。 對於碳含量介於 0.2% 至 0.5% C 範圍內的普通碳鋼,其 Ms溫度約落在300oC/572oF至450oC/842oF之間。因此,新形成的馬氏體將立即暴露於回火溫度下,並可能因此軟化。此現象通常稱為自回火。 隨著淬火強度降低、馬氏體轉變溫度升高、加熱材料質量增加(例如整體加熱與表面加熱的差異),以及是否採用間歇淬火,自回火的程度會更加明顯 [1]。相較於普通碳鋼,合金鋼通常表現出的自回火程度較輕。
自淬火。自淬火(亦稱為「鬆弛淬火」)的原理可透過圖 1 [1] 所示的例子來說明,該圖呈現了採用 16 kHz 頻率,對處於正火狀態的中碳鋼實心軸(直徑 50 mm/2 英吋)進行感應表面淬火的電腦數值模擬結果。所需的標稱淬透深度為 2.5 mm。
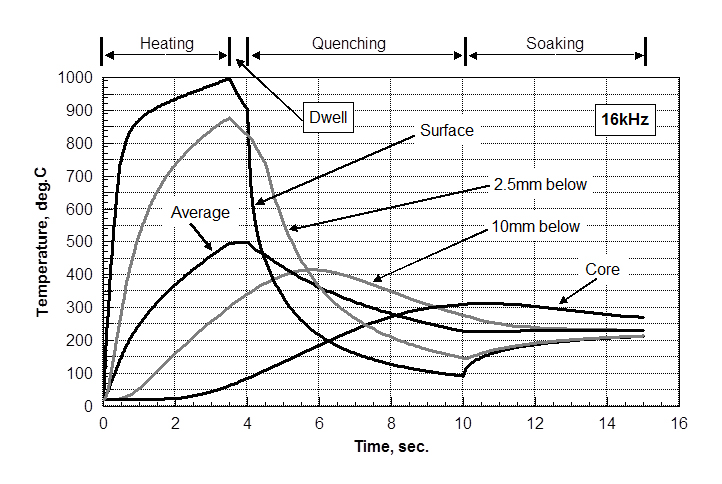 在感應加熱的初期階段,表面及近表面區域會發生強烈的加熱。經過 3.5 秒的加熱後,考慮到快速加熱所引起的非平衡相變,表面及需進行淬火處理的 2.5 公釐厚次表面層已達到適宜的奧氏體化溫度。為減輕淬火初期階段的熱衝擊,會進行短暫的保溫(0.5 秒)。
在加熱與保溫循環期間,軸心(核心)的溫度並未顯著上升(低於100oC)。造成此現象的原因有幾項,包括明顯的集皮效應、高功率密度以及短暫的加熱時間,這些因素使得大量熱量無法從表面傳導至核心。
在初始淬火階段,表層的高溫開始迅速下降。經過 2 秒的噴淋淬火後,表面溫度急遽降至約210oC/410°F。 最高溫度約達400°C/752°F,其位置約位於表面下方 10-12 毫米處。注意:在淬火的前 6 秒內,軸心處的溫度會持續上升。
淬火 6 秒後,表面溫度已降至100oC/212°F以下,但軸體內部仍保留著相當多的熱量(軸心溫度超過 300°C/572°F,平均溫度約為225oC/437°F)。 若此時切斷淬火液的供應,由於工件內部積聚的熱量,零件表面將開始再次升溫。
經 5 秒保溫後(未施加加熱功率且未進行淬火),表面溫度會上升至約215°C/419°F,而核心溫度則約為 260°C/500°F。因此,只要適當選擇製程條件,便可利用這股殘餘熱量對工件進行回火處理。
在許多將普通碳鋼和低合金鋼應用於汽車領域的案例中,自回火溫度(若適用)通常不超過 250°C(480°F),且通常介於 180°C(360°F)至 220°C(430°F)之間。
「自我調質」帶來了幾項顯而易見的好處 [1]:
- 由於將自回火工序整合至淬火工序中,因此省去了一道額外工序。由此可降低設備投資成本並縮短總循環時間,從成本削減的角度來看,這項做法極具吸引力。
- 淬火與回火階段之間的時間間隔幾乎被消除。若時間間隔過長,可能會因延遲開裂的潛在風險而造成不利影響。
- 由於自回火是利用淬火後殘留的餘熱,因此無需為回火過程額外投入能量,使其具有極高的能源效率。整體所需能量的減少,不僅源於重新加熱階段,也源於冷卻階段所需的能量較少。
- 這顯然能節省廠房空間,因為無需額外空間來安置回火設備。
所有這些因素都極具吸引力,也是某些應用中採用自回火技術的原因。然而,必須採取若干預防措施,以確保自回火過程能正確進行;儘管自回火具有顯著的優勢,但它確實存在明顯的限制,這些限制阻礙了其在工業領域的廣泛應用,也使得爐內回火和感應回火成為更受歡迎的工藝。其中部分限制概述如下 [1]:
- 殘餘熱量必須精確控制。必須密切監測零件內部產生的能量,以確保產生的熱量保持恆定。 現代感應技術能夠以高精度監測能量水準。然而,要以同樣的精度精確控制淬火強度可能較為困難,特別是在淬硬幾何形狀複雜的零件時。淬火劑的淬火時間、流量、溫度、濃度及潔淨度也應加以監測,並維持在嚴格的公差範圍內,以確保淬火後熱處理狀態的一致性。 需注意的是,淬火強度波動不僅受淬火介質實際狀態影響,亦受工件表面狀況影響,包括表面粗糙度、前道工序殘留物(例如切削油)及其他因素。 儘管因工件表面狀況而導致冷卻強度潛在偏差的因素通常是不希望出現的,且應盡量減少,但在淬火的前兩個階段(蒸汽毯階段和成核沸騰階段)中,這些因素可能不會產生太劇烈的影響。 然而,在第三階段(對流冷卻)中,這些因素可能會產生更大的影響,導致殘餘熱量出現可測量的波動。這將不可避免地對自回火的重複性產生負面影響。在某些情況下,可使用紅外線測溫儀來監測工件表面的自回火溫度。
- 若適用,自淬火法可應用於靜態淬火、單次淬火,以及在較小程度上應用於水平掃掠淬火或連續/漸進式淬火。由於垂直掃掠淬火的工件頂部與底部區域存在冷卻條件不均及累積殘餘熱量的差異,因此不應將此方法應用於垂直掃掠淬火。
- 在處理簡單幾何形狀(例如直軸)時,採用自回火法較為容易。幾何形狀的不規則性可能會導致加熱與淬火強度的局部變化(特別是在處理複雜幾何形狀的零件時),而這種變化可能足以使自回火過程中的殘餘熱量產生過大的偏差。
- 某些鋼材和鑄鐵的馬氏體形成溫度(Ms)相對較低,當所需量的馬氏體形成完成後,工件內累積的殘餘熱量可能不足以進行充分的自回火。
- 在淬火小型零件(例如:線材、薄壁管材、小直徑棒材及銷釘)時,控制殘餘熱量會更具挑戰性。 這使得在質量充足的情況下,更容易採用自回火工藝。然而,對於奧氏體化層直徑與厚度比極大的大型工件,自回火工藝可能也不太適用。這是因為冷芯可能產生極強的冷卻效應,以致於抵消了自回火所需的硬化表層溫度上升。
- 採用輪廓淬火時(例如齒輪及齒輪狀零件的輪廓淬火),應避免進行自回火。鄰近區域的熱量變化可能導致回火效果不均勻。鄰近區域的蓄熱量以及散熱能力必須相同或非常接近;否則,自回火過程中產生的溫度將有顯著差異,進而導致回火組織不符合規範要求。
上述挑戰阻礙了自回火技術在工業領域的廣泛應用,使得爐內回火與感應回火成為更受歡迎的選擇。與此同時,在某些應用領域中,自回火技術已成功與感應回火結合使用,兼顧了兩種工藝的優勢 [1]。 例如,自回火與多脈衝感應回火的組合技術,已成功應用於非旋轉曲軸淬火(SHarP-C 技術)。在此情況下,曲軸的軸頸是在靜止狀態下進行熱處理的。 對於大多數汽車曲軸而言,使用 10 至 30 kHz 範圍內的頻率(視汽車曲軸的具體規格及所需淬透深度而定),將曲軸頸表層奧氏體化以進行淬火,約需 3 至 4 秒。 奧氏體化完成後,僅進行 4 至 5 秒的淬火,隨後進行 3 至 5 秒的首次保溫,以完成第一階段的自回火。接著進行約 3 至 5 秒的低功率感應回火,隨後進行第二次保溫及第二次感應回火。 該製程可重複進行以達到理想的回火條件,藉此結合多脈衝感應回火效果與自回火,並能優化回火組織。關於 SHarP-C 技術以及感應回火的細微之處,已於參考文獻 1 中進行詳盡探討。
瓦列里·魯德涅夫博士,FASM
科技總監
Inductoheat Inc
www.inductoheat.com
參考資料
- V. Rudnev、D. Loveless 及 R. Cook,《感應加熱手冊》,第 2 版,CRC Press,2017 年。