
铝材感应钎焊的优势

在探讨铝制部件感应钎焊的优势之前,先简要回顾一下暖通空调与制冷(HVAC/R)行业中铝与铜的对比历史。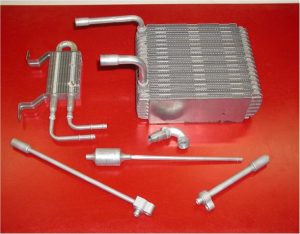
几十年来,铝一直是汽车行业中换热器的首选材料。用于空调以及发动机和动力总成冷却的铝制换热器(如散热器、暖风芯、蒸发器和冷凝器)早已取代了数十年前使用的铜/黄铜制品,成为行业标配。
铝在暖通空调与制冷(HVAC/R)行业也取得了类似的进展。 为什么铝材正日益成为铜材的替代选择?铝材比铜材价格低廉,重量更轻,且可回收利用。全铝换热器盘管(采用铝管和铝翅片)比铜管配铝翅片的结构更轻。尽管铝的导热系数仅为铜的60%左右,但一磅铝材可加工出的零部件数量几乎是一磅铜材的三倍,因此铝材具有更优的表面积与重量比。
| 材料 | 导热系数 [BTU/(小时·英尺·°F)] |
| 铝 | 136 |
| 铜 | 231 |
| 来源:《工程师之声》 |
铝与铜的耐腐蚀性对比
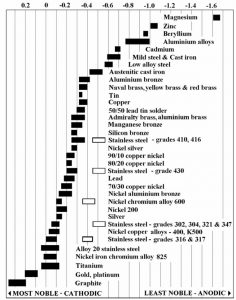
带铝翅片的铜盘管会受到两种腐蚀的影响:电化学腐蚀和蚁蚀。电化学腐蚀被定义为“一种电化学过程,即在电解质存在的情况下,当一种金属与另一种金属发生电接触时,前者会优先发生腐蚀”(维基百科)。 通常情况下,室内或干燥环境中不会发生电化学腐蚀。然而,当铝与铜等更贵金属接触时,特别是在氯离子浓度较高的地区(如靠近海洋的区域),就会发生腐蚀。见图1。
| 材料 | 密度 – p`(磅/立方英尺) |
| 铝 | 169 |
| 铜 | 558 |
| 来源:《工程工具箱》:The Engineering Toolbox |
与铜盘管相比,铝制暖通空调/制冷盘管还有另一个优势——铝管不易发生蚁巢腐蚀。蚁巢腐蚀是由盘管内的氧气、水和有机酸之间发生的化学反应引起的。 美国空调承包商协会(ACCA)发布了一篇教育文章《蚁巢腐蚀的成因及防治方法》,其中更详细地探讨了什么是蚁巢腐蚀及其常见成因。这种腐蚀仅发生在铜制盘管中,长期以来一直是暖通空调与制冷(HVAC/R)应用中铜管面临的一个问题。然而,铝材则不会受到蚁巢腐蚀的影响。
为什么选择感应钎焊而非火焰钎焊铝制部件?
首先,简要介绍一下当今常见的铝合金以及用于连接的常用铝钎料和焊料。 铝部件的钎焊比铜部件的钎焊要困难得多。铜的熔点为1980°F(1083°C),加热时会发生变色。而暖通空调系统中常用的铝合金在约1190°F(643°C)时开始熔化,加热过程中不会出现任何视觉提示,例如颜色变化。
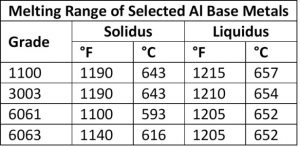
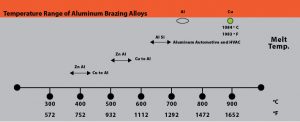
由于铝的熔点和钎焊温度会因铝基材、钎料以及待钎焊部件的质量而有所不同,因此需要非常精确的温度控制。 例如,两种常见铝合金——3003系列铝和6061系列铝——的固相线温度与常用BAlSi-4钎焊合金的液相线温度之间的温差仅为20°F,这使得工艺温度窗口非常狭窄,因此必须进行精确控制。在钎焊铝制系统时,母材合金的选择至关重要。 最佳做法是在低于待钎焊部件所用合金固相线温度的条件下进行钎焊。
| AWS A5.8 分类 | 名义化学成分 | 固相线 °F (°C) | 熔点 °F(°C) | 钎焊温度 |
| BAISi-3 | 86% Al 10% Si 4% Cu | 970 (521) | 1085 (855) | 1085~1120 °F |
| BAISI-4 | 88% aL 12%Si | 1070 (577) | 1080 (582) | 1080~1120 °F |
| 78% 锌 22% 铝 | 826 (441) | 905(471) | 905~950 °F | |
| 98% 锌 2% 铝 | 715(379) | 725(385) | 725~765 °F |
需要注意的是,富锌区域与铝之间可能会发生电化学腐蚀。如图1中的电化学图表所示,与铝相比,锌的活性较低,通常呈阳极。电位差越小,腐蚀速率越低。与铝和铜之间的电位差相比,锌和铝之间的电位差微乎其微。
铝与锌合金进行钎焊时还会出现另一种现象,即点蚀。任何金属都可能发生局部电化学腐蚀或点蚀。铝通常受到一层坚硬的薄膜保护,该膜是在铝暴露于氧气时在其表面形成的(氧化铝);但当助焊剂去除这层保护性氧化层时,铝就会发生溶解。填充金属处于熔融状态的时间越长,溶解程度就越严重。
铝在钎焊过程中会形成坚韧的氧化层,因此必须使用助焊剂。对铝制部件的助焊处理既可以在钎焊前单独进行,也可以在钎焊过程中使用含有助焊剂的铝钎焊合金。根据所用助焊剂的类型(腐蚀性或非腐蚀性),如果钎焊后必须清除助焊剂残留物,可能需要增加一个额外步骤。 请咨询钎焊及助焊剂制造商,根据待连接的材料和预期钎焊温度,获取关于钎焊合金和助焊剂的建议。
与喷枪或火焰钎焊相比,铝材感应钎焊的优势
铝基金属的熔点较低,加之所用钎焊合金的工艺温度窗口较窄,这给火焰钎焊带来了挑战。 加热铝材时颜色不会发生变化,这使得钎焊操作人员无法通过视觉判断铝材是否已达到适当的钎焊温度。在进行喷枪钎焊时,操作人员会引入诸多变量,其中包括喷枪的设置和火焰类型;喷枪与待钎焊工件之间的距离;火焰相对于待连接工件的位置等。
在铝材钎焊时考虑使用感应加热的原因包括:
- 快速、迅猛的加热
- 可控、精确的温度控制
- 局部加热
- 生产线的适应性和集成性
- 延长了夹具的使用寿命,并简化了操作
- 可重复、可靠的钎焊接头
- 安全性得到提升
铝制部件感应钎焊能否成功,在很大程度上取决于感应线圈的设计——该设计需将电磁热能聚焦于待钎焊区域,并使其均匀受热,从而使钎料熔化并正常流动。若感应线圈设计不当,可能会导致某些区域过热,而其他区域则无法获得足够的热能,从而造成钎焊接头不完整。
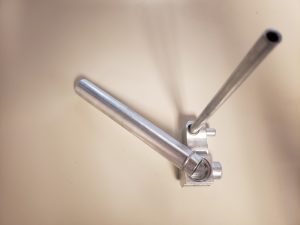
对于典型的铝管钎焊接头,操作人员会在铝管上安装一个通常含有助焊剂的铝钎焊环,然后将该铝管插入另一根扩口管或块状接头中。随后,将这些部件放入感应线圈中进行加热。在正常工艺中,钎焊填充金属会熔化,并借助毛细作用流向接头界面。
Radyne 能够帮助客户优化其钎焊工艺。由于铝材的钎焊过程较为复杂,Radyne 凭借其IPEC 实验室,可以对钎焊过程进行建模并开展钎焊实验,从而提高钎焊效率并优化钎焊工艺。
结论
并非所有钎焊应用都适合采用感应加热。在小批量、多品种或工件形状不规则的情况下,如果夹具或线圈设计会变得极其复杂,那么由经验丰富的操作人员进行炉钎焊或喷枪钎焊可能是一种更经济的選擇。然而,对于采用精益制造的企业而言,感应钎焊能够实现快速、可控、精确、节能且可重复的钎焊接头。
作为感应加热行业的领导者,Radyne 能够帮助您应对挑战,并充分利用感应钎焊的优势。如需了解有关感应加热及相关工艺解决方案的更多信息,请 联系我们。