
用于坯料、棒材和锻造应用的感应加热自动化

感应加热自动化可提高锻造作业的生产效率、工艺一致性、物料处理效率及工人安全。自动化系统能够控制坯料、棒材及其他异形坯料的装载方式,控制其在感应加热系统中的输送、加热过程,以及向下一道工序的转移。
自动化选项包括步进式送料机、输送机、夹辊驱动装置,以及机器人搬运、自动坯料取出和先进的工艺控制等。具体采用哪种方案,取决于待加热的材料、零件几何形状、生产率以及锻造工艺。
本文探讨了感应加热系统在坯料、棒材、环件、圆盘及其他形状工件加工中的多种自动化方案,包括连续坯料加热、机器人装卸、棒材端部加热以及自动化过程控制。
如何将感应加热应用于锻造自动化?
锻造用感应加热可在整个材料处理和加热过程中实现自动化。根据具体应用情况,自动化系统可包括坯料给料机、输送机、夹辊或牵引驱动装置、机器人装卸系统、温度监测、自动化过程控制系统以及坯料取出系统。先进的坯料加热系统还能自动调整加热参数,以适应坯料尺寸、生产率和目标温度的变化。
坯料和棒材的渐进式感应加热
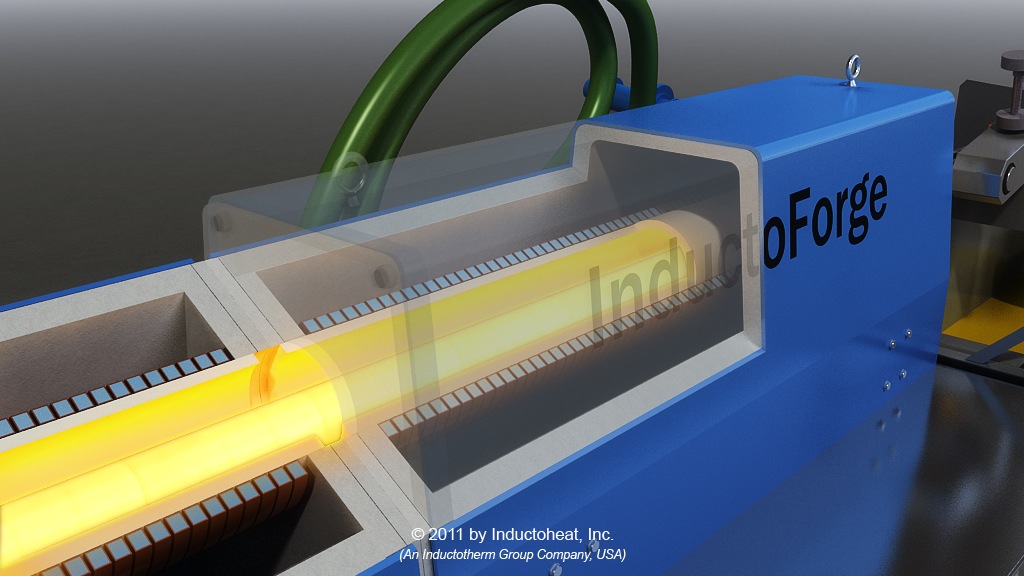
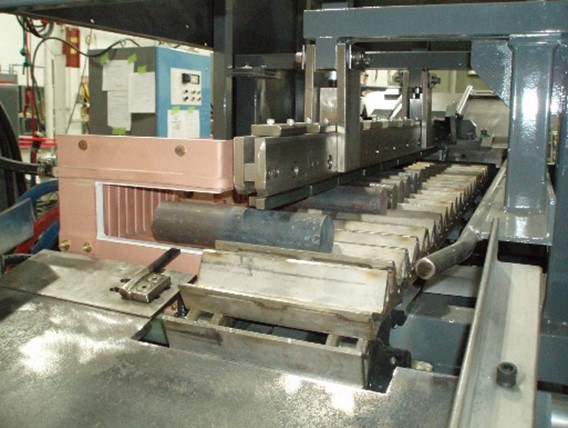
坯料和棒材的连续感应加热是当今一种广泛采用的加热方法。该方法是将中小型坯料以连续运动的方式送入配备单个或多个感应线圈的感应加热炉中(图1)。连续式感应加热炉已应用数十年,在此期间,业界不断推出了许多自动化选项和方法。
自动钢坯装卸
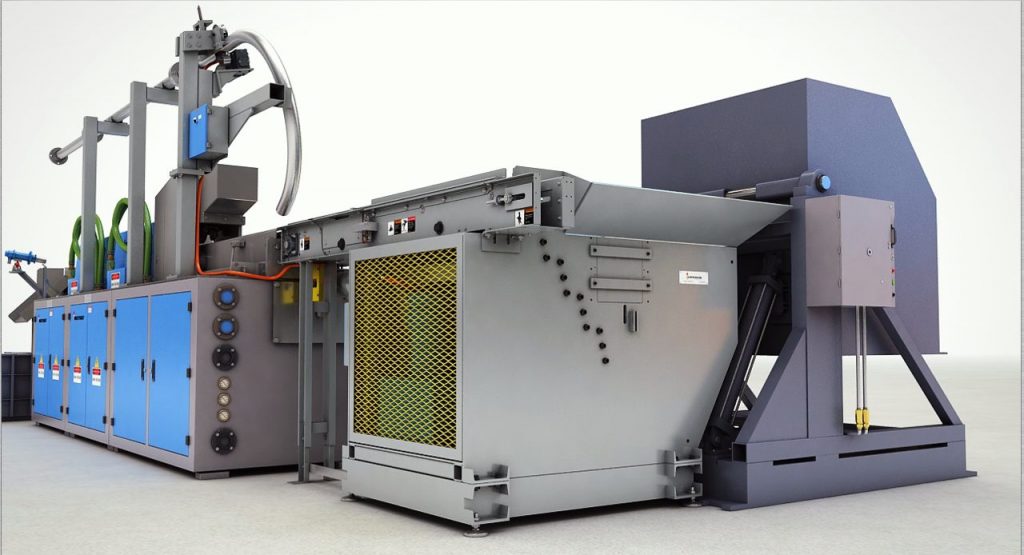
为了向感应加热炉提供充足的原料,采用了多种多样的自动化送料系统。诸如料斗倾卸机、阶梯式给料机、振动输送机、旋转给料机、坯料/棒材理顺机以及门式堆垛机等传统解决方案,最早被用于接收大量原料,并以有序的排列方式将其传递至下一道工序。
步进式进料器
该送料机构采用往复式步进板设计,将坯料从料斗输送至出料输送机。该输送机将坯料输送至感应加热器,同时利用夹辊驱动或牵引驱动,形成通过加热系统所需的坯料串(原木效应)。
旋转给料机
旋转给料机是另一种可选的给料机构,通常用于相对直径而言坯料长度较长的特定应用。这些系统采用特殊配置的淬火旋转轨道和加宽的轨道设计,以适应各种直径和不同长度的坯料尺寸。 旋转轨道的设计旨在以水平姿态从料斗段中拾取较长的坯料,并将它们分度至较高位置,随后将坯料计量输送至进料输送机,并送入感应加热系统。
进料自动化
输送机、夹辊驱动装置、牵引驱动装置、推料系统和机器人等进料自动化系统用于将坯料输送至加热系统并使其通过加热系统。这些系统通常包含能够以受控的进料速度和一致性将一系列坯料驱动通过感应线圈的机构。这种自动化功能通常是加热系统的一个集成功能,但也可以改装到较旧的锻造系统中。
进料输送机
进料输送机根据坯料尺寸和形状的不同,有各种规格和配置,既可以购买现成产品,也可以根据具体应用需求进行定制设计。通常,这些输送机采用变频驱动(VFD)系统,用于将坯料或零件输送至驱动机构,该机构随后将坯料送入感应加热系统。
压辊驱动装置
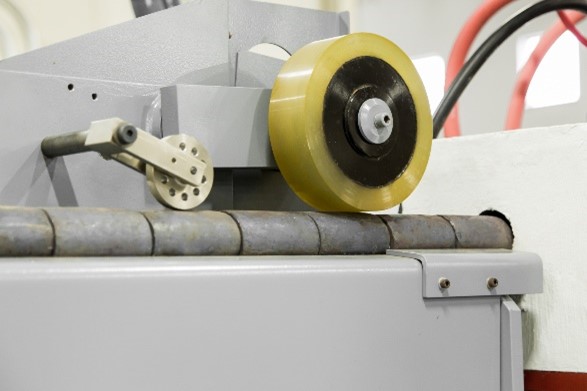
夹辊驱动系统是市场上较为流行的驱动系统之一。该系统旨在将坯料“夹持”在两个辊子之间,并以受控的进给速度将坯料送入感应加热系统。典型的夹辊驱动系统采用两个相对的辊子,通常呈上下排列,并通过电子或齿轮传动实现同步,以确保两者转速一致。 辊体表面通常采用聚氨酯涂层或滚花处理,以增强对坯料直径的夹持力。夹辊驱动系统设计有调节范围,以适应不同直径坯料的加工需求。夹辊进给速度由变频器(VFD)控制,可满足现代锻造企业对坯料进给速度的多样化需求。
拖拉机驾驶
牵引驱动是另一种用于将一串坯料送入感应加热系统的驱动机构。与夹辊驱动不同,牵引驱动利用相对的“链式”猫道夹紧坯料,并将其送入感应线圈生产线。 “履带”设计使与坯料表面的接触面积更长,从而产生了比夹辊装置典型的单点切线接触更大的驱动力。除了更长的表面接触外,牵引式驱动装置还配备了一个重型上缸,该上缸提供向下的压力,使整个装置能够将坯料驱动通过更长的感应线圈加热线。 牵引驱动系统的一个关键优势在于其能够处理采用“钳”式夹持的坯料。“钳”式夹持是指将一根小直径、低成本的钢件焊接在坯料端部中心位置。 “钳”形握柄为操作员在坯料锻造过程中提供了握持点。由于“钳”形握柄的直径小于待锻造坯料的直径,两者之间会形成间隙。得益于履带式传动装置更长的接触面,该间隙对牵引驱动组件而言并不存在,坯料得以以连续的速度被驱动通过感应线圈生产线。
坯料称重系统
坯料称重系统通过在坯料送入感应加热炉前测量其重量,推动锻造制造工艺朝着更高效率、更优部件质量的方向发展,并减少废品率。这些系统既可集成到生产线中,也可作为独立的检测站置于生产线之外,例如与机器人配合使用,在将部件装入主生产线前对其重量进行检测。 通过筛选重量超标或不足的坯料,可在冲压锻造过程中实现坯料更均匀的加热,从而提升零件质量。
机器人装卸
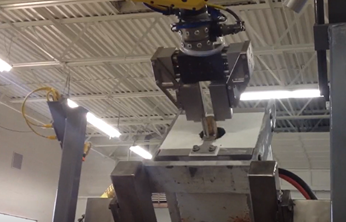
机器人搬运技术为锻造制造商开启了锻造自动化的新时代。随着机器人成本的降低,这些系统在零件生产的总体成本中带来了显著的价值。 在拾取与放置加工领域,机器人提供了另一种极佳的替代方案:它具备六自由度运动能力,能够从多个位置拾取工件、转移至多个位置、在转移过程中调整工件方向、沿途装卸检测站,并直接从容器中取出坯料。其投资回报率不言而喻。
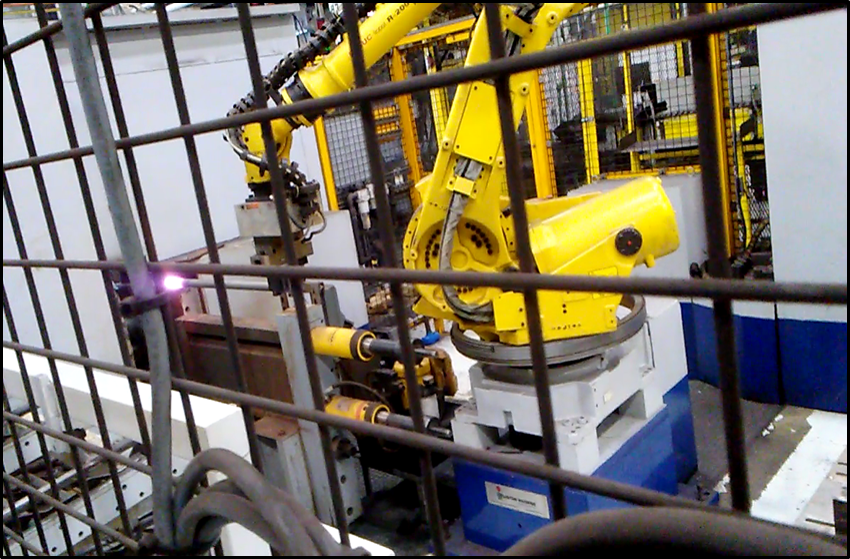
通过为机器人系统添加视觉功能,以检测和识别任何配置的零件,企业可以针对不断变化的产品流进一步定制和调整装料及进料流程。此外,机器人还被用于快速取出高温坯料,并在感应加热器后将其送入下一道工序。许多企业还利用机器人将零件转移到压力机上,并在压力机中主动对零件进行锻造。
在锻造过程中应用机器人技术具有以下优势:
- 六轴工件操作,可复现操作员的相同动作
- 投资回报率(ROI)——只需重新编程,机器人即可在多个项目中发挥多重作用
- 制造过程中的可重复动作和循环时间
- 能够处理“高温部件”,包括从卷材机卸料并装入冲压机
- 提高工人安全,并采用符合人体工程学的操作方式处理更重的坯料
- 解决了寻找熟练劳动力及培训成本的问题
- 高效地操作和搬运零件
- 缩短加载时间
- 从加热到压制工序的循环时间缩短了。
- 加热/移动过程的可重复性,以确保冶金性能得以保持。
- 加强质量控制措施,以确保仅对合格的坯料进行加工。
- 增加了前端工艺,以提高下游产品质量和模具使用寿命(坯料石墨/润滑系统)
- 提高工人安全
渐进式感应加热的自动控制
Inductoforge® 模块化坯料加热系统
在任何加热过程中,坯料或棒材搬运系统的自动化都是改进锻造工位的首要步骤。在考虑加热过程的自动化时,自动化方法通常以操作控制的形式呈现。随着计算机控制和电气技术的进步,自动化感应加热系统在过去二十年中越来越受欢迎。InductoForge® 模块化坯料加热器就是一种可用的全自动化解决方案。InductoForge® 是首款能够对每个感应加热线圈进行独立电源控制的感应加热器。这种对每个感应加热线圈进行功率控制的能力,为“订单式”锻造企业提供了灵活性,使其能够在保持坯料温度均匀性的同时,针对不同直径和生产率的坯料进行恰当的加热。
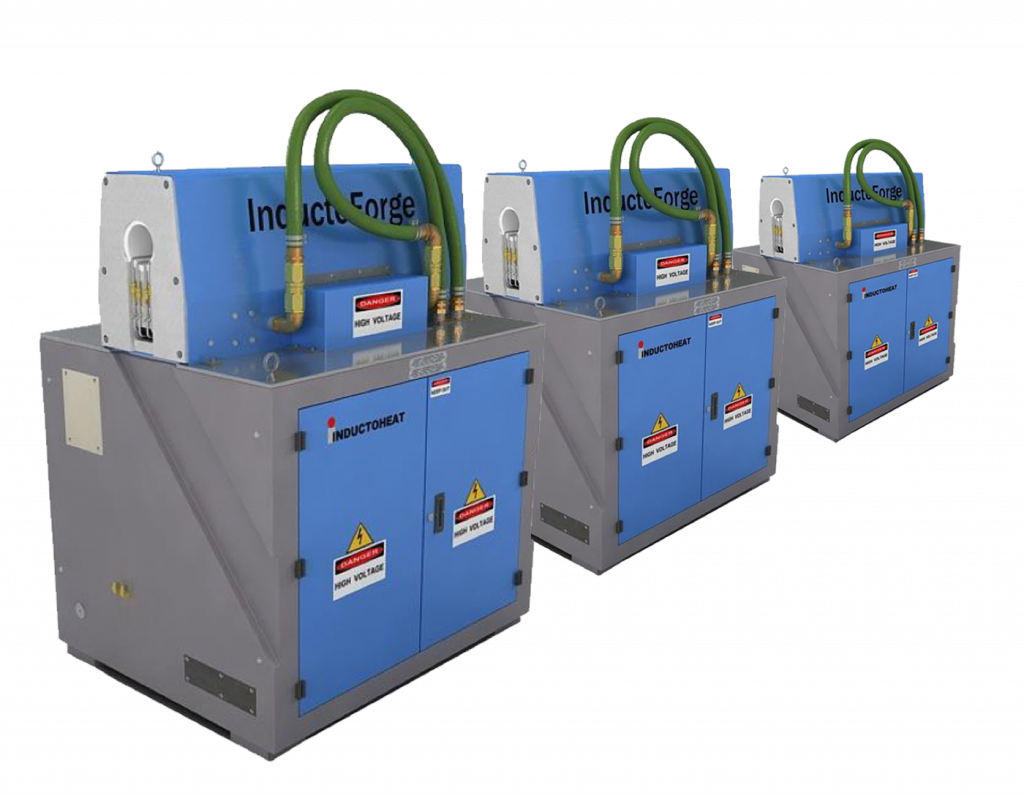
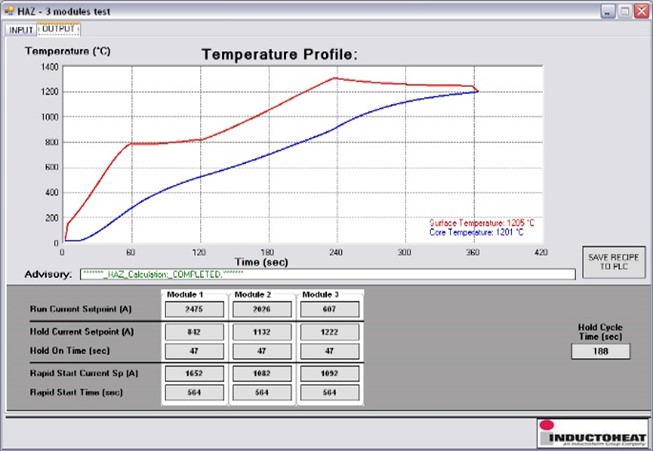
iHAZ™ 温度分布建模
为了进一步实现 InductoForge 控制过程的自动化,该系统采用了 iHAZ™ 数值仿真软件。该软件使用户能够为所有待加热工件创建工艺配方,从而实现工件间的自动切换。这种自动化方式使操作员能够一次性加载所有运行参数,从而最大限度地减少设备停机时间并提高生产效率。 InductoForge 还配备了另外两项自动化功能:增量温度补偿功能和坯料“待机”控制功能。
自动温度补偿
增量温度补偿功能通过逐步调节各模块,自动控制坯料温度,以维持最佳的坯料目标温度。这种自动化功能使系统能够根据全天不同时段的工况变化,控制坯料出炉温度。
坯料待机控制
先进的“待机”控制功能可自动优化系统性能,在短暂的单元停机期间将废坯数量降至最低。该自动“待机”流程通过控制各模块的供电,确保坯料在卷材生产线上的温度分布保持稳定,直至加热器恢复正常运行。
自动坯料移出系统
坯料排出系统用于在生产周期结束后,自动将坯料从感应加热系统中排出。这些系统设计为与感应加热系统集成在同一整体外壳内,以节省占地空间,并根据感应系统的总长度提供不同长度的型号。克林顿机械公司(Clinton Machine)推出的获得专利的BPS(坯料推出系统)便是其中一种可选方案。 这一集成解决方案具有高度灵活性,通常可根据感应加热器处理的坯料尺寸范围进行调整。启动后,排出系统将把感应线圈通道中剩余的坯料推出,并允许加热过程继续进行,直至最后一个坯料被取出。系统逻辑和传感器会监控取出进度,并在坯料被清除后,指令坯料加热器关闭相应的感应逆变器。
使用自动坯料移出系统的优势
包括:
- 在生产结束时,自动清除加热盘管中残留的坯料。
- 无需使用“假坯”或其他人工方式将坯料从卷坯中取出。
- 减少停机时间以及坯料生产批次之间的换料时间——提高日产量。
- 提高了员工的安全性。
- 节省占地面积的设计。
- 设计灵活——随着感应线长度的增加,可进行扩展。
- 偏置安装的顶部储藏室,便于在维护和更换时取出线圈。
车把末端加热自动化
棒材端部加热工艺是指为锻造工序对单根或多根棒材的端部进行加热。对于加热小直径棒材或生产率较低的系统,该操作往往更多地依赖人工完成,由操作人员负责棒材的装卸。随着工艺条件的变化,例如循环时间延长、大尺寸棒材加热应用、锻造操作人员短缺或产品要求提高,可以通过采用自动化技术来提高工艺效率。
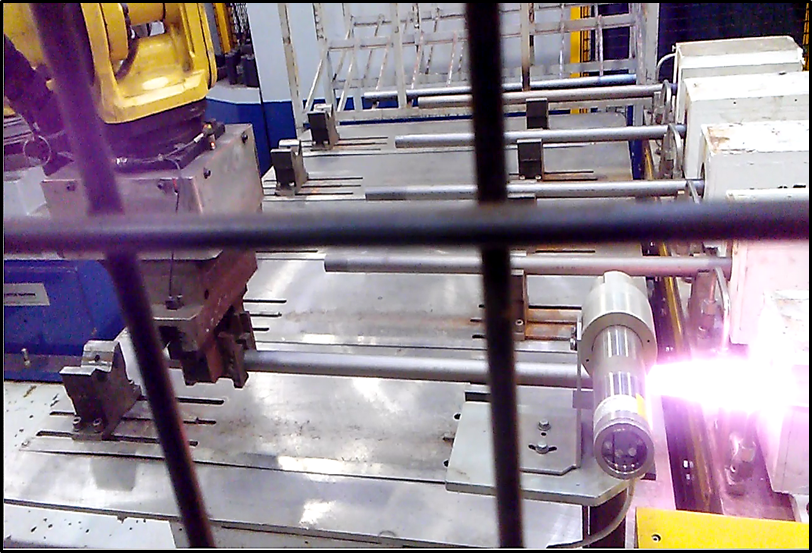
多线圈把端加热
采用多线圈配置的自动棒材端部加热系统(如图8所示)通常用于对不同直径和加热长度的棒材进行加热,以满足缩径工艺的需求。该系统利用多轴机器人将棒材装入和卸出加热夹具。当机器人将棒材装入加热夹具时,会将棒材推入线圈中,以定位正确的加热长度。 加热周期完成后,机器人将把加热后的棒材从感应加热线圈中拉出,并转移至镦压机。该六轴机器人负责完成所有自动化流程。另一种采用多线圈结构的棒端加热系统是如图11所示的立式系统。
该系统采用多组垂直排列的串联线圈,用于对竖立的坯料进行加热。系统通过机器人将坯料装入各线圈中,具体操作是将坯料竖立放置在专门设计的基座上。装入后,所有坯料均被降入线圈内进行加热。该系统利用伺服控制的升降机构,将坯料定位在线圈内以达到正确的加热长度。 坯料的位置由操作员的人机界面(HMI)控制,并在加热周期内可进行调整,以微调加热长度。加热完成后,坯料被提升出线圈,并由第二台机器人卸下。通过控制坯料在线圈中的位置,操作员可以调整线圈的重叠度,从而控制坯料尖端的温度。
自动化分拣和通道线圈系统
采用多种自动化技术的棒端加热解决方案(如图9所示)更为复杂。该系统首先通过自动分度输送机来控制工艺周期时间,并将管材定位以进行端部加热。管材定位完成后,通过伺服控制的往复台将感应加热线圈在管材上方往复移动。伺服控制系统可在加热过程开始前及进行期间对加热位置进行微调。 所有设置均通过主操作人机界面(HMI)进行控制,以实现全面的自动化控制功能。
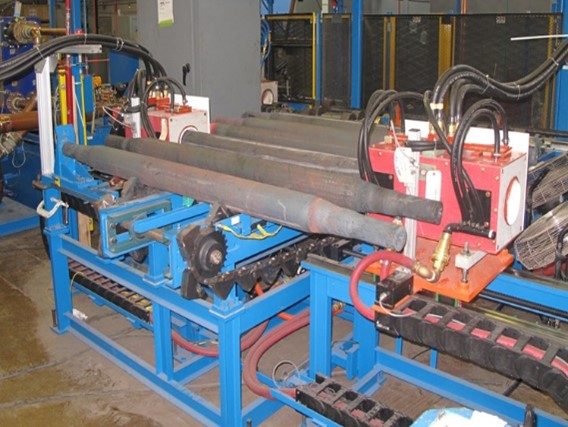
采用分度输送机的系统能够以平稳的运动将工件送入槽式感应加热线圈(如图10所示)。 槽式棒端加热系统可在加热过程中使棒材通过槽式线圈进行连续分度。该系统支持在棒材进料和出料环节实现自动化集成。与任何其他类型的棒端加热系统相比,槽式棒端加热工艺具有更快的循环时间,是专为长棒材短加热段而优化的典型棒端加热系统。
环形、圆盘形及其他形状的自动化处理
并非所有坯料都属于传统意义上的坯料。有些是圆形或矩形的,有些则是预成形的环状件或类似冰球的形状。以一个高碳钢环形坯料为例,其直径是高度的3倍,所需循环时间为每分钟6-8件。 若将这些工件水平移动(沿直径方向),感应磁场可能会导致环形工件侧面过热,并在工件上产生过大的温差,这对高碳钢而言是不可接受的。相反,采用如图11所示的垂直堆叠方式对环形工件进行加热,可使电流沿环形工件周长流动,从而实现更高效的加热和更均匀的温度分布。
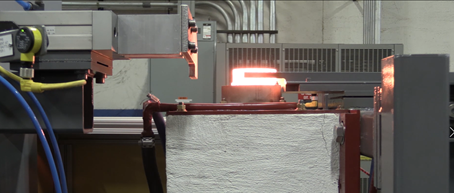
这些环将通过气动装置逐个垂直向上推送,穿过感应线圈下方的单向导引指,从而在线圈内形成坯料堆叠。当环从线圈底部插入时,特制的衬垫已就位,以帮助最大限度地减少摩擦和磨损。 当坯料堆填满感应线圈且下一枚环坯被装入线圈时,一个已加热的环坯将从线圈顶部被提升出来,随后被水平推离坯料堆,并放置在小型出料输送带上,由机器人将其装入锻造压力机。其工作原理与环坯加热器类似,铝制圆饼也可通过类似组件实现自动化处理。但在处理和对有色金属进行感应加热时,必须考虑进行设计修改。
铝的感应加热与自动化
随着汽车市场的不断发展以及轻量化趋势日益凸显,许多企业已开始采用铝材替代钢材,因为铝材易于加工成各种形状、密度低(比钢轻3倍)且耐腐蚀性良好。随着这种材料变革,近年来铝材的感应加热和自动化工艺也取得了诸多进展。
铝坯/铝饼加热器自动化设计中的注意事项:
- 对温度敏感——大多数合金的锻造温度需设定为固相线以上86-122°F。
- 能更快地使温度均匀,并具有良好的保温性能(导热性)。
- 物料搬运。
- 质地较软——在通过感应线圈时可能产生疤痕,在装卸过程中易受压凹陷,堆叠和搬运时会变形,热电偶和推臂会留下凹痕,在加工过程中可能沾染钢屑等杂质及其他外来污染物。
- 请稍等——磁场正在将坯料推出。
- 温度读数——高温计发射率与热电偶位置。
- 可能需要涂覆润滑剂。
大多数铝合金的锻造温度需要达到750-900F。由于某些合金的熔点仅比该温度高100F,因此坯料的位置和感应线圈的设计至关重要。 某些铝锻造工艺需要在涂层前进行预热,并在成形前进行最终加热。此类系统的设计会稍显复杂。通常,可使用单台感应电源配合两组串联的感应线圈,但自动化的关键在于如何将工件从一个线圈移出,送入涂层槽,再送入最终加热线圈。 部分交钥匙系统设计中集成了润滑剂浸渍站。这些浸渍系统采用垂直气动执行器和浸渍笼将工件浸入润滑剂中,也有系统采用旋转执行器和量规。然而,润滑剂可能会导致链轮和气缸过早出现机械故障。较新的系统则依靠机器人技术来夹持和浸渍工件。如果设计得当,机器人末端执行器的使用寿命应远长于链轮和气缸。
感应锻造中自动化带来的优势
创新的自动化解决方案结合感应加热技术的进步,可帮助锻造企业提高生产效率、确保工艺一致性并保障工人安全,同时适应不断变化的生产需求。自动化物料搬运和工艺控制还能帮助制造商应对包括技术工人短缺、质量标准提高、能源需求以及市场环境变化在内的各项挑战。
从自动坯料送料和机器人搬运到先进的加热控制,自动化系统均可根据锻造工艺的要求进行配置。Inductoheat 与锻造企业合作,针对其具体的应用场景和生产需求,开发专用的感应加热和自动化解决方案。
关于感应加热自动化的常见问题
感应锻造生产线中的哪些部分可以实现自动化?
感应锻造生产线中的许多工序均可实现自动化,包括坯料装载和送料、通过感应加热系统的输送、温度监测、工艺控制、坯料取出以及转运至锻造工序。根据具体应用情况,自动化设备可能包括步进式送料机、旋转式送料机、输送机、夹辊或牵引驱动装置、机器人搬运系统以及自动化控制系统。
坯料是如何自动送入感应加热系统的?
可利用多种物料搬运设备将坯料自动送入感应加热系统。阶梯式给料机、旋转式给料机和输送机可将坯料分拣并输送至加热线,而夹辊式和牵引式驱动系统则可确保坯料在感应线圈中实现受控移动。具体采用哪种给料方式,取决于坯料尺寸、生产率以及锻造工艺的要求。
机器人能对感应加热系统进行装卸吗?
是的。机器人系统可用于将坯料或其他工件装入感应加热系统,并在加热后取出或转移加热后的材料。在涉及重复性物料搬运、工件几何形状复杂,或者减少对高温材料的人工搬运能提高工人安全性的工艺中,机器人搬运尤为有用。
自动化如何提高钢坯温度的一致性?
自动化工艺控制系统可监测加热条件并调整运行参数,以帮助维持所需的坯料温度分布。先进的感应坯料加热系统可利用独立控制的加热区、温度测量以及预测性温度建模,来补偿坯料尺寸、生产率及其他工艺条件的变化。这些功能有助于保持从表面到核心的温度分布一致,同时确保锻造结果的可重复性。
请参阅我们的《锻造坯料均匀透热指南》,进一步了解影响温度均匀性的各种因素。
作者:
布莱恩·洛基茨基,Inductoheat
卡尔·韦索洛夫斯基,Inductoheat
迈克尔·扎哈罗夫,Inductoheat
泰德·洛兹纳克,克林顿机械公司
本文发表于2021年2月刊的《锻造工业协会杂志》。点击此处可查阅本期杂志全文。