
感应碳化物钎焊

利用感应技术成功进行硬质合金钎焊
钎焊是一种将碳化物与钢连接起来的有效且可靠的方法。碳化钨(WC)被广泛应用于切削工具、冲头、模具以及许多其他领域。碳化物具有优异的耐磨性,能够延长这些各种耐磨和切削工具的使用寿命。
在本文中,我们将探讨:
哪些因素对成功进行碳化物钎焊起着重要作用?
用于钎焊碳化物的典型钎料合金有哪些?
碳化钨(WC),也称为硬质合金,是一种通过粉末冶金工艺制造的复合材料。碳化钨粉末与粘结金属(通常为钴或镍)混合,在模具中压制成型,然后在炉中烧结。 “硬质”一词是指在烧结过程中,碳化钨颗粒被金属粘结剂包裹并“粘结”在一起,从而在碳化钨颗粒与粘结剂(WC–Co)之间形成冶金结合。尽管“碳化钨”和“硬质合金”这两个术语可以互换使用,但硬质合金行业通常将这种材料简称为“碳化物”。 硬质合金具有高抗压强度、抗变形能力,且能在高温下保持其硬度值,这一物理特性在金属切削应用中尤为有用。在其他材料无法持久使用或会过早失效的应用场景中,它能提供较长的使用寿命[I]。
成功钎焊碳化钨的注意事项
硬质合金钎焊时需要克服的两个主要问题包括:控制因母材热膨胀率不同而产生的应力,以及确保钎料对硬质合金的润湿性。
在加热和冷却过程中,母材的热膨胀和收缩速率通常高于碳化物。 碳化钨的热膨胀率约为钢的1/3至1/2。当钎焊件冷却时,碳化物内部可能会产生残余应力。为避免应力积聚和可能出现的开裂,始终建议对碳化物进行缓慢均匀的冷却。不建议进行淬火处理,因为基体金属的快速收缩可能会导致碳化物开裂。
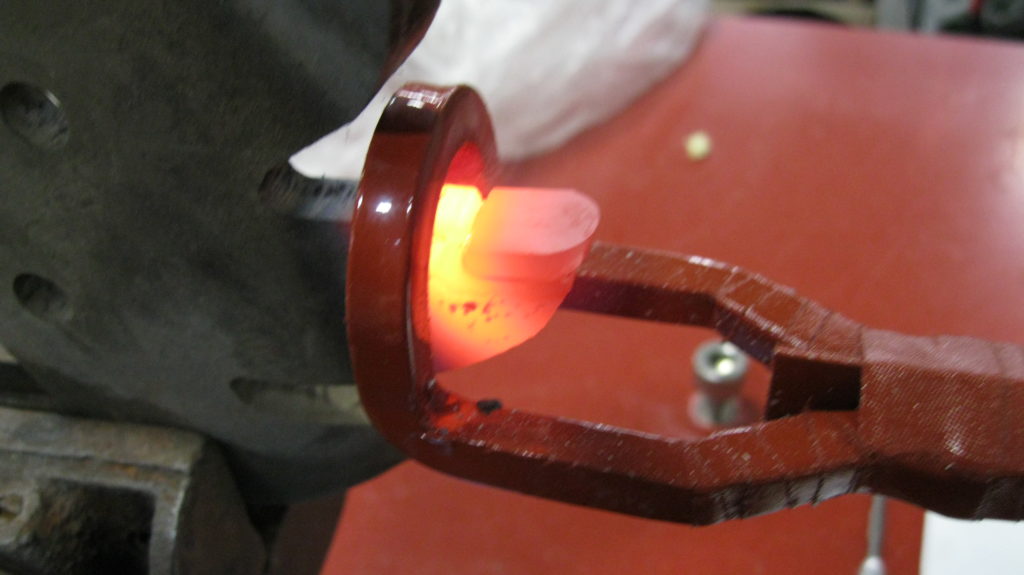
用于硬质合金钎焊的钎料选择
碳化钨难以润湿。通常使用微量添加镍(Ni)的银基钎料将碳化物与钢进行钎焊。当然,碳化物和钢材都必须保持清洁,以便熔融的钎料能够完全润湿配合表面。许多用户会打磨碳化物表面,以获得适合钎焊的清洁表面。 研磨还有一个优点,即能平整硬质合金表面的微地形,从而有助于钎焊合金的润湿和附着。同样,钢制部件也需要进行脱脂和清洁,以去除任何残留的油脂、油污、灰尘或其他表面污染物。有关钎焊最佳实践的更多信息,请阅读本文《钎焊成功的步骤》。
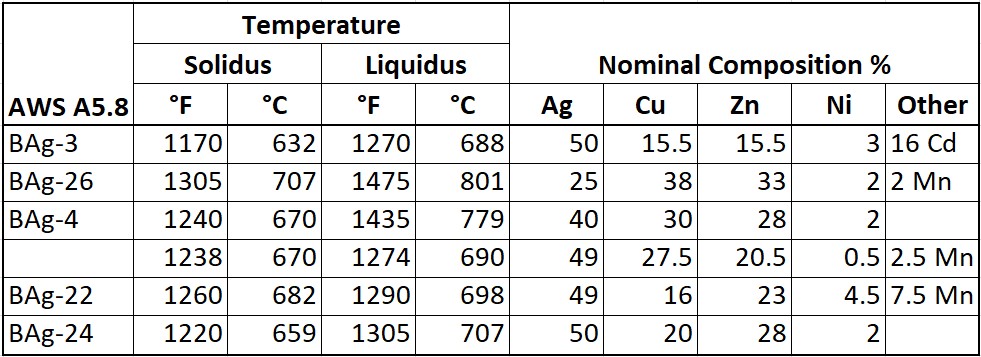
市售的含少量镍(Ni)和锰(Mn)的银基钎料合金能够很好地润湿硬质合金表面。这些钎料合金通常对碳化钨具有良好的润湿性。 建议选择钎焊温度尽可能低的钎料,以减少接头内的残余应力。表1列出了用于将碳化物钎焊到钢上的常见银基钎料。如需协助选择钎料,请咨询您的钎料制造商。
在涉及大型碳化物钎焊的应用中,通常会使用夹层钎焊合金。如果无法使用小型碳化物(1/2英寸²),夹层合金有助于防止碳化物开裂和翘曲。这些三元合金是在铜芯的两侧包覆了钎焊填充材料。 这些合金以 Trimet®、trimetal、tri-foil、plymetal 和 triply 合金等商标名称销售。
尽管讨论主要集中在碳化钨(WC)的钎焊上,但如果不提及聚晶金刚石(PCD),那就有所疏漏。PCD的钎焊温度通常控制在1382华氏度(750摄氏度)以下,以避免金刚石性能劣化。 通常,将聚晶金刚石刀头焊接到钢制基体上的制造商会使用低温、高银含量的钎料,例如BAg-24钎料合金。有些制造商则使用不含镍或锰的钎料合金,例如BAg-5,或者BAg-7钎料合金——这些合金的熔点较低,且对碳化物和钢的润湿性较差。
钎焊助焊剂用于防止在加热组装件时待连接表面的氧化。在常见的银基钎焊合金中,既使用“白色”助焊剂,也使用“黑色”助焊剂。钎焊和助焊剂制造商通常推荐使用黑色助焊剂,因为其中添加了硼,在较高温度下效果更佳。
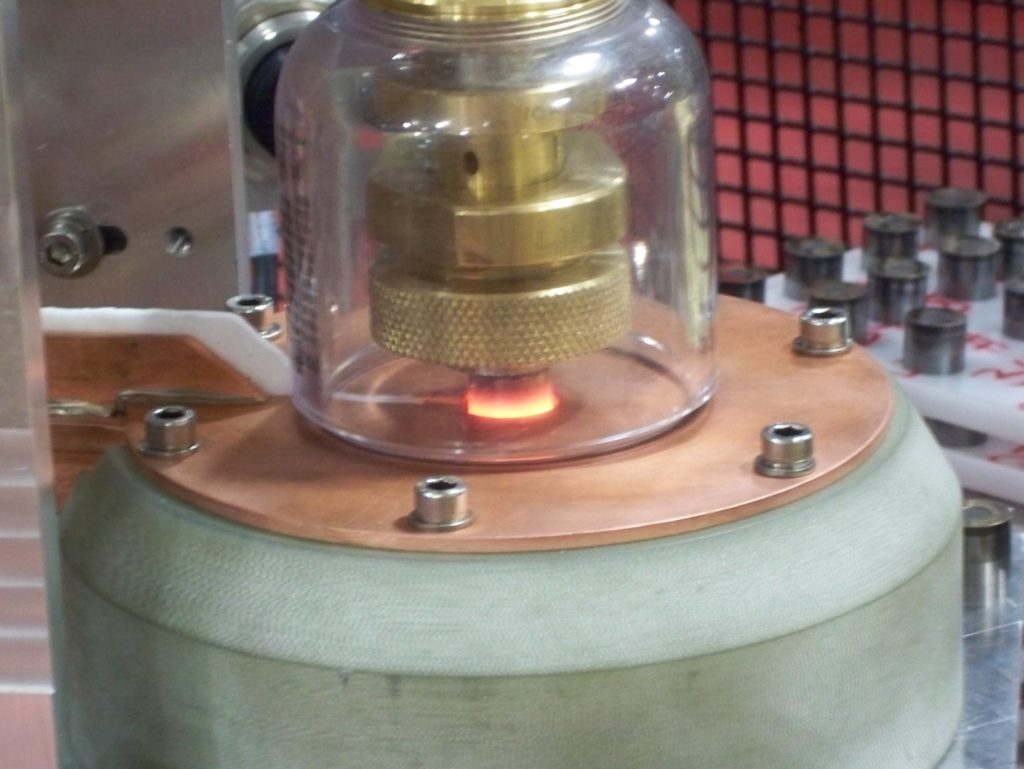
感应钎焊是一种非常灵活的硬质合金刀头连接工艺,特别适用于生产环境。与其他常见的加热方法相比,感应钎焊具有许多优势。考虑采用感应加热的原因包括:
Radyne 能够设计和制造各种尺寸和形状的电感器(线圈),以实现对工件的高效加热。电感器的形状以及电感器与工件之间的间隙,决定了电磁场与工件的耦合方式。电感线圈的正确形状和尺寸对于将碳化物有效且高效地钎焊到钢材上至关重要。
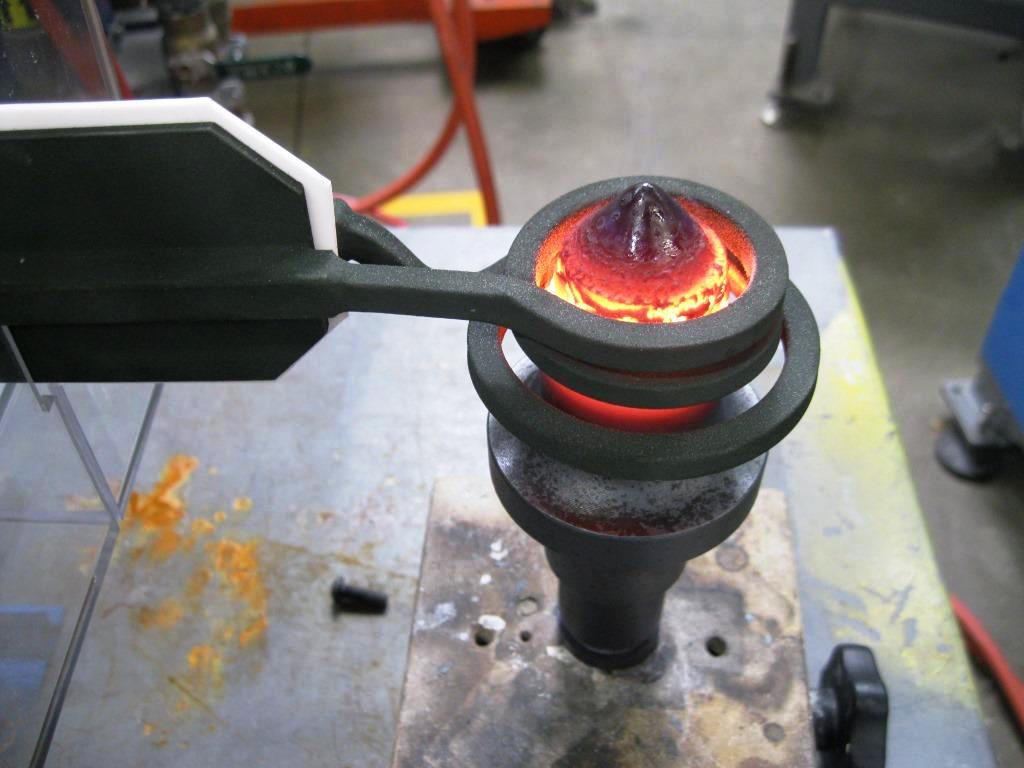
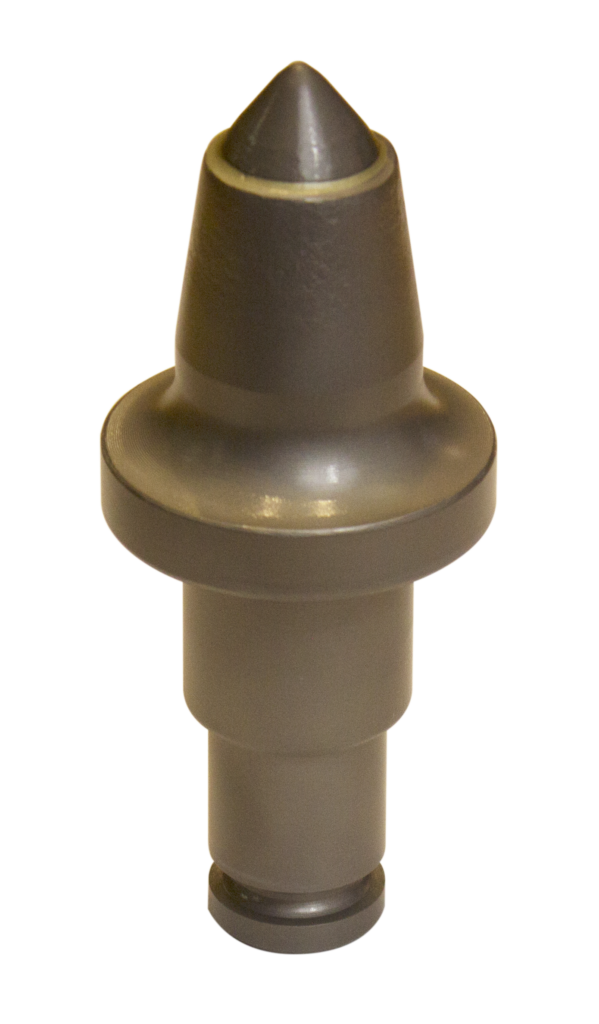
硬质合金感应钎焊的典型步骤如下:
- 将适当的助焊剂涂敷在经过妥善清洁的钢表面上
- 将钎焊填充材料(通常为金属垫片)放置到位
- 将硬质合金刀头安装到位,并可根据需要对硬质合金进行助焊处理和涂覆助焊剂
- 将该组件插入感应线圈内
- 对该组件进行加热和钎焊
- 让钎焊合金凝固。
- 让碳化物缓慢冷却,以尽量减少碳化物的开裂
一些制造商会使用绝缘棒将硬质合金固定到位,以确保硬质合金始终与钢材保持接触。确保待钎焊区域受热均匀至关重要。操作人员采用的一些技术包括:通过调节功率,将钢材加热至低于钎焊合金熔点的温度,从而使钢材和硬质合金受热均匀。
Radyne电源具备存储零件工艺参数的能力。一旦创建了零件工艺曲线,Radyne 感应系统即可存储该“工艺参数”曲线,从而确保每次对元件进行钎焊时,功率和时间均保持一致。通常而言,工艺参数可视为一个多步骤的感应加热过程。 大多数感应加热工艺都需要非常精确的功率上升曲线、特定时间段内的功率饱和、间歇性冷却等。为了满足您感应加热应用的各种需求,VersaPower® Xtreme™ 感应电源在设计上能够实现精确的时序控制和功率输出。一旦建立好钎焊工艺曲线,这些“配方”即可设置密码保护。
此外,感应钎焊系统还可选配热控套件。该热控套件使Radyne电源能够直接与高温计连接,以采集温度数据。随后,电源可利用这些数据实时调整输出功率,从而达到操作员指定或预设工艺参数中规定的目标温度和加热时间。
迄今为止讨论的感应钎焊系统,均适用于在空气中对碳化物进行钎焊。 Radyne 还可以提供在受控气氛中钎焊碳化物的系统。受控气氛钎焊系统利用惰性气体(如氮气或氩气),既可减少所需助焊剂的用量,也有可能完全省去对部件进行助焊的步骤。惰性气体被引入密闭腔室,持续的气流会置换其中的氧气,从而最大限度地减少零件的氧化。
结论
硬质合金的钎焊与同类金属和异种金属的钎焊有所不同。只要严格遵循正确的钎焊原理,考虑热膨胀系数,选择合适的钎料,并采用正确的加热方式,就能通过感应加热获得强度高且可重复的钎焊接头。 并非所有钎焊应用都适合采用感应加热。在小批量、多品种或工件形状不规则的情况下,若夹具或线圈设计极为复杂,则由经验丰富的操作人员进行炉钎焊或喷枪钎焊可能是更经济的選擇。然而,对于采用精益制造的企业而言,感应钎焊能够实现快速、可控、精确、节能且可重复的钎焊接头。
作为感应加热行业的领导者,Radyne 能够帮助您应对挑战,并充分利用感应钎焊的优势。如需了解感应加热及相关工艺解决方案的更多信息,请联系我们。
本碳化物钎焊合金概述旨在概述当今行业内普遍采用的常见做法。鉴于每种应用情况各不相同,且确定工艺及其产品适用性最终由各制造商自行负责,因此本概述不构成任何建议。
[i]《设计师的碳化钨指南》[对《设计师的碳化钨指南》的评论]。https://Generalcarbide.com/;通用碳化物公司。https://www.generalcarbide.com/wp-content/uploads/2019/04/GeneralCarbide-Designers_Guide_TungstenCarbide.pdf
Trimet® 是 Lucas-Milhaupt, Inc. 的注册商标。