
感应加热:你想知道却不敢问的一切(2017年12月)

本月问题:自动调温与自调温有什么区别?
答案:有时,“自动淬火”和“自淬火”这两个术语会被错误地互换使用。本文将探讨这两个术语在实际含义上的区别(本文内容改编自V.Rudnev、D.Loveless和R.Cook合著的《感应加热手册》第二版,CRC Press出版社,2017年。 CRC Press已授权发布这些内容)。
自回火。马氏体转变发生在Ms(马氏体起始温度)和Mf(马氏体终止温度)之间的温度范围内。该范围取决于钢的化学成分,从实际角度来看,无法通过改变淬火强度来改变。在普通碳钢中,Ms和Mf的温度范围与碳含量直接相关。 对于碳含量在0.2%至0.5%C范围内的普通碳钢,Ms温度通常在约300oC/572oF至450oC/842oF之间。因此,新形成的马氏体将立即暴露在回火温度下,并可能因此软化。这一现象通常被称为自回火。 随着淬火强度降低、马氏体转变温度升高、加热材料质量增加(例如,整体加热与表面加热相比),以及是否采用间歇淬火,自回火的程度会更加明显[1]。与普通碳钢相比,合金钢通常表现出的自回火程度较轻。
自淬火。自淬火(也称为松弛淬火)的原理可通过图1[1]所示的例子来说明,该图展示了采用16 kHz频率对正火状态下中碳钢实心轴(直径50 mm/2英寸)进行感应表面淬火的计算机数值模拟结果。所需的标称淬透深度为2.5 mm。
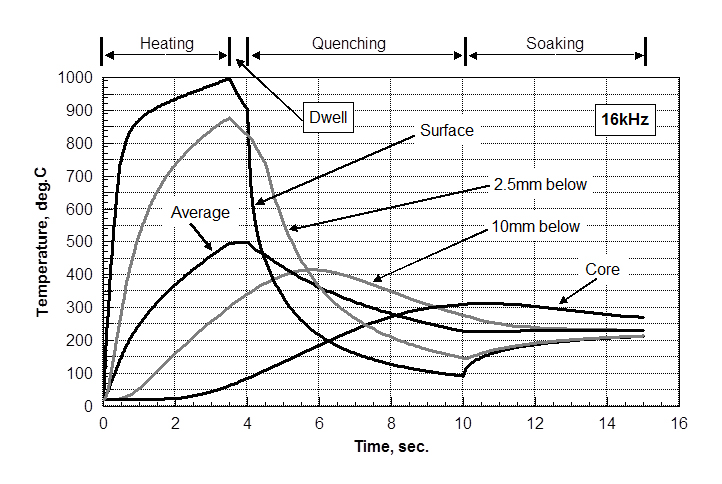 在感应加热的初始阶段,表面及近表面区域会发生强力加热。经过3.5秒的加热后,考虑到快速加热引起的非平衡相变,表面及需要淬硬的2.5毫米厚的亚表面层已达到适合奥氏体化的温度。为了减轻淬火初始阶段的热冲击,会进行短暂的保温(0.5秒)。
在加热和保温循环期间,轴中心(芯部)的温度不会显著升高(低于100oC)。造成这一现象的原因有几个,包括明显的集肤效应、高功率密度以及较短的加热时间,这些因素使得大量热量无法从表面向芯部传导。
在初始淬火阶段,表层的高温开始迅速下降。经过2秒的喷淋淬火后,表面温度急剧降至约210oC/410°F。 最高温度约为400°C/752°F,该温度点位于表面下方约10-12毫米处。注:在淬火的前6秒内,轴中心的温度仍在持续上升。
淬火6秒后,表面温度已降至100oC/212°F以下,但轴的内部仍保留着相当多的热量(轴芯温度超过300°C/572°F,平均温度约为225oC/437°F)。 如果此时切断淬火液的供应,由于工件内部积聚的热量,工件表面将再次开始升温。
经过5秒的保温(不施加热量也不进行淬火),表面温度将升至约215oC/419°F,而芯部温度则约为260°C/500°F。因此,只要合理选择工艺条件,就可以利用这种余热对工件进行回火处理。
在许多将普通碳钢和低合金钢用于汽车应用的案例中,自回火温度(如适用)通常不超过 250°C(480°F),且通常在 180°C(360°F)至 220°C(430°F)之间。
自调质具有以下几项显著优势 [1]:
- 由于将自回火工艺融入淬火工序,因此省去了一道额外工序。由此,设备投资成本和总周期时间均得以降低,从降低成本的角度来看,这一工艺极具吸引力。
- 淬火与回火阶段之间的时间间隔几乎被消除。时间间隔过长可能会导致延迟开裂,从而产生不利影响。
- 由于自回火利用了淬火后残留的余热,因此无需为回火过程额外输入能量,这使其具有极高的能源效率。总体能耗的降低不仅体现在再加热阶段,还体现在冷却阶段所需的能量也减少了。
- 这显然节省了车间空间,因为无需额外腾出空间来放置回火设备。
所有这些因素都极具吸引力,也是某些应用中采用自回火工艺的原因。然而,必须采取若干预防措施以确保自回火工艺正确进行;尽管自回火具有显著优势,但它确实存在明显的局限性,这些局限性限制了其在工业领域的广泛应用,使得炉内回火和感应回火成为更受欢迎的工艺。其中一些局限性概述如下 [1]:
- 必须精确控制残余热量。必须密切监测工件内部产生的能量,以确保产生的热量保持恒定。 现代感应技术能够高精度地监测能量水平。然而,要以同样的精度准确控制淬火强度可能更为困难,特别是在淬火几何形状复杂的部件时。淬火剂的淬火时间、流速、温度、浓度和清洁度也应受到监控,并保持在严格的公差范围内,以确保淬火后热处理条件的一致性。 需要注意的是,淬火强度变化不仅受淬火介质实际状况的影响,还受工件表面状况的影响,包括表面粗糙度、前道工序留下的异物残留(如切削油)以及其他因素。 尽管导致冷却强度因工件表面状况而产生潜在偏差的因素通常是不希望出现的且应尽量减少,但在淬火的前两个阶段(蒸汽毯阶段和成核沸腾阶段),这些因素可能不会产生太大的影响。 然而,在第三阶段(对流冷却)中,这些因素可能会产生更大的影响,导致残余热量出现可测量的波动。这将不可避免地对自回火的重复性产生负面影响。在某些情况下,可使用红外测温仪监测工件表面的自回火温度。
- 在适用情况下,自回火法可用于静态淬火、单次淬火,以及在较小程度上用于水平扫描淬火或连续/渐进淬火。由于垂直扫描淬火工件的顶部和底部区域冷却条件不均,且累积残余热量存在差异,因此不应将其用于垂直扫描淬火。
- 在处理简单几何形状(例如直轴)时,采用自回火工艺更为简便。几何形状的不规则性可能会导致加热和淬火强度的局部变化(特别是在处理几何形状复杂的部件时),这种变化可能足以导致自回火过程中残余热量产生过大的偏差。
- 某些钢和铸铁的马氏体形成温度(Ms)相对较低,当所需量的马氏体形成完成后,工件内部积累的余热可能不足以进行充分的自回火。
- 在淬火小型部件(例如线材、薄壁管材、小直径棒材和销钉)时,控制余热更为困难。 这使得在质量充足的情况下更容易采用自回火工艺。然而,对于奥氏体化层直径与厚度比极大的大型工件,自回火工艺可能也不太适用。这是因为冷芯可能产生极其强烈的冷沉效应,从而抵消了自回火所需的硬化表层温度上升。
- 采用轮廓淬火(例如齿轮及齿轮类部件的轮廓淬火)时,应避免自回火。相邻区域的热容量差异可能会导致回火效果不均匀。相邻区域的蓄热量及其散热能力必须相同或非常接近;否则,自回火过程中获得的温度将存在显著差异,从而导致回火组织不符合规范要求。
上述挑战阻碍了自回火技术在工业领域的广泛应用,使得炉内回火和感应回火成为更受欢迎的选择。与此同时,在某些应用领域,自回火技术已成功与感应回火相结合,兼顾了两种工艺的优势[1]。 例如,自回火与多脉冲感应回火的组合技术已成功应用于非旋转曲轴淬火(SHarP-C技术)。在此工艺中,曲轴的轴颈在静止状态下进行热处理。 对于大多数汽车曲轴而言,使用10至30 kHz频率范围内的电流(具体取决于汽车曲轴的特性及所需的淬透深度),将曲轴颈表层奥氏体化以进行淬火,大约需要3至4秒。 奥氏体化完成后,仅进行4至5秒的淬火,随后进行3至5秒的首次保温,以完成自回火的第一阶段。然后,进行约3至5秒的低功率感应回火,随后进行第二次保温和第二次感应回火。 该过程可重复进行以达到理想的回火条件,从而实现多脉冲感应回火与自回火相结合的效果,并优化回火组织。关于SHarP-C技术以及感应回火的细节,在参考文献1中进行了详尽讨论。
瓦列里·鲁德涅夫博士,FASM
科技总监
Inductoheat Inc
www.inductoheat.com
参考文献
- V. Rudnev、D. Loveless 和 R. Cook,《感应加热手册》,第 2 版,CRC Press,2017 年。