
Induktives Hartlöten von Hartmetall

Erfolgreiches Hartlöten von Hartmetall mit Induktion
Das Hartlöten ist ein bewährtes und zuverlässiges Verfahren zum Verbinden von Hartmetallen mit Stahl. Wolframkarbide (WC) kommen in vielen Bereichen zum Einsatz, darunter bei Schneidwerkzeugen, Stempeln, Matrizen und zahlreichen anderen Anwendungen. Hartmetalle bieten eine hervorragende Verschleißfestigkeit und verlängern die Lebensdauer dieser verschiedenen Verschleiß- und Schneidwerkzeuge.
In diesem Artikel werden wir uns mit folgenden Themen befassen:
Welche Faktoren spielen beim erfolgreichen Hartlöten von Hartmetallen eine Rolle?
Welche typischen Hartlötlegierungen werden zum Hartlöten von Hartmetallen verwendet?
Wolframkarbid (WC), auch als Hartmetall bezeichnet, ist ein Verbundwerkstoff, der im Pulvermetallurgieverfahren hergestellt wird. Wolframkarbidpulver wird mit einem Bindemetall, in der Regel Kobalt oder Nickel, vermischt, in einer Matrize verdichtet und anschließend in einem Ofen gesintert. Der Begriff „hart“ bezieht sich darauf, dass die Wolframkarbidpartikel im metallischen Bindematerial eingefangen und miteinander „verfestigt“ werden, wodurch im Sinterprozess eine metallurgische Verbindung zwischen den Wolframkarbidpartikeln und dem Bindemittel (WC – Co) entsteht. In der Hartmetallindustrie wird dieses Material üblicherweise einfach als „Hartmetall“ bezeichnet, obwohl die Begriffe Wolframkarbid und Hartmetall synonym verwendet werden. Hartmetall weist eine hohe Druckfestigkeit auf, ist biegefest und behält seine Härtewerte auch bei hohen Temperaturen bei – eine physikalische Eigenschaft, die insbesondere bei der Metallbearbeitung von Nutzen ist. Es gewährleistet eine lange Lebensdauer in Anwendungen, in denen andere Werkstoffe nicht lange halten oder vorzeitig versagen würden[I].
Hinweise für das erfolgreiche Hartlöten von Wolframkarbid
Zwei zentrale Herausforderungen beim Hartlöten von Hartmetallen sind die Bewältigung der Spannungen, die durch unterschiedliche Ausdehnungs- und Schrumpfungsraten der Grundwerkstoffe entstehen, sowie die Benetzung des Hartmetalls durch die Hartlötlegierung.
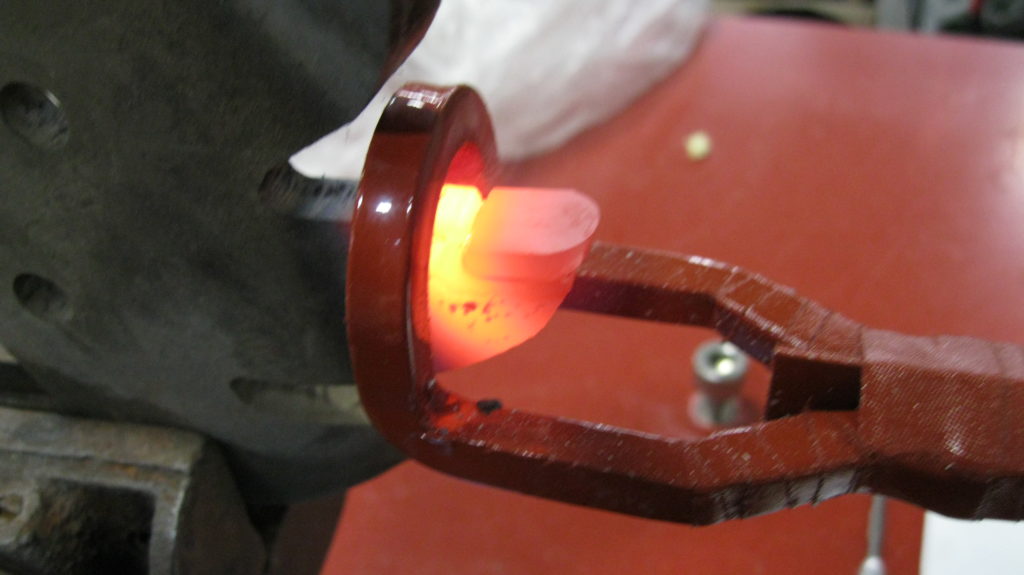
Beim Erwärmen und Abkühlen dehnt sich das Grundmetall in der Regel stärker aus und zieht sich stärker zusammen als das Karbid. Wolframkarbid weist einen thermischen Ausdehnungskoeffizienten auf, der etwa 1/3 bis 1/2 desjenigen von Stahl beträgt. Wenn die hartgelötete Baugruppe abkühlt, können sich im Karbid Restspannungen aufbauen. Eine langsame, gleichmäßige Abkühlung des Karbids wird stets empfohlen, um Spannungen und mögliche Rissbildungen zu vermeiden. Ein Abschrecken wird nicht empfohlen, da es aufgrund der schnellen Kontraktion des Grundwerkstoffs zu Rissen in den Karbiden führen kann.
Auswahl der Hartlötlegierung für das Hartlöten von Karbiden
Wolframkarbid lässt sich nur schwer benetzen. Zum Hartlöten von Karbiden auf Stahl werden in der Regel Silber-Hartlötlegierungen mit geringen Nickelzusätzen (Ni) verwendet. Selbstverständlich müssen sowohl das Karbid als auch der Stahl sauber sein, damit die geschmolzene Hartlötlegierung die Passflächen vollständig benetzen kann. Viele Anwender schleifen die Karbidoberfläche ab, um eine saubere Oberfläche für das Hartlöten zu schaffen. Das Schleifen hat zudem den Vorteil, dass die Oberflächenstruktur des Hartmetalls geglättet wird, was die Benetzung und Haftung der Hartlötlegierung verbessern kann. Ebenso müssen Stahlbauteile entfettet und gereinigt werden, um Rückstände von Fett, Öl, Schmutz oder anderen Oberflächenverunreinigungen zu entfernen. Weitere Informationen zu bewährten Verfahren beim Hartlöten finden Sie in diesem Artikel:„Die Schritte zum erfolgreichen Hartlöten“.
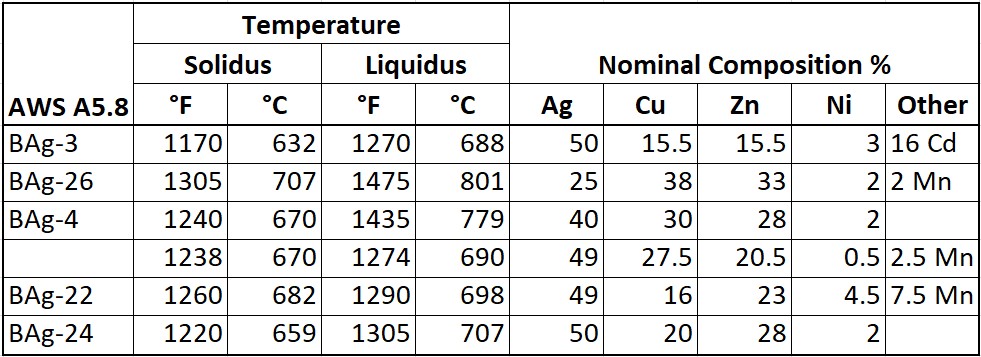
Handelsübliche Silberlötlegierungen mit geringen Zusätzen von Nickel (Ni) und Mangan (Mn) benetzen die Oberflächen von Hartmetall leicht. Diese Lötlegierungen weisen in der Regel eine gute Benetzung von Wolframkarbiden auf. Es wird empfohlen, ein Hartlötmaterial mit einer möglichst niedrigen Löttemperatur zu wählen, um die Eigenspannungen innerhalb der Verbindung zu verringern. Tabelle 1 zeigt gängige Silberhartlote, die zum Hartlöten von Hartmetallen an Stahl verwendet werden. Wenden Sie sich bei der Auswahl einer Hartlotlegierung an Ihren Hartlotlegierungshersteller.
Für Anwendungen, bei denen große Hartmetalle gelötet werden, kommt häufig eine Sandwich-Lötlegierung zum Einsatz. Wenn kleine Hartmetalle (1/2Zoll²) nicht verwendet werden können, ist eine Sandwich-Legierung vorteilhaft, um Rissbildung und Verformungen des Hartmetalls zu verhindern. Diese Trimetalle sind mit einem Lötzusatzwerkstoff plattiert, der auf beiden Seiten eines Kupferkerns aufgebracht ist. Diese Legierungen werden unter Markennamen wie Trimet®, Trimetal, Tri-Foil, Plymetal und Triply-Legierungen vertrieben.
Obwohl sich ein Großteil der Diskussion um das Hartlöten von Wolframkarbid (WC) dreht, wäre es ein Versäumnis, polykristallinen Diamant (PCD) nicht zu erwähnen. Die Hartlöttemperatur für PCD wird im Allgemeinen unter 1382 °F (750 °C) gehalten, um eine Zersetzung des Diamants zu vermeiden. Hersteller von PCD-Spitzen auf Stahlkörpern verwenden häufig ein Niedrigtemperatur-Lötzusatzmaterial mit hohem Silberanteil, wie beispielsweise die Lötlegierung BAg-24. Einige Hersteller verwenden eine Lötlegierung ohne Nickel oder Mangan, wie beispielsweise BAg-5 oder BAg-7, die niedrigere Schmelztemperaturen aufweist und eine geringere Benetzbarkeit von Karbid und Stahl bietet.
EinHartlötflussmittelwird verwendet, um die Oxidation der zu verbindenden Oberflächen während des Erhitzens der Baugruppe zu verhindern. Bei den gängigen Silber-Hartlötlegierungen kommen sowohl „weißes“ als auch „schwarzes“ Flussmittel zum Einsatz. Schwarzes Flussmittel wird in der Regel von Hartlöt- und Flussmittelherstellern empfohlen, da es Bor enthält und bei höheren Temperaturen wirksamer ist.
Das Induktionslöten ist ein äußerst flexibles Verfahren zum Verbinden von Hartmetallspitzen, insbesondere in der Serienfertigung. Das Induktionslöten bietet gegenüber anderen gängigen Erwärmungsverfahren zahlreiche Vorteile. Zu den Gründen, die für den Einsatz von Induktionswärme sprechen, gehören:
- Schnelle, zügige Erwärmung
- Kontrollierte, präzise Temperaturregelung
- Selektive (lokalisierte) Wärme
- Anpassungsfähigkeit und Integration von Fertigungslinien
- Längere Lebensdauer der Vorrichtung und einfachere Handhabung
- Wiederholbare, zuverlässige Hartlötverbindungen
- Verbesserte Sicherheit
Radyne kann Induktoren (Spulen) in unterschiedlichen Größen und Formen entwickeln und fertigen, um Bauteile effizient zu erwärmen. Die Form des Induktors und der Abstand zwischen Induktor und Bauteil bestimmen, wie sich das elektromagnetische Feld mit dem Bauteil koppelt. Die richtige Form und Größe der Induktorspule sind von entscheidender Bedeutung für das effektive und effiziente Hartlöten von Hartmetall auf Stahl.
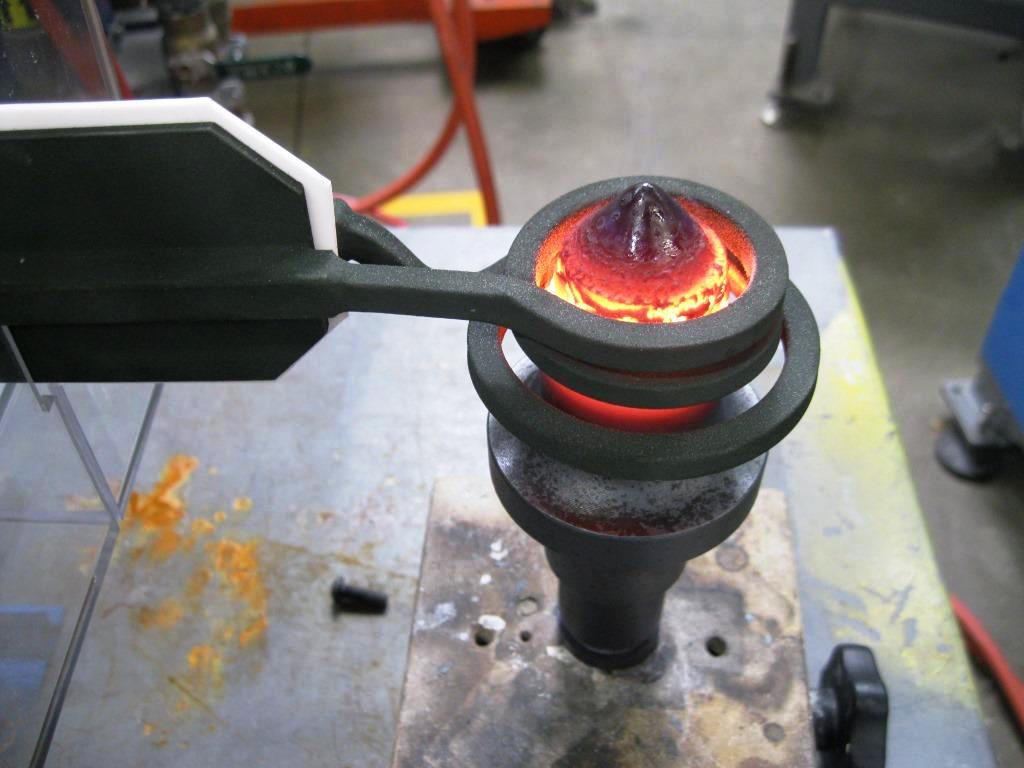
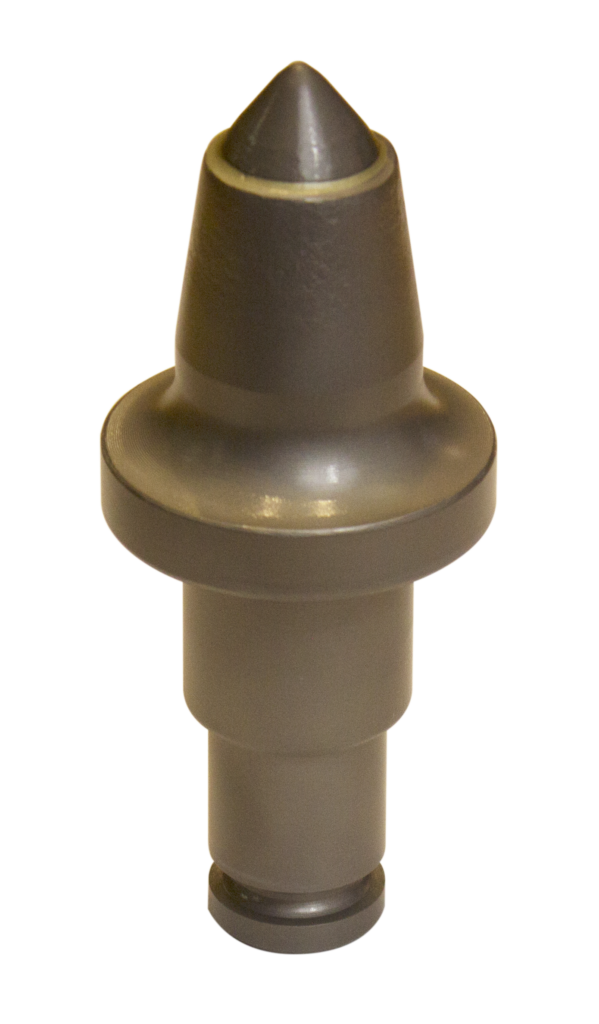
Die typischen Schritte beim Induktionslöten von Hartmetall sind wie folgt:
- Auf die ordnungsgemäß gereinigten Stahloberflächen wird das geeignete Flussmittel aufgetragen.
- Das Hartlöt-Füllmetall, in der Regel eine Metallunterlage, wird in Position gebracht
- Einsetzen der Hartmetallspitze in die Halterung und gegebenenfalls Auftragen von Flussmittel sowie Beschichten des Hartmetalls mit Flussmittel
- Setzen Sie die Baugruppe in die Induktionsspule ein
- Die Baugruppe erhitzen und hartlöten
- Lassen Sie die Hartlötlegierung erstarren.
- Das Hartmetall langsam abkühlen, um Rissbildung im Hartmetall zu minimieren
Einige Hersteller fixieren das Hartmetall mit einem nichtleitenden Stab, um sicherzustellen, dass es in Kontakt mit dem Stahl bleibt. Es ist wichtig, dass der zu lötende Bereich gleichmäßig erwärmt wird. Zu den von den Bedienern angewandten Techniken gehört es, den Stahl durch Anpassung der Leistungsstufe auf eine Temperatur unterhalb des Schmelzpunkts der Lötlegierung zu erwärmen, damit sich Stahl und Hartmetall gleichmäßig erwärmen können.
Radyne-Stromversorgungenbieten die Möglichkeit, ein Teile-Rezept zu speichern. Sobald ein Teileprofil erstellt wurde, können Radyne-Induktionssysteme ein „Rezept“-Profil speichern, sodass bei jedem Lötvorgang eines Bauteils die gleichen Leistungs- und Zeitparameter einheitlich angewendet werden. Ein Rezept lässt sich im Allgemeinen als mehrstufiger Induktionserwärmungsprozess verstehen. Die meisten Induktionserwärmungsprozesse erfordern sehr spezifische Leistungsanstiege, zeitabhängige Leistungssättigungen, intermittierende Abkühlphasen usw. Um die gesamte Vielseitigkeit Ihrer Induktionserwärmungsanwendung abzudecken, ist das VersaPower® Xtreme™-Induktionsnetzteil so konzipiert, dass es eine präzise Zeitsteuerung und Leistungsabgabe ermöglicht. Diese „Rezepte“ können nach der Erstellung eines Lötprofils passwortgeschützt werden.
Optional kann ein Induktionslöt-System mit einemTemperaturregelungspaket ausgestattet werden. Das Temperaturregelungspaket ermöglicht die direkte Anbindung von Radyne-Stromversorgungen an ein Pyrometer zur Erfassung von Temperaturdaten. Die Stromversorgung kann diese Daten dann in Echtzeit nutzen, um ihre Ausgangsleistung anzupassen und so die vom Bediener festgelegte oder in einem vorprogrammierten Rezept vorgegebenen Solltemperatur und Erwärmungszeit zu erreichen.
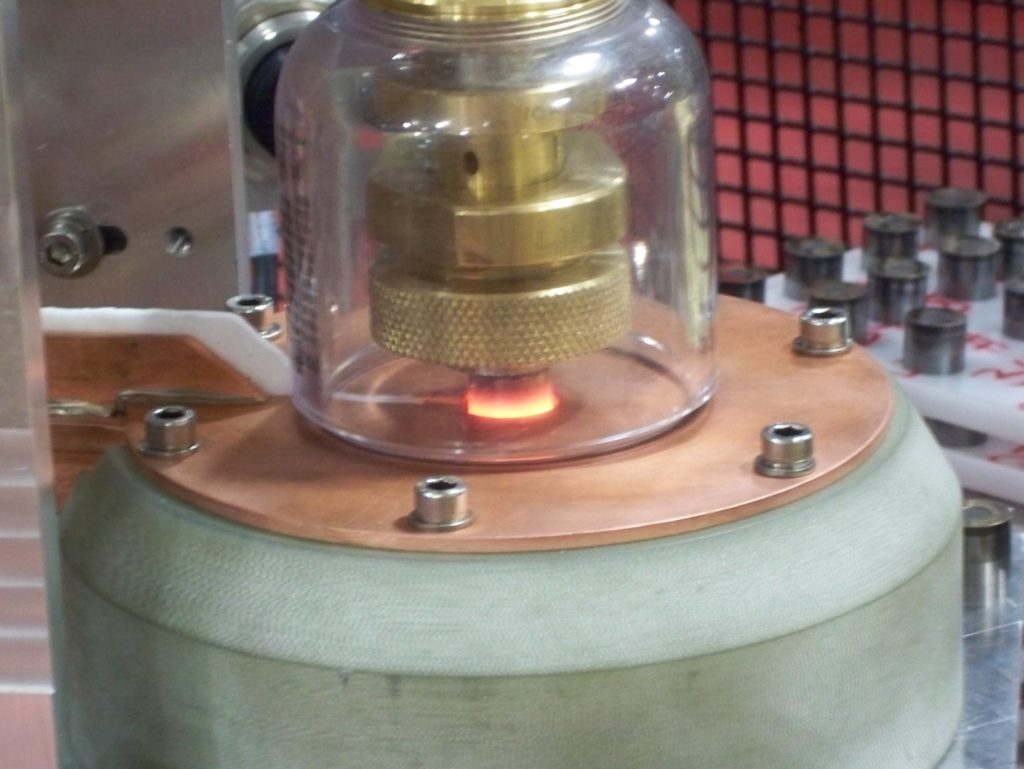
Bei den bisher behandelten Induktionslötanlagen handelte es sich um Systeme zum Löten von Hartmetallen an der Luft. Radyne bietet auch Systeme zum Hartlöten von Hartmetallen in einer kontrollierten Atmosphäre an. EinHartlöt-System mit kontrollierter Atmosphärenutzt ein Inertgas wie Stickstoff oder Argon, wodurch die benötigte Flussmittelmenge reduziert und möglicherweise der Einsatz von Flussmittel auf den Bauteilen überflüssig wird. Das Inertgas wird in eine geschlossene Kammer eingeleitet, und ein kontinuierlicher Gasstrom verdrängt den Sauerstoff und minimiert die Oxidation der Teile.
Fazit
Das Hartlöten von Hartmetallen unterscheidet sich vom Hartlöten gleichartiger und unterschiedlicher Metalle. Durch die sorgfältige Beachtung bewährter Hartlötprinzipien, der Berücksichtigung des Wärmeausdehnungskoeffizienten, der richtigen Auswahl der Hartlötlegierung und einer sachgemäßen Erwärmung lassen sich mit Induktion feste, reproduzierbare Hartlötverbindungen erzielen. Nicht alle Hartlötanwendungen eignen sich gleichermaßen für die Induktionserwärmung. Bei geringen Stückzahlen, großer Produktvielfalt oder unregelmäßigen Formen, bei denen die Spannvorrichtung oder die Spulenkonstruktion äußerst komplex wäre, kann das Hartlöten im Ofen oder mit dem Brenner durch erfahrene Bediener eine wirtschaftlichere Wahl sein. Das Induktionshartlöten ermöglicht jedoch schnelle, kontrollierbare, präzise, energieeffiziente und reproduzierbare Lötverbindungen für Unternehmen, die auf schlanke Fertigung setzen.
Als führendes Unternehmen im Bereich der Induktionserwärmung kann Radyne Ihnen dabei helfen, die Herausforderungen zu meistern und die Vorteile des Induktionslötens zu nutzen. Für weitere Informationen zu Lösungen für die Induktionserwärmung und damit verbundene Verfahrenwenden Sie sich bitte an uns.
Diese Zusammenfassung zu Hartlötlegierungen aus Hartmetall soll einen Überblick über die heute in der Branche gängigen Praktiken geben. Sie stellt keine Empfehlung dar, da jede Anwendung einzigartig ist und die endgültige Verantwortung bei jedem Hersteller liegt, das Verfahren und die Eignung für seine Produkte zu bestimmen.
[i]„The Designer’s Guide to Tungsten Carbide“[Rezension zu„The Designer’s Guide to Tungsten Carbide“]. https://Generalcarbide.com/; General Carbide Corp. https://www.generalcarbide.com/wp-content/uploads/2019/04/GeneralCarbide-Designers_Guide_TungstenCarbide.pdf
Trimet® ist eine eingetragene Marke von Lucas-Milhaupt, Inc.