
誘導式超硬合金ろう付け

誘導加熱を用いた超硬合金ろう付けの成功
ろう付けは、超硬合金を鋼に接合するための、実績があり信頼性の高い方法です。タングステンカーバイド(WC)は、切削工具、パンチ、金型など、多くの用途で使用されています。超硬合金は優れた耐摩耗性を発揮し、こうしたさまざまな摩耗工具や切削工具の寿命を延ばします。
この記事では、以下の点について見ていきます:
超硬合金のろう付けを成功させるには、どのような要因が関係しているのでしょうか?
超硬合金のろう付けに使用される代表的なろう付け合金にはどのようなものがありますか?
炭化タングステン(WC)は、超硬合金とも呼ばれ、粉末冶金と呼ばれるプロセスによって製造される複合材料である。炭化タングステン粉末を、通常はコバルトやニッケルなどの結合金属と混合し、金型で成形した後、炉内で焼結させる。 「セメンテッド(結合された)」という用語は、焼結工程において、タングステンカーバイド粒子が金属結合材に捕捉され、互いに「結合」され、タングステンカーバイド粒子と結合材(WC–Co)の間に冶金学的結合が形成されることを指しています。超硬合金業界では、この材料を単に「カーバイド」と呼ぶことが一般的ですが、「タングステンカーバイド」と「セメンテッドカーバイド」という用語は互換的に使用されています。 超硬合金は高い圧縮強度とたわみ抵抗性を示し、高温下でも硬度を維持する。この物理的特性は、特に金属切削用途において有用である。他の材料では耐用年数が短かったり、早期に破損したりするような用途においても、超硬合金は長寿命を実現する[I]。
炭化タングステンのろう付けを成功させるための留意点
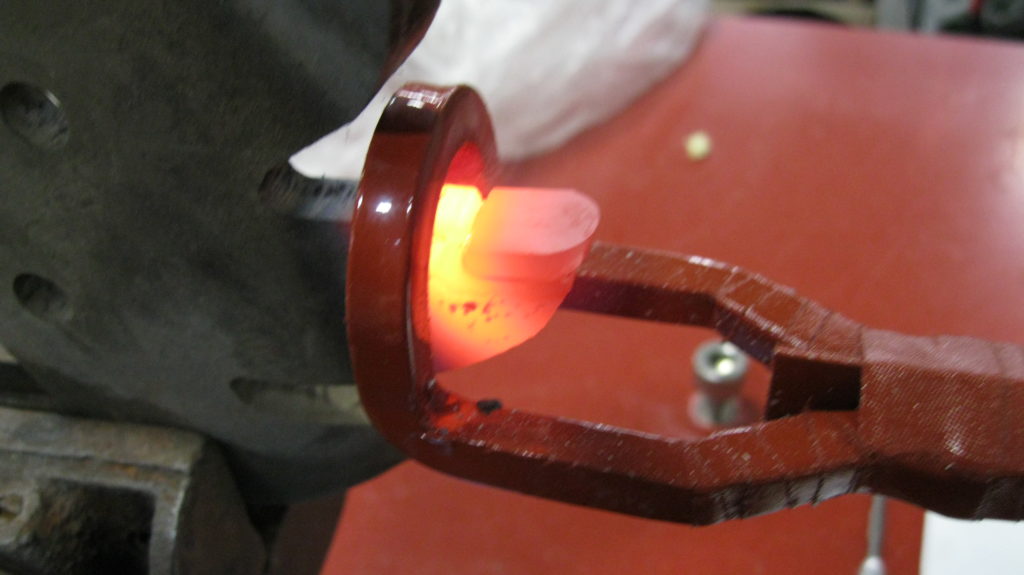
超硬合金をろう付けする際に克服すべき2つの主な課題は、母材の膨張・収縮速度の差によって生じる応力の制御と、ろう材による超硬合金の濡れ性の確保である。
加熱および冷却の際、母材は通常、炭化物よりも高い率で膨張・収縮します。 炭化タングステンの熱膨張率は、鋼の約1/3から1/2です。ろう付けされた組立品が冷却されると、炭化物内部に残留応力が生じる可能性があります。応力の発生やひび割れのリスクを避けるため、炭化物をゆっくりと均一に冷却することが常に推奨されます。急冷は、母材の急激な収縮により炭化物にひび割れを引き起こす可能性があるため、推奨されません。
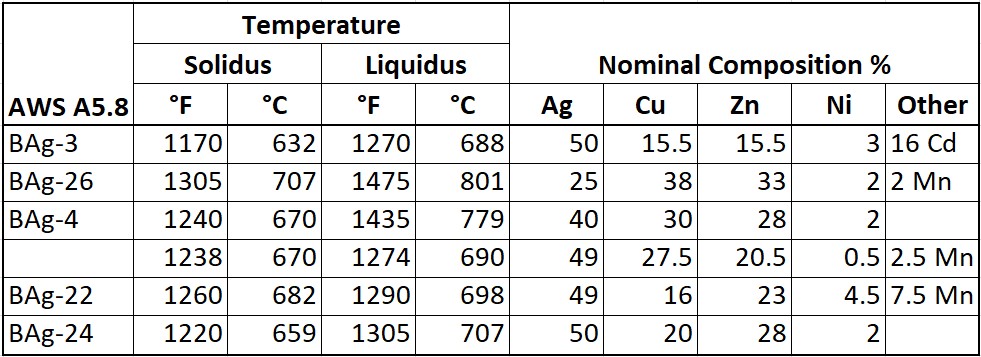
炭化物のろう付けにおけるろう材の選定
炭化タングステンは濡れにくい性質があります。炭化物を鋼にろう付けする際には、通常、ニッケル(Ni)を少量添加した銀系ろう材が使用されます。もちろん、溶融したろう材が接合面を完全に濡らすためには、炭化物と鋼の両方が清浄でなければなりません。多くのユーザーは、ろう付けに適した清浄な表面を得るために、炭化物の表面を研削します。 研削には、超硬合金の表面形状を平坦にするという利点もあり、これによりろう合金の濡れ性や密着性が向上します。同様に、鋼製部品についても、残留するグリース、油、汚れ、その他の表面汚染物質を除去するために、脱脂および洗浄を行う必要があります。ろう付けのベストプラクティスに関する詳細については、記事「ろう付けを成功させるための手順」をご覧ください。
ニッケル(Ni)およびマンガン(Mn)を少量添加した市販の銀ろう材は、超硬合金の表面に容易に濡れ性を示します。これらのろう材は、一般的に炭化タングステンに対して良好な濡れ性を示します。 接合部内の残留応力を低減させるためには、可能な限り低いろう付け温度で溶接できるろう材を選択することが推奨される。表1は、超硬合金を鋼にろう付けするために一般的に使用される銀系ろう材をまとめたものである。ろう材の選定については、ろう材メーカーに相談すること。
大型の超硬合金のろう付けを行う場合、サンドイッチ型ろう付け合金がよく使用されます。小型の超硬合金(1/2インチ²)が使用できない場合、サンドイッチ型合金は超硬合金のひび割れや反りを防ぐ上で有効です。これらのトリメタルは、銅製の芯材の両面にろう付け材が被覆された構造となっています。 これらの合金は、Trimet®、トリメタル、トライフォイル、プライメタル、トリプライ合金などの商品名で販売されています。
これまでの議論の多くは炭化タングステン(WC)のろう付けに関するものでしたが、多結晶ダイヤモンド(PCD)について触れないわけにはいきません。PCDのろう付け温度は、ダイヤモンドの劣化を防ぐため、一般的に1382F(750C)以下に保たれます。 鋼製本体にPCDチップを接合するメーカーでは、BAg-24ろう材合金のような、低温で銀含有量の高いろう材を使用することがよくあります。一部のメーカーでは、BAg-5のようなニッケルやマンガンを含まないろう材合金、あるいはBAg-7ろう材合金を使用しています。これらは融点が低く、炭化物や鋼に対する濡れ性が劣ります。
ろう付け用フラックスは、組立品の加熱中に接合面の酸化を防ぐために使用されます。一般的な銀系ろう付け合金には、「ホワイト」フラックスと「ブラック」フラックスの両方が使用されます。ブラックフラックスにはホウ素が添加されており、高温下でより効果を発揮するため、ろう付けおよびフラックスメーカーからは通常、ブラックフラックスの使用が推奨されています。
誘導ろう付けは、特に量産環境において、超硬チップを接合するための非常に汎用性の高いプロセスです。誘導ろう付けには、他の一般的な加熱方法に比べて多くの利点があります。誘導加熱の採用を検討すべき理由としては、次のような点が挙げられます:
Radyne社は、部品を効率的に加熱できるよう、サイズや形状を調整したインダクタ(コイル)の設計・製造が可能です。インダクタの形状や、インダクタと部品の間のギャップによって、電磁場が部品とどのように結合するかが決まります。超硬合金と鋼を効果的かつ効率的にろう付けするためには、インダクタコイルの適切な形状とサイズが極めて重要です。
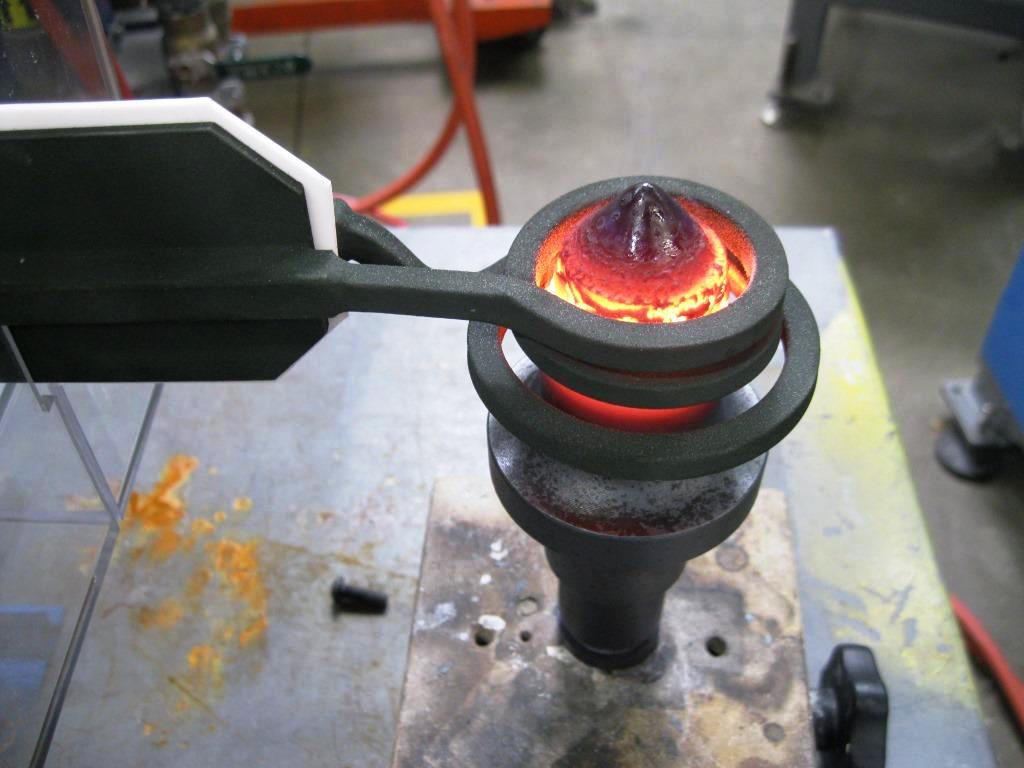
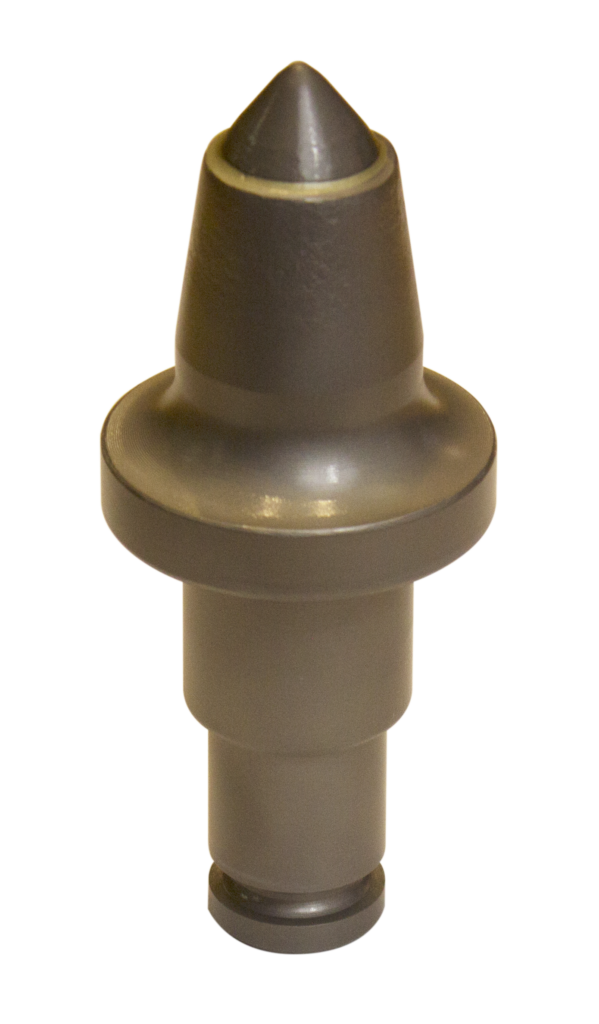
超硬合金の誘導ろう付けを行う際の一般的な手順は、以下の通りです。
- 適切に洗浄された鋼の表面に、適切なフラックスが塗布される
- ろう付け用の充填材(通常は金属製のシム)を所定の位置に配置する
- 超硬チップを所定の位置に配置し、必要に応じてフラックスを塗布し、超硬チップにフラックスをコーティングする
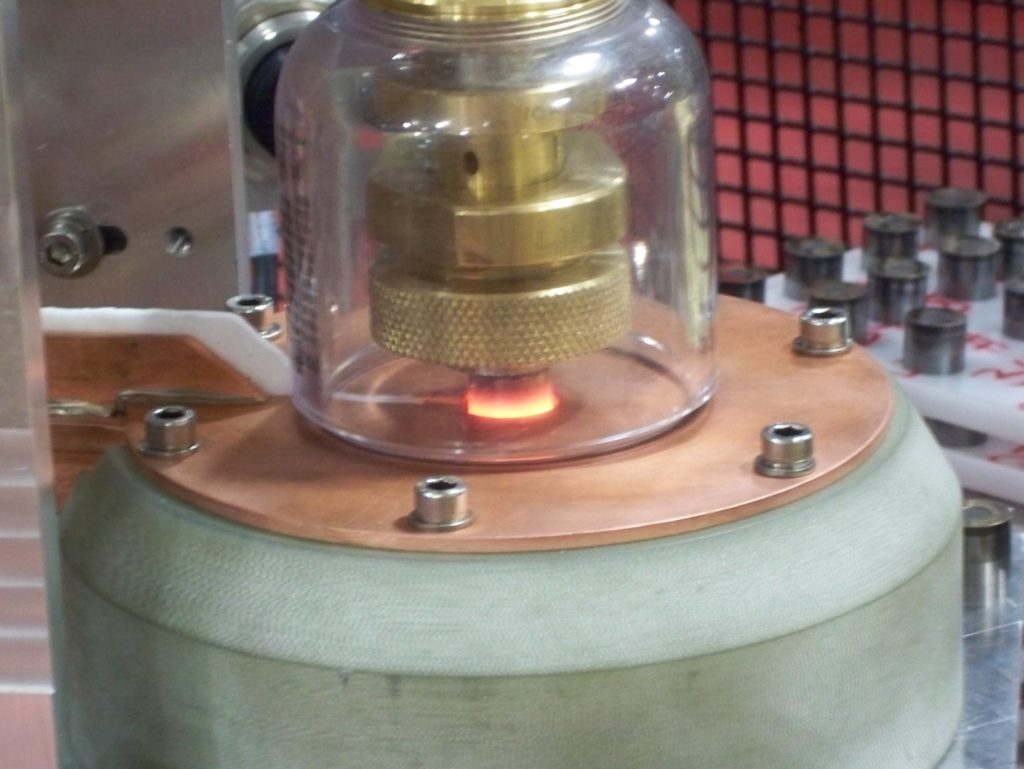
- アセンブリを誘導コイル内に挿入する
- アセンブリを加熱し、ろう付けする
- ろう付け合金を凝固させる。
- 超硬合金のひび割れを最小限に抑えるため、超硬合金をゆっくりと冷却する
メーカーによっては、超硬合金を鋼材に確実に接触させたままにするため、非導電性の棒を用いて超硬合金を固定する場合があります。ろう付けする箇所を均一に加熱することが重要です。作業者が用いる手法としては、出力レベルを調整して鋼材をろう材合金の融点より低い温度まで加熱し、鋼材と超硬合金を均一に加熱させる方法などがあります。
Radyneの電源装置には、部品の「レシピ」を保存する機能があります。部品のプロファイルが作成されると、Radyneの誘導加熱システムは「レシピ」プロファイルを保存できるため、部品をろう付けするたびに、毎回同じ出力と時間を均一に維持することができます。レシピは、一般的に多段階の誘導加熱プロセスとして考えることができます。 ほとんどの誘導加熱処理では、非常に厳密な出力の立ち上がり、時間に応じた出力の飽和、断続的な冷却などが求められます。誘導加熱アプリケーションのあらゆる用途に対応するため、VersaPower® Xtreme™ 誘導電源は、正確なタイミングと出力制御が可能になるように設計されています。これらの「レシピ」は、ろう付けプロファイルが確立された後、パスワードで保護することができます。
必要に応じて、誘導ろう付けシステムに温度制御パッケージを組み込むことができます。この温度制御パッケージにより、Radyne製の電源装置は高温計と直接接続して温度データを収集することが可能になります。これにより、電源装置はこのデータをリアルタイムで活用して出力を調整し、オペレーターが指定した、あるいはあらかじめプログラムされたレシピで定められた目標温度および加熱時間を達成することができます。
これまで説明してきた誘導ろう付けシステムは、大気中で超硬合金をろう付けするためのシステムでした。 Radyne社では、制御雰囲気下で超硬合金をろう付けするためのシステムも提供しています。制御雰囲気ろう付けシステムでは、窒素やアルゴンなどの不活性ガスを利用することで、必要なフラックスの量を削減し、場合によっては部品へのフラックス塗布を不要にすることができます。不活性ガスは密閉されたチャンバー内に導入され、ガスの連続的な流れによって酸素が置換され、部品の酸化が最小限に抑えられます。
結論
炭化物のろう付けは、同種金属や異種金属のろう付けとは異なります。適切なろう付けの原則、熱膨張係数、適切なろう付け合金の選定、および適切な加熱に細心の注意を払うことで、誘導加熱を用いて強固で再現性の高いろう付け接合を実現できます。 すべてのろう付け用途が誘導加熱に適しているわけではありません。生産量が少なく、品目数が多く、形状が不規則な場合など、治具やコイルの設計が極めて複雑になる状況では、経験豊富な作業員による炉内ろう付けやトーチろう付けの方が経済的な選択肢となる場合があります。しかし、誘導ろう付けは、リーン生産方式を採用している企業にとって、迅速かつ制御可能で、高精度、エネルギー効率に優れ、再現性の高いろう付け接合を実現します。
誘導加熱業界のリーダーであるRadyneは、お客様が直面する課題の解決を支援し、誘導ろう付けのメリットを最大限に活かせるようお手伝いいたします。誘導加熱および関連プロセスに関するソリューションの詳細については、弊社までお問い合わせください。
本資料は、超硬ろう付け合金に関する概要であり、今日の業界で一般的に行われている慣行の全体像を示すことを目的としています。各用途はそれぞれ異なるため、本資料は推奨事項を意図したものではありません。製造プロセスや自社製品への適合性を判断する最終的な責任は、各メーカーに帰属します。
[i]『The Designer’s Guide to Tungsten Carbide』[『The Designer’s Guide to Tungsten Carbide』の書評]。https://Generalcarbide.com/; General Carbide Corp. https://www.generalcarbide.com/wp-content/uploads/2019/04/GeneralCarbide-Designers_Guide_TungstenCarbide.pdf
Trimet® は、Lucas-Milhaupt, Inc. の登録商標です。