
Chauffage par flux transversal : une technologie de fabrication compacte et flexible pour les aciers avancés à haute résistance

L'industrie automobile recourt à des technologies innovantes de fabrication des matériaux afin d'atteindre ses objectifs permanents : réduire la masse des véhicules pour améliorer leur rendement énergétique, renforcer la sécurité des occupants et leurs chances de survie en cas d'accident, et prolonger la durée de vie des véhicules grâce à une meilleure résistance à la fatigue et à une meilleure protection contre la corrosion.
Avantages de l'AHSS
La nouvelle génération d’aciers avancés à haute résistance (AHSS) se caractérise par une limite d’élasticité supérieure à celle des aciers à haute résistance traditionnels et des aciers au carbone. Le rapport résistance/poids élevé des AHSS permet d’utiliser des épaisseurs très fines sans compromettre la résistance. De plus, les AHSS présentent une grande formabilité, ce qui permet de créer des géométries complexes en utilisant moins de pièces, et donc de réduire le recours au soudage et à d’autres techniques d’assemblage. Ces caractéristiques aident l’industrie automobile à progresser vers ses objectifs. Par exemple, une variante de l’AHSS, l’acier biphasé, comprend à la fois des phases ferritiques et martensitiques, et est classé dans la catégorie des aciers à très haute résistance (UHSS). Il est capable de résister à des forces importantes et d’absorber une quantité d’énergie significative, améliorant ainsi la résistance aux chocs des automobiles. Les carrosseries automobiles intègrent désormais de manière sélective un mélange d’aciers doux et d’aciers à haute résistance avancés (Figure 1).
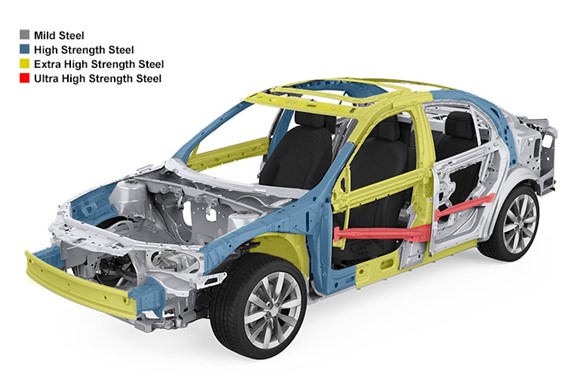
L'AHSS est produit en chauffant de l'acier doux au-delà de sa température critique, ou eutectique, généralement comprise entre 800 °C et 900 °C. À ces températures, un recuit se produit, au cours duquel le carbone présent dans l'acier se diffuse de la ferrite vers l'austénite. Cette transition de phase rend l'acier moins magnétique. En fonction des vitesses de chauffage et de refroidissement, la microstructure finale de l'acier peut être contrôlée avec précision, ce qui permet de produire différentes nuances d'AHSS présentant des propriétés mécaniques variées, telles que la résistance, la ductilité et la formabilité.
Production AHSS
L'un des éléments clés de la production d'AHSS réside dans l'élévation rapide de la température de l'acier aux niveaux élevés nécessaires pour provoquer la transformation de la phase austénitique. De plus en plus, en raison de sa compacité, de sa faible inertie thermique et de sa grande fiabilité, le chauffage par induction semble constituer une alternative intéressante aux anciennes technologies à tubes radiants dans ces applications.
Le chauffage par induction est un procédé dans lequel des bandes métalliques sont soumises à un champ magnétique alternatif de forte puissance et à haute fréquence. Le champ magnétique pénètre dans le métal et de la chaleur est générée dans les bandes métalliques par des courants de Foucault à haute fréquence. Ces courants de Foucault de forte puissance peuvent chauffer les bandes métalliques en très peu de temps jusqu’aux températures élevées nécessaires à la production d’acier AHSS. Lors du chauffage par induction, l’une des méthodes permettant de surveiller la microstructure de l’acier consiste à mesurer les paramètres électriques de la bobine de chauffage par induction, tels que la tension, le courant et la fréquence. Ce sont ces mesures qui fournissent la résistivité et le magnétisme réels de l’acier.
Les deux principales technologies de chauffage par induction, le chauffage par induction à flux axial (ou longitudinal) (Afx) et le chauffage par induction à flux transversal (Tfx), sont des technologies complémentaires qu'Inductotherm propose afin de répondre au mieux aux besoins de ses clients.
La technique AFX est généralement utilisée pour élever rapidement la température de bandes d’aciers magnétiques. Elle consiste à appliquer des courants de Foucault à très faible profondeur de pénétration, dont les sens de circulation sont opposés sur les deux faces de la bande métallique. L’AFX génère naturellement un échauffement homogène de la bande métallique, ce qui permet d’obtenir des propriétés métallurgiques uniformes sur toute sa largeur. L’une des limites de l’AFX est qu’elle est particulièrement efficace pour les matériaux magnétiques. Comme décrit ci-dessus, lorsque l’acier est chauffé au-delà de sa température eutectique, il subit une transformation de phase (en austénite), ce qui le rend moins magnétique. Pour compenser cela, il est nécessaire d’augmenter la fréquence afin d’atteindre la profondeur de pénétration souhaitée, ce qui réduit l’efficacité du chauffage et augmente le coût de fabrication de l’Afx.
Avec le chauffage Tfx, les courants de Foucault circulent dans le même sens sur les deux faces de la bande métallique. Cette technologie a longtemps présenté des limites, car il était difficile de contrôler l’homogénéité du chauffage dans la bande, ce qui entraînait des irrégularités au niveau de la composition métallurgique et des propriétés mécaniques sur toute la largeur de la bande. Le Tfx présente toutefois l’avantage d’être très efficace pour le chauffage de matériaux minces non magnétiques et convient donc parfaitement aux bandes en acier à haute résistance (AHSS) présentant de faibles propriétés magnétiques.
Solution Inductotherm
La technologie brevetée d’inducteur Tfx d’Inductotherm, disponible dans nos fours de recuit Uniseal, résout tous les problèmes de chauffage non homogène associés au Tfx. Cette technologie a été associée aux onduleurs à haute densité de puissance d’Inductotherm et à des capteurs de température et de position à boucle fermée, entièrement automatiques et à réponse rapide. Cela permet à la technologie d’inducteur Tfx d’Inductotherm, intégrée à nos fours de recuit, de fournir un profil de température uniforme à la sortie du système, que le profil de température d’entrée dans le sens transversal soit uniforme ou non. La technologie Inductotherm Tfx est donc capable de chauffer uniformément une bande et d’ajuster la densité de chauffage transversale afin de corriger les non-uniformités de température (symétriques ou non) ou d’appliquer des profils de température transversaux spécifiques.
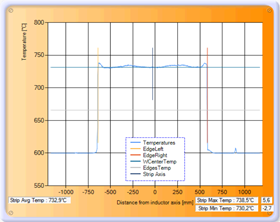
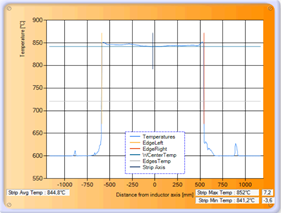
Entrée de l'inducteur :
Température uniforme
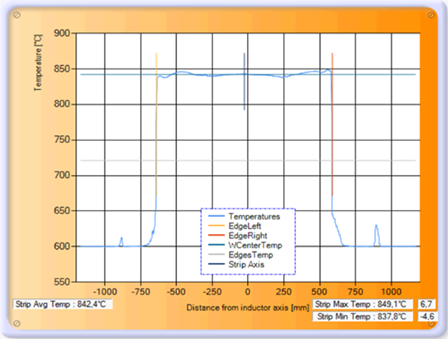
Sortie de l'inducteur :
Température uniforme
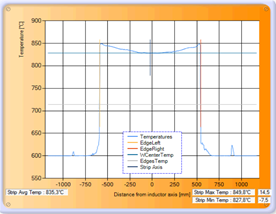
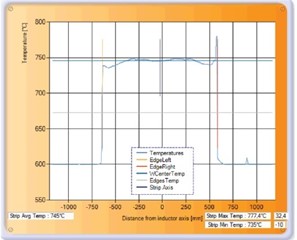
Entrée de l'inducteur :
Température non uniforme mais «
» symétrique (surchauffe des deux bords)
Sortie de l'inductanceSoit :
Température uniforme
Entrée de l'inducteur :
Température non uniforme et asymétrique
(bord gauche sous-chauffé et bord droit surchauffé)
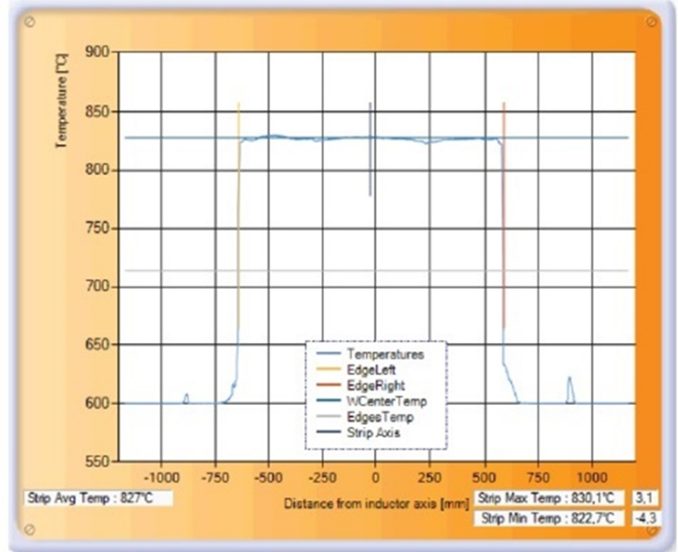
Sortie de l'inducteur :
Température uniforme
Graphiques 1 à 6. Température de sortie uniforme, avec une température d'entrée uniforme ou non uniforme. Source : Inductotherm
De telles corrections du profil transversal de température ne sont pas possibles avec Afx, ce qui démontre le haut degré de flexibilité de la technologie Inductotherm Tfx.
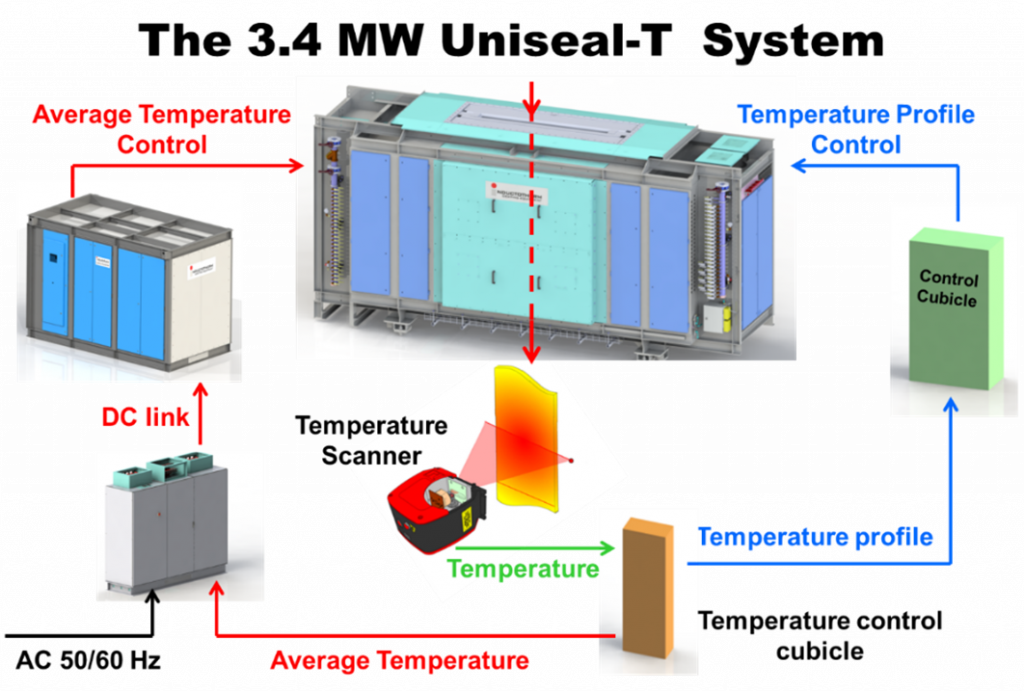
La figure 2 présente un schéma d'un système Uniseal-T Inductotherm de 3,4 MW. Ce système assure le chauffage Tfx d'une bande métallique, dont le profil de température dans le sens transversal est surveillé en continu. Le profil de température moyen et transversal est utilisé dans une boucle de rétroaction afin de contrôler avec précision les éléments inducteurs et d'obtenir ainsi le profil de température transversal souhaité à la sortie de la bande métallique.
À propos du groupe Inductotherm
Le groupe Inductotherm est le premier fabricant mondial d’équipements à induction destinés au traitement thermique et la marque la plus connue au monde dans le domaine de la fusion par induction et du traitement thermique. Il a construit plus de 56 000 systèmes de fusion, de chauffage et de soudage pour les producteurs de métaux et de pièces moulées à travers le monde. L’entreprise est spécialisée dans les technologies, produits et systèmes de pointe utilisés pour la fusion, le chauffage, le traitement, le forgeage et la transformation des métaux et des matériaux spéciaux. Le groupe Inductotherm, dont le siège social est situé aux États-Unis (New Jersey), est organisé en 40 sociétés offrant une gamme complète de services et proposant 50 gammes de produits distinctes, regroupées sous 10 marques mondiales.
À propos des équipements de revêtement Inductotherm
Inductotherm Coating Equipment, SA, dont le siège social est situé à Herstal, en Belgique, est un leader mondial dans le domaine de la technologie à induction et fait partie des 40 sociétés qui composent le groupe Inductotherm. Anciennement connue sous les noms d’ACEC ou d’Elphiac, Inductotherm Coating Equipment fabrique des équipements de chauffage et de fusion par induction depuis plus de 80 ans. L'entreprise conçoit et fabrique une large gamme d'équipements de pointe, notamment des cuves de revêtement et de pré-fusion pour les lignes de galvanisation à chaud, ainsi que des réchauffeurs de bandes destinés au séchage, au durcissement, au galvanissage-recuit, au refusionnement, à la décarburation, au survieillissement et, plus généralement, à toutes les applications de traitement thermique pour l'industrie sidérurgique.