
Kaynak İşlemlerinde Gerilim Giderme

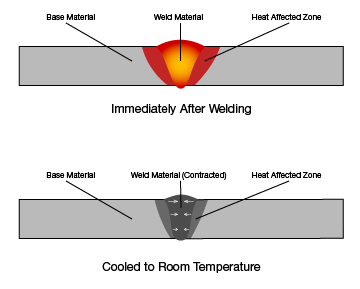
Gerilim giderme, kaynak işleminden sonra iş parçasında bulunan kalıntı gerilimleri azaltan bir kaynak sonrası işlemdir. Bu kalıntı gerilimler, işlem uygulanmazsa birleşim yerinde şekil bozulmasına veya erken arızaya neden olabilir. Gerilim giderme işlemi, iş parçasını veya kaynak çevresindeki belirli bir alanı belirli bir sıcaklığa ısıtmayı, malzemede bulunan gerilimleri azaltmak için yeterli süre boyunca bu sıcaklıkta tutmayı ve ardından gerilimlerin yeniden oluşmasını önlemek amacıyla malzemeyi yeterince yavaş bir hızda soğutmayı içerir. Bu işlemi başka bir açıdan düşünürsek, esasen kaynaklı alanı tavlama işlemi uyguluyorsunuz demektir.
Gerilim giderme işlemi, kaynak öncesinde bir ön ısıtma yöntemi kullanılarak da gerçekleştirilebilir. Bu, kaynaklanacak her iki yüzeyin de aynı sıcaklıkta olmasını sağlar. Parçaların daha yüksek bir sıcaklıkta işleme alınması, kaynaklı ve kaynaklanmamış alanlar arasındaki sıcaklık farkını azaltır ve böylece kaynakta daha az iç gerilim oluşur.
Gerilim giderme önemlidir; zira kaynak içindeki iç gerilimler, erken arızaya yol açabilecek daha zayıf bir birleşim noktasına neden olabilir.
İndüksiyon, hassas ısı kontrolü sağladığı için bu süreçte faydalı olabilir. Bu, bir parçanın kaynaklanmış bölgesinin, parçanın geri kalanını etkilemeden gerilimden arındırılabileceği anlamına gelir. Bazı durumlarda, indüksiyon teknolojisi kaynak işlemi için kullanılan makinelere veya parça sabitleme sistemlerine doğrudan entegre edilebilir; bu da büyük parçalarla çalışırken önemli ölçüde zaman ve enerji tasarrufu sağlayabilir.