
İndüksiyonlu Karbür Lehimleme

İndüksiyon Yöntemiyle Başarılı Karbür Lehimleme
Lehimleme, karbürlerin çeliğe birleştirilmesinde başarılı ve güvenilir bir yöntemdir. Tungsten Karbürler (WC), kesici aletler, zımbalar, kalıplar ve sayısız diğer uygulama dahil olmak üzere birçok alanda kullanılmaktadır. Karbürler, üstün aşınma direnci sağlar ve bu çeşitli aşınma ve kesme aletlerinin ömrünü uzatır.
Bu makalede şu konuları ele alacağız:
Karbitlerin başarılı bir şekilde lehimlenmesinde rol oynayan faktörler nelerdir?
Karbitlerin lehimlenmesinde kullanılan tipik lehim alaşımlarından bazıları nelerdir?
Tungsten karbür (WC), diğer adıyla sementli karbür, toz metalurjisi adı verilen bir işlemle üretilen bir kompozit malzemedir. Tungsten karbür tozu, genellikle kobalt veya nikel gibi bir bağlayıcı metal ile karıştırılır, bir kalıp içinde sıkıştırılır ve ardından bir fırında sinterlenir. "Sertleştirilmiş" terimi, sinterleme sürecinde tungsten karbür parçacıklarının metalik bağlayıcı malzeme içinde tutulup birbirine "sertleştirilmesini" ve tungsten karbür parçacıkları ile bağlayıcı (WC – Co) arasında metalurjik bir bağ oluşmasını ifade eder. Sertleştirilmiş karbür endüstrisi, bu malzemeye genellikle kısaca "karbür" olarak atıfta bulunur; ancak tungsten karbür ve sertleştirilmiş karbür terimleri birbirinin yerine kullanılmaktadır. Karbür, yüksek basınç dayanımı gösterir, sapmaya karşı dirençlidir ve yüksek sıcaklıklarda sertlik değerlerini korur; bu fiziksel özellik, özellikle metal kesme uygulamalarında yararlıdır. Diğer malzemelerin dayanamayacağı veya erken arızalanacağı uygulamalarda uzun ömür sağlar[I].
Tungsten karbürün başarılı bir şekilde lehimlenmesi için dikkate alınması gereken hususlar
Sert karbürlerin lehimlenmesi sırasında aşılması gereken iki temel sorun, ana malzemelerin farklı genleşme ve büzülme hızlarının yol açtığı gerilmelerin kontrol edilmesi ve karbürün lehim alaşımı tarafından ıslatılmasıdır.
Isıtma ve soğutma sırasında, ana metal genellikle karbürden daha yüksek bir oranda genleşir ve büzülür. Tungsten karbürün termal genleşme oranı, çeliğin yaklaşık 1/3 ila 1/2'si kadardır. Lehimli montaj soğuduğunda, karbür içinde kalıntı gerilim oluşabilir. Gerilme ve olası çatlamaları önlemek için karbürün yavaş ve düzgün bir şekilde soğutulması her zaman tavsiye edilir. Ana metalin hızlı büzülmesi nedeniyle karbürlerde çatlaklara neden olabileceğinden, su ile ani soğutma (quenching) tavsiye edilmez.
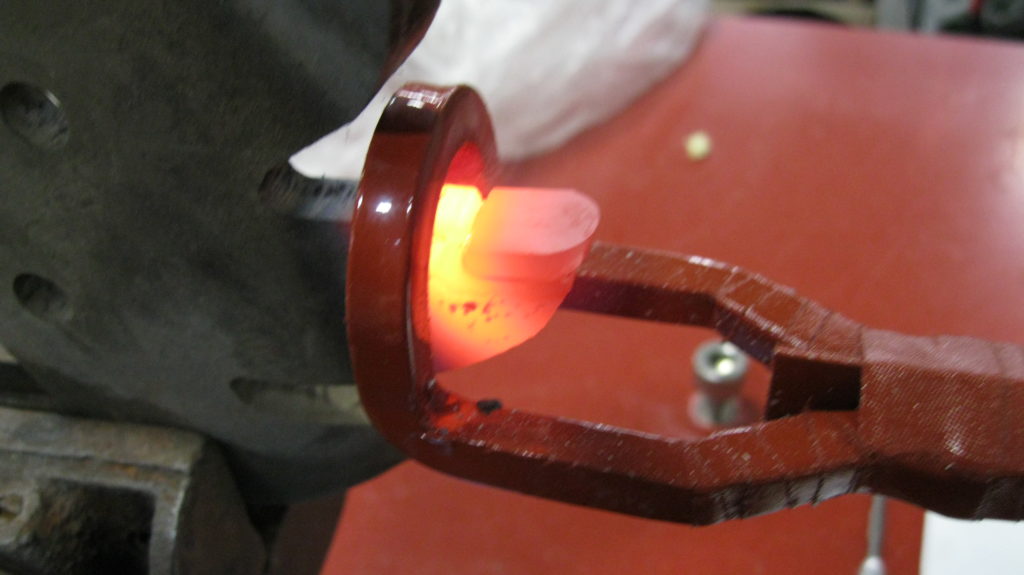
Karbitlerin lehimlenmesi için lehim alaşımı seçimi
Tungsten karbürün ıslanması zordur. Karbürlerin çeliğe lehimlenmesi için genellikle az miktarda nikel (Ni) ilaveli gümüş lehim alaşımları kullanılır. Elbette, erimiş lehim alaşımının birleşim yüzeylerini tamamen ıslatabilmesi için hem karbür hem de çeliğin temiz olması gerekir. Birçok kullanıcı, lehimleme için temiz bir yüzey elde etmek amacıyla karbür yüzeyini taşlar. Zımparalama, karbürün yüzey topografisini düzleştirme avantajı da sağlar; bu da lehim alaşımının ıslanmasına ve yapışmasına yardımcı olabilir. Benzer şekilde, çelik bileşenlerin de yağ, gres, kir veya diğer yüzey kirleticilerini gidermek için yağdan arındırılması ve temizlenmesi gerekir. Lehimlemeyle ilgili en iyi uygulamalar hakkında daha fazla bilgi için lütfen“Başarılı Lehimleme Adımları” başlıklı bu makaleyi okuyun.
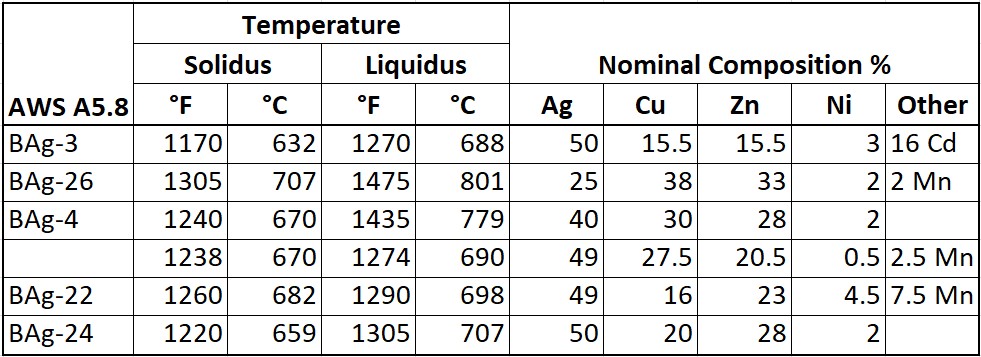
Piyasada bulunan ve az miktarda nikel (Ni) ile manganez (Mn) ilavesi içeren gümüş lehim alaşımları, sementli karbür yüzeylerini kolaylıkla ıslatır. Bu lehim alaşımları genellikle tungsten karbürleri üzerinde iyi bir ıslatma özelliği gösterir. Ek yerindeki kalıntı gerilmeleri azaltmak için, mümkün olan en düşük lehimleme sıcaklığına sahip bir lehim dolgu metali seçilmesi önerilir. Tablo 1, karbürlerin çeliğe lehimlenmesinde kullanılan yaygın gümüş lehim alaşımlarını göstermektedir. Lehim alaşımı seçiminde yardım almak için lehim alaşımı üreticinizle görüşün.
Büyük karbürlerin lehimlenmesi gerektiren uygulamalarda genellikle sandviç lehim alaşımı kullanılır. Küçük karbürlerin (1/2inç²) kullanılamadığı durumlarda, sandviç alaşımı karbürde çatlama ve eğrilmeyi önlemede faydalıdır. Bu üç metal alaşımlar, bakır çekirdeğin her iki yüzüne de bağlanmış bir lehim dolgu malzemesiyle kaplanmıştır. Bu alaşımlar, Trimet®, trimetal, tri-foil, plymetal ve triply alaşımları gibi ticari isimler altında satılmaktadır.
Tartışmaların büyük bir kısmı tungsten karbürün (WC) lehimlenmesi üzerine olsa da, polikristalin elmas veya PCD’den bahsetmezsek haksızlık etmiş oluruz. Elmasın bozulmasını önlemek için PCD’nin lehimleme sıcaklığı genellikle 1382F (750C) altında tutulur. Çelik gövdelere PCD uçları üreten üreticiler genellikle BAg-24 lehim alaşımı gibi düşük sıcaklıkta, yüksek gümüş içerikli lehim dolgu metali kullanır. Bazı üreticiler ise nikel veya manganez içermeyen BAg-5 gibi lehim alaşımlarını ya da erime sıcaklıkları daha düşük olan ve karbür ile çeliğin ıslanma özelliklerini daha az etkileyen BAg-7 lehim alaşımını kullanır.
Lehim akısı, montajın ısıtılması sırasında birleştirilecek yüzeylerin oksitlenmesini önlemek için kullanılır. Yaygın olarak kullanılan gümüş lehim alaşımlarında hem “beyaz” hem de “siyah” akı kullanılır. Siyah akı, bor ilavesi içerdiği ve yüksek sıcaklıklarda daha etkili olduğu için genellikle lehim ve akı üreticileri tarafından tavsiye edilir.
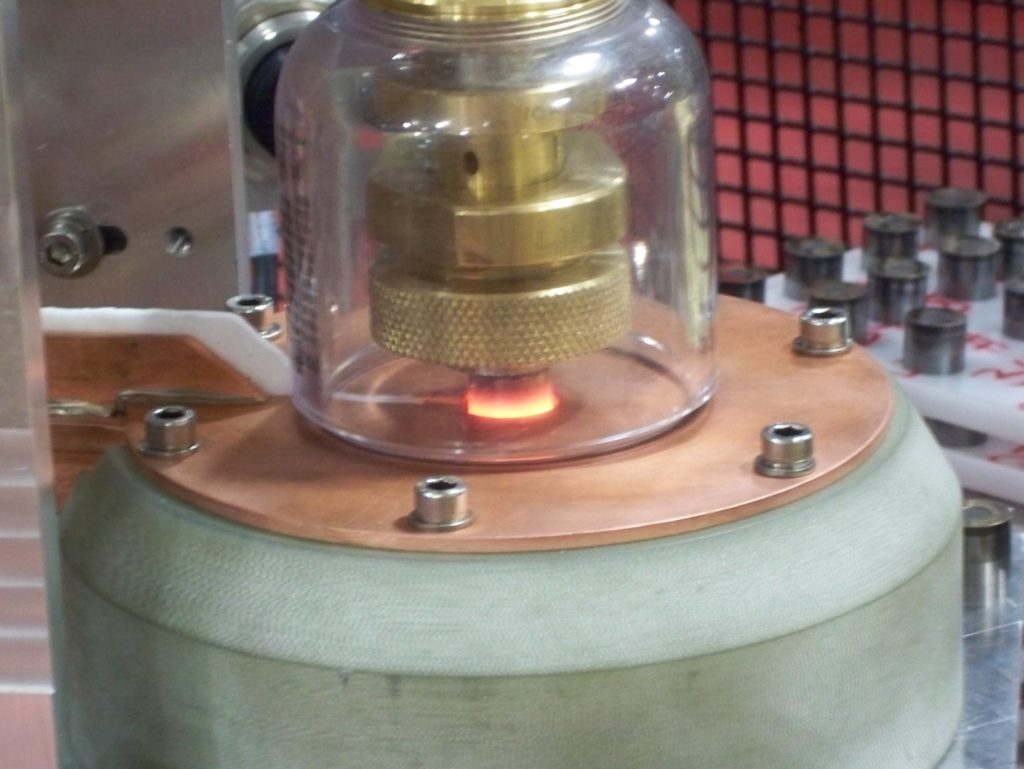
İndüksiyonlu lehimleme, özellikle üretim ortamlarında karbür uçların birleştirilmesi için oldukça esnek bir işlemdir. İndüksiyonlu lehimleme, diğer yaygın ısıtma yöntemlerine kıyasla birçok avantaja sahiptir. İndüksiyonlu ısıtmayı kullanmayı düşünmenin nedenleri şunlardır:
- Hızlı, ani ısınma
- Kontrollü ve hassas ısı ayarı
- Seçici (yerel) ısı
- Üretim hattının uyarlanabilirliği ve entegrasyonu
- Daha uzun kullanım ömrü ve kullanım kolaylığı
- Tekrarlanabilir, güvenilir lehimli bağlantılar
- Güvenlik iyileştirmeleri
Radyne, parçaları verimli bir şekilde ısıtmak üzere boyutları ve şekilleri değişen indüktörleri (bobinleri) tasarlayabilir ve üretebilir. İndüktörün şekli ile indüktör ve parça arasındaki boşluk, elektromanyetik alanın parça ile nasıl etkileşime gireceğini belirler. İndüktör bobininin doğru şekli ve boyutu, karbürün çeliğe etkili ve verimli bir şekilde lehimlenmesi açısından hayati önem taşır.
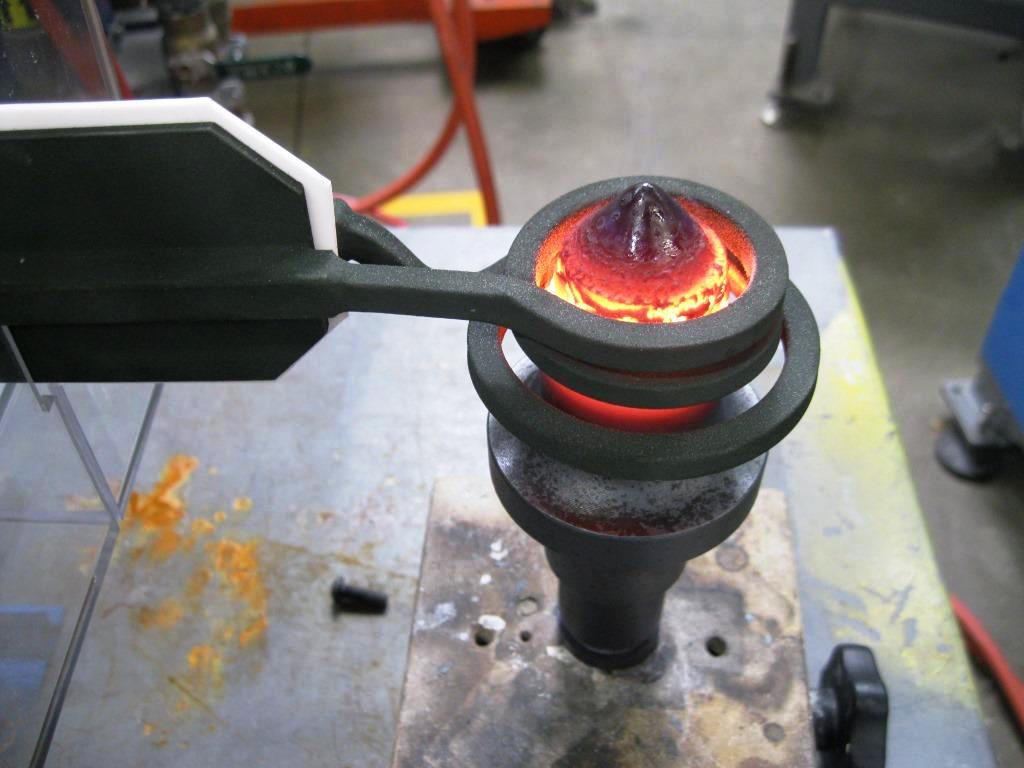
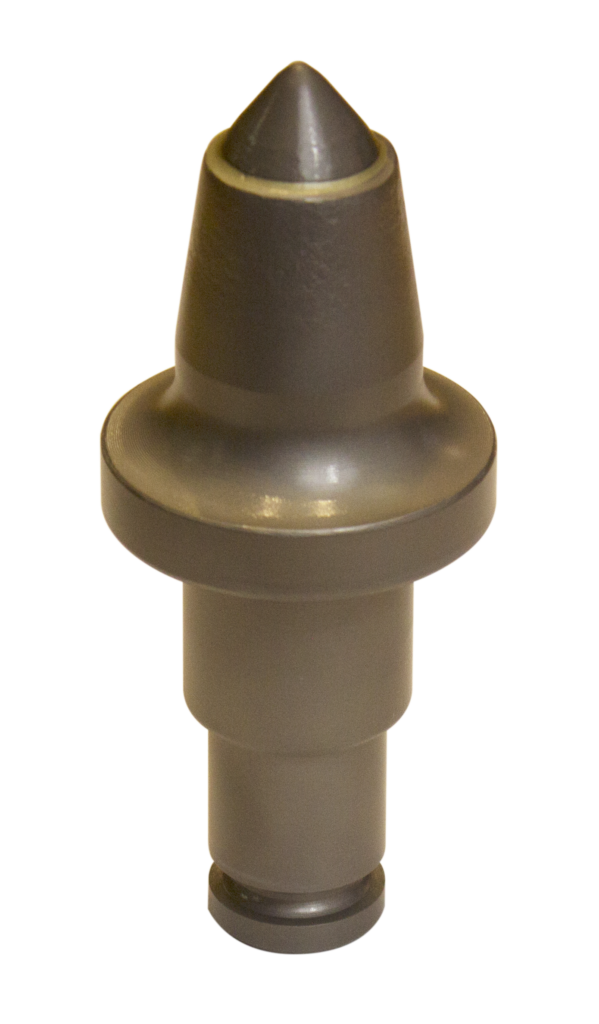
Karbürün indüksiyonla lehimlenmesi için tipik adımlar şunlardır:
- Uygun akı, düzgün bir şekilde temizlenmiş çelik yüzeylere uygulanır
- Genellikle metal bir ara parça olan lehim dolgu metali, yerine yerleştirilir
- Karbür ucun yerine yerleştirilmesi ve isteğe bağlı olarak karbürün akı ile akı işlemine tabi tutulması ve kaplanması
- Montaj parçasını indüksiyon bobininin içine yerleştirin
- Montaj parçasını ısıtın ve lehimleyin
- Lehim alaşımının katılaşmasına izin verin.
- Karbürde çatlak oluşumunu en aza indirmek için karbürü yavaşça soğutun
Bazı üreticiler, karbidin çelikle temas halinde kalmasını sağlamak için karbidi iletken olmayan bir çubukla sabitler. Lehimlenecek alanın eşit şekilde ısıtılması önemlidir. Operatörlerin kullandığı bazı teknikler arasında, güç seviyesini ayarlayarak çeliği lehim alaşımının erime noktasının altındaki bir sıcaklığa ısıtmak ve böylece çelik ile karbidin eşit şekilde ısınmasını sağlamak yer alır.
Radynegüç kaynakları, parça tariflerini kaydetme özelliğine sahiptir. Bir parça profili oluşturulduktan sonra, Radyne indüksiyon sistemleri bir “tarif” profilini kaydedebilir; böylece bir bileşen her lehimlendiğinde aynı güç ve süre tutarlı bir şekilde uygulanır. Bir tarif, genel olarak çok aşamalı bir indüksiyonla ısıtma süreci olarak düşünülebilir. Çoğu indüksiyonla ısıtma işlemi, çok spesifik güç artışları, zamana bağlı güç doygunlukları, aralıklı soğutma işlemleri vb. gerektirir. İndüksiyonla ısıtma uygulamanızın tüm çok yönlülüğünü karşılamak amacıyla, VersaPower® Xtreme™ indüksiyon güç kaynağı, hassas zamanlama ve güç çıkışları sağlayacak şekilde tasarlanmıştır. Bu “tarifler”, bir lehimleme profili oluşturulduktan sonra şifre ile korunabilir.
İsteğe bağlı olarak, bir indüksiyon lehimleme sistemi birtermal kontrol paketi ile donatılabilir. Termal Kontrol Paketi, Radyne güç kaynaklarının bir pirometre ile doğrudan bağlantı kurarak sıcaklık verilerini toplamasına olanak tanır. Güç kaynağı daha sonra bu verileri gerçek zamanlı olarak kullanarak güç çıkışını ayarlayabilir ve operatör tarafından belirtilen ya da önceden programlanmış reçetede tanımlanan istenen sıcaklığa ve ısıtma süresine ulaşabilir.
Şu ana kadar ele alınan indüksiyonlu lehimleme sistemleri, karbürlerin açık havada lehimlenmesine yönelik sistemlerdir. Radyne, karbürlerin kontrollü atmosferde lehimlenmesi için de sistemler sunabilmektedir. Kontrollü atmosfer lehimleme sistemi, azot veya argon gibi bir inert gaz kullanır; bu sayede gerekli akı miktarı azalır ve bileşenlere akı uygulanması gerekliliği ortadan kalkabilir. İnert gaz, kapalı bir odaya verilir ve sürekli gaz akışı oksijeni yerinden eder ve parçaların oksidasyonunu en aza indirir.
Sonuç
Karbürlerin lehimlenmesi, benzer ve farklı metallerin lehimlenmesinden farklılık gösterir. Doğru lehimleme ilkelerine, ısıl genleşme katsayısına, uygun lehim alaşımı seçimine ve doğru ısıtma işlemine özen gösterilerek, indüksiyonla sağlam ve tekrarlanabilir lehim bağlantıları elde edilebilir. Tüm lehimleme uygulamaları indüksiyonla ısıtma için uygun değildir. Düşük hacimli, çok çeşitli ürünlerin üretildiği veya düzensiz şekillerin söz konusu olduğu durumlarda, sabitleme veya bobin tasarımının son derece karmaşık hale geleceği durumlarda, deneyimli operatörler tarafından gerçekleştirilen fırın lehimlemesi veya torç lehimlemesi daha ekonomik bir seçenek olabilir. Bununla birlikte, indüksiyonla lehimleme, yalın üretim yaklaşımını benimseyen şirketler için hızlı, kontrol edilebilir, hassas, enerji verimli ve tekrarlanabilir lehim bağlantıları sağlar.
İndüksiyonla ısıtma sektörünün liderlerinden biri olan Radyne, bu alandaki zorlukların üstesinden gelmenize ve indüksiyonla lehimlemenin avantajlarından yararlanmanıza yardımcı olabilir. İndüksiyonla ısıtma ve ilgili süreçlere yönelik çözümler hakkında daha fazla bilgi içinlütfen bizimle iletişime geçin.
Karbür lehim alaşımlarına ilişkin bu özet, günümüzde sektörde yaygın olarak uygulanan genel uygulamalara genel bir bakış sunmayı amaçlamaktadır. Her uygulama kendine özgü olduğundan ve süreçlerin belirlenmesi ile ürünlerin uygunluğunun değerlendirilmesi konusunda nihai sorumluluk her bir üreticiye ait olduğundan, bu metin bir tavsiye niteliği taşımamaktadır.
[i]Tasarımcılar İçin Tungsten Karbür Kılavuzu[“Tasarımcılar İçin Tungsten Karbür Kılavuzu” kitabının incelemesi]. https://Generalcarbide.com/; General Carbide Corp. https://www.generalcarbide.com/wp-content/uploads/2019/04/GeneralCarbide-Designers_Guide_TungstenCarbide.pdf
Trimet®, Lucas-Milhaupt, Inc. şirketinin tescilli ticari markasıdır.