
Tavlama Nedir ve Neden Önemlidir?

Tavlama, metali belirli bir sıcaklığa ısıtan, bu sıcaklıkta bir süre tutan ve ardından yavaşça soğutan bir ısıl işlemdir. Bu işlem metali yumuşatır, iç gerilimi giderir ve sünekliği geri kazandırır; böylece metal, çatlamadan bükülebilir, çekilebilir veya yeniden şekillendirilebilir.
Tavlama Nasıl Çalışır?
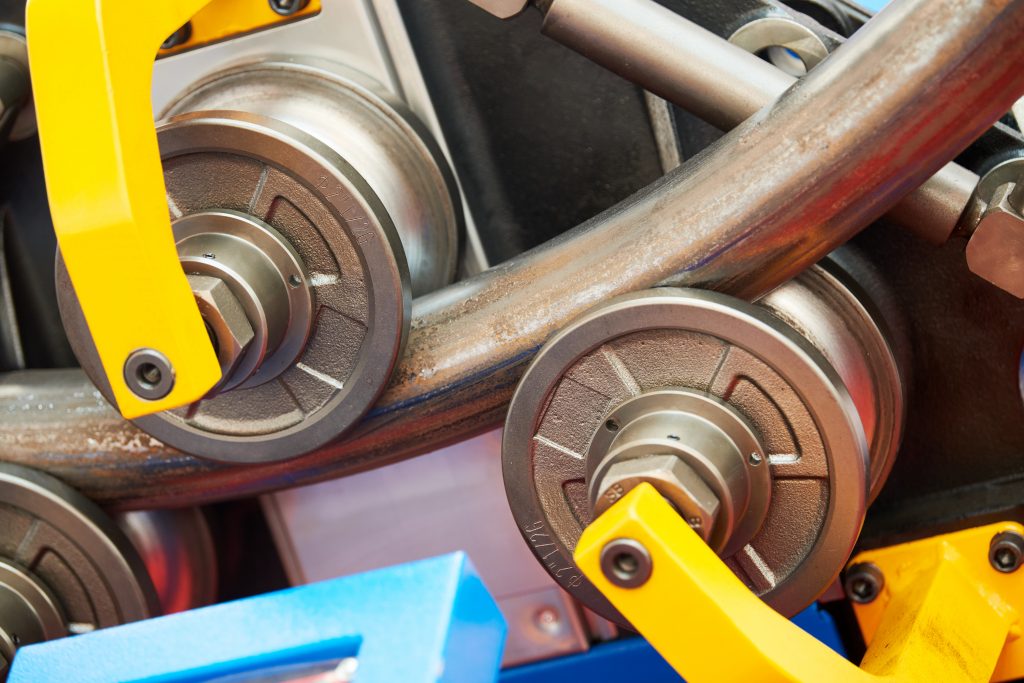
Tavlama, metalin özelliklerini değiştirerek iş sertleşmesine karşı koyan, malzemeyi orijinal kristal yapısına ve esnekliğine geri kazandıran bir ısıl işlemdir. Bu kritik adım, metalin sonraki şekillendirme işlemlerine devam etmesini sağlar, ürün bütünlüğünü garanti eder ve nakliye ile depolamayı pratik hale getirir. Tavlama, API boru kaynağı, bakır ve alüminyum boru üretiminden tel üretimine ve daha pek çok alana kadar birçok farklı metal endüstrisinde kullanılmaktadır.
Metali silindirik boru, tüp ve tel haline getirmek, istenen çap ve kalınlığa ulaşmak için birçok şekillendirme ve germe aşaması gerektirir. Ancak malzeme, doğal kristal yapısı bozulup “iş sertleşmesi”ne uğramadan önce yalnızca belirli sayıda işleme tabi tutulabilir. Adından da anlaşılacağı gibi, iş sertleşmesi, bir metalin birkaç kez işlenerek kırılgan hale gelene kadar sertleşmesi durumudur. İş sertleşmesine uğramış metali daha fazla işlemeye çalışırsanız, metalin kırılmasına veya malzemeyi şekillendirmek için kullanılan kalıpların hasar görmesine neden olabilirsiniz.
Tavlama neden önemlidir?
Ürüne bağlı olarak, tavlama işleminin yapılmamasının sonuçları, sadece rahatsızlık verici olmaktan çok ciddi sorunlara kadar uzanabilir. Büküldüğünde kırılan bir teli nakletmeye çalıştığınızı hayal edin. Böylesine kırılgan bir malzeme, bir kamyon kasasına, tren vagonuna veya nakliye konteynerine sığması için düz parçalar halinde kesilmek zorunda kalır; bir binayı veya arabayı kablolamak ya da elektrik iletmek için bu parçaları birleştirmeye çalışmak ise söz konusu bile olmaz.
Peki ya aracınızın motorunu (ve yolcularını) serinletmeye yardımcı olan o bakır boru? Bakır tavlama işlemi yapılmasaydı, üretici bu boruyu kaputun altındaki dar alana sarmaya ilk denemesinde, bakır ezilip kırılabilirdi.
Ya da petrol ve yakıtın taşınmasında kullanılan boruları ele alalım.Amerikan Petrol Enstitüsü(API), bu borular için sıkı standartlar belirlemektedir; zira bu borular engebeli arazilere ve yoğun basınca dayanmak zorundadır. Kaynak dikişindeki bir çatlak, felaket niteliğinde bir sızıntıya yol açabilir.
Metal hangi şekli alması gerekirse gereksin, tavlama işlemi istenmeyen sertliği ortadan kaldırır; böylece tel, daha kolay nakliye ve depolama için makaralara sarılabilir, bakır borular sıkı kıvrımlar oluşturabilecek kadar dövülebilir hale gelir ve API borularında dayanıklı, güvenilir kaynaklar elde edilir.
İndüksiyonla Tavlama
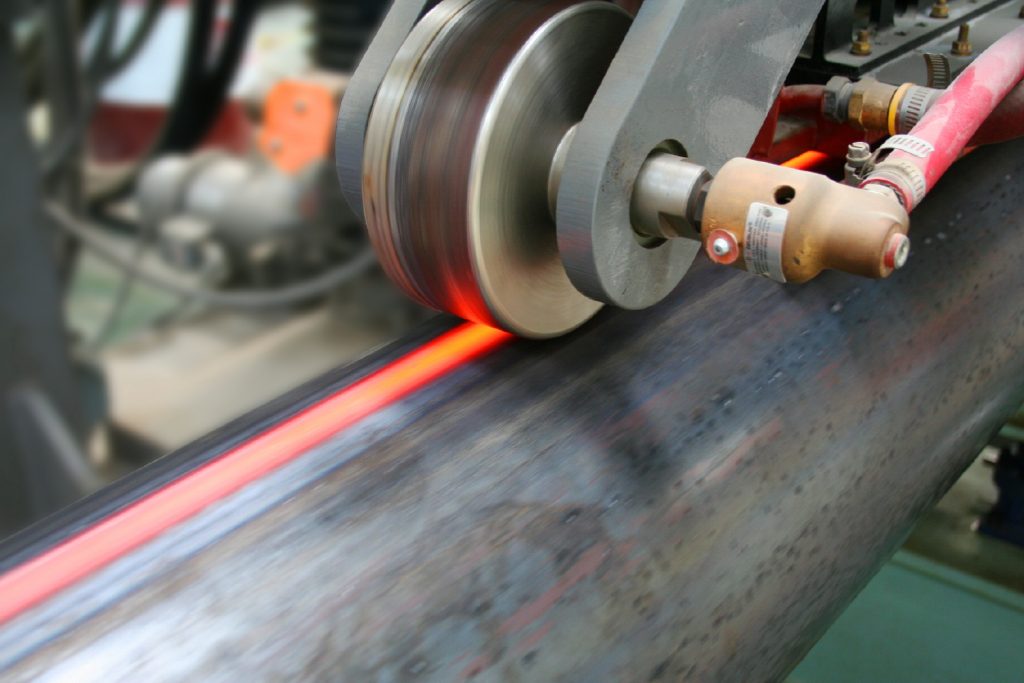
Daha açık bir ifadeyle, indüksiyon tavlama (tahmin ettiğiniz gibi!) tavlama işlemi sırasında sıcaklığı hassas bir şekilde kontrol etmek için indüksiyonla ısıtmayı kullanır. Isıyı eşit bir şekilde dağıtır ve üretilen ürünün istenen özelliklerini elde etmek için ısıtma süresini ve sıcaklığını hassas bir şekilde kontrol eder.
Boru, tüp ve tel üretiminde tavlama
Aracınızın klima sistemine veya motor radyatörüne hiç yakından baktıysanız, çok sayıda sıkı dokunmuş alüminyum boru fark etmiş olabilirsiniz. İster karmaşık bir boru tasarımı, ister devasa ve dayanıklı borular, ister ince ve iletken teller olsun, metal üretimi çok aşamalı bir bilim dalıdır. Ürünün nasıl kullanılacağını ve karşılaması gereken teknik özellikleri anlamak, tavlama ekipmanlarınızı ve süreçlerinizi optimize etmek için hayati önem taşır; böylece her seferinde kaliteli bir ürün sunabilirsiniz.
Tavlama ekipmanının seçimi
Bitmiş ürünün amacı, tavlama sürecinin yönlendirilmesine ve istenen teknik özellikleri elde etmek için hangi tür ekipmanın en uygun olduğuna karar verilmesine yardımcı olur. Tavlama ekipmanları, ısı üretmek için gaz, elektrik veya indüksiyon yöntemlerini kullanır. İşte her biri hakkında bilmeniz gerekenler.
Gaz
Gazla çalışan ısıtma elemanları, ısı üretmek için gazı yakar. Bu sistemler, operatörün birden fazla tel veya boru bobini ya da bir sepet dolusu bileşeni fırına yükleyerek daha uzun süre ısıtabileceği parti fırınlarında yaygın olarak kullanılır. Bu yüksek performanslı fırınlar, düşük fiyatları, geniş yük kapasiteleri ve çeşitli bileşenlerle uyumlulukları nedeniyle popülerdir. Olumsuz yönleri ise, gazlı fırınların tavlama için uygun sıcaklığa ulaşabilmesi için ön ısıtma gerektirmesi ve hassas sıcaklık kontrolünden yoksun olmasıdır.
Elektrikli
Elektrik dirençli fırınlar, elektrik akımını ısıya dönüştürür ve toplu iş fırınları arasında yaygın olarak kullanılan bir başka türdür. Gazla çalışan muadillerine benzer şekilde, bu modeller daha uygun fiyatlarla sunulur, büyük yükleri barındırabilir ve bileşen yelpazesi açısından esnektir. Elektrikli bobinler, gazla çalışan modellere kıyasla daha hızlı ısınsa da, ısıyı daha uzun süre muhafaza ederler; bu da belirli aralıklarla hassas sıcaklıklara ulaşmayı zorlaştırır.
Giriş
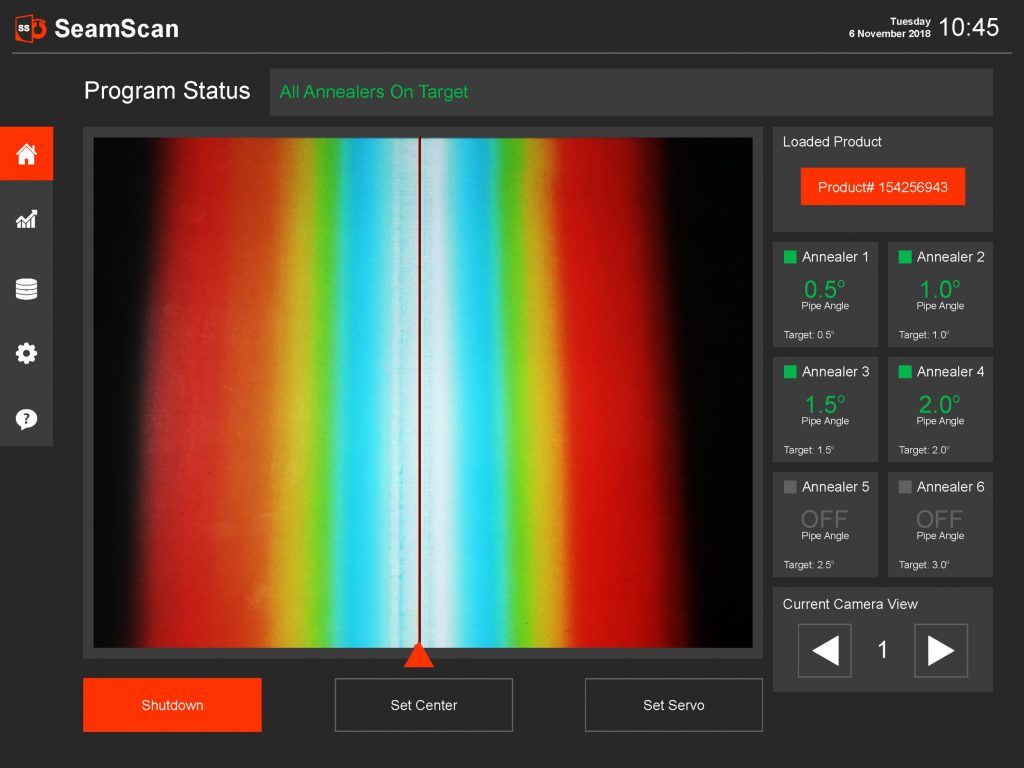
İndüksiyon, elektrik akımı ve dolayısıyla ısı üreten, sürekli dalgalanan bir manyetik alan oluşturmak için bobinler kullanır. Bu teknoloji genellikle daha yüksek maliyetli olsa da, gaz veya elektrikle ısıtmaya kıyasla daha hızlı (ve dolayısıyla daha verimli) bir şekilde istenen sıcaklığa ulaşır. İşlem tekrarlanabilirliğini sağlamak için hassas ısı etkilenme bölgeleri (HAZ) ve titiz bir sıcaklık kontrolü sunar. Ek bir avantaj olarak, yerden tasarruf sağlamak, ikincil taşıma süresini ve işleme süresini azaltmak ve gereksiz taşıma ekipmanlarını ortadan kaldırmak amacıyla diğer üretim süreçlerinin içine entegre edilebilir. Ürün özellikleri kesin parametreler gerektirdiğinde, indüksiyonla tavlama bu gereksinimleri karşılar.
Uygulamanız ne olursa olsun, benzersiz prosesiniz ve ürün özelliklerinize uygun tavlama ekipmanını belirlemek için güvenilir bir uzmana danışın.
Sıkça sorulan sorular
Tavlama ne işe yarar?
Tavlama, metali yumuşatır ve daha sünek hale getirir. Çekme, bükme ve haddeleme gibi şekillendirme işlemleri, metali sert ve kırılgan hale getirir; bu duruma “iş sertleşmesi” denir. Tavlama işleminde metal ısıtılır ve yavaşça soğutulur; bu sayede metalin iç kristal yapısı yeniden düzenlenir. Bu işlem iç gerilimi giderir, böylece metal çatlamadan daha fazla şekillendirilebilir.
Tavlanmış metal nedir?
Tavlanmış metal, işlendikten veya şekillendirildikten sonra yumuşaklığını ve sünekliğini geri kazanmak üzere ısıl işleme tabi tutulmuştur. İşlemeden kaynaklanan sertleşmeye uğramış metale kıyasla daha kolay bükülür ve gerilir, daha az çatlar ve genellikle elektrik iletkenliği daha yüksektir. Tavlanmış bakır boru, tel ve çelik şerit, imalat sektöründe yaygın olarak kullanılan örneklerdir.
Tavlama fırını nedir?
Tavlama makinesi, tavlama işlemini gerçekleştiren ekipmandır. Bu, gaz yakıtlı bir fırın, elektrikli bir fırın veya bir indüksiyon sistemi olabilir. Boru, tüp ve tel üretiminde, dikiş tavlama makineleri ve parlak tavlama hatları gibi hat içi indüksiyon tavlama makineleri, malzemeyi hat boyunca ilerlerken ısıtır; böylece malzemenin ayrı bir partide işlenmesine gerek kalmaz.
Bakır nasıl tavlanır?
Bakır, yeniden kristalleşme sıcaklığının üzerine ısıtıldıktan sonra, tane yapısının yeniden oluşması için yeterli süre boyunca bu sıcaklıkta tutulur ve ardından soğutulur. Bakır, yeniden sertleşmeden hızlı bir şekilde soğutulabilir. Boru ve tel üretiminde bakır, genellikle koruyucu bir atmosfer altında indüksiyonla ısıtma işlemiyle aynı hat üzerinde tavlanır; bu işlem oksidasyonu önler ve yüzeyin parlak kalmasını sağlar.
Bakır hangi sıcaklıkta tavlanır?
Bakır genellikle yaklaşık 700–1200°F (370–650°C) sıcaklıkta tavlanır. Kesin sıcaklık, alaşımın türüne, ne kadar işlendiğine ve ısıda ne kadar süre tutulduğuna bağlıdır. İnce teller daha hızlı ve aralığın alt sınırında tavlanırken, daha kalın kesitler daha fazla zamana ihtiyaç duyar.
Tavlama ile gerilim giderme arasındaki fark nedir?
Her ikisi de ısıl işlemlerdir; ancak tavlama, metali tamamen yumuşatacak ve sünekliğini geri kazandıracak kadar ısıtır. Gerilim giderme ise, metalin sertliğini veya mukavemetini önemli ölçüde değiştirmeden, kaynak, işleme veya şekillendirme işlemlerinden kaynaklanan iç gerilimleri azaltmak için daha düşük bir sıcaklık kullanır. Bu işlem, boru ve yapısal bileşenlerin kaynaklanmasından sonra sıklıkla uygulanır.
İndüksiyonla tavlama nedir?
İndüksiyonla tavlama, alev veya fırın kullanılmadan elektromanyetik bir alan vasıtasıyla metali doğrudan ısıtır. Hızlı ve hassas bir şekilde ısıtma sağlar ve kaynak dikişi gibi tek bir bölgeyi hedefleyebilir. Bu özelliği sayesinde boru, tüp ve telin sürekli ve hat içi üretimine son derece uygundur.