
「アニール」とは何か、そしてなぜ重要なのか?

焼鈍とは、金属を所定の温度まで加熱し、その温度で一定時間保持した後、ゆっくりと冷却する熱処理です。これにより金属が軟化し、内部応力が緩和され、延性が回復するため、ひび割れを起こすことなく、金属を曲げたり、引き伸ばしたり、成形したりすることが可能になります。
焼きなましとは
焼鈍とは、金属の特性を変化させることで加工硬化を解消し、材料を元の結晶構造と靭性に戻す熱処理プロセスです。この重要な工程により、金属はさらなる成形工程に進むことが可能となり、製品の品質が確保されるとともに、輸送や保管が容易になります。焼鈍は、API規格のパイプ溶接、銅・アルミニウム管の製造から線材の製造に至るまで、さまざまな金属産業で広く利用されています。
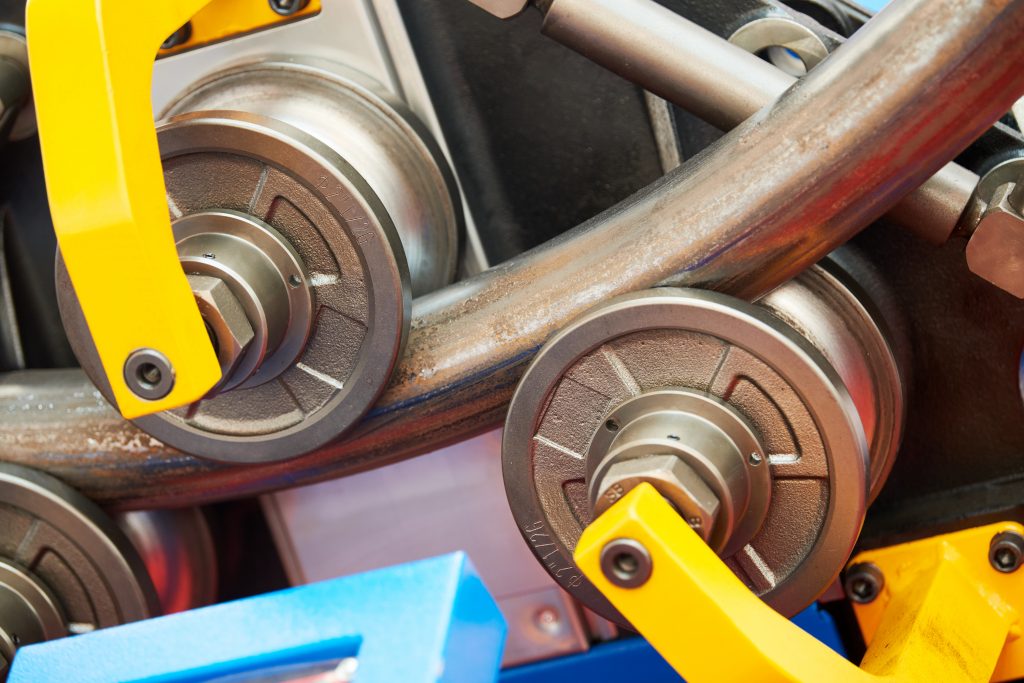
金属を円筒形のパイプ、チューブ、ワイヤーに成形するには、所望の直径と厚さを得るために、複数の成形および伸展工程が必要です。しかし、材料は一定回数以上加工すると、その本来の結晶構造が変化し、「加工硬化」を起こしてしまいます。 その名の通り、加工硬化とは、金属が数回加工されることで、脆くなるほど硬化する現象のことです。加工硬化した金属をさらに加工しようとすると、金属が折れたり、素材を成形するために使用される金型が損傷したりする可能性が高くなります。
アニール処理が重要な理由
製品によっては、焼きなましを行わないことによる影響は、単なる不便から深刻な事態に至るまでさまざまです。曲げると折れてしまうワイヤーを輸送しようとする状況を想像してみてください。そのような脆い素材は、トラックの荷台や鉄道車両、輸送コンテナに収まるよう、まっすぐな長さに切断しなければなりません。ましてや、建物や自動車の配線に組み合わせて使用したり、電力を輸送したりすることなど、到底不可能です。
そして、車のエンジン(そして乗員)を冷却するのに役立つあの銅管はどうでしょうか?もし銅の焼きなまし処理が行われていなければ、メーカーがボンネット下の狭いスペースにそれを巻き込もうとした最初の試みで、その銅管は押しつぶされて折れてしまうでしょう。
あるいは、石油や燃料の輸送に使われるパイプについて考えてみましょう。米国石油協会(API)は、これらのパイプが険しい地形や激しい圧力に耐えなければならないため、厳格な基準を定めています。溶接部にひびが入ると、甚大な流出事故につながる恐れがあります。
金属がどのような形状をとろうとも、焼きなましを行うことで望ましくない硬さが取り除かれるため、ワイヤーをリールに巻き取って輸送や保管を容易にしたり、銅管を展延性のある状態にしてきつい曲がりを作ったり、API規格のパイプに耐久性が高く信頼性の高い溶接部を形成したりすることが可能になる。
誘導焼鈍
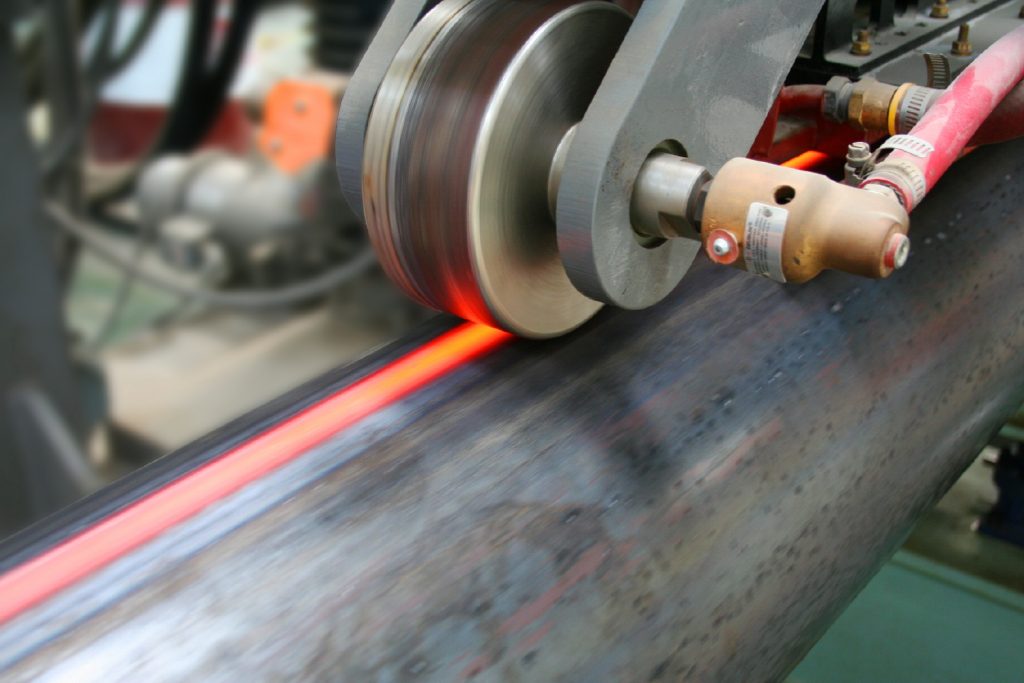
より具体的には、誘導焼鈍では(ご想像の通り!)誘導加熱を用いて、焼鈍工程中の温度を精密に制御します。熱を均一に伝え、加熱時間と温度を精密に制御することで、製造する製品に求められる適切な特性を付与します。
パイプ、チューブ、およびワイヤーの製造における焼鈍
お持ちの車のエアコンシステムやエンジンのラジエーターをじっくりと観察したことがある方なら、緻密に編み込まれたアルミニウム製のチューブが数多くあることに気づいたことがあるかもしれません。複雑なチューブ構造であれ、頑丈で耐久性の高いパイプであれ、あるいは細く導電性の高いワイヤーであれ、金属製品の製造は多段階にわたる科学的なプロセスです。製品がどのように使用されるか、またどのような仕様を満たす必要があるかを理解することは、焼鈍設備やプロセスを最適化し、常に高品質な製品を提供するために不可欠です。
焼鈍装置の選定
完成品の用途は、焼鈍プロセスの指針となり、要求される仕様を満たすために最適な装置の種類を決定する上で役立ちます。焼鈍装置は、ガス、電気、または誘導加熱を利用して熱を発生させます。以下に、それぞれの特徴について解説します。
ガス
ガス式発熱体は、ガスを燃焼させて熱を発生させます。これはバッチ式炉で一般的に採用されており、オペレーターは複数のワイヤーコイルやチューブコイル、あるいは部品を入れたバスケットを炉内に投入し、長時間にわたって加熱することができます。これらの頼もしい設備は、低価格であること、大きな積載能力、そして幅広い部品への対応が可能であることから人気があります。一方、ガス式炉の欠点としては、焼鈍に適した温度に達するまでに予熱が必要なことや、精密な温度制御ができないことが挙げられます。
電気
抵抗式電気炉は電流を熱に変換するもので、バッチ炉の中でも人気のあるタイプの一つです。ガス式と同様に、これらのモデルは低価格で入手可能であり、大容量の処理が可能で、処理対象の幅も広いです。電気コイルはガス式モデルよりも急速に加熱されますが、熱を長く保持するため、設定された時間間隔で正確な温度を維持することは困難です。
導入
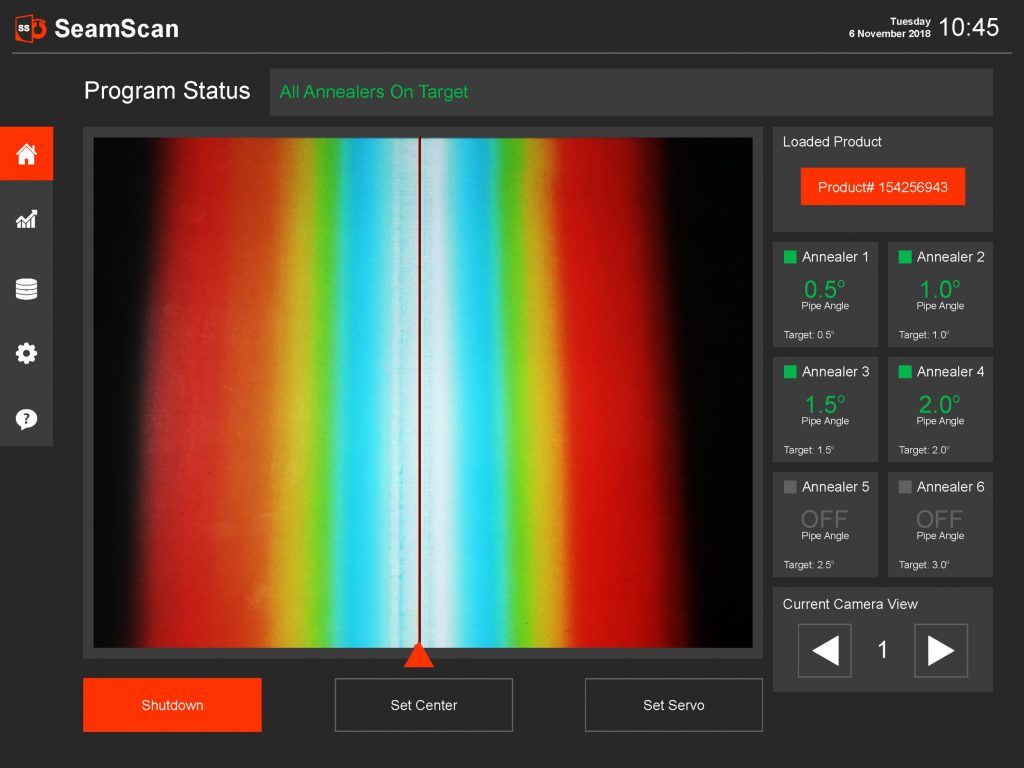
誘導加熱では、コイルを用いて絶えず変動する磁場を生成し、それによって電流を発生させ、ひいては熱を生み出します。この技術はコストが高くなりがちですが、ガスや電気に比べてより迅速に(したがってより効率的に)温度に達します。また、熱影響部(HAZ)を精密に制御し、きめ細かな温度管理を行うことで、プロセスの再現性を確保します。 さらに、他の製造工程と直列に配置できるため、設置スペースを節約し、二次的な取り扱い時間や処理時間を短縮し、重複する取り扱い設備を排除できます。製品仕様で正確なパラメータが求められる場合、誘導焼鈍はそれを実現します。
どのような用途であっても、信頼できる専門家に相談し、お客様の独自のプロセスや製品仕様に最適な焼鈍装置を見極めてください。
よくある質問
アニール処理にはどのような効果があるのでしょうか?
焼鈍を行うと、金属は軟化し、延性が高まります。引抜き、曲げ、圧延などの成形加工を行うと、金属は硬く脆い状態になります。これを「加工硬化」と呼びます。焼鈍では、金属を加熱した後、ゆっくりと冷却することで、内部の結晶構造を再形成させます。これにより内部応力が緩和され、金属にひび割れを生じさせることなく、さらに成形することが可能になります。
焼きなまし処理された金属とは何ですか?
焼鈍された金属は、加工や成形後に熱処理を施し、その柔らかさと延性を回復させたものです。加工硬化した金属と比較すると、曲げたり伸ばしたりしやすく、割れにくく、多くの場合、電気伝導率も高くなります。焼鈍された銅管、銅線、鋼帯は、製造現場で一般的に使用される例です。
アニーラーとは何ですか?
焼鈍機とは、焼鈍を行う装置のことです。ガス式炉、電気炉、あるいは誘導加熱装置などが挙げられます。パイプ、チューブ、ワイヤーの製造においては、シーム焼鈍機や光輝焼鈍ラインなどのインライン誘導焼鈍機が、材料がラインを通過する際に加熱を行うため、別途バッチ処理を行う必要がありません。
銅はどのように焼きなましされるのですか?
銅は、再結晶温度以上に加熱し、結晶粒構造が再形成されるのに十分な時間保持した後、冷却することで焼鈍されます。銅は、再硬化することなく急速に冷却することができます。管や線材の製造では、保護雰囲気下で誘導加熱を行いながらインラインで焼鈍を行うことが多く、これにより酸化を防ぎ、表面の光沢を維持することができます。
銅はどの温度で焼鈍されるのですか?
銅は通常、約700~1200°F(370~650°C)で焼鈍されます。具体的な温度は、合金の種類、加工の程度、および保温時間によって異なります。細い線材は、この温度範囲の下限付近でより短時間で焼鈍されますが、太い断面の場合はより長い時間が必要です。
焼鈍と応力除去の違いは何ですか?
どちらも熱処理ですが、焼鈍は金属を十分に加熱して完全に軟化させ、延性を回復させるものです。一方、応力除去は、より低い温度を用いて、溶接、機械加工、または成形によって生じた内部応力を低減させるもので、金属の硬度や強度を大幅に変えることはありません。これは、パイプや構造部品の溶接後に一般的に行われます。
誘導焼鈍とは何ですか?
誘導焼鈍は、電磁場を利用して、炎や炉を用いずに金属を直接加熱する手法です。迅速かつ精密に加熱でき、溶接ビードなどの特定の領域のみを加熱対象とすることができます。そのため、パイプ、チューブ、ワイヤーの連続的なインライン生産に非常に適しています。