
Induktionserwärmung: Alles, was Sie schon immer wissen wollten, aber nie zu fragen wagten (Dezember 2017)

Frage des Monats: Wasist der Unterschied zwischen „Auto-Tempering“ und „Self-Tempering“?
Antwort: Manchmalwerden die Begriffe„Auto-Tempering“und„Self-Tempering“fälschlicherweise synonym verwendet. Hier werden wir die Unterschiede zwischen den tatsächlichen Bedeutungen dieser beiden Begriffe untersuchen (Die Inhalte dieses Artikels wurden aus der2.Auflage des „Handbook of Induction Heating“ von V. Rudnev, D. Loveless und R. Cook, CRC Press, 2017, übernommen. CRC Press hat die Genehmigung zur Veröffentlichung dieser Inhalte erteilt).
Selbsthärtung.Die martensitische Umwandlung findet in einem Temperaturbereich zwischen denMs-(Martensitbeginn) undMf-(Martensitende) Temperaturen statt. Dieser Bereich hängt von der chemischen Zusammensetzung des Stahls ab und lässt sich aus praktischer Sicht nicht durch Variieren der Abschreckintensität verändern. Bei unlegierten Kohlenstoffstählen steht derMs-undMf-Temperaturbereichin direktem Zusammenhang mit dem Kohlenstoffgehalt. Bei unlegierten Kohlenstoffstählen mit einem Kohlenstoffgehalt im Bereich von 0,2 % bis 0,5 % C liegendie Ms-Temperaturen in einem Bereich von etwa300 °C/572 °Fbis450 °C/842 °F. Somit wird frisch gebildeter Martensit sofort Anlasstemperaturen ausgesetzt und kann potenziell erweicht werden. Dieses Phänomen wird gemeinhin als Selbstanlassen bezeichnet. Das Ausmaß der Selbstanlassung wird mit abnehmender Abschreckintensität, steigendenMS-Temperaturenund zunehmender Masse des erhitzten Materials (beispielsweise bei Durchwärmung im Vergleich zur Oberflächenerwärmung) sowie davon, ob eine unterbrochene Abschreckung angewendet wird oder nicht, deutlicher [1]. Legierte Stähle weisen im Vergleich zu unlegierten Kohlenstoffstählen typischerweise eine geringere Selbstanlassung auf.
Selbsthärtung.Das Prinzip der Selbsthärtung (auch als „Slack-Quenching“ bezeichnet) lässt sich anhand des in Abb. 1 [1] dargestellten Beispiels veranschaulichen, das die Ergebnisse einer numerischen Computermodellierung der Induktionsoberflächenhärtung einer massiven Welle aus Stahl mit mittlerem Kohlenstoffgehalt (Durchmesser 50 mm/2 Zoll) im normalisierten Zustand bei einer Frequenz von 16 kHz zeigt. Die erforderliche Nennhärtetiefe beträgt 2,5 mm.
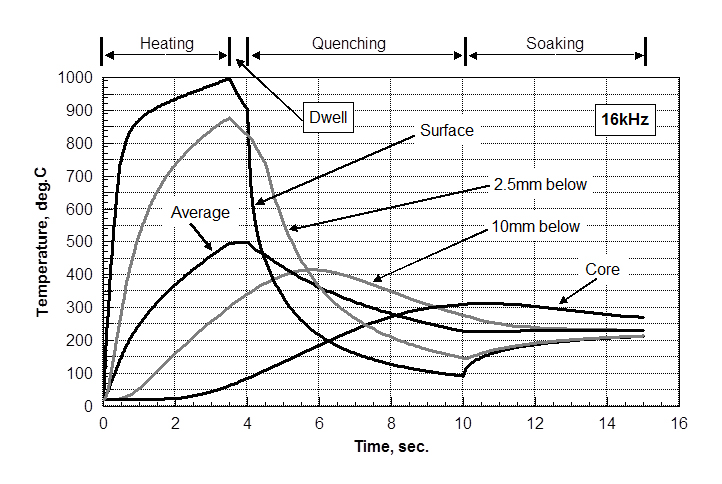 In der Anfangsphase der Induktionserwärmung findet eine intensive Erwärmung der Oberfläche und des oberflächennahen Bereichs statt. Nach 3,5 Sekunden Erwärmung haben die Oberfläche und die 2,5 mm dicke, zu härtende Untergrundschicht unter Berücksichtigung der durch die schnelle Erwärmung verursachten nichtgleichgewichtigen Phasenumwandlung Temperaturen erreicht, die für die Austenitisierung geeignet sind. Es wird eine kurze Haltezeit (0,5 Sekunden) eingehalten, um den Thermoschock in der Anfangsphase des Abschreckens zu verringern.
Die Temperatur im Zentrum (Kern) der Welle steigt während der Aufheiz- und Haltezyklen nicht nennenswert an (weniger als100 °C). Dafür gibt es mehrere Gründe, darunter der ausgeprägte Skineffekt, die hohe Leistungsdichte und die kurze Aufheizzeit, die es nicht zulassen, dass größere Wärmemengen von der Oberfläche in Richtung Kern geleitet werden.
Während der anfänglichen Abschreckphase beginnt die hohe Temperatur der Oberflächenschicht rasch zu sinken. Nach 2 Sekunden Sprühabschreckung ist die Oberflächentemperatur drastisch auf etwa210 °C/410 °Fgesunken. Die Höchsttemperatur von etwa400 °C/752 °Fwird in einer Tiefe von ca. 10–12 mm unter der Oberfläche erreicht. Hinweis: Die Temperatur im Zentrum der Welle steigt während der ersten 6 Sekunden des Abschreckvorgangs weiter an.
Nach 6 Sekunden Abschreckzeit ist die Oberflächentemperatur unter100 °C/212 °Fgesunken, im Inneren der Welle ist jedoch noch eine beträchtliche Wärmemenge gespeichert (die Temperatur im Kern liegt bei über 300 °C/572 °F, wobei die Durchschnittstemperatur bei etwa225 °C/437 °Fliegt). Wird in diesem Moment die Zufuhr des Abschreckmediums unterbrochen, beginnt sich die Oberfläche des Werkstücks aufgrund der im Inneren des Werkstücks gespeicherten Wärme wieder zu erwärmen.
Nach einer Haltezeit von 5 Sekunden (ohne Heizleistung und Abschreckung) steigt die Oberflächentemperatur auf etwa215 °C/419 °Fan, und die Kerntemperatur beträgt etwa 260 °C/500 °F. Bei richtiger Wahl der Prozessbedingungen kann diese Restwärme daher zum Anlassen des Werkstücks genutzt werden.
Bei vielen Anwendungen von unlegierten und niedriglegierten Stählen in der Automobilindustrie liegen die Selbstanlass-Temperaturen (sofern zutreffend) in der Regel nicht über 250 °C (480 °F) und bewegen sich meist im Bereich von 180 °C (360 °F) bis 220 °C (430 °F).
Das Selbsttemperieren bietet mehrere erkennbare Vorteile [1]:
- Durch die Integration der Selbstanlassung in den Härtungsvorgang entfällt ein zusätzlicher Arbeitsschritt. Dadurch werden sowohl die Investitionskosten als auch die Gesamtzykluszeit reduziert, was das Verfahren unter dem Gesichtspunkt der Kostensenkung sehr attraktiv macht.
- Die Zeitverzögerung zwischen der Härtungs- und der Anlassphase wird praktisch vollständig beseitigt. Eine zu lange Zeitverzögerung kann sich nachteilig auswirken, da es zu verzögerten Rissen kommen kann.
- Da beim Selbstanlassen die nach dem Härten verbleibende Restwärme genutzt wird, ist für den Anlassvorgang keine zusätzliche Energie erforderlich, was dieses Verfahren äußerst energieeffizient macht. Die Reduzierung des Gesamtenergiebedarfs ergibt sich nicht nur aus der Wiederaufheizphase, sondern auch daraus, dass für die Abkühlphase weniger Energie benötigt wird.
- Es ergibt sich offensichtlich eine Einsparung an Produktionsfläche, da kein zusätzlicher Platz für die Unterbringung von Temperieranlagen benötigt wird.
All diese Faktoren sind sehr attraktiv und sind der Grund dafür, dass in manchen Anwendungsbereichen das Selbstanlassen zum Einsatz kommt. Es müssen jedoch einige Vorsichtsmaßnahmen getroffen werden, um sicherzustellen, dass der Selbstanlassprozess korrekt durchgeführt wird, und trotz der erheblichen Vorteile weist das Selbstanlassen doch spürbare Einschränkungen auf, die seinen breiteren Einsatz in der Industrie einschränken und das Ofenanlassen sowie das Induktionsanlassen zu beliebteren Verfahren machen. Einige dieser Einschränkungen werden im Folgenden dargelegt [1]:
- Die Restwärme muss präzise geregelt werden. Die im Bauteil erzeugte Energie muss genau überwacht werden, um sicherzustellen, dass eine konstante Wärmemenge erzeugt wird. Moderne Induktionstechnologie ermöglicht eine hochpräzise Überwachung der Energieeinbringung. Es kann jedoch schwieriger sein, die Abschreckintensität mit derselben Präzision genau zu steuern, insbesondere beim Härten von Bauteilen mit komplexer Geometrie. Auch die Abschreckzeit, die Durchflussrate, die Temperatur, die Konzentration und die Reinheit des Abschreckmediums sollten überwacht und innerhalb enger Toleranzen gehalten werden, um nach dem Abschrecken gleichbleibende thermische Bedingungen zu gewährleisten. Es ist zu beachten, dass Schwankungen im Abschreckgrad nicht nur von den tatsächlichen Bedingungen des Abschreckmediums beeinflusst werden, sondern auch vom Oberflächenzustand des Werkstücks, einschließlich Oberflächenrauheit, dem Vorhandensein von Fremdrückständen aus dem vorherigen Arbeitsgang (z. B. Bearbeitungsöl) und anderen Faktoren. Obwohl Faktoren, die für mögliche Abweichungen in der Abkühlintensität aufgrund der Oberflächenbeschaffenheit des Werkstücks verantwortlich sind, grundsätzlich unerwünscht sind und minimiert werden sollten, haben sie in den ersten beiden Phasen des Abschreckens (Dampfdecke und Keimsiedungsphase) möglicherweise keine so dramatischen Auswirkungen. In der dritten Phase (konvektive Abkühlung) können sie jedoch einen größeren Einfluss ausüben und zu messbaren Schwankungen der Restwärme führen. Dies wirkt sich unweigerlich negativ auf die Wiederholbarkeit des Selbstanlassens aus. In einigen Fällen kann ein Infrarot-Pyrometer eingesetzt werden, um die Selbstanlass-Temperatur der Werkstückoberfläche zu überwachen.
- Gegebenenfalls kann das Selbsttempern bei der statischen Erwärmung, der Einmalerwärmung und – in geringerem Maße – bei Anwendungen mit horizontalem Scan-Härten oder kontinuierlichem/progressivem Härten eingesetzt werden. Es sollte nicht beim vertikalen Scan-Härten verwendet werden, da hier ungleiche Abkühlbedingungen herrschen und Schwankungen der akkumulierten Restwärme im oberen und unteren Bereich des vertikal scan-gehärteten Werkstücks auftreten.
- Bei einfachen Geometrien (wie beispielsweise geraden Wellen) ist die Anwendung des Selbstanlassverfahrens einfacher. Geometrische Unregelmäßigkeiten können sowohl bei der Erwärmung als auch beim Abschrecken zu lokalen Schwankungen führen (insbesondere bei Bauteilen mit komplexer Geometrie), die ausreichen könnten, um beim Selbstanlassverfahren eine zu große Abweichung der Restwärme zu verursachen.
- Einige Stähle und Gusseisen weisen relativ niedrigeMs-Temperaturenauf, und nach Abschluss der Bildung der erforderlichen Martensitmenge ist die im Werkstück gespeicherte Restwärme möglicherweise nicht ausreichend für eine ausreichende Selbstanlassung.
- Bei der Härtung kleiner Bauteile (z. B. Drähte, dünnwandige Rohre, Stäbe und Stifte mit kleinem Durchmesser) ist die Kontrolle der Restwärme schwieriger. Dies erleichtert die Anwendung des Selbstanlassens in Fällen, in denen eine ausreichende Masse vorhanden ist. Allerdings sind auch große Werkstücke mit einem extrem hohen Verhältnis von Durchmesser zu Dicke der austenitisierten Schicht möglicherweise nicht gut für das Selbstanlassen geeignet. Dies liegt daran, dass der kalte Kern einen so starken Kältesenken-Effekt bewirken kann, dass er den für das Selbstanlassen erforderlichen Temperaturanstieg der gehärteten Oberflächenschicht verhindert.
- Bei der Profilhärtung (z. B. der Konturhärtung von Zahnrädern und zahnradähnlichen Bauteilen) sollte auf eine Selbstanlassung verzichtet werden. Schwankungen in den benachbarten Massen können zu einer ungleichmäßigen Anlassewirkung führen. Die gespeicherte Wärmemenge sowie die Wärmeableitung der benachbarten Bereiche müssen identisch oder sehr ähnlich sein; andernfalls weichen die beim Selbstanlassen erzielten Temperaturen erheblich voneinander ab, was zu nicht spezifizierten Anlasseigenschaften führt.
Die oben genannten Herausforderungen verhindern den breiten Einsatz des Selbstanlassens in der Industrie, wodurch das Anlassen in Öfen und das Induktionsanlassen beliebtere Verfahren sind. Gleichzeitig gibt es eine Reihe von Anwendungsbereichen, in denen das Selbstanlassen erfolgreich in Verbindung mit dem Induktionsanlassen eingesetzt wurde, wodurch die Vorteile beider Verfahren kombiniert werden [1]. So wird beispielsweise eine Kombination aus Selbstanlassen und Mehrpuls-Induktionsanlassen erfolgreich bei der nichtrotierenden Kurbelwellenhärtung (SHarP-C-Technologie) eingesetzt. In diesem Fall werden die Lagerzapfen einer Kurbelwelle stationär wärmebehandelt. Bei den meisten Kurbelwellen für Kraftfahrzeuge dauert es etwa 3 bis 4 Sekunden, um eine Oberflächenschicht des Zapfens für die Härtung austenitisieren zu lassen, wobei Frequenzen im Bereich von 10 bis 30 kHz verwendet werden (abhängig von den spezifischen Eigenschaften der Kurbelwelle und der erforderlichen Einhärtetiefe). Nach Abschluss der Austenitisierung erfolgt eine Abschreckung von nur 4 bis 5 Sekunden, gefolgt von einer ersten Haltezeit von 3 bis 5 Sekunden, wodurch die erste Stufe der Selbstanlassung abgeschlossen wird. Anschließend wird eine Induktionsanlassung mit geringer Leistung für etwa 3 bis 5 Sekunden durchgeführt, gefolgt von der zweiten Haltezeit und der zweiten Induktionsanlassung. Der Prozess kann wiederholt werden, um die gewünschten Anlasseigenschaften zu erreichen, wodurch ein Mehrpuls-Induktionsanlasseffekt in Kombination mit der Selbstanlassung erzielt und eine Optimierung der angelassenen Struktur ermöglicht wird. Die SHarP-C-Technologie sowie die Feinheiten der Induktionsanlassung werden in Referenz 1 ausführlich behandelt.
Dr. Valery Rudnev, FASM
Leiter Wissenschaft und Technologie
Inductoheat Inc
www.inductoheat.com
Quelle
- V. Rudnev, D. Loveless und R. Cook, „Handbuch der Induktionserwärmung“, 2. Auflage, CRC Press, 2017.