
Riscaldamento a induzione: tutto quello che avresti voluto sapere, ma non hai mai osato chiedere (dicembre 2017)

Domanda del mese: Qualè la differenza tra "auto-tempering" e "self-tempering"?
Risposta: Talvoltai termini“auto-tempering”e“self-tempering”vengono erroneamente utilizzati come sinonimi. In questa sede analizzeremo le differenze tra i significati reali di questi due termini (Il contenuto di questo articolo è stato adattato dallasecondaedizione del *Handbook of Induction Heating*, di V. Rudnev, D. Loveless e R. Cook, CRC Press, 2017. CRC Press ha concesso l’autorizzazione alla pubblicazione di questi contenuti).
Tempratura automatica.La trasformazione martensitica avviene in un intervallo di temperatura compreso tra le temperatureMs(inizio della martensite) eMf(fine della martensite). Tale intervallo dipende dalla composizione chimica dell’acciaio e, dal punto di vista pratico, non può essere modificato variando l’intensità della tempra. Negli acciai al carbonio semplici, l’intervallo di temperaturaMseMfè direttamente correlato al tenore di carbonio. Per gli acciai al carbonio con un tenore di carbonio compreso tra lo 0,2% e lo 0,5% in peso, le temperatureMsrientrano in un intervallo compreso tra circa300 °C/572 °Fe450 °C/842 °F. Pertanto, la martensite appena formata sarà immediatamente esposta alle temperature di rinvenimento e potrà potenzialmente ammorbidirsi. Questo fenomeno è comunemente denominato autorinvenimento. Il grado di auto-rinvenimento diventa più evidente con una riduzione dell’intensità della tempra, un aumento delle temperatureMSe della massa del materiale riscaldato (ad esempio, tramite riscaldamento completo rispetto al riscaldamento superficiale), nonché a seconda che si ricorra o meno a una tempra interrotta [1]. Gli acciai legati presentano tipicamente un auto-rinvenimento in misura minore rispetto agli acciai al carbonio semplici.
Autotempera.Il principio dell’autotempera (noto anche come “slack-quenching”) può essere illustrato utilizzando l’esempio riportato nella Fig. 1 [1], che mostra i risultati della modellazione numerica al computer dell’indurimento superficiale a induzione di un albero pieno in acciaio a medio tenore di carbonio (diametro 50 mm/2 pollici) in condizioni normalizzate, utilizzando una frequenza di 16 kHz. La profondità nominale richiesta della zona indurita è di 2,5 mm.
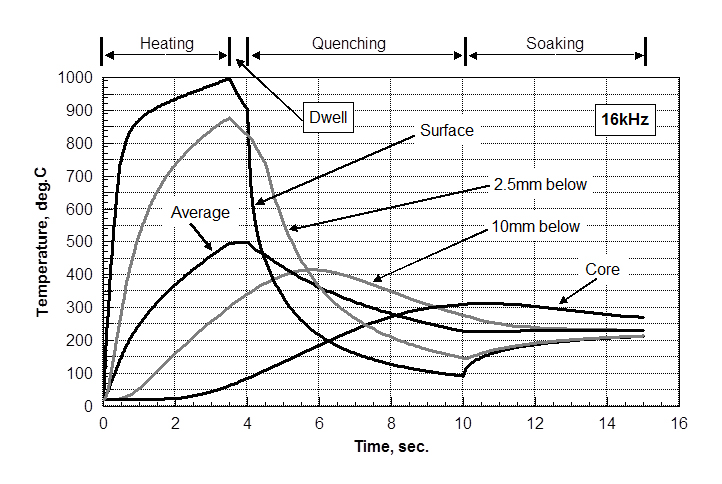 Durante la fase iniziale del riscaldamento a induzione, si verifica un riscaldamento intenso della superficie e dello strato sub-superficiale. Dopo 3,5 secondi di riscaldamento, la superficie e lo strato sub-superficiale dello spessore di 2,5 mm che devono essere temprati hanno raggiunto temperature adeguate per l’austenitizzazione, tenendo conto della trasformazione di fase fuori equilibrio causata dal riscaldamento rapido. Viene applicata una breve pausa (0,5 secondi) per ridurre lo shock termico durante la fase iniziale della tempra.
La temperatura al centro (nucleo) dell'albero non aumenta in modo significativo (meno di100 °C) durante i cicli di riscaldamento e di mantenimento. Ciò è dovuto a diversi fattori, tra cui un marcato effetto pelle, un'elevata densità di potenza e un tempo di riscaldamento breve, che non consentono a una quantità maggiore di calore di essere condotta dalla superficie verso il nucleo.
Durante la fase iniziale di tempra, l’alta temperatura dello strato superficiale inizia a diminuire rapidamente. Dopo 2 sec di tempra a spruzzo, la temperatura superficiale si riduce drasticamente a circa210 °C/410 °F. La temperatura massima, che raggiunge circa400 °C/752 °F, si registrerà a circa 10-12 mm sotto la superficie. Nota: la temperatura al centro dell’albero continua ad aumentare durante i primi 6 secondi di tempra.
Dopo 6 secondi di tempra, la temperatura superficiale è scesa al di sottodei 100 °C/212 °F; tuttavia, una notevole quantità di calore rimane all’interno dell’albero (la temperatura al centro supera i 300 °C/572 °F, mentre la temperatura media è di circa225 °C/437 °F). Se in questo momento l’afflusso del liquido di tempra venisse interrotto, la superficie del pezzo inizierebbe a riscaldarsi nuovamente a causa del calore accumulato all’interno del pezzo stesso.
Dopo 5 secondi di mantenimento (senza applicazione di potenza di riscaldamento né di tempra), la temperatura superficiale sale a circa215 °C/419 °Fe quella interna si attesta a circa 260 °C/500 °F. Pertanto, con una scelta adeguata delle condizioni di processo, questo calore residuo può essere utilizzato per temperare il pezzo.
In molti casi in cui si utilizzano acciai al carbonio e acciai bassolegati per applicazioni automobilistiche, le temperature di autotempera (se applicate) in genere non superano i 250 °C (480 °F) e si collocano solitamente nell'intervallo compreso tra 180 °C (360 °F) e 220 °C (430 °F).
L'autotemperamento offre diversi vantaggi evidenti [1]:
- Elimina un’operazione aggiuntiva grazie all’integrazione della tempra automatica nel processo di indurimento. Di conseguenza, il costo delle attrezzature e il tempo di ciclo totale risultano ridotti, rendendo questa soluzione molto interessante dal punto di vista della riduzione dei costi.
- Il ritardo temporale tra le fasi di tempra e rinvenimento viene praticamente eliminato. Un ritardo troppo lungo può essere dannoso a causa del potenziale verificarsi di fessurazioni ritardate.
- Poiché l'autotempera sfrutta il calore residuo che rimane dopo la tempra, non è necessario applicare energia aggiuntiva per la tempera, il che la rende altamente efficiente dal punto di vista energetico. La riduzione del fabbisogno energetico complessivo non è legata solo alla fase di riscaldamento, ma anche al fatto che occorre meno energia per la fase di raffreddamento.
- È evidente che si ottiene un risparmio in termini di spazio nell'area di produzione, poiché non è necessario disporre di spazio aggiuntivo per collocare le attrezzature di tempra.
Tutti questi fattori sono molto allettanti e costituiscono le ragioni per cui in alcune applicazioni si ricorre all’autotempera. Tuttavia, è necessario adottare diverse precauzioni per garantire che il processo di autotempera venga eseguito correttamente e, nonostante i notevoli vantaggi, l’autotempera presenta effettivamente dei limiti evidenti, che ne limitano un più ampio impiego nell’industria e rendono la tempra in forno e la tempra a induzione processi più diffusi. Alcuni di questi limiti sono illustrati di seguito [1]:
- Il calore residuo deve essere controllato con precisione. L’energia generata all’interno del pezzo deve essere monitorata attentamente per garantire che venga prodotta una quantità costante di calore. La moderna tecnologia a induzione consente di monitorare i livelli di energia con elevata precisione. Tuttavia, potrebbe risultare più difficile controllare con la stessa precisione l’intensità della tempra, in particolare quando si trattano componenti con geometrie complesse. Anche il tempo di tempra, la portata, la temperatura, la concentrazione e la pulizia del liquido di tempra devono essere monitorati e mantenuti entro tolleranze ristrette per garantire condizioni termiche uniformi dopo la tempra. Va notato che le variazioni nell’intensità di tempra non sono influenzate solo dalle condizioni effettive del liquido di tempra, ma anche dalle condizioni superficiali del pezzo, tra cui la rugosità superficiale, la presenza di residui estranei derivanti dall’operazione precedente (ad esempio, olio da lavorazione) e altri fattori. Sebbene i fattori responsabili di potenziali deviazioni nell’intensità di raffreddamento dovute alle condizioni superficiali del pezzo non siano mai auspicabili e debbano essere ridotti al minimo, potrebbero non avere un impatto così marcato durante le prime due fasi della tempra (fase di copertura di vapore e fase di ebollizione nucleata). Tuttavia, potrebbero avere un impatto maggiore durante la terza fase (raffreddamento convettivo), portando a variazioni misurabili del calore residuo. Ciò influirà inevitabilmente in modo negativo sulla ripetibilità dell’autotempera. In alcuni casi, è possibile utilizzare un pirometro a infrarossi per monitorare la temperatura di autotempera della superficie del pezzo.
- Se del caso, l’autotempera può essere utilizzata nel riscaldamento statico, nel riscaldamento a ciclo singolo e, in misura minore, nelle applicazioni di tempra a scansione orizzontale o di tempra continua/progressiva. Non dovrebbe essere utilizzata nella tempra a scansione verticale, a causa delle condizioni di raffreddamento disomogenee e delle variazioni del calore residuo accumulato nelle regioni superiore e inferiore del pezzo sottoposto a tempra a scansione verticale.
- È più facile ricorrere alla tempra automatica quando si ha a che fare con geometrie semplici (come, ad esempio, gli alberi diritti). Le irregolarità geometriche possono causare variazioni localizzate sia nell'intensità di riscaldamento che in quella di tempra (soprattutto nel caso di componenti dalla geometria complessa), che potrebbero essere sufficienti a determinare una deviazione eccessiva del calore residuo nella tempra automatica.
- Alcuni acciai e ghise presentano temperatureMsrelativamente basse e, una volta completata la formazione della quantità necessaria di martensite, il calore residuo accumulato all’interno del pezzo potrebbe risultare insufficiente per garantire un’autotempera adeguata.
- È più difficile controllare il calore residuo durante la tempra di componenti di piccole dimensioni (ad esempio, fili, tubi a pareti sottili, barre e perni di piccolo diametro). Ciò rende più facile ricorrere all’autotempera nei casi in cui la massa sia sufficiente. Tuttavia, anche i pezzi di grandi dimensioni con un rapporto diametro/spessore dello strato austenitizzato estremamente elevato potrebbero non essere adatti all’autotempera. Questo perché il nucleo freddo può esercitare un effetto di dissipazione del calore talmente forte da impedire l’aumento di temperatura dello strato superficiale indurito necessario per l’autotempera.
- L'autotempera deve essere evitata quando si ricorre alla tempra profilata (ad esempio, la tempra del contorno di ingranaggi e componenti simili). Le variazioni nelle masse adiacenti possono produrre un effetto di tempera non uniforme. La quantità di calore immagazzinata, così come la capacità di dissipazione termica delle regioni adiacenti, deve essere la stessa o molto simile; in caso contrario, le temperature ottenute durante l'autotempera saranno sostanzialmente diverse, determinando strutture di tempera non specificate.
Le sfide sopra descritte impediscono un ampio utilizzo dell’autotempera nell’industria, rendendo la tempera in forno e la tempera a induzione le scelte più diffuse. Allo stesso tempo, esiste una serie di applicazioni in cui l’autotempera è stata applicata con successo in combinazione con la tempera a induzione, unendo i vantaggi di entrambi i processi [1]. Ad esempio, una combinazione di autotempera e tempera a induzione multipulso viene utilizzata con successo nell’indurimento non rotante dell’albero motore (tecnologia SHarP-C). In questo caso, i perni dell’albero motore vengono sottoposti a trattamento termico in condizioni di fermo. Per la maggior parte degli alberi a gomiti automobilistici, occorrono circa 3-4 secondi per austenitizzare lo strato superficiale di un perno ai fini della tempra, utilizzando frequenze comprese tra 10 e 30 kHz (a seconda delle specifiche dell’albero a gomiti automobilistico e della profondità di tempra richiesta). Una volta completata l’austenitizzazione, si procede alla tempra per soli 4-5 secondi, seguita da 3-5 secondi di primo mantenimento che completano la prima fase dell’autotempera. Successivamente, viene applicata una tempera a induzione a bassa potenza per circa 3-5 secondi, seguita dal secondo mantenimento e dalla seconda tempera a induzione. Il processo può essere ripetuto per ottenere le condizioni di rinvenimento desiderate, fornendo un effetto di rinvenimento a induzione multipulso combinato con l’autotempera e consentendo l’ottimizzazione della struttura rinvenuta. La tecnologia SHarP-C, così come le sottigliezze del rinvenimento a induzione, sono trattate in modo approfondito nel riferimento 1.
Dott. Valery Rudnev, FASM
Direttore, Scienza e Tecnologia
Inductoheat Inc
www.inductoheat.com
Riferimento
- V. Rudnev, D. Loveless e R. Cook, *Manuale sul riscaldamento a induzione*, 2ª edizione, CRC Press, 2017.