
İndüksiyonla Isıtma: Bilmek İstediğiniz, Ama Sormaya Cesaret Edemediğiniz Her Şey (Aralık 2017)

Ayın Sorusu:Otomatik temperleme ile kendiliğinden temperleme arasındaki fark nedir?
Cevap: Bazen“otomatik temperleme”ve“kendinden temperleme”terimleri yanlış bir şekilde birbirinin yerine kullanılır. Burada bu iki terimin gerçek anlamlarındaki farkları inceleyeceğiz (Bu makalenin içeriği, V. Rudnev, D. Loveless ve R. Cook tarafından yazılan ve CRC Press tarafından 2017 yılında yayınlanan Handbook of Induction Heating kitabının2.baskısından uyarlanmıştır. CRC Press, bu materyallerin yayınlanmasına izin vermiştir).
Otomatik temperleme.Martensitik dönüşüm,Ms(martensit başlangıç) veMf(martensit bitiş) sıcaklıkları arasındaki bir sıcaklık aralığında gerçekleşir. Bu aralık, çeliğin kimyasal bileşimine bağlıdır ve pratik açıdan bakıldığında, su verme şiddetini değiştirerek bu aralık değiştirilemez. Düz karbon çeliklerinde,MsveMfsıcaklık aralığı karbon içeriğiyle doğrudan ilişkilidir. Karbon içeriği %0,2 ile %0,5 C aralığında olan sade karbon çeliklerinde,Mssıcaklıkları yaklaşık300 °C/572 °File450 °C/842 °Faralığı içindedir. Dolayısıyla, yeni oluşmuş martensit hemen temperleme sıcaklıklarına maruz kalacak ve potansiyel olarak yumuşayabilecektir. Bu olguya genellikle otomatik temperleme denir. Oto-temperleme derecesi, su verme şiddetinin azalması,MSsıcaklıklarının artması ve ısıtılan malzemenin kütlesi (örneğin, tam ısıtma ile yüzey ısıtması karşılaştırıldığında) ile birlikte, kesintili su verme uygulanıp uygulanmamasına bağlı olarak daha belirgin hale gelir [1]. Alaşımlı çelikler, genellikle sade karbon çeliklerine kıyasla daha az derecede oto-temperleme gösterir.
Kendi kendine sertleşme.Kendi kendine sertleşme ilkesi (slack-quenching olarak da adlandırılır), Şekil 1’de [1] gösterilen örnek kullanılarak açıklanabilir. Bu örnek, normalize edilmiş durumda orta karbonlu çelikten yapılmış katı bir milin (50 mm/2 inç çapında) 16 kHz frekans kullanılarak indüksiyonla yüzey sertleştirilmesine ilişkin sayısal bilgisayar modellemesinin sonuçlarını göstermektedir. İstenen nominal sertleşme derinliği 2,5 mm’dir.
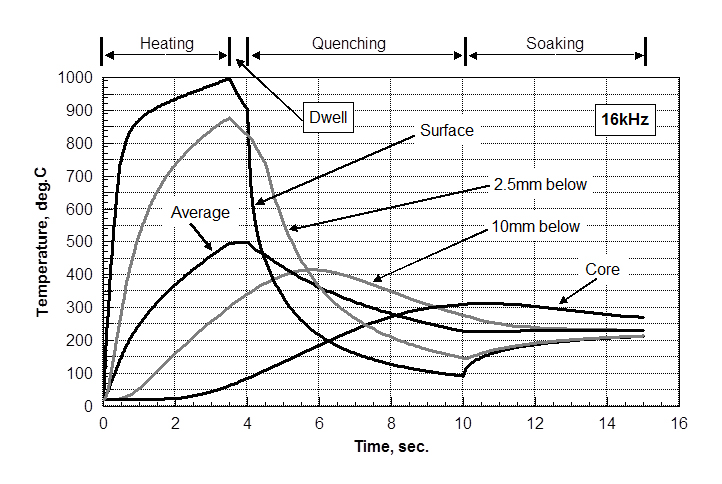 İndüksiyonla ısıtmanın ilk aşamasında, yüzey ve yüzeye yakın bölgede yoğun bir ısınma meydana gelir. 3,5 saniyelik ısıtmanın ardından, sertleştirilmesi gereken yüzey ve 2,5 mm kalınlığındaki alt yüzey tabakası, hızlı ısıtmanın neden olduğu dengesiz faz dönüşümü dikkate alındığında, östenitleşme için uygun sıcaklıklara ulaşır. Söndürmenin ilk aşamasında termal şoku azaltmak amacıyla kısa bir bekleme süresi (0,5 saniye) uygulanır.
Isıtma ve bekleme döngüleri sırasında şaftın merkezindeki (çekirdek) sıcaklık önemli ölçüde artmaz (100oC’denaz). Bunun birkaç nedeni vardır; bunlar arasında belirgin kabuk etkisi, yüksek güç yoğunluğu ve kısa ısıtma süresi sayılabilir; bu faktörler, yüzeyden çekirdeğe daha fazla ısının iletilmesini engeller.
İlk söndürme aşamasında, yüzey tabakasının yüksek sıcaklığı hızla düşmeye başlar. 2 saniyelik püskürtmeli söndürme işleminden sonra, yüzey sıcaklığı yaklaşık210 °C/410 °F’ye kadar keskin bir şekilde düşer. Yaklaşık400 °C/752 °F'yeulaşan maksimum sıcaklık, yüzeyin yaklaşık 10-12 mm altında olacaktır. Not: Şaftın merkezindeki sıcaklık, su verme işleminin ilk 6 saniyesi boyunca artmaya devam eder.
6 saniyelik suyla söndürme işleminden sonra, yüzey sıcaklığı100 °C/212 °F’ninaltına düşmüştür; ancak milin iç kısmında hâlâ önemli miktarda ısı tutulmaktadır (merkezdeki sıcaklık 300 °C/572 °F’yi aşarken, ortalama sıcaklık yaklaşık225 °C/437 °F’dir). Bu anda su verme sıvısı beslemesi kesilirse, iş parçasının içinde biriken ısı nedeniyle parçanın yüzeyi tekrar ısınmaya başlar.
5 saniyelik bekletme süresinin ardından (ısıtma gücü ve ani soğutma uygulanmaz), yüzey sıcaklığı yaklaşık215 °C/419 °F’ye yükselir ve çekirdek sıcaklığı ise yaklaşık 260 °C/500 °F olur. Dolayısıyla, proses koşullarının doğru bir şekilde seçilmesi halinde, bu kalan ısı iş parçasının tavlanması için kullanılabilir.
Otomotiv uygulamalarında sade karbon ve düşük alaşımlı çeliklerin kullanıldığı birçok durumda, kendiliğinden tavlanma sıcaklıkları (uygulanması halinde) genellikle 250 °C’yi (480 °F) aşmaz ve çoğunlukla 180 °C (360 °F) ile 220 °C (430 °F) aralığında yer alır.
Kendiliğinden temperleme, bir dizi belirgin avantaj sağlar [1]:
- Sertleştirme işlemine kendiliğinden temperleme sürecinin dahil edilmesi sayesinde ek bir işlemden tasarruf sağlanır. Bu sayede, sermaye ekipman maliyeti ve toplam döngü süresi azalır; bu da maliyet azaltma açısından bu yöntemi oldukça cazip hale getirir.
- Sertleştirme ve temperleme aşamaları arasındaki zaman aralığı neredeyse tamamen ortadan kaldırılmıştır. Zaman aralığının çok uzun olması, gecikmeli çatlak oluşumu riski nedeniyle zararlı olabilir.
- Otomatik temperleme, sertleştirme işleminden sonra kalan artık ısıyı kullandığından, temperleme için ek enerji uygulanmasına gerek kalmaz; bu da bu yöntemi son derece enerji verimli kılar. Toplam enerji ihtiyacındaki azalma, yalnızca yeniden ısıtma aşamasıyla değil, aynı zamanda soğutma aşaması için de daha az enerji gerektirmesiyle de ilgilidir.
- Temperleme ekipmanlarını yerleştirmek için ek alana gerek olmadığı için, üretim alanında açıkça bir yer tasarrufu sağlanmaktadır.
Tüm bu faktörler oldukça caziptir ve bazı uygulamalarda kendiliğinden temperleme yönteminin tercih edilmesinin nedenleridir. Bununla birlikte, kendiliğinden temperleme işleminin doğru bir şekilde gerçekleştirilmesini sağlamak için bazı önlemlerin alınması gerekmektedir. Önemli avantajlarına rağmen, kendiliğinden temperlemenin belirgin sınırlamaları vardır; bu sınırlamalar, endüstride daha yaygın kullanımını kısıtlamakta ve fırın temperlemesi ile indüksiyon temperlemesini daha popüler işlemler haline getirmektedir. Bu sınırlamalardan bazıları aşağıda özetlenmiştir [1]:
- Artık ısı hassas bir şekilde kontrol edilmelidir. Sabit bir ısı miktarının üretilmesini sağlamak için parça içinde oluşan enerji yakından izlenmelidir. Modern indüksiyon teknolojisi, enerji seviyelerinin yüksek hassasiyetle izlenmesine olanak tanır. Ancak, özellikle karmaşık geometriye sahip bileşenlerin sertleştirilmesi sırasında, su verme şiddetini aynı hassasiyetle doğru bir şekilde kontrol etmek daha zor olabilir. Su verme sonrası tutarlı bir termal koşul sağlamak için su verme süresi, akış hızı, sıcaklık, konsantrasyon ve su verme sıvısının temizliği de izlenmeli ve dar toleranslar içinde tutulmalıdır. Söndürme şiddetindeki değişikliklerin yalnızca söndürme sıvısının gerçek koşullarından değil, aynı zamanda yüzey pürüzlülüğü, önceki işlemden kalan yabancı kalıntılar (örn. işleme yağı) ve diğer sorunlar dahil olmak üzere iş parçasının yüzey durumundan da etkilendiği unutulmamalıdır. İş parçasının yüzey koşulları nedeniyle soğutma yoğunluğunda meydana gelebilecek sapmalardan sorumlu faktörler her zaman istenmeyen durumlardır ve en aza indirilmelidir; ancak bu faktörler, su verme işleminin ilk iki aşaması (buhar örtüsü ve çekirdeklenmeli kaynama aşamaları) sırasında o kadar dramatik bir etki yaratmayabilir. Bununla birlikte, bu faktörler üçüncü aşamada (konvektif soğutma) daha büyük bir etki yaratarak, kalıntı ısıda ölçülebilir değişikliklere yol açabilir. Bu durum, kaçınılmaz olarak kendiliğinden temperlemenin tekrarlanabilirliğini olumsuz yönde etkileyecektir. Bazı durumlarda, iş parçası yüzeyinin kendiliğinden temperleme sıcaklığını izlemek için bir kızılötesi pirometre kullanılabilir.
- Uygun olduğu durumlarda, kendinden temperleme yöntemi statik ısıtma, tek seferlik ısıtma ve daha az ölçüde yatay taramalı sertleştirme veya sürekli/aşamalı sertleştirme uygulamalarında kullanılabilir. Dikey taramalı sertleştirmede ise, dikey taramalı sertleştirmeye tabi tutulan iş parçasının üst ve alt bölgelerinde eşit olmayan soğuma koşulları ve biriken artık ısıdaki farklılıklar nedeniyle bu yöntem kullanılmamalıdır.
- Basit geometrilerle (örneğin düz şaftlar gibi) çalışırken kendinden temperleme yöntemini kullanmak daha kolaydır. Geometrik düzensizlikler, hem ısıtma hem de su verme yoğunluklarında (özellikle karmaşık geometriye sahip bileşenlerde) yerel değişikliklere yol açabilir; bu değişiklikler, kendinden temperleme sürecinde kalıntı ısıda çok büyük bir sapmaya neden olacak kadar büyük olabilir.
- Bazı çelikler ve dökme demirlerinMssıcaklıkları nispeten düşüktür ve gerekli miktarda martensitin oluşumu tamamlandıktan sonra, yeterli kendi kendine tavlama için iş parçası içinde biriken kalıntı ısı miktarı yetersiz kalabilir.
- Küçük boyutlu bileşenleri (örneğin teller, ince cidarlı borular, küçük çaplı çubuklar ve pimler) sertleştirirken artık ısıyı kontrol etmek daha zordur. Bu durum, yeterli kütle bulunan durumlarda kendiliğinden tavlamanın uygulanmasını kolaylaştırır. Bununla birlikte, östenitlenmiş tabakanın çap-kalınlık oranı son derece yüksek olan büyük boyutlu iş parçaları da kendiliğinden tavlama için uygun olmayabilir. Bunun nedeni, soğuk çekirdeğin o kadar güçlü bir soğuk emici etki yaratmasıdır ki, bu etki kendiliğinden tavlama için gerekli olan sertleşmiş yüzey tabakasındaki sıcaklık artışını ortadan kaldırır.
- Profilli sertleştirme uygulandığında (örneğin, dişliler ve dişli benzeri bileşenlerin kontur sertleştirilmesi), kendiliğinden temperleme işleminden kaçınılmalıdır. Komşu kütlelerdeki farklılıklar, düzensiz bir temperleme etkisine yol açabilir. Depolanan ısı miktarı ile komşu bölgelerin ısı emme kapasitesi aynı veya birbirine çok yakın olmalıdır; aksi takdirde, kendiliğinden temperleme sırasında elde edilen sıcaklıklar önemli ölçüde farklılık gösterecek ve bu da belirtilmemiş temper yapılarına yol açacaktır.
Yukarıda ele alınan zorluklar, endüstride kendinden temperlemenin yaygın olarak kullanılmasını engelliyor ve bu da fırın temperlemesi ile indüksiyon temperlemesini daha popüler seçenekler haline getiriyor. Bununla birlikte, kendinden temperlemenin indüksiyon temperlemesi ile birleştirilerek her iki işlemin avantajlarını bir araya getiren ve başarıyla uygulandığı bir dizi uygulama alanı da bulunmaktadır [1]. Örneğin, kendinden temperleme ile çok darbeli indüksiyonlu temperlemenin birleşimi, dönmeyen krank mili sertleştirmede (SHarP-C teknolojisi) başarıyla kullanılmaktadır. Bu durumda, krank milinin muyluları sabit halde ısıl işleme tabi tutulur. Çoğu otomotiv krank milinde, 10 ila 30 kHz aralığındaki frekanslar kullanılarak (otomotiv krank milinin özelliklerine ve gerekli sertleşme derinliğine bağlı olarak) sertleştirme amacıyla bir muylu yüzey tabakasını östenitlemek yaklaşık 3 ila 4 saniye sürer. Östenitleme tamamlandıktan sonra, sadece 4 ila 5 saniye süreyle su verme uygulanır; bunu, kendiliğinden temperlemenin ilk aşamasını tamamlayan 3 ila 5 saniyelik ilk bekletme izler. Ardından, yaklaşık 3 ila 5 saniye süreyle düşük güçlü indüksiyonlu temperleme uygulanır; bunu ikinci bekletme ve ikinci indüksiyonlu temperleme izler. İstenen temperleme koşullarına ulaşmak için işlem tekrarlanabilir; bu, kendiliğinden temperleme ile birleştirilmiş çok darbeli indüksiyonlu temperleme etkisi sağlar ve temperlenmiş yapının optimize edilmesine olanak tanır. SHarP-C teknolojisi ve indüksiyonlu temperlemenin incelikleri, referans 1’de ayrıntılı olarak ele alınmaktadır.
Dr. Valery Rudnev, FASM
Bilim ve Teknoloji Direktörü
Inductoheat Inc
www.inductoheat.com
Kaynak
- V. Rudnev, D. Loveless ve R. Cook, İndüksiyonla Isıtma El Kitabı, 2. Baskı, CRC Press, 2017.