
Calentamiento por inducción: todo lo que quería saber y no se atrevía a preguntar (diciembre de 2017)

Pregunta del mes: ¿Cuáles la diferencia entre «auto-tempering» y «self-tempering»?
Respuesta: A veces, los términos«autotemplado»y«templado automático»se utilizan indistintamente de forma incorrecta. A continuación, analizaremos las diferencias entre el significado real de estos dos términos (el contenido de este artículo se ha adaptado de la 2.ªedición del *Manual de calentamiento por inducción*, de V. Rudnev, D. Loveless y R. Cook, CRC Press, 2017. CRC Press ha concedido permiso para publicar estos materiales).
Templado automático.La transformación martensítica se produce en un intervalo de temperaturas comprendido entre las temperaturasMs(inicio de la martensita) yMf(fin de la martensita). Este intervalo depende de la composición química del acero y, desde un punto de vista práctico, no puede modificarse variando la intensidad del enfriamiento rápido. En los aceros al carbono sin alear, el intervalo de temperaturasMsyMfestá directamente relacionado con el contenido de carbono. En el caso de los aceros al carbono sin aleación con un contenido de carbono comprendido entre el 0,2 % y el 0,5 %, las temperaturasMsse sitúan en un rango de aproximadamente300 °C/572 °Fa450 °C/842 °F. Por lo tanto, la martensita recién formada quedará inmediatamente expuesta a las temperaturas de revenido y podría ablandarse. Este fenómeno se conoce comúnmente como autotemplado. El grado de autotemplado se hace más notable al reducirse la intensidad del enfriamiento rápido, al aumentar las temperaturasde MSy al incrementarse la masa del material calentado (por ejemplo, mediante calentamiento completo frente a calentamiento superficial), así como en función de si se utiliza o no un enfriamiento rápido interrumpido [1]. Los aceros aleados suelen presentar un autotemplado en menor grado en comparación con los aceros al carbono simples.
Autotemplado.El principio del autotemplado (también denominado «templado por relajación») puede ilustrarse con el ejemplo que se muestra en la fig. 1 [1], en la que se presentan los resultados de la simulación numérica por ordenador del endurecimiento superficial por inducción de un eje macizo de acero de contenido medio en carbono (50 mm/2 pulgadas de diámetro) en estado normalizado, utilizando una frecuencia de 16 kHz. La profundidad nominal requerida de la capa endurecida es de 2,5 mm.
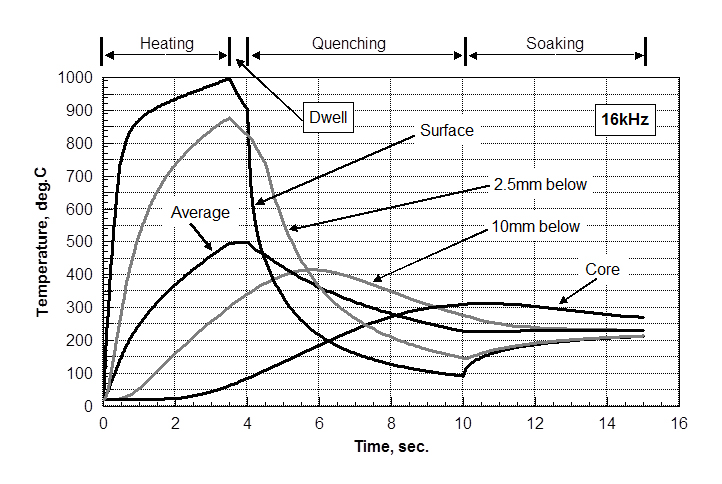 Durante la fase inicial del calentamiento por inducción, se produce un calentamiento intenso de la superficie y de la zona próxima a ella. Tras 3,5 segundos de calentamiento, la superficie y la capa subsuperficial de 2,5 mm de espesor que se desea endurecer han alcanzado temperaturas adecuadas para la austenización, teniendo en cuenta la transformación de fase fuera de equilibrio provocada por el calentamiento rápido. Se aplica una breve pausa (0,5 segundos) para reducir el choque térmico durante la fase inicial del temple.
La temperatura en el centro (núcleo) del eje no aumenta de forma significativa (menos de100 °C) durante los ciclos de calentamiento y mantenimiento. Esto se debe a varias razones, entre ellas un marcado efecto piel, una alta densidad de potencia y un tiempo de calentamiento breve, lo que impide que se transmita una mayor cantidad de calor desde la superficie hacia el núcleo.
Durante la fase inicial de enfriamiento rápido, la elevada temperatura de la capa superficial comienza a descender rápidamente. Tras 2 segundos de enfriamiento por pulverización, la temperatura superficial se reduce drásticamente hasta unos210 °C/410 °F. La temperatura máxima, que alcanza unos400 °C/752 °F, se situará a unos 10-12 mm por debajo de la superficie. Nota: La temperatura en el centro del eje sigue aumentando durante los primeros 6 segundos de enfriamiento.
Tras 6 segundos de temple, la temperatura superficial ha descendido por debajo delos 100 °C/212 °F; sin embargo, en el interior del eje se retiene una cantidad considerable de calor (la temperatura en el núcleo supera los 300 °C/572 °F, siendo la temperatura media de unos225 °C/437 °F). Si en ese momento se interrumpe el suministro del líquido de enfriamiento, la superficie de la pieza comenzará a calentarse de nuevo debido al calor acumulado en su interior.
Tras 5 segundos de mantenimiento (sin aplicar potencia de calentamiento ni enfriamiento rápido), la temperatura superficial asciende a unos215 °C/419 °Fy la temperatura del núcleo será de unos 260 °C/500 °F. Por lo tanto, si se seleccionan adecuadamente las condiciones del proceso, este calor retenido puede utilizarse para templar la pieza.
En muchos casos en los que se utilizan aceros al carbono y de baja aleación para aplicaciones automovilísticas, las temperaturas de autotemplado (si se aplican) no suelen superar los 250 °C (480 °F) y, por lo general, se sitúan en el intervalo de 180 °C (360 °F) a 220 °C (430 °F).
El autotemplado ofrece varias ventajas evidentes [1]:
- Elimina una operación adicional gracias a la incorporación del autotemplado en el proceso de endurecimiento. Por lo tanto, se reducen tanto el coste de los equipos como la duración total del ciclo, lo que lo hace muy atractivo desde el punto de vista de la reducción de costes.
- El intervalo de tiempo entre las fases de templado y revenido queda prácticamente eliminado. Un intervalo demasiado largo puede resultar perjudicial debido a la posible aparición de grietas retardadas.
- Dado que el templado automático aprovecha el calor residual que se conserva tras el endurecimiento, no es necesario aplicar energía adicional para el templado, lo que lo convierte en un proceso muy eficiente desde el punto de vista energético. La reducción de la energía total necesaria no solo está relacionada con la fase de recalentamiento, sino también con el hecho de que se necesita menos energía para la fase de enfriamiento.
- Es evidente que se ahorra espacio en la planta de producción, ya que no se necesita espacio adicional para instalar los equipos de templado.
Todos estos factores resultan muy atractivos y son los motivos por los que se recurre al templado automático en algunas aplicaciones. Sin embargo, es necesario tomar varias precauciones para garantizar que el proceso de templado automático se lleve a cabo correctamente y, a pesar de sus considerables ventajas, el templado automático presenta limitaciones notables que restringen su uso generalizado en la industria y hacen que el templado en horno y el templado por inducción sean procesos más habituales. A continuación se describen algunas de esas limitaciones [1]:
- El calor residual debe controlarse con precisión. La energía generada en el interior de la pieza debe supervisarse de cerca para garantizar que se produzca una cantidad constante de calor. La tecnología de inducción moderna permite supervisar los niveles de energía con gran precisión. Sin embargo, puede resultar más complicado controlar con la misma precisión el grado de enfriamiento rápido, sobre todo al templar componentes con geometrías complejas. El tiempo de enfriamiento rápido, el caudal, la temperatura, la concentración y la limpieza del líquido de enfriamiento también deben supervisarse y mantenerse dentro de tolerancias muy ajustadas para garantizar unas condiciones térmicas uniformes tras el enfriamiento rápido. Cabe señalar que las variaciones en la intensidad del enfriamiento no solo se ven afectadas por las condiciones reales del líquido de enfriamiento, sino también por el estado de la superficie de la pieza de trabajo, incluyendo la rugosidad superficial, la presencia de residuos extraños procedentes de la operación anterior (por ejemplo, aceite de mecanizado) y otros factores. Aunque los factores responsables de posibles desviaciones en la intensidad de enfriamiento debidas a las condiciones de la superficie de la pieza de trabajo no son nunca deseables y deben minimizarse, es posible que no tengan un impacto tan drástico durante las dos primeras etapas del temple (etapas de manto de vapor y de ebullición nucleada). Sin embargo, pueden tener un impacto mayor durante la tercera etapa (enfriamiento por convección), lo que da lugar a variaciones apreciables del calor residual. Esto afectará inevitablemente de forma negativa a la repetibilidad del autotemplado. En algunos casos, se puede utilizar un pirómetro infrarrojo para supervisar la temperatura de autotemplado de la superficie de la pieza de trabajo.
- Si procede, el templado automático puede utilizarse en el calentamiento estático, el calentamiento de una sola pasada y, en menor medida, en aplicaciones de endurecimiento por barrido horizontal o endurecimiento continuo/progresivo. No debe utilizarse en el endurecimiento por barrido vertical, debido a las condiciones de enfriamiento desiguales y a las variaciones del calor residual acumulado en las zonas superior e inferior de la pieza sometida a endurecimiento por barrido vertical.
- Es más fácil recurrir al templado automático cuando se trata de geometrías sencillas (como, por ejemplo, los ejes rectos). Las irregularidades geométricas pueden provocar variaciones localizadas tanto en la intensidad del calentamiento como en la del enfriamiento rápido (especialmente en el caso de componentes con geometrías complejas), lo que podría ser suficiente para generar una desviación demasiado grande en el calor residual en el templado automático.
- Algunos aceros y hierros fundidos presentan temperaturasde martensitarelativamente bajas y, una vez completada la formación de la cantidad necesaria de martensita, es posible que no se haya acumulado suficiente calor residual en la pieza para que se produzca un templado espontáneo adecuado.
- Resulta más complicado controlar el calor residual al templar componentes de pequeño tamaño (por ejemplo, alambres, tubos de pared delgada, varillas y pasadores de pequeño diámetro). Esto hace que resulte más fácil aplicar el autotemplado en los casos en los que hay masa suficiente. Sin embargo, las piezas de gran tamaño con una relación diámetro-espesor de la capa austenitizada extremadamente elevada tampoco son adecuadas para el autotemplado. Esto se debe a que el núcleo frío puede proporcionar un efecto de disipación térmica tan abrumador que elimina el aumento de temperatura de la capa superficial endurecida necesario para el autotemplado.
- Se debe evitar el templado espontáneo cuando se utiliza el endurecimiento perfilado (por ejemplo, el endurecimiento de contornos de engranajes y componentes similares a engranajes). Las variaciones en las masas adyacentes pueden producir un efecto de templado no uniforme. La cantidad de calor almacenada, así como la capacidad de disipación térmica de las regiones adyacentes, deben ser iguales o muy similares; de lo contrario, las temperaturas obtenidas durante el templado espontáneo serán sustancialmente diferentes, lo que dará lugar a estructuras de templado no especificadas.
Los retos mencionados anteriormente impiden un uso generalizado del templado autónomo en la industria, lo que hace que el templado en horno y el templado por inducción sean opciones más populares. Al mismo tiempo, existe un grupo de aplicaciones en las que el templado autónomo se ha aplicado con éxito junto con el templado por inducción, combinando las ventajas de ambos procesos [1]. Por ejemplo, la combinación del autotemplado y el templado por inducción multipulso se utiliza con éxito en el endurecimiento de cigüeñales sin rotación (tecnología SHarP-C). En este caso, los muñones de un cigüeñal se someten a un tratamiento térmico en reposo. En la mayoría de los cigüeñales de automoción, se tarda aproximadamente entre 3 y 4 segundos en austenitar la capa superficial de un muñón para su endurecimiento, utilizando frecuencias en el rango de 10 a 30 kHz (dependiendo de las características específicas del cigüeñal y de la profundidad de penetración requerida). Una vez completada la austenización, se aplica el temple durante solo 4 a 5 segundos, seguido de 3 a 5 segundos de la primera fase de mantenimiento, con lo que se completa la primera etapa del autotemplado. A continuación, se aplica un templado por inducción de baja potencia durante aproximadamente 3 a 5 segundos, seguido de la segunda fase de mantenimiento y del segundo templado por inducción. El proceso puede repetirse para alcanzar las condiciones de revenido deseadas, lo que proporciona un efecto de revenido por inducción multipulso combinado con el autorrevenido y permite optimizar la estructura revenida. La tecnología SHarP-C, así como los detalles del revenido por inducción, se analizan en profundidad en la referencia 1.
Dr. Valery Rudnev, FASM
Director de Ciencia y Tecnología
Inductoheat Inc
www.inductoheat.com
Referencia
- V. Rudnev, D. Loveless y R. Cook, *Manual de calentamiento por inducción*, 2.ª edición, CRC Press, 2017.