

金属の切断はコストのかかる工程となり得ます。原材料から部品を成形する多くの製造業者は、最新の切断機や技術が自社の業務にどのように活用できるか、また適切な工具を使用することでどのようにコストを削減できるかについて、十分に認識していない可能性があります。
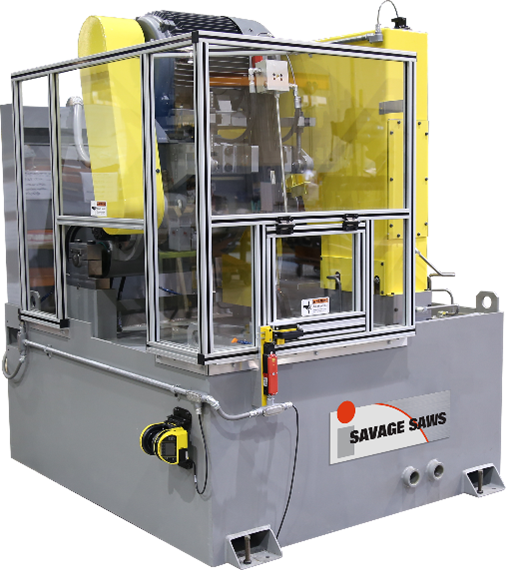
コネチカット州イーストヘイブンにあるサーマトール社(Thermatool Corp.)のエンジニアリングシステムおよび切断製品担当ディレクター、マイク・アッバス氏によると、特殊鋼や合金のオンデマンド切断には、研磨ソーが最適な機械であるという。サーマトール社の製品ラインである「サベージ・ソー(Savage Saws)」は、研磨切断技術の先駆者のひとつであり、この高生産性技術の開発を現在も続けている。
アッバス氏によると、メーカー各社は、工具の迅速な交換、コンピュータによるセットアップ、レシピに基づくプロセス、高い信頼性、メンテナンスの容易さ、そして高いスループットを備えた設備を求めているという。
Thermatool Corp. は、10~500 HPの出力範囲をカバーする研磨ソー製品ラインを展開しており、小型ギロチンソー、ガントリーソー、プレートソー、ローテーターソー、スーパーソー、鋳造用ソーなどが含まれます。 切断は、乾式、湿式、あるいは高温下で行うことができます。切断能力は、直径1/4インチから36インチまで対応可能で、厚さ1/32~1/2インチの研磨ブレードを使用します。また、サベージ・ソー(Savage Saws)では、非鉄金属の切断用に利用可能な超硬チップ付きブレードも使用可能です。
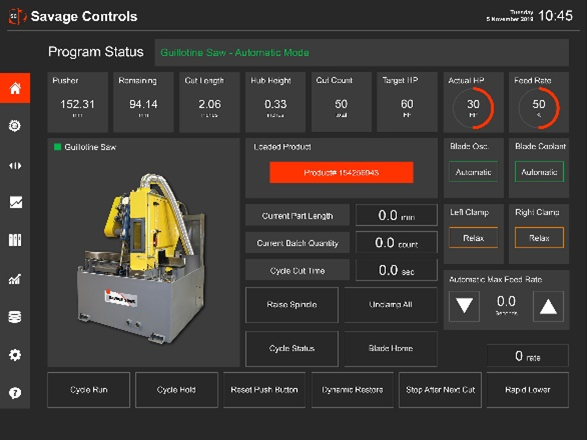
ブレードの振動、ステップカット、電子式長さ制御、レシピに基づくバッチカットなどは、サベージ・ソーの主な機能の一部です。アッバス氏によると、メニュー操作式のタッチスクリーンを備えたオペレーターコンソールから、完全自動制御が可能とのことです。オプションとして、カスタムまたは標準の材料搬送ソリューションを購入し、統合することで、完全自動化された生産を実現できます。
切断の適用例
1917年に設立されたパーカー・ハニフィン社(本社:オハイオ州メイフィールド・ハイツ)は、昨年約144億ドルの売上高を計上したグローバルメーカーです。同社は、航空宇宙、商船、自動車、産業用ロボットなど、幅広いエンドマーケット向けにモーションおよび制御システムを設計・製造しています。パーカー社が製造する製品には、モーター、ガスケット、バルブ、継手およびカップリング、センサー、モニターなどがあります。 パーカー社の主要部門の一つは、金属を多用した空圧・油圧シリンダーおよび関連アクセサリーを製造している。
パーカー・ハニフィンの製造エンジニア、ダン・セイヤー氏によると、同社ではサベージ・ソーズ社製の研磨ソーを4台稼働させているという。「これらのソーは、1045号炭素鋼や一部の17-4PHステンレス鋼を切断します」と同氏は語る。こうして切り出された部品は、その後、空圧シリンダーや油圧シリンダー用のピストンロッドに機械加工される。
「のこぎりの稼働時間は施設によって異なり、1日あたり10時間から14時間の範囲です」とセイヤー氏は述べる。
サイズとスピードが重要
パーカー・ハニフィン社がサベージ・ソーズ社の研磨切断機を選んだ主な理由の一つは、工具の交換を必要とせずに製品サイズを迅速に切り替えられる点にあります。これにより、直径½インチから5-1/2インチまでの切断を容易に行うことができます。サベージ・ソーズ社の製品なら、ソーをプログラムするだけで、その場で任意の直径の切断が可能です。 「バンドソーでこの範囲の切断を行う場合、ブレードを3回交換する必要があります」とセイヤー氏は述べ、「つまり、1回の切り替えに15分かかり、さらにブレード交換中の作業員への危害のリスクも無視できません」と付け加えています。
「バンドソーで使用される超硬チップ付きブレードは、1枚あたり500~600ドルもします。作業員がブレードを破損させてしまうと、そのお金は無駄になってしまいます。さらに、バンドソーの駆動部やローラーも傷んでしまうのです」と彼は続けた。
「バンドソーに適切なブレードを取り付ければ、直径5-1/2インチの棒材を15分で切断できます。一方、研磨ソーを使えば、作業者は同じ材料をわずか3分で切断することができます」とセイヤー氏は指摘する。
セイヤー氏によると、研磨用ブレードを使用する際の唯一の欠点は、粉塵や汚れが発生することだが、それは「機械を清潔に保ち、切削液を適切に管理する熟練のオペレーター」がいれば容易に解消できるため、このソーは「延々と稼働し続ける」という。
「ノコギリの稼働に関しては、必要な機能はすべて備わっています。」サベージ・ソーズに搭載されている自動化機能により、「オペレーターには1~2シフト分の指導を行うだけで、ノコギリを自律的に稼働させることができます。バンドソーと比べると、より経験豊富なオペレーターが必要ですが、サベージ・ソーズなら、緑のボタンを押すだけで稼働します。」
セイヤー氏によると、パーカー・ハニフィンはサベージ・ソー社に優れたサービスとサポートを期待しているという。しかし、機器の信頼性が非常に高いため、「サービスに関して問い合わせたことは一度もありません。当部門では」と彼は付け加え、「このソーに関する質問もごくわずかしかなく、サーマトール社(サベージ・ソー)のカスタマーサービスからの迅速な対応のおかげで、すぐに回答を得ることができました。」
「最新の鋸は最近、オレゴン州に設置された」と彼は言う。「まもなく5台目の設置を予定している。」
サイクルタイムの短縮
アブラシブソーがバンドソーに比べて持つ主な利点は、高い切断速度、切断品質の向上、高温・低温の材料への対応が可能であること、そして高強度材料の切断における高い生産性である。また、アブラシブソーは設置面積が小さく、必要な作業員数も少ないと、アッバス氏は述べている。
厚さ10インチのチタンビレットをバンドソーで1回切断するには45分かかりますが、研磨ソーを使えばわずか5分で済みます。サベージ・ソーのモデルSG-150を使用すれば、4インチのビレットの切断には45秒しかかかりませんが、バンドソーでは最大8分かかることもあります。
「1日8時間のシフト(年間2,080時間)で、稼働率が85%だと仮定すると、年間で1,768時間の稼働が可能になる」とアッバスは試算する。
別の指標で見ると、1回の切断に45秒かかる研磨ソーでは141,440回の切断が可能であるのに対し、8分かかるバンドソーでは13,260回しか切断できません。「つまり、同じ切断回数を行うには、10台のバンドソーが必要になるということです。 バンドソーが増えれば、必要な床面積の拡大、初期投資の増加、そして労働時間の増加につながります。産業分野の人材が大幅に不足している状況下では、生産性が投資の原動力となります。「研磨ソーの利点は、サイクルタイムが短く、1カットあたりの総コストが低いことです」とアッバス氏は述べ、これに対し、バンドソーはメンテナンスの手間が多く、製造スペースも広く、初期投資コストも高くなると指摘しています。
切断機器の安全対策
Savage Saws社の機械には、作業者を危険区域から遠ざけるための安全カバーとセンサーが装備されています。この安全カバーは、頑丈で軽量なアルミニウム製フレームと、切断動作から身を守りつつ、稼働中のノコギリを明確に視認できるポリカーボネート製パネルを特徴としています。側面には開口部が設けられており、送りプッシャーアセンブリが合金鋼棒を切断ヘッドに安全に送り込むことができます。また、磁気ロック付きの安全扉により、メンテナンスも容易に行えます。
安全センサーは、送りプッシャーアセンブリの前面に設置された赤外線ビームを利用しています。この赤外線ビームが遮断されると、送りプッシャーアセンブリは自動的に停止しますが、カッティングヘッドはそれとは別に動作を継続します。アッバス氏によると、センサーは、カッティング作業の妨げにならないよう、最も効果的な検知範囲と検知領域を確保できる位置に設置されているとのことです。
サベージ・ソーの顧客は、機器の耐久性と同様に、安全性を最優先事項としています。セイヤー氏は次のように述べています。「パーカー・ハニフィンでは、安全で、メンテナンスの手間がかからない機械を求めています。10年しか持たないものよりも、20年以上もつソーを購入したいと考えており、それが私たちがサベージ・ソーを選んでいる理由です。」
サーマトゥール社(コネチカット州イースト・ヘイブン)、203/468-4100、thermatool.com。
パーカー・ハニフィン、オハイオ州メイフィールド・ハイツ、800/272-7537、parker.com。