
Başarılı Lehimleme İçin Adımlar

İyi bir lehim bağlantısı elde etmek için atılması gereken adımlar nelerdir?
İyi ve sağlam bir lehim bağlantısı tesadüfen oluşmaz. Bu, asıl lehimleme işlemi gerçekleşmeden çok önce doğru prosedürlerin uygulanmasının bir sonucudur. İndüksiyonlu lehimleme ekipmanı, hatalı tasarım veya süreçlerin yol açtığı sorunları telafi edemez.
Peki, güvenilir bir lehim bağlantısı oluşturmak için atılması gereken adımlar nelerdir?
- Uygun boşluklara sahip, iyi bir bağlantı tasarımı
- Parçaları temizleyin, kirletici maddeleri giderin
- Akı/Atmosfer
- Uygun Lehim Alaşımının Seçimi
- Uygun Armatürler
- Parçaların ısıtılması
- Lehimleme Sonrası Temizleme
İyi Tasarım
Lehimleme, kılcal etkiye dayanır. Kılcal etki, erimiş lehim alaşımının, yerçekimi gibi dış kuvvetlerin yardımı olmadan, hatta bu kuvvetlere karşı bile olsa, dar boşluklara akma yeteneğidir.
Erimiş lehim alaşımının birleşme arayüzüne (birleşen yüzeyler) akabilmesi için, parçaların iyi bir oturuş ve boşluk aralıklarına sahip olması gerekir. Genel bir kural olarak, akı kullanıldığında ve açık havada lehimleme yapıldığında 0,001” ile 0,005” arasında bir boşluk aralığı önerilir. (Bu, benzer metallerin veya benzer termal genleşme katsayısına sahip ana malzemelerin lehimlenmesine dayanmaktadır.) Bu, kılcal hareketin gerçekleşmesini sağlayarak lehim alaşımının akmasını mümkün kılar. Bu değerden daha büyük boşluklarda kılcal hareket azalır ve lehim alaşımı boşluğu tamamen dolduramayabilir. Ötektik bir lehim alaşımı veya ötektik yakın bir lehim alaşımı hızlı bir şekilde akar ve parçalar arasındaki boşluklar genellikle daha küçüktür. Buna bir örnek, yakıt hatları ve yakıt raylarının . Saygın bir lehim alaşımı tedarikçisiyle çalışmak, lehim alaşımı, lehimleme ortamı ve birleştirilecek malzemelere göre önerilen boşluk aralıklarının belirlenmesine yardımcı olabilir.
Peki ya farklı metaller? Metal ısındıkça genleşme eğilimi gösterir ve farklı malzemeler farklı oranlarda genleşir. Önerilen 0,001 inç–0,005 inç boşluk, oda sıcaklığında değil, lehimleme sıcaklığında geçerli olan boşluktur. Örneğin, pirinç ısıtıldığında çelikten daha fazla genleşir; bu nedenle,parçalarını tasarlarken termal genleşmeyi dikkate alın.
Temizlik
Lehimleme yoluyla birleştirilecek malzemelerin birleşme yüzeylerinin temiz olması gerekir. Lehim alaşımının yüzeye yapışabilmesi için malzemelerin gres, yağ, kir ve yüzey oksitlerinden (pas dahil) arındırılmış olması gerekir. Piyasada satılan yağ giderici çözeltilerin kullanılması, parçalarınız üzerindeki bu kirletici maddeleri temizlemelidir. Akı, yağ ve gresi temizlemez; ayrıca lehim alaşımı yağlı yüzeylere yapışmaz. Yüzey oksitleri kimyasal olarak ya da mekanik olarak temizlenebilir.
Uygun Akı ve Ortam
Parçalar temizlendikten sonra ve ısıtma işleminden önce, parçalara akı uygulanır. Akı, kalan oksitleri temizlemek ve ana metalleri ile dolgu metalleri ısıtma sırasında oksitlenmeye karşı korumak için kullanılır. Metaller ısıtıldıkça, havadaki oksijenle reaksiyona girme eğilimleri artar ve parçalar ısındıkça bu süreç hızla gerçekleşir. Akı yararlıdır, ancak “ne kadar çok o kadar iyi” ifadesi, lehimleme için her zaman geçerli değildir. Çok fazla akı kullanılırsa, akı birleşme yerine hapsolabilir ve lehimli bir montajda boşluklara neden olabilir.
Azot veya argon gibi kontrollü bir atmosferde lehimleme yapıldığı durumlarda, gerekli akı miktarı azalır ve çoğu zaman hiç kullanılmaz. Koruyucu atmosfer, lehimleme bölgesini oksidasyondan korur. Bununla birlikte, bazı durumlarda yüzey oksitlerini azaltmak için ince bir akı tabakası uygulanır.
Her duruma uygun tek bir akı türü yoktur. Kullanılacak akının seçimi, lehimlenecek veya sert lehimlenecek ana metallere ve beklenen sert lehimleme sıcaklığına bağlıdır. Bir yumuşak lehim akısı, sert lehimleme için kullanılamaz ve bunun tersi de geçerlidir. Demirli ve demirsiz alaşımları birleştiren çok sayıda gümüş lehimleme uygulamasında kullanılan en yaygın akı, genellikle beyaz akı veya genel amaçlı akı (FB3A) olarak adlandırılır ve 1600°F sıcaklığa kadar etkilidir. AWS yayını A5.31,“Sert Lehimleme ve Sert Lehim Kaynağı için Akı Şartnamesi”, akı türleri, uygun çalışma aralıkları ve bunların hangi ana metaller için uygun olduğu konusunda daha fazla ayrıntı içerir. 1800°F’ye kadar sıcaklıklarda yüksek sıcaklık krom paslanmaz çeliklerin, tungstenin ve krom karbürlerin sert lehimlenmesi için genellikle bir FB3A akısı kullanılır. Sert lehimleme sıcaklığının 2000°F'ye kadar çıkması beklendiğinde veya parçaların uzun süre 1450°F'yi aşan yüksek bir sıcaklıkta kalacağı durumlarda, genellikle FB3D akı kullanılır. Birleştirilecek malzemelere ve beklenen sert lehimlemesıcaklıklarına göre doğru akıyı seçmek için bir akı üreticisiyle görüşün.
Uygun Lehim Alaşımı
Güvenilir lehim bağlantılarının başarısı için uygun bir lehim alaşımının seçimi hayati önem taşır. Her parça aynı alaşımla lehimlenemez. Lehim alaşımı üreticileri, çok çeşitli uygulamalara uygun alaşımlar üretir. Bazı ana metaller için uygun olan bir alaşımın kimyasal bileşimi, diğer malzemeler için mutlaka uygun olmayabilir. Örneğin, bakırın lehimlenmesi için tasarlanmış BCuP alaşımları, çelik bileşenleri birbirine lehimlemek için kullanılamazken, az miktarda Ni ve/veya Mn ilavesi içeren BAg gümüş lehim alaşımları, nikelin arayüzey korozyonunu önlemeye yardımcı olması nedeniyle karbürlerin birleştirilmesi ve paslanmaz çeliğin lehimlenmesi için faydalıdır. Amerikan Kaynak Derneği (AWS) tarafından yayınlanan AWS A.5.8 spesifikasyonu, piyasada bulunan çeşitli lehim alaşımlarını ve bunların kimyasal bileşimlerini, alaşımın likidüs ve solidüs sıcaklıklarıyla birlikte listelemektedir.
Liquidus ve solidus ile ötektik alaşımlar.
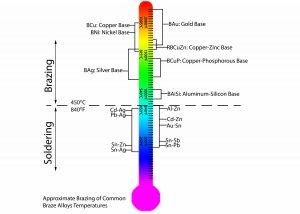
Likidüs, bir metalin tamamen sıvı halde bulunduğu en düşük sıcaklıktır; solidüs ise bir metalin katı halde bulunduğu en yüksek sıcaklıktır ve bu sıcaklığın üzerinde metal erimeye başlar. Likidüs sıcaklığı solidüs sıcaklığına eşit olduğunda, bir lehim alaşımı ötektik alaşım olarak kabul edilir. Yaygın olarak kullanılan ötektik alaşımlar arasında, koruyucu bir atmosferde lehim dolgu metali olarak kullanılan saf bakır veya BCu alaşımları ile %72 Ag/%28 Cu oranına sahip BAg-8 lehim alaşımı bulunur. Bunu bilmek neden önemlidir? Ötektik lehim alaşımları hızlı akar ve dar boşlukları doldurabilir. Solidus ile likidus arasında geniş bir fark bulunan alaşımlar daha yavaştır ve daha geniş boşlukları doldurma özelliğine sahiptir.
İndüksiyonlu lehimlemenin avantajlarından biri, üretim sürecinde tekrarlanabilirlik ve varyasyonun azaltılmasıdır. Doğru lehim ön kalıbıyla birlikte kullanılan indüksiyon ekipmanı, lehimleme bölümünüzü daha da verimli hale getirebilir. Bir lehim ön kalıbı, lehim alaşımının hacmini kontrol eder, birden fazla birleşim yerinin aynı anda lehimlenmesine olanak tanır ve otomasyonun kullanılmasını sağlar. Bir lehim ön kalıbı, lehim alaşımı üreticisi tarafından lehimlenecek parçalar için tasarlanan lehim teli veya şeridinin çeşitli şekillere (halka, rondela, disk, ara parça gibi) işlenmesiyle üretilir.
Doğru Sabitleme
İyi bir sabitleme sisteminin görevi, ısıtma ve soğutma sırasında parçaların hizasını korumak ve böylece kılcal hareketin gerçekleşmesini sağlamaktır. En iyi sabitleme sistemleri, lehimleme bölgesinden uzaklaştırılan ısı miktarını en aza indirmek için kütlesi düşük ve ısı iletkenliği zayıf olan sistemlerdir.
Örneğin boru bağlantıları gibi kendinden sabitlenebilen parçalar, basitlik ve çok yönlülük nedeniyle tercih edilir. Lehim ön kalıbıyla hizalanmış kendinden sabitlenebilen parçalar, uygun şekilde tasarlanmış bir indüksiyon ısıtma bobiniyle kolayca ısıtılabilir. Bunun sağlanabileceği yöntemler arasında, parça gruplarını yerçekimi ile bir arada tutmak, parçaları çivileyen sabitleme, lehimlemeden önce dövme ve kıvrımlama gibi yaygın yöntemler sayılabilir.
Kendi kendine sabitleme mümkün değilse, indüksiyonlu lehimleme döngüsüne harici sabitleme sistemi dahil edilmelidir. Harici sabitlemenin amacı, lehimleme döngüsü sırasında parçaların hizalı ve yerinde kalmasını sağlamaktır. Harici sabitleme sistemlerinin tasarımı ve yapımında dikkate alınması gereken temel hususlar şunlardır:
- Temas noktaları ısı emici görevi göreceğinden, lehimlenecek parçalarla teması en aza indirmek
- Fikstür malzemelerinin ısı direnci ve termal şok direnci
- İndüksiyon ısıtma bobininin parçaları yeterince ısıtabilmesi için ısıtılacak alanlara erişim imkânı
- Malzemeler ısıtıldıkça genleştiği için, sabitleme elemanları tasarlanırken termal genleşmeye yer bırakılmasına özen gösterilmelidir.
- Kullanıcı yorgunluğunu en aza indirmek ve ürünün kullanıcılar tarafından benimsenmesini artırmak için sadelik, kullanım kolaylığı ve ergonomi göz önünde bulundurulmalıdır.
Çoğu zaman, indüksiyonla lehimleme ve sert lehimleme, gerekli parça tutucu sayısının azaltılmasını sağlar; tutucuların minimum düzeyde ısınması, tutucuların kullanım ömrünü uzatır veadresinde birleştirilecek bileşenlerin hizalamasındaki doğruluğu korur.
Parçaların Isıtılması
Lehimlenecek parçalar bir indüksiyon bobini içinde sabitlenip doğru şekilde hizalandıktan sonra, parçalar lehimlenmeye hazır hale gelir. İndüksiyonla ısıtma ekipmanı , değişen bir elektromanyetik alan vasıtasıyla ısıtılacak parçaya enerji aktarır. Parçanın ısınma hızını ve sıcaklığını kontrol eden, elektromanyetik alanın yoğunluğu, frekansı ve süresindeki değişikliklerdir. Elektromanyetik alan yoğunluğu, indüksiyon bobininin (indüktör olarak da bilinir) geometrisi, indüktöre uygulanan güç ve gerilim ile parçanın indüktöre göre konumlandırılma şekli tarafından kontrol edilir.
Düzgün tasarlanmış indüksiyon bobinleri , lehimleme alanını eşit şekilde ısıtır. Erimiş lehim alaşımı, sıcaklığın daha yüksek olduğu alanlara akacağından, parçaları eşit şekilde ısıtmak için indüktörü parçalarla doğru şekilde hizalamaya özen gösterilmelidir. Radyne, güvenilir ve tekrarlanabilir lehimli parçaları üretmek için doğru alanlara uygun miktarda enerji sağlayan indüksiyon ısıtma bobinlerinin tasarımı ve yapımında yardımcı olabilir.
Lehimleme Sonrası Temizleme
Çoğu akı bileşimi aşındırıcı olduğundan, lehimleme işleminden sonra kalan akı kalıntıları temizlenmelidir. Akı kalıntıları temizlenmezse, lehimlenmiş birleşim korozyon nedeniyle zayıflayabilir veya bozulabilir. Akı kalıntıları genellikle sıcak suyla durulanarak temizlenir. Çoğu durumda, sıcak su ve hafif mekanik fırçalama ile kalıntılar giderilebilir. Parçacıkların ana metallere gömülmemesi için aşırı sert fırçalamaktan kaçınılmalıdır.
Genellikle lehimli montajlar, lehim alaşımı katılaştıktan hemen sonra suya daldırılır. Bu termal şok, lehimleme sonrası kalan kalıntıları kırarak uzaklaştırır. Parçalar lehimlemeden hemen sonra su banyosuna tabi tutulursa, çatlaklar oluşabilir ve lehim birleşim yerlerinin yüzeyi pürüzlü bir görünüm alabilir. Isıl genleşme katsayısı (CTE) arasında büyük fark bulunan malzemelerde su banyosu işlemi uygulanmamalıdır.
Kalıntıların ve lekelerin çıkarılmasının zor olduğu durumlarda kimyasal temizlik gerekebilir. Asitleme çözeltileri, lehimleme sonrası kalan kalıntıları gidermek için yaygın olarak kullanılan bir yöntemdir. Lehimleme sonrası parçalarda kalan akı kalıntılarını temizlemek için ek yöntemler hakkında lehim ve akı alaşımı tedarikçinize danışın.
Sonuç
Mükemmel ve düzgün bir lehim bağlantısı, iyi ve sağlam lehimleme prosedürlerinin uygulanmasının sonucudur. Bu adımların doğru indüksiyonlu lehimleme ekipmanıyla birlikte uygulanmasıyla, tekrarlanabilir, güvenilir ve yüksek kaliteli lehimleme elde edilebilir. İndüksiyonla ısıtma, operasyonel mükemmellik ile yalın üretim ve Altı Sigma ilkelerini benimseyen üretim ortamlarında en çok tercih edilen yöntemlerden biridir.
İndüksiyonla ısıtma sektörünün liderlerinden biri olan Radyne, bu alandaki zorlukların üstesinden gelmenize ve indüksiyonla lehimlemenin avantajlarından yararlanmanıza yardımcı olabilir. İndüksiyonla ısıtma ve ilgili süreçlere yönelik çözümler hakkında daha fazla bilgi içinlütfen bizimle iletişime geçin.