
成功進行釬焊的步驟

要確保釬焊接頭品質良好,應遵循哪些步驟?
一個優質且牢固的釬接接頭並非偶然形成。這是早在實際釬接工序開始之前,便嚴格遵循正確程序所取得的成果。感應釬接設備無法彌補設計或製程上的缺陷。
那麼,要製作出可靠的釬焊接頭,具體步驟有哪些呢?
優良設計
釬焊的原理在於毛細作用。所謂毛細作用,是指熔融的釬焊合金能夠在無需外力(例如重力)協助,甚至在受外力阻礙的情況下,仍能流入狹窄縫隙的特性。
為了讓熔融的釬焊合金流入接合界面(接觸面),零件必須具備良好的裝配精度與間隙公差。一般經驗法則指出,當使用助焊劑並在開放空氣中進行釬焊時,間隙公差應介於 0.001 英吋至 0.005 英吋之間。(此基準適用於釬焊相似金屬或熱膨脹係數相近的基材。) 這樣才能讓毛細作用發揮作用,使釬料合金得以流動。若間隙大於此範圍,毛細作用會減弱,釬料合金可能無法完全填滿間隙。共晶釬料合金或近共晶釬料合金流動速度較快,因此零件之間的間隙通常較小。一個例子就是 在受控氣氛中對燃油管路及燃油軌進行銅釬焊 。與信譽良好的釬焊合金供應商合作,可協助根據釬焊合金、釬焊氣氛及待接合材料,確定建議的間隙值。
至於不同金屬呢?當金屬受熱時,會產生膨脹,而不同材料的膨脹率各不相同。建議的 0.001 英吋至 0.005 英吋間隙,是指在釬焊溫度下的間隙,而非室溫下的間隙。例如,黃銅在受熱時的膨脹程度比鋼更大,因此在設計零件時,必須將熱膨脹因素納入考量。
整潔
待進行釬焊接合的材料,其接合面必須保持清潔。為使釬焊合金能附著於表面,材料表面必須清除油脂、油污、污垢及表面氧化物(包括鏽跡)。使用市售的脫脂溶液應可將這些污染物從工件上清除。 助焊劑無法去除油脂,且釬料無法附著於油污表面。表面氧化層可透過化學方法或機械方法去除。
適當的助焊劑與氣氛
零件清洗完畢後、加熱前,需在零件上塗抹助焊劑。助焊劑用於清除殘留的氧化物,並在加熱過程中保護母材與填充金屬免於氧化。當金屬受熱時,其與空氣中氧氣發生反應的傾向會增強,且隨著零件溫度升高,反應速度也會加快。助焊劑固然有用,但「越多越好」的說法並不一定適用於釬焊。 若使用過多助焊劑,助焊劑可能會被困在接合處,進而可能成為釬焊組件內產生氣孔的來源。
若在受控氣氛(例如氮氣或氬氣)下進行釬焊,所需助焊劑的用量會減少,甚至往往可以完全省略。保護性氣氛能防止釬焊區域發生氧化。不過,在某些情況下,仍會塗上一層薄薄的助焊劑,以減少表面氧化物。
沒有一種助焊劑能適用於所有情況。助焊劑的選擇取決於待釬焊或軟焊的母材,以及預期的釬焊溫度。軟焊助焊劑不能用於釬焊,反之亦然。 在眾多將鐵基與非鐵基合金接合的銀釬焊應用中,最常用的助焊劑通常被稱為「白色助焊劑」或「通用助焊劑」(FB3A),其有效工作溫度上限為 1600°F。 AWS 出版物 A5.31《釬焊與釬焊焊接用助焊劑規範》中,針對助焊劑的類型、適用操作範圍以及適用的母材,提供了更詳細的說明。在最高 1800°F 的溫度下釬焊高溫鉻不鏽鋼、鎢及碳化鉻時,通常使用 FB3A 助焊劑。 當預期釬焊溫度可能高達 2000°F,或零件將在超過 1450°F 的高溫環境中長時間停留時,通常會使用 FB3D 型釬劑。請諮詢釬劑製造商,根據待接合的材料及預期釬焊溫度來選用合適的釬劑。
適當的釬焊合金
選用合適的釬焊合金,對於成功製成可靠的釬焊接頭至關重要。並非所有工件都能使用同一种合金進行釬焊。釬焊合金製造商生產的合金,旨在滿足各種不同的應用需求。 某種合金的化學成分雖適用於某些母材,但未必適用於其他材料。例如,專為銅材釬焊設計的 BCuP 合金無法用於釬焊鋼製零件;而添加少量鎳和/或錳的 BAg 銀釬焊合金,則有利於碳化物材料的接合及不鏽鋼的釬焊,因為鎳有助於防止界面腐蝕。 美國焊接學會(AWS)發布的 A.5.8 規範中,列出了市面上各種可用的釬焊合金及其化學成分,並附有合金的液相線溫度與固相線溫度。
液相線與固相線,以及共晶合金。
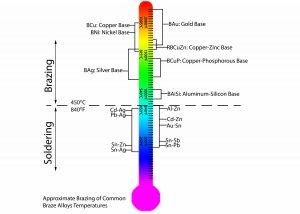
液相線溫度是指金屬完全呈液態時的最低溫度;固相線溫度則是金屬保持固態時的最高溫度,超過此溫度後金屬便開始熔化。當液相線溫度等於固相線溫度時,該釬焊合金即被視為共晶合金。 常用的共晶合金包括純銅或 BCu 合金,這些合金在保護性氣氛下用作釬焊填充金屬;還有 BAg-8,這是一種含 72% 銀與 28% 銅的釬焊合金。 為何了解這一點很重要? 共晶釬焊合金流動迅速,能夠填補狹窄的縫隙。 固相線與液相線之間溫差較大的合金流動較緩慢,但具有填補較寬縫隙的能力。
感應釬焊的優勢之一,在於其製造製程的重複性高且變異性低。感應設備搭配適當的釬焊預成型件,可讓您的釬焊部門運作效率更上一層樓。釬焊預成型件能控制釬焊合金的用量,允許同時釬焊多個接合處,並便於自動化作業。 釬焊預成型件是將釬焊絲或釬焊帶加工成各種形狀(例如環、墊圈、圓盤、墊片等)製成,由釬焊合金製造商針對待釬焊零件所設計,
正確的夾具設置
優質夾具的作用,是在加熱與冷卻過程中保持零件對齊,以便毛細作用得以發生。最佳的夾具應具備質量輕且導熱性差的特性,以將從釬焊區域散失的熱量降至最低。
基於簡便性和多功能性,通常優先選用可自行定位的零件,例如管狀接頭。與釬焊預成型件對齊的自定位零件,可透過設計得當的感應加熱線圈輕鬆進行加熱。實現此目標的方法包括:利用重力將零件組件固定在一起、在釬焊前進行釘接、壓接及壓邊等常見方法。
若無法採用自固定方式,則需將外部夾具納入感應釬焊循環中。外部夾具的目的是在釬焊循環期間,確保零件保持對齊並固定在原位。設計與製造外部夾具時,主要應考慮以下事項:
- 盡量減少與待釬焊部件的接觸,因為接觸點會起到散熱器的作用
- 夾具材料的耐熱性與耐熱震性
- 需確保可進入將進行加熱的區域,以便感應加熱線圈能充分加熱零件
- 在設計固定裝置時,必須謹慎考量熱膨脹因素,因為材料受熱時會膨脹。
- 必須考量簡潔性、易用性及人體工學,以減輕使用者疲勞並提高使用者採用率。
通常,感應釬焊與感應軟焊能減少所需的零件夾具數量;由於夾具受熱程度極低,不僅能延長夾具的使用壽命,還能維持待接合元件的對位精度。
零件的加熱
當待釬焊的零件已固定於感應線圈內並正確對位後,即可進行釬焊。 感應加熱設備 透過交變電磁場將能量傳遞至被加熱的零件。電磁場的強度、頻率及時間變化,正是控制零件加熱速率與溫度的關鍵。電磁場強度則取決於感應線圈(亦稱電感器)的幾何形狀、施加於電感器的功率與電壓,以及零件相對於電感器的定位。
設計得當的 感應線圈 將能使釬焊區域均勻受熱。熔融的釬焊合金會流向溫度較高的區域,因此必須謹慎操作,確保感應線圈與零件正確對準,以實現零件的均勻受熱。Radyne 可協助設計與製造感應加熱線圈,將適量的能量傳導至正確區域,從而生產出可靠且可重複的釬焊零件。
釬焊後的清潔
釬焊完成後必須清除殘留的助焊劑,因為大多數助焊劑成分都具有腐蝕性。若未清除助焊劑殘留物,釬焊組件可能會因腐蝕而變弱或失效。通常可透過熱水沖洗來清除助焊劑殘留物。在大多數情況下,使用熱水並配合輕微的機械刷洗即可清除殘留物。刷洗時應謹慎避免過度用力,以免顆粒嵌入母材中。
通常在釬焊合金凝固後不久,釬焊組件便會浸入水中。這種熱衝擊會使釬焊後的殘留物脫落。若在釬焊後過早進行淬火,可能會導致裂紋,且釬焊接頭的外觀可能變得粗糙。對於熱脹係數(CTE)差異較大的材料,不應進行淬火處理。
在難以清除殘留物和污漬的情況下,可能需要進行化學清洗。酸洗溶液是清除釬焊後殘留物的常見方法。關於釬焊後零件上殘留釬劑的其他清洗方法,請諮詢您的釬料及助焊劑供應商。
結論
一個優質且製作精良的釬接接頭,是遵循完善且紮實的釬接程序所產生的成果。透過遵循這些步驟,並搭配適當的感應釬接設備,即可實現可重複、可靠且高品質的釬接效果。在追求營運卓越、精實生產及六西格瑪的製造環境中,感應加熱是首選方案之一。
作為感應加熱產業的領導者,Radyne 能協助您克服各項挑戰,並充分發揮感應釬焊的優勢。如需進一步了解感應加熱及相關製程的解決方案,請與我們聯絡。