
Les étapes pour réussir un brasage

Quelles sont les étapes à suivre pour garantir un bon assemblage par brasage ?
Un joint de brasage solide et de bonne qualité ne se réalise pas par hasard. Il résulte du respect de bonnes procédures bien avant le début du processus de brasage proprement dit. Les équipements de brasage par induction ne peuvent pas compenser les défauts de conception ou les processus inadéquats.
Quelles sont donc les étapes à suivre pour réaliser un assemblage par brasage fiable ?
- Une conception de joint de bonne qualité, avec des jeux appropriés
- Pièces propres, exemptes de contaminants
- Flux/Atmosphère
- Choix approprié de l'alliage de brasage
- Éclairages adaptés
- Chauffage des pièces
- Nettoyage après brasage
Un design de qualité
Le brasage repose sur le phénomène de capillarité. La capillarité désigne la capacité d'un alliage de brasage en fusion à s'écouler dans des interstices étroits sans l'aide de forces externes telles que la gravité, voire en s'y opposant.
Pour qu’un alliage de brasage fondu puisse s’écouler dans l’interface du joint (surfaces de contact), les pièces doivent présenter un bon ajustement et des jeux appropriés. Une règle empirique courante préconise un jeu compris entre 0,001” et 0,005” lorsque l’on utilise un flux et que l’on effectue le brasage à l’air libre. (Cette recommandation s’applique au brasage de métaux similaires ou de matériaux de base présentant un coefficient de dilatation thermique similaire.) Cela permet à l'action capillaire de se manifester, ce qui favorise l'écoulement de l'alliage de brasage. Si les jeux sont supérieurs à ces valeurs, l'action capillaire est réduite et l'alliage de brasage risque de ne pas remplir complètement l'espace. Un alliage de brasage eutectique ou quasi-eutectique s'écoulera rapidement et les jeux entre les pièces sont généralement plus petits. Un exemple en est le brasage au cuivre des conduites de carburant et des rampes d’injection dans une atmosphère contrôlée. Travailler avec un fournisseur d’alliages de brasage réputé peut aider à déterminer les jeux recommandés en fonction de l’alliage de brasage, de l’atmosphère de brasage et des matériaux à assembler.
Qu'en est-il des métaux dissemblables ? Lorsqu'un métal est chauffé, il a tendance à se dilater, et les matériaux dissemblables se dilatent à des vitesses différentes. L'écart recommandé de 0,001” à 0,005” correspond à la valeur à la température de brasage, et non à température ambiante. Par exemple, le laiton se dilate davantage que l'acier lorsqu'il est chauffé ; il faut donc tenir compte de la dilatation thermique lors de la conception de pièces en.
Propreté
Les matériaux destinés à être assemblés par brasage doivent présenter des surfaces de contact propres. Ces matériaux doivent être exempts de graisse, d’huile, de saleté et d’oxyde de surface (y compris la rouille) pour que l’alliage de brasage puisse adhérer à la surface. L’utilisation de solutions dégraissantes disponibles dans le commerce devrait permettre d’éliminer ces contaminants de vos pièces. Le flux n'élimine pas l'huile ni la graisse, et l'alliage de brasage n'adhère pas aux surfaces huileuses. Les oxydes de surface peuvent être éliminés soit par voie chimique, soitpar voie mécanique.
Flux et atmosphère appropriés
Une fois les pièces nettoyées et avant leur chauffage, on applique du flux sur celles-ci. Le flux sert à éliminer les oxydes résiduels et à protéger les métaux de base et les métaux d’apport contre l’oxydation pendant le chauffage. À mesure que les métaux sont chauffés, ils ont davantage tendance à réagir avec l’oxygène de l’air, et ce phénomène s’accélère à mesure que les pièces deviennent plus chaudes. Le flux est utile, mais l’adage « plus il y en a, mieux c’est » ne s’applique pas nécessairement au brasage. Si l'on utilise trop de flux, celui-ci peut rester piégé dans le joint et potentiellement devenir une source de vides au sein d'un assemblage brasé.
Lorsque le brasage est effectué sous atmosphère contrôlée, comme l'azote ou l'argon, la quantité de flux nécessaire est réduite, voire souvent supprimée. Une atmosphère protectrice préserve la zone de brasage de l'oxydation. Toutefois, dans certains cas, une fine couche de flux est appliquée afin de réduire les oxydes de surface.
Il n'existe pas de flux universel adapté à toutes les situations. Le choix du flux à utiliser dépend des métaux de base à braser ou à souder, ainsi que de la température de brasage prévue. Un flux de soudure ne peut pas être utilisé pour le brasage, et inversement. Le flux le plus couramment utilisé pour un grand nombre d'applications de brasage à l'argent associant des alliages ferreux et non ferreux est généralement appelé « flux blanc » ou « flux à usage général » (FB3A) ; il est efficace jusqu'à une température de 1 600 °F. La publication AWS A5.31,« Spécification des flux pour le brasage et le soudage par brasage », fournit davantage de détails sur les types de flux, les plages de fonctionnement utiles et les métaux de base auxquels ils conviennent. Pour le brasage d’aciers inoxydables au chrome à haute température, du tungstène et de carbures de chrome à des températures pouvant atteindre 1 800 °F, on utilise généralement un flux FB3A. Lorsque la température de brasage devrait atteindre 2 000 °F ou lorsque les pièces seront exposées à une température élevée supérieure à 1 450 °F pendant une durée prolongée, on utilise couramment un flux FB3D. Consultez un fabricant de flux afin de choisir le flux adapté en fonction des matériaux à assembler et des températures de brasages prévues.
Alliage de brasage approprié
Le choix d'un alliage de brasage adapté est essentiel pour obtenir des assemblages brasés fiables. Tous les matériaux ne peuvent pas être brasés avec le même alliage. Les fabricants d'alliages de brasage produisent des alliages adaptés à une grande variété d'applications. La composition chimique d’un alliage adapté à certains métaux de base ne conviendra pas nécessairement à d’autres matériaux. Par exemple, les alliages BCuP conçus pour le brasage du cuivre ne peuvent pas être utilisés pour braser des composants en acier, tandis que les alliages de brasage à l’argent BAg contenant de faibles ajouts de Ni et/ou de Mn sont particulièrement adaptés à l’assemblage de carbures et au brasage de l’acier inoxydable, le nickel contribuant à prévenir la corrosion interfaciale. La spécification AWS A.5.8 publiée par l’American Welding Society répertorie les différents alliages de brasage disponibles dans le commerce et leur composition chimique, ainsi que leurs températures de liquidus et de solidus.
Liquidus et solidus, et alliages eutectiques.
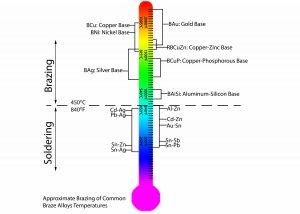
Le point de liquidus correspond à la température la plus basse à laquelle un métal est entièrement liquide, tandis que le point de solidus correspond à la température la plus élevée à laquelle un métal est solide ; au-delà de cette température, il commence à fondre. Lorsque la température de liquidus est égale à la température de solidus, un alliage de brasage est considéré comme un alliage eutectique. Parmi les alliages eutectiques couramment utilisés, on trouve le cuivre pur ou les alliages BCu, qui sont utilisés comme métal d'apport de brasage sous atmosphère protectrice, ou encore le BAg-8, un alliage de brasage composé de 72 % d'argent et de 28 % de cuivre. Pourquoi est-il important de le savoir ? Un alliage de brasage eutectique s'écoule rapidement et peut combler des interstices étroits. Les alliages présentant un écart important entre le solidus et le liquidus s'écoulent plus lentement et sont capables de combler des interstices plus larges.
L'un des avantages du brasage par induction réside dans la répétabilité et la réduction des variations au sein d'un processus de fabrication. Un équipement à induction associé à une préforme de brasage adaptée peut rendre votre service de brasage encore plus efficace. Une préforme de brasage permet de contrôler le volume d'alliage de brasage, de braser plusieurs joints simultanément et de recourir à l'automatisation. Une préforme de brasage est fabriquée à partir de fil ou de bande de brasage, que l'on façonne en différentes formes – anneaux, rondelles, disques, cales, pour n'en citer que quelques-unes –, conçues par un fabricant d'alliages de brasage pour les pièces à braser.
Mise en place correcte des fixations
Le rôle d'un bon dispositif de serrage est de maintenir les pièces alignées pendant les phases de chauffage et de refroidissement afin de permettre le phénomène de capillarité. Les meilleurs dispositifs de serrage sont ceux qui présentent une faible masse et une faible conductivité thermique, afin de minimiser la quantité de chaleur évacuée de la zone de brasage.
Une pièce pouvant être fixée par ses propres moyens, comme par exemple des raccords tubulaires, est privilégiée pour sa simplicité et sa polyvalence. Les pièces ainsi fixées et alignées avec une préforme de brasage peuvent être facilement chauffées à l'aide d'une bobine de chauffage par induction correctement conçue. Parmi les moyens d'y parvenir, on peut citer : le maintien des assemblages par gravité, le clouage des pièces, le matriçage et le sertissage avant le brasage, pour ne citer que quelques méthodes courantes.
Si le serrage automatique n'est pas envisageable, il convient alors d'intégrer un système de serrage externe au cycle de brasage par induction. Le serrage externe a pour but de maintenir les pièces alignées et en place pendant le cycle de brasage. Les éléments clés à prendre en compte lors de la conception et de la fabrication de dispositifs de serrage externes sont les suivants :
- Réduire au minimum le contact avec les pièces à braser, car les points de contact feront office de dissipateurs thermiques
- La résistance à la chaleur et aux chocs thermiques des matériaux constitutifs du dispositif de fixation
- Accessibilité aux zones qui seront chauffées afin que la bobine de chauffage par induction puisse chauffer correctement les pièces
- Il convient de prendre en compte la dilatation thermique lors de la conception des fixations, car les matériaux se dilatent lorsqu'ils sont chauffés.
- La simplicité, la facilité d'utilisation et l'ergonomie doivent être prises en compte afin de réduire la fatigue des utilisateurs et d'encourager leur adoption.
Souvent, le brasage par induction et le brasage tendre permettent de réduire le nombre de gabarits nécessaires ; le chauffage minimal de ces gabarits prolonge leur durée de vie et garantit la précision de l’alignement des composants à assembler.
Chauffage des pièces
Une fois les pièces à braser fixées et correctement alignées à l'intérieur d'une bobine à induction, elles sont prêtes à être brasées. L'équipement de chauffage par induction transfère de l'énergie à la pièce chauffée au moyen d'un champ électromagnétique variable. Ce sont les variations d'intensité, de fréquence et de durée du champ électromagnétique qui déterminent la vitesse de chauffage et la température de la pièce. L'intensité du champ électromagnétique est déterminée par la géométrie de la bobine d'induction (également appelée inducteur), la puissance et la tension appliquées à l'inducteur, ainsi que la position de la pièce par rapport à l'inducteur.
Des bobines d’induction permettront de chauffer uniformément la zone de brasage. L’alliage de brasage en fusion s’écoulera vers les zones où la température est la plus élevée ; il convient donc de veiller à bien aligner l’inducteur avec les pièces afin de les chauffer uniformément. Radyne peut vous aider à concevoir et à fabriquer des bobines de chauffage par induction qui fournissent la quantité d’énergie adéquate aux zones appropriées, afin de produire des pièces brasées fiables et reproductibles.
Nettoyage après brasage
Les résidus de flux doivent être éliminés après le brasage, car la plupart des compositions de flux sont corrosives. Si les résidus de flux ne sont pas éliminés, l'assemblage brasé risque de s'affaiblir ou de céder sous l'effet de la corrosion. Les résidus de flux sont généralement éliminés par un rinçage à l'eau chaude. Dans la plupart des cas, de l'eau chaude et un léger brossage mécanique suffisent à éliminer les résidus. Il convient de veiller à ne pas frotter trop vigoureusement afin d'éviter que des particules ne s'incrustent dans les métaux de base.
Souvent, les assemblages brasés sont plongés dans l'eau peu après la solidification de l'alliage de brasage. Ce choc thermique provoque la fissuration des résidus après le brasage. Si les pièces sont trempées trop tôt après le brasage, des fissures peuvent apparaître et les joints de brasage peuvent présenter un aspect rugueux. La trempe ne doit pas être effectuée avec des matériaux présentant une grande différence de coefficient de dilatation thermique (CDT).
Lorsque les résidus et les taches sont difficiles à éliminer, un nettoyage chimique peut s'avérer nécessaire. Les solutions de décapage constituent une méthode courante pour éliminer les résidus après brasage. Renseignez-vous auprès de votre fournisseur d'alliages de brasage et de flux sur les autres méthodes permettant de nettoyer les pièces présentant des résidus de flux après le brasage.
Conclusion
Un joint de brasage de grande qualité, bien réalisé, est le résultat du respect de procédures de brasage rigoureuses et éprouvées. En suivant ces étapes et en utilisant un équipement de brasage par induction adapté, il est possible d'obtenir des résultats reproductibles, fiables et de haute qualité. Le chauffage par induction est une solution de choix dans les environnements de fabrication qui prônent l'excellence opérationnelle et les méthodes Lean et Six Sigma.
En tant que leader du secteur du chauffage par induction, Radyne peut vous aider à relever les défis et à tirer pleinement parti des avantages du brasage par induction. Pour plus d'informations sur les solutions de chauffage par induction et les procédés associés,n'hésitez pas à nous contacter.