
成功进行钎焊的步骤

确保钎焊接头质量良好的步骤有哪些?
一个优质、牢固的钎焊接头绝非偶然形成。这是在实际钎焊过程开始之前很久,就严格遵循正确操作规程的结果。感应钎焊设备无法弥补设计或工艺上的缺陷。
那么,制作一个可靠的钎焊接头的步骤是什么?
优秀设计
钎焊依赖于毛细作用。毛细作用是指熔融的钎焊合金在无需外力(如重力)辅助,甚至在受外力阻碍的情况下,仍能流入狭窄缝隙的能力。
为了使熔融的钎料流入接头界面(接触面),工件之间需要具有良好的装配精度和间隙。一个常见的经验法则是:在露天环境下使用助焊剂进行钎焊时,间隙应控制在0.001”至0.005”之间。(此标准基于钎焊相似金属或热膨胀系数相近的基材的情况。) 这样才能发挥毛细作用,使钎料合金得以流动。若间隙大于此范围,毛细作用会减弱,钎料合金可能无法完全填充间隙。共晶钎料或近共晶钎料流动迅速,因此零件之间的间隙通常较小。一个典型的例子就是 在受控气氛中对燃油管路和燃油轨进行铜钎焊 。与信誉良好的钎焊合金供应商合作,可根据钎焊合金、钎焊气氛及待连接材料,确定推荐的间隙值。
不同种类的金属又该如何处理?当金属受热时,它们会膨胀,而不同材料的膨胀率各不相同。建议的0.001英寸至0.005英寸间隙是指在钎焊温度下的间隙,而非室温下的间隙。例如,黄铜在受热时的膨胀程度大于钢,因此在设计部件时,需将热膨胀因素考虑在内。
整洁
待进行钎焊连接的材料,其接触面必须保持清洁。为确保钎料能够附着在表面,材料表面必须清除油脂、油污、污垢及表面氧化物(包括锈迹)。使用市售的脱脂溶液应能清除工件表面的这些污染物。 助焊剂无法去除油脂,且钎料无法附着在油污表面上。表面氧化层可通过化学方法或机械方法去除。
合适的助焊剂和气氛
零件清洗完毕后、加热前,需在零件上涂覆助焊剂。助焊剂用于清除残留氧化物,并在加热过程中保护母材和填充金属免受氧化。随着金属受热,其与空气中氧气发生反应的倾向会增强,且随着零件温度升高,反应速度会加快。助焊剂固然有用,但“越多越好”这一说法并不一定适用于钎焊。 如果使用过多的助焊剂,助焊剂可能会被困在接头中,从而可能成为钎焊件内部产生气孔的根源。
在氮气或氩气等受控气氛中进行钎焊时,所需助焊剂的用量会减少,甚至往往可以完全省去。保护性气氛能防止钎焊区域发生氧化。不过,在某些情况下,仍会涂上一层薄薄的助焊剂,以减少表面氧化物。
没有一种助焊剂能适用于所有情况。助焊剂的选择取决于待钎焊或焊接的母材以及预期的钎焊温度。焊料助焊剂不能用于钎焊,反之亦然。 在许多将铁基和非铁基合金连接起来的银钎焊应用中,最常用的助焊剂通常被称为白助焊剂或通用助焊剂(FB3A),其有效工作温度可达1600°F。 AWS出版物A5.31《钎焊和钎焊焊接用助焊剂规范》中,对助焊剂的类型、有效工作温度范围以及适用母材有更详细的说明。在最高1800°F的温度下钎焊高温铬不锈钢、钨和碳化铬时,通常使用FB3A助焊剂。 当预计钎焊温度高达2000°F,或者工件将在超过1450°F的高温下长时间停留时,通常使用FB3D型助焊剂。请咨询助焊剂制造商,根据待连接的材料及预计的钎焊温度选择合适的助焊剂。
合适的钎焊合金
选择合适的钎焊合金对于成功形成可靠的钎焊接头至关重要。并非所有工件都能使用同一种合金进行钎焊。钎焊合金制造商生产的合金可满足各种不同的应用需求。 一种适用于某些母材的合金,其化学成分未必适用于其他材料。例如,专为铜材钎焊设计的 BCuP 合金不能用于钢制部件的钎焊;而添加少量镍和/或锰的 BAg 银基钎焊合金,则非常适合碳化物的连接以及不锈钢的钎焊,因为镍有助于防止界面腐蚀。 美国焊接学会(AWS)发布的AWS A.5.8规范列出了市面上各种可用的钎焊合金及其化学成分,并标明了各合金的液相线温度和固相线温度。
液相线与固相线及共晶合金。
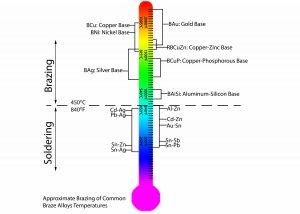
液相线是金属完全呈液态时的最低温度,而固相线是金属呈固态时的最高温度,超过该温度金属便开始熔化。当液相线温度等于固相线温度时,该钎料合金被视为共晶合金。 常用的共晶合金包括纯铜或 BCu 合金,它们在保护性气氛中用作钎焊填充金属;还有 BAg-8,这是一种含 72% 银和 28% 铜的钎焊合金。 为什么了解这一点很重要?共晶钎料合金流动性好,能够填充狭窄的间隙。而固相线与液相线之间温差较大的合金流动性较差,但能够填充较宽的间隙。
电感钎焊的一大优势在于其可重复性,以及能降低制造过程中的波动。电感设备配合正确的钎焊预成型件,可进一步提升钎焊部门的工作效率。钎焊预成型件能控制钎焊合金的用量,支持同时钎焊多个接头,并便于实现自动化。 钎焊预制件是将钎焊丝或钎焊带加工成各种形状(例如环、垫圈、圆盘、垫片等)制成的,由钎焊合金制造商根据待钎焊零件的设计要求专门制作,
正确的夹具安装
优质夹具的作用是在加热和冷却过程中保持零件对齐,以便毛细作用得以发生。最佳的夹具应具有质量轻且导热性差的特点,以最大限度地减少从钎焊区域传导出去的热量。
出于简便性和通用性的考虑,通常优先选用可自定位的零件,例如管状接头。与钎焊坯料对齐的自定位零件,可通过设计合理的感应加热线圈轻松进行加热。实现这一目标的方法包括:利用重力将零件组件固定在一起,以及在钎焊前对零件进行铆接、压接和卷边等常见方法。
如果无法采用自夹紧方式,则需在感应钎焊工艺中加入外部夹具。外部夹具的目的是在钎焊过程中保持工件对准并固定到位。设计和制造外部夹具时,需要考虑的关键因素包括:
- 尽量减少与待钎焊部件的接触,因为接触点会起到散热器的作用
- 夹具材料的耐热性和耐热震性
- 确保能够接触到需要加热的区域,以便感应加热线圈能够充分加热工件
- 在设计夹具时,必须考虑到热膨胀因素,因为材料受热时会膨胀。
- 为了最大限度地减轻用户疲劳并提高用户接受度,需要考虑简洁性、易用性和人体工学设计。
通常情况下,感应钎焊和软焊可以减少所需的工件夹具数量;由于夹具受热极少,不仅能延长夹具的使用寿命,还能保持待连接部件的对准精度。
对零件进行加热
待钎焊的工件在感应线圈内固定并正确对位后,即可进行钎焊。 感应加热设备 通过交变电磁场将能量传递至被加热工件。电磁场的强度、频率和时间的变化,共同控制着工件的加热速率和温度。电磁场的强度由感应线圈(也称为电感器)的几何形状、施加到电感器上的功率和电压,以及工件相对于电感器的位置决定。
设计合理的 感应线圈 可使钎焊区域受热均匀。熔融的钎料会流向温度较高的区域,因此需谨慎操作,确保感应线圈与工件对准得当,以实现工件的均匀加热。Radyne 可协助设计和制造感应加热线圈,将适量的能量精准输送至指定区域,从而生产出可靠且可重复的钎焊部件。
钎焊后的清洗
钎焊后必须清除残留的助焊剂,因为大多数助焊剂成分都具有腐蚀性。如果未清除助焊剂残留物,钎焊件可能会因腐蚀而强度降低或失效。通常采用热水冲洗来清除助焊剂残留物。在大多数情况下,用热水冲洗并配合轻微的机械刷洗即可清除残留物。刷洗时应小心,避免用力过猛,以免颗粒嵌入母材中。
通常,钎焊件在钎料凝固后不久就会浸入水中。这种热冲击会使钎焊后的残留物开裂脱落。如果钎焊后过早进行淬火,可能会导致裂纹,且钎焊接头表面可能变得粗糙。对于热膨胀系数(CTE)差异较大的材料,不应进行淬火处理。
在难以清除残留物和污渍的情况下,可能需要进行化学清洗。酸洗溶液是清除钎焊后残留物的一种常见方法。关于钎焊后清除零件上残留助焊剂的其他方法,请咨询您的钎料和助焊剂供应商。
结论
一个优质且工艺精良的钎焊接头,是遵循良好、扎实的钎焊工艺的结果。通过遵循这些步骤,并配合使用合适的感应钎焊设备,可以实现可重复、可靠且高质量的钎焊。在追求卓越运营、精益生产和六西格玛的制造环境中,感应加热是首选方案之一。
作为感应加热行业的领导者,Radyne 能够帮助您应对挑战,并充分利用感应钎焊的优势。如需了解感应加热及相关工艺解决方案的更多信息,请联系我们。