
Wie man eine gleichmäßige Durchwärmung von Schmiedeblöcken erreicht
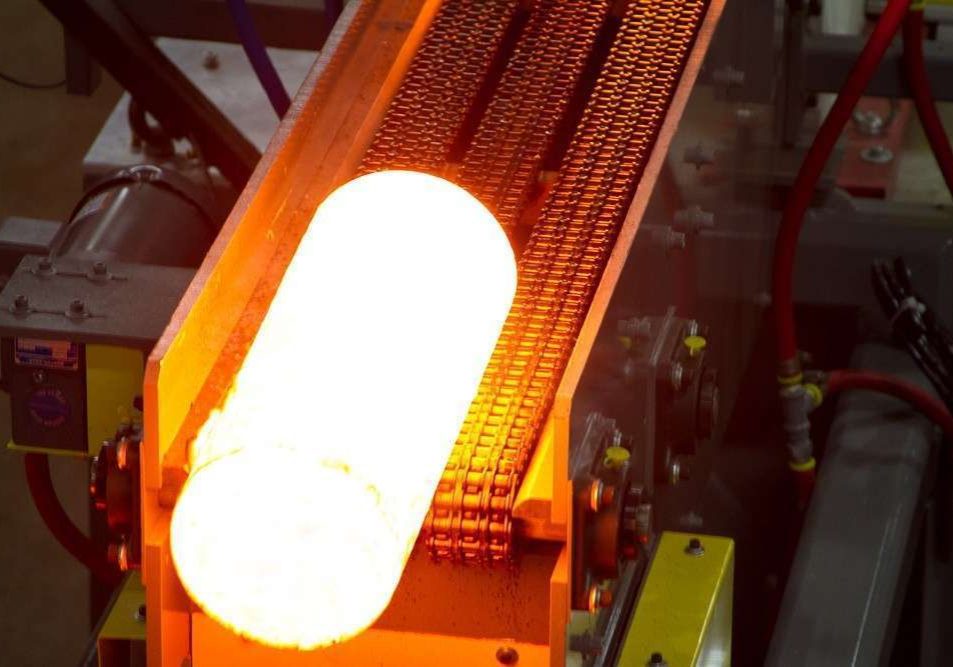
Um eine gleichmäßige Durchwärmung eines Schmiedeblocks zu erreichen, reicht es nicht aus, lediglich die Oberfläche des Blocks auf die gewünschte Schmiedetemperatur zu bringen. Der Induktionserwärmungsprozess muss so ausgelegt sein, dass die erforderliche Temperaturverteilung von der Oberfläche bis zum Kern des Blocks erreicht wird, wobei eine lokale Überhitzung vermieden werden muss.
Die Größe des Rohteils, die Materialeigenschaften, die Induktionsfrequenz, die Leistungsverteilung, die Aufheizzeit und die Produktionsrate beeinflussen alle die Temperaturgleichmäßigkeit. Insbesondere bei großen Schmiederohteilen kann die Art und Weise, wie die Leistung während des gesamten Aufheizzyklus zugeführt wird, entscheidend dafür sein, das gewünschte Temperaturprofil von der Oberfläche bis zum Kern zu erreichen.
Warum ist eine gleichmäßige Durchwärmung bei großen Schmiedeblöcken so schwierig?
Bei der Induktionserwärmung wird Wärme direkt im elektrisch leitfähigen Material erzeugt. Der induzierte Strom – und damit die anfängliche Wärmeentwicklung – verteilt sich jedoch nicht unbedingt gleichmäßig über den gesamten Querschnitt des Rohteils.
Das als „Skin-Effekt“ bezeichnete elektromagnetische Phänomen führt dazu, dass die Stromdichte in der Nähe der Oberfläche des Rohteils größer ist. Die Wärme muss dann in Richtung des Kerns des Rohteils geleitet werden.
Mit zunehmendem Durchmesser des Barrens wird es schwieriger, die erforderliche Temperaturgleichmäßigkeit zwischen Oberfläche und Kern zu erreichen, da die Wärme eine größere Strecke bis zum Zentrum des Barrens zurücklegen muss.
Das bedeutet, dass ein Rohling die gewünschte Oberflächentemperatur erreichen kann, bevor sein Kern die erforderliche Schmiedetemperatur erreicht hat. Die Zufuhr zusätzlicher Energie ohne Berücksichtigung des gesamten Temperaturprofils kann zudem zu überhöhten Temperaturen unterhalb der Rohlingoberfläche führen.
Was bestimmt die Temperaturgleichmäßigkeit bei der Induktionserwärmung von Knüppeln?
Mehrere miteinander zusammenhängende Faktoren bestimmen das endgültige Temperaturprofil eines induktionserwärmten Schmiedeblocks.
Induktionsfrequenz
Die Frequenz beeinflusst, wie tief elektromagnetische Energie in den Rohling eindringt. Höhere Frequenzen konzentrieren die Erwärmung tendenziell näher an der Oberfläche, während niedrigere Frequenzen ein tieferes Eindringen bewirken.
Die Wahl der geeigneten Frequenz erfordert daher einen Kompromiss zwischen elektromagnetischer Eindringtiefe, Erwärmungseffizienz, Knüppelabmessungen, Werkstoffeigenschaften und der erforderlichen Temperaturgleichmäßigkeit.
Es gibt keine einzige Frequenz, die für jede Schmiedeanwendung optimal ist.
Durchmesser und Werkstoff des Rohteils
Die Größe des Rohstücks hat einen wesentlichen Einfluss auf die erforderliche Erwärmungsstrategie. Bei Rohstücken mit größerem Durchmesser dauert es in der Regel länger, bis die Wärme bis zum Kern vordringt.
Auch die Materialeigenschaften spielen eine Rolle. Der elektrische spezifische Widerstand, die magnetische Permeabilität und die Wärmeleitfähigkeit ändern sich je nach Materialart und Temperatur und beeinflussen damit das Verhalten des Barrens während des gesamten Erwärmungszyklus.
Das geeignete Induktionserwärmungsverfahren hängt daher sowohl von der Geometrie des Rohteils als auch vom zu erwärmenden Werkstoff ab.
Aufheizzeit und Produktionsrate
Die Temperaturgleichmäßigkeit und die Produktionsrate stehen in engem Zusammenhang.
Wenn man der Wärmeleitung mehr Zeit einräumt, lässt sich der Temperaturunterschied zwischen Oberfläche und Kern verringern. Schmiedebetriebe müssen jedoch auch die Produktionsanforderungen erfüllen. Ein effektiver Erwärmungsprozess für Knüppel muss einen Ausgleich zwischen Durchsatz und der erforderlichen Endtemperaturverteilung schaffen.
Änderungen der Produktionsrate können auch das ideale Leistungsprofil entlang einer Induktionserwärmungslinie verändern.
Stromverteilung
Wo und wann die Kraft aufgebracht wird, kann genauso wichtig sein wie die Gesamtkraft, die auf den Rohling wirkt.
Wird zu Beginn des Erhitzungsprozesses mehr Energie zugeführt, kann dadurch zusätzliche Zeit gewonnen werden, damit die Wärme zum Kern hin geleitet wird. Eine feste Leistungsverteilung ist jedoch nicht für jeden Barren-Durchmesser oder jede Produktionsrate ideal.
Aus diesem Grund bietet eine Induktions-Billet-Erwärmungsanlage, bei der sich die Leistungsverteilung entlang der Erwärmungslinie anpassen lässt, eine größere Flexibilität bei der Verarbeitung unterschiedlicher Billetgrößen oder beim Betrieb mit unterschiedlichen Produktionsraten.
Warum die Oberflächentemperatur allein möglicherweise nicht das ganze Bild widerspiegelt
Die Messung der Oberflächentemperatur des Knüppels ist wichtig, doch die Oberflächentemperatur allein gibt nicht unbedingt Aufschluss über den gesamten thermischen Zustand des Knüppels.
Bei der Induktionserwärmung kann unter bestimmten Erwärmungsbedingungen die maximale Temperatur unterhalb der Oberfläche auftreten. Eine Oberflächentemperaturmessung kann daher auch dann akzeptabel erscheinen, wenn sich unterhalb der Oberfläche ein heißerer Bereich befindet.
Das Verständnis des Temperaturprofils über den gesamten Querschnitt des Rohstücks hinweg trägt dazu bei, das Risiko einer Überhitzung zu verringern und gleichzeitig sicherzustellen, dass der Kern des Rohstücks die für das Schmieden erforderliche Temperatur erreicht.
Wie werden Schmiedeblöcke mit großem Durchmesser erwärmt?
Die geeignete Erwärmungsmethode hängt unter anderem von der Größe der Knüppel und den Anforderungen der jeweiligen Anwendung ab.
Die progressive mehrstufige horizontale Induktionserwärmung wird üblicherweise für Knüppel mit kleinem und mittlerem Durchmesser eingesetzt. Bei Stahl- oder Titan-Knüppeln mit großem Durchmesser kann eine statische Erwärmung mit vertikaler Spulenanordnung – oder eine Kombination aus progressiver Vorerwärmung und statischer Enderwärmung – vorteilhaft sein.
Der optimale Ansatz hängt von verschiedenen Faktoren ab, darunter dem Durchmesser der Rohlinge, dem Werkstoff, der Produktionsgeschwindigkeit und der erforderlichen Temperaturgleichmäßigkeit.
Wie Inductoheat die Temperaturgleichmäßigkeit von der Oberfläche bis zum Kern sicherstellt
Inductoheat hat das modulare InductoForge®-Erwärmungsanlage für Rohlinge speziell für die sich wandelnden Anforderungen moderner Schmiedebetriebe entwickelt.
Durch individuell regelbare Leistungsmodule lässt sich die Leistung entlang der Heizlinie anpassen, anstatt auf eine einzige feste Leistungsverteilung angewiesen zu sein. Dies bietet Schmiedebetrieben größere Flexibilität beim Erwärmen von Knüppeln unterschiedlicher Durchmesser oder beim Betrieb mit unterschiedlichen Produktionsraten, wobei die erforderliche Temperaturgleichmäßigkeit von der Oberfläche bis zum Kern gewährleistet bleibt.
InductoForge®-Systeme können zudem die iHAZ™-Software zur Modellierung von Temperaturprofilen nutzen, eine prädiktive numerische Simulationstechnologie, die die Temperatur im gesamten Querschnitt des Knüppels – von der Oberfläche bis zum Kern – vorhersagt. Die Software kann dazu beitragen, Erwärmungsrezepte zu erstellen, mit denen das erforderliche Temperaturprofil des Knüppels erreicht und gleichzeitig die Anlageneffizienz optimiert wird.
[Erfahren Sie mehr über die InductoForge®-Induktionserwärmungssysteme für Knüppel.]
Der Schlüssel zur gleichmäßigen Erwärmung von Rohlingen
Eine gleichmäßige Durchwärmung ist das Ergebnis eines ausgewogenen gesamten Induktionserwärmungsprozesses – und nicht nur das Erreichen einer bestimmten Oberflächentemperatur.
Frequenz, Knüppeldurchmesser, Werkstoffeigenschaften, Aufheizzeit, Produktionsrate und Leistungsverteilung müssen gemeinsam berücksichtigt werden. Bei größeren Knüppeln kommt es besonders darauf an, die Leistungsverteilung während des gesamten Aufheizzyklus zu steuern und das daraus resultierende Temperaturprofil zu verstehen.
Ziel ist es, dem Schmiedevorgang einen Rohling zuzuführen, der über seinen gesamten Querschnitt hinweg die erforderliche Temperaturverteilung aufweist, und dabei das Risiko einer Überhitzung an der Oberfläche oder in der Unterfläche so gering wie möglich zu halten.
Entdecken Sie die Technik hinter der Induktionserwärmung von Rohlingen
Eine ausführlichere technische Erörterung der Schmiedetemperaturen, der Temperaturgleichmäßigkeit, der Frequenzauswahl, der Leistungsverteilung und der Auslegung von Induktions-Knüppelheizgeräten finden Sie hier:
Feinheiten für die erfolgreiche Induktionserwärmung von Stählen in modernen Schmiedebetrieben
Von Dr. Valery Rudnev, Doug Brown, Dr. Chester J. Van Tyne und Dr. Kester D. Clarke.
Artikel: Induktionserwärmung von Stählen in modernen Schmiedebetrieben
Häufig gestellte Fragen
Wie erreicht man eine gleichmäßige Durchwärmung eines großen Schmiedeblocks?
Für eine gleichmäßige Durchwärmung müssen Induktionsfrequenz, Leistungsverteilung, Erwärmungszeit, Knüppelgröße, Werkstoffeigenschaften und Produktionsgeschwindigkeit aufeinander abgestimmt werden. Da sich bei der Induktionserwärmung die anfängliche Wärmeentwicklung auf die Knüppeloberfläche konzentrieren kann, sind ausreichend Zeit und ein geeignetes Leistungsprofil erforderlich, um die gewünschte Temperaturverteilung bis in den Knüppelkern zu erreichen.
Warum ist der Kern eines induktionserwärmten Rohteils kühler als die Oberfläche?
Durch den Skineffekt konzentriert sich der induzierte Strom näher an der Oberfläche des Rohstücks. Die Wärme wird dann durch Wärmeleitung in Richtung des Kerns übertragen. Dieser Unterschied kann mit zunehmendem Rohstückdurchmesser oder wenn die Erwärmungsparameter nicht genügend Zeit für den Temperaturausgleich lassen, deutlicher werden.
Verbessert eine niedrigere Induktionsfrequenz die Durcherwärmung?
Niedrigere Frequenzen ermöglichen im Allgemeinen eine tiefere elektromagnetische Eindringtiefe, doch die Frequenz kann nicht allein anhand der Eindringtiefe ausgewählt werden. Die Abmessungen des Rohteils, die Materialeigenschaften, die Erwärmungseffizienz, die erforderliche Produktionsrate sowie die Anforderungen an die Temperaturgleichmäßigkeit müssen ebenfalls berücksichtigt werden.
Lässt sich anhand der Oberflächentemperatur des Rohteils feststellen, ob die Erwärmung gleichmäßig erfolgt ist?
Nicht für sich allein. Oberflächentemperaturmessungen sind für die Prozesssteuerung wertvoll, geben jedoch keinen direkten Aufschluss über die gesamte Temperaturverteilung im Barren. Unter bestimmten Bedingungen bei der Induktionserwärmung kann die maximale Temperatur unterhalb der Barrenoberfläche auftreten.
Wie wirkt sich der Durchmesser des Rohteils auf die Induktionserwärmung aus?
Mit zunehmendem Durchmesser des Barrens wird es in der Regel schwieriger, eine gleichmäßige Temperaturverteilung von der Oberfläche bis zum Kern zu erreichen, da die Wärme über eine größere Strecke bis in die Mitte des Barrens geleitet werden muss. Für Barren mit großem Durchmesser sind daher möglicherweise andere Frequenzen, Erwärmungszeiten, Leistungsprofile oder Erwärmungsverfahren erforderlich als für kleinere Barren.
Was ist ein InductoForge®-Knüppelheizer?
Ein modulares InductoForge®-Induktionserwärmungssystem für Knüppel ist für Schmiedeanwendungen konzipiert. Individuell regelbare Leistungsmodule ermöglichen eine Anpassung der Leistungsverteilung entlang der Erwärmungslinie, während die iHAZ™-Software zur Modellierung von Temperaturprofilen die Temperaturverteilung über den gesamten Knüppelquerschnitt vorhersagen kann.