
Como conseguir um aquecimento uniforme em toda a espessura dos lingotes de forja
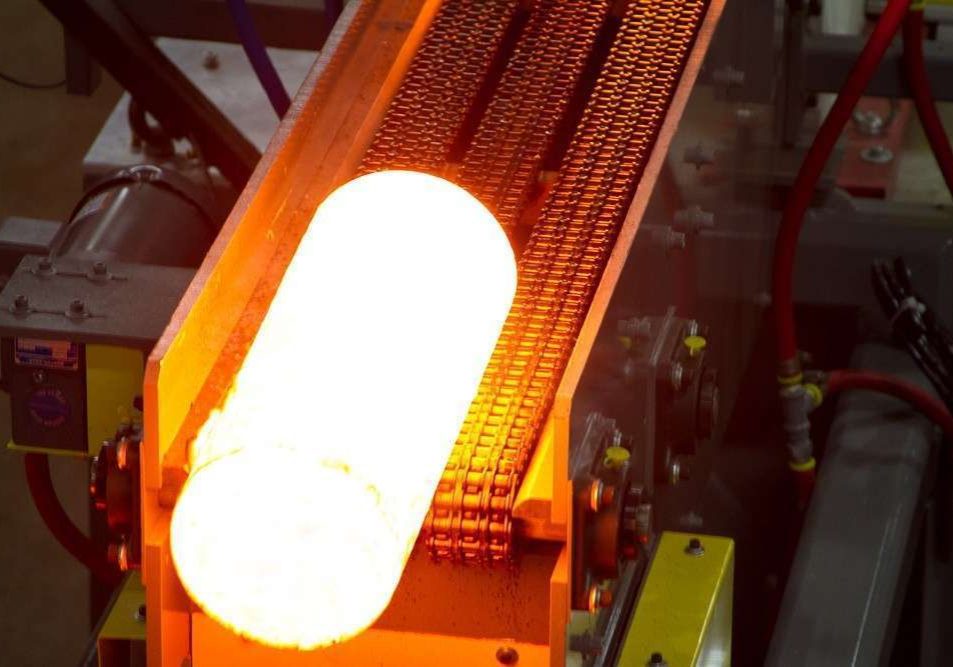
Para se conseguir um aquecimento uniforme em toda a massa de um tarugo de forja, não basta simplesmente levar a superfície do tarugo à temperatura de forja desejada. O processo de aquecimento por indução deve ser concebido de forma a alcançar a distribuição de temperatura necessária desde a superfície do tarugo até ao seu núcleo, evitando simultaneamente o sobreaquecimento localizado.
As dimensões do lingote, as propriedades do material, a frequência de indução, a distribuição de potência, o tempo de aquecimento e a taxa de produção são fatores que afetam a uniformidade da temperatura. No caso específico de lingotes de forja de grandes dimensões, a forma como a potência é aplicada ao longo do ciclo de aquecimento pode ser determinante para se obter o perfil de temperatura desejado, desde a superfície até ao núcleo.
Por que razão é difícil obter um aquecimento uniforme em toda a massa em grandes lingotes de forja?
O aquecimento por indução gera calor diretamente no interior do material eletricamente condutor. No entanto, a corrente induzida — e, por conseguinte, a geração inicial de calor — não é necessariamente distribuída de forma uniforme por toda a secção transversal do lingote.
O fenómeno eletromagnético conhecido como «efeito de pele» faz com que a densidade de corrente seja maior junto à superfície do lingote. O calor tem, então, de ser conduzido em direção ao núcleo do lingote.
À medida que o diâmetro do lingote aumenta, torna-se mais difícil alcançar a uniformidade de temperatura necessária entre a superfície e o núcleo, uma vez que o calor tem de percorrer uma distância maior até ao centro do lingote.
Isto significa que um lingote pode atingir a temperatura superficial desejada antes de o seu núcleo atingir a temperatura de forja necessária. A aplicação de potência adicional sem ter em conta o perfil completo de temperatura também pode provocar temperaturas excessivas por baixo da superfície do lingote.
O que determina a uniformidade da temperatura no aquecimento por indução de tarugos?
Vários fatores inter-relacionados determinam o perfil de temperatura final de um lingote de forja aquecido por indução.
Frequência de indução
A frequência influencia a profundidade de penetração da energia eletromagnética no lingote. As frequências mais elevadas tendem a concentrar o aquecimento mais perto da superfície, enquanto as frequências mais baixas proporcionam uma penetração mais profunda.
A seleção da frequência adequada requer, portanto, um equilíbrio entre a penetração eletromagnética, a eficiência de aquecimento, as dimensões do lingote, as propriedades do material e a uniformidade de temperatura necessária.
Não existe uma frequência única que seja a ideal para todas as aplicações de forjamento.
Diâmetro e material da barra
O tamanho do lingote tem uma grande influência na estratégia de aquecimento necessária. Os lingotes de maior diâmetro requerem, geralmente, mais tempo para que o calor se propague até ao núcleo.
As propriedades do material também são importantes. A resistividade elétrica, a permeabilidade magnética e a condutividade térmica variam consoante o tipo de material e a temperatura, influenciando a forma como o lingote reage ao longo do ciclo de aquecimento.
O processo de aquecimento por indução adequado depende, portanto, tanto da geometria do lingote como do material a ser aquecido.
Tempo de aquecimento e taxa de produção
A uniformidade da temperatura e a taxa de produção estão intimamente relacionadas.
Dedicar mais tempo à condução térmica pode reduzir a diferença de temperatura entre a superfície e o interior. As oficinas de forja, no entanto, têm também de cumprir os requisitos de produção. Um processo eficaz de aquecimento de tarugos deve equilibrar o rendimento com a distribuição de temperatura final necessária.
As variações na taxa de produção também podem alterar o perfil de potência ideal ao longo de uma linha de aquecimento por indução.
Distribuição de energia
O local e o momento em que a potência é aplicada podem ser tão importantes quanto a quantidade total de potência transmitida ao lingote.
A aplicação de mais energia numa fase mais precoce do processo de aquecimento pode proporcionar tempo adicional para que o calor se propague em direção ao núcleo. No entanto, uma distribuição fixa de potência não é ideal para todos os diâmetros de tarugos ou taxas de produção.
Por este motivo, um sistema de aquecimento por indução de tarugos capaz de ajustar a distribuição de potência ao longo da linha de aquecimento proporciona maior flexibilidade no processamento de tarugos de diferentes dimensões ou no funcionamento a diferentes ritmos de produção.
Por que razão a temperatura superficial, por si só, pode não revelar toda a história
A medição da temperatura superficial do lingote é importante, mas a temperatura superficial, por si só, não revela necessariamente o estado térmico completo do lingote.
Durante o aquecimento por indução, a temperatura máxima pode ocorrer abaixo da superfície em determinadas condições de aquecimento. Por conseguinte, uma medição da temperatura da superfície pode parecer aceitável, mesmo quando existe uma região mais quente por baixo da superfície.
Compreender o perfil de temperatura ao longo de toda a secção transversal do lingote ajuda a reduzir o risco de sobreaquecimento, garantindo simultaneamente que o núcleo do lingote atinja a temperatura necessária para a forja.
Como é que os lingotes de forja de grande diâmetro são aquecidos?
O método de aquecimento adequado depende, em parte, do tamanho do lingote e dos requisitos da aplicação.
O aquecimento por indução horizontal progressivo em várias fases é habitualmente utilizado para lingotes de pequeno e médio diâmetro. No caso de lingotes de aço ou titânio de grande diâmetro, o aquecimento estático com uma disposição vertical das bobinas — ou uma combinação de pré-aquecimento progressivo e aquecimento final estático — pode revelar-se vantajoso.
A abordagem ideal depende de fatores como o diâmetro do tarugo, o material, o ritmo de produção e a uniformidade de temperatura necessária.
Como a Inductoheat controla a uniformidade da temperatura entre a superfície e o interior
A Inductoheat desenvolveu o Sistema Modular de Aquecimento de Lingotes InductoForge® especificamente para responder às necessidades em constante evolução das oficinas de forja modernas.
Os módulos de potência controlados individualmente permitem ajustar a potência ao longo da linha de aquecimento, em vez de depender de uma única distribuição fixa de potência. Isto proporciona às oficinas de forja uma maior flexibilidade ao aquecer tarugos de diferentes diâmetros ou ao operar a diferentes ritmos de produção, mantendo simultaneamente a uniformidade de temperatura necessária entre a superfície e o núcleo.
Os sistemas InductoForge® também podem utilizar o software de modelação de perfis de temperatura iHAZ™, uma tecnologia de simulação numérica preditiva que prevê a temperatura em toda a secção transversal do lingote — desde a superfície até ao núcleo. O software pode ser utilizado para ajudar a definir parâmetros de aquecimento concebidos para atingir o perfil de temperatura exigido para o lingote, otimizando simultaneamente a eficiência do sistema.
[Saiba mais sobre os sistemas de aquecimento por indução de tarugos InductoForge®.]
A chave para um aquecimento uniforme do tarugo
O aquecimento uniforme em toda a massa é o resultado do equilíbrio de todo o processo de aquecimento por indução — e não apenas da obtenção de uma temperatura superficial pretendida.
A frequência, o diâmetro do tarugo, as propriedades do material, o tempo de aquecimento, a taxa de produção e a distribuição de potência devem ser considerados em conjunto. No caso de tarugos maiores, torna-se especialmente importante controlar a forma como a potência é distribuída ao longo do ciclo de aquecimento e compreender o perfil de temperatura resultante.
O objetivo é fornecer uma peça bruta à operação de forjamento com a distribuição de temperatura necessária em toda a sua secção transversal, minimizando simultaneamente o risco de sobreaquecimento superficial ou subsuperficial.
Descubra a engenharia por trás do aquecimento por indução de lingotes
Para uma análise técnica mais aprofundada sobre as temperaturas de forjamento, a uniformidade da temperatura, a seleção da frequência, a distribuição de potência e a conceção de aquecedores de tarugos por indução, consulte:
Aspetos complexos para o aquecimento por indução bem-sucedido de aços em oficinas de forja modernas
Por Dr. Valery Rudnev, Doug Brown, Dr. Chester J. Van Tyne e Dr. Kester D. Clarke.
Artigo: Aquecimento por indução de aços em oficinas de forja modernas
Perguntas frequentes
Como se consegue um aquecimento uniforme em toda a massa de um grande lingote de forja?
Para se obter um aquecimento uniforme em toda a secção transversal, é necessário equilibrar a frequência de indução, a distribuição de potência, o tempo de aquecimento, as dimensões do lingote, as propriedades do material e o ritmo de produção. Uma vez que o aquecimento por indução pode concentrar a geração inicial de calor na superfície do lingote, são necessários tempo suficiente e um perfil de potência adequado para se alcançar a distribuição de temperatura exigida até ao núcleo do lingote.
Por que razão o centro de um tarugo aquecido por indução está mais frio do que a superfície?
O efeito de pele concentra a corrente induzida mais perto da superfície do lingote. O calor é então transferido para o núcleo por condução térmica. Esta diferença pode tornar-se mais significativa à medida que o diâmetro do lingote aumenta ou quando os parâmetros de aquecimento não proporcionam tempo suficiente para a equalização da temperatura.
Uma frequência de indução mais baixa melhora o aquecimento completo?
As frequências mais baixas proporcionam, geralmente, uma penetração eletromagnética mais profunda, mas a frequência não pode ser selecionada apenas com base na profundidade de penetração. É necessário ter em conta as dimensões da peça, as propriedades do material, a eficiência de aquecimento, o ritmo de produção pretendido e os requisitos de uniformidade da temperatura.
A temperatura da superfície da peça bruta permite confirmar que o aquecimento foi uniforme?
Por si só, não. As medições da temperatura superficial são úteis para o controlo do processo, mas não medem diretamente a distribuição completa da temperatura no interior do lingote. Em algumas condições de aquecimento por indução, a temperatura máxima pode ocorrer abaixo da superfície do lingote.
De que forma o diâmetro da barra afeta o aquecimento por indução?
À medida que o diâmetro do lingote aumenta, alcançar a uniformidade da temperatura entre a superfície e o núcleo torna-se, em geral, mais difícil, uma vez que o calor tem de se propagar por uma distância maior em direção ao centro do lingote. Os lingotes de grande diâmetro podem, por isso, exigir frequências, tempos de aquecimento, perfis de potência ou métodos de aquecimento diferentes dos utilizados para lingotes mais pequenos.
O que é um aquecedor de tarugos InductoForge®?
Um sistema modular de aquecimento por indução de tarugos InductoForge® foi concebido para aplicações de forjamento. Os módulos de potência controlados individualmente permitem ajustar a distribuição de potência ao longo da linha de aquecimento, enquanto o software de modelação de perfis de temperatura iHAZ™ permite prever a temperatura em toda a secção transversal do tarugo.