
Cómo conseguir un calentamiento uniforme en toda la sección transversal de las palanquillas de forja
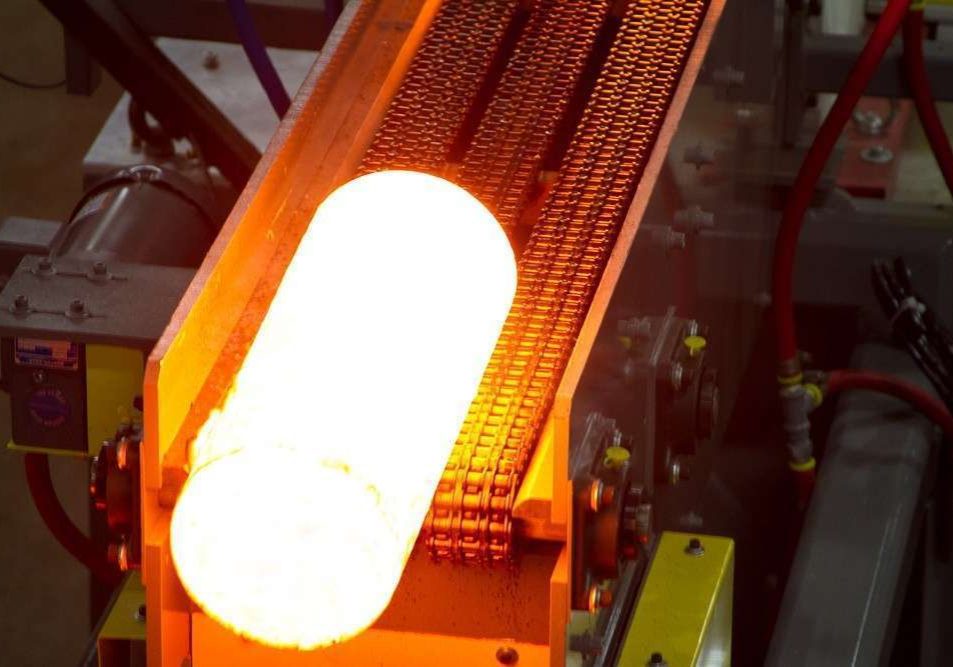
Para lograr un calentamiento uniforme en toda la masa de una pieza de forja, no basta con calentar la superficie de la pieza hasta la temperatura de forja deseada. El proceso de calentamiento por inducción debe diseñarse de tal forma que se consiga la distribución de temperatura necesaria desde la superficie de la pieza hasta su núcleo, evitando al mismo tiempo el sobrecalentamiento localizado.
El tamaño de la palanquilla, las propiedades del material, la frecuencia de inducción, la distribución de la potencia, el tiempo de calentamiento y el ritmo de producción influyen en la uniformidad de la temperatura. En el caso concreto de las palanquillas de forja de gran tamaño, la forma en que se aplica la potencia a lo largo del ciclo de calentamiento puede ser fundamental para conseguir el perfil de temperatura deseado desde la superficie hasta el núcleo.
¿Por qué resulta difícil lograr un calentamiento uniforme en toda la masa de los grandes lingotes de forja?
El calentamiento por inducción genera calor directamente en el interior de un material conductor de la electricidad. Sin embargo, la corriente inducida —y, por lo tanto, la generación inicial de calor— no se distribuye necesariamente de manera uniforme por toda la sección transversal de la palanquilla.
El fenómeno electromagnético conocido como «efecto piel» hace que la densidad de corriente sea mayor cerca de la superficie de la palanquilla. Por lo tanto, el calor debe conducirse hacia el núcleo de la palanquilla.
A medida que aumenta el diámetro del lingote, resulta cada vez más difícil lograr la uniformidad de temperatura necesaria entre la superficie y el núcleo, ya que el calor debe recorrer una distancia mayor hacia el centro del lingote.
Esto significa que una pieza en bruto puede alcanzar la temperatura superficial deseada antes de que su núcleo alcance la temperatura de forja requerida. Aplicar potencia adicional sin tener en cuenta el perfil de temperatura completo también puede provocar temperaturas excesivas por debajo de la superficie de la pieza en bruto.
¿Qué factores determinan la uniformidad de la temperatura en el calentamiento por inducción de lingotes?
Hay varios factores interrelacionados que determinan el perfil de temperatura final de una pieza de forja calentada por inducción.
Frecuencia de inducción
La frecuencia influye en la profundidad a la que penetra la energía electromagnética en la pieza en bruto. Las frecuencias más altas tienden a concentrar el calentamiento más cerca de la superficie, mientras que las frecuencias más bajas permiten una penetración más profunda.
Por lo tanto, para seleccionar la frecuencia adecuada es necesario encontrar un equilibrio entre la penetración electromagnética, la eficiencia de calentamiento, las dimensiones de la pieza en bruto, las propiedades del material y la uniformidad de temperatura requerida.
No existe una frecuencia única que sea óptima para todas las aplicaciones de forja.
Diámetro y material de la pieza en bruto
El tamaño de la palanquilla influye de manera significativa en la estrategia de calentamiento necesaria. Las palanquillas de mayor diámetro suelen requerir más tiempo para que el calor se transmita hasta el núcleo.
Las propiedades de los materiales también son importantes. La resistividad eléctrica, la permeabilidad magnética y la conductividad térmica varían en función del tipo de material y de la temperatura, lo que influye en la respuesta de la palanquilla a lo largo del ciclo de calentamiento.
Por lo tanto, el proceso de calentamiento por inducción adecuado depende tanto de la geometría de la pieza como del material que se va a calentar.
Tiempo de calentamiento y ritmo de producción
La uniformidad de la temperatura y el ritmo de producción están estrechamente relacionados.
Dejar más tiempo para la conducción térmica puede reducir la diferencia de temperatura entre la superficie y el núcleo. Sin embargo, los talleres de forja también deben cumplir con los requisitos de producción. Un proceso eficaz de calentamiento de palanquillas debe equilibrar el rendimiento con la distribución de temperatura final requerida.
Las variaciones en el ritmo de producción también pueden modificar el perfil de potencia ideal a lo largo de una línea de calentamiento por inducción.
Distribución de energía
El lugar y el momento en que se aplica la potencia pueden ser tan importantes como la cantidad total de potencia que se transmite al lingote.
Aplicar más energía en las primeras fases del proceso de calentamiento puede proporcionar más tiempo para que el calor se transmita hacia el núcleo. Sin embargo, una distribución fija de la potencia no es la opción ideal para todos los diámetros de lingotes ni para todos los ritmos de producción.
Por este motivo, un sistema de calentamiento por inducción de lingotes que permita ajustar la distribución de la potencia a lo largo de la línea de calentamiento ofrece una mayor flexibilidad a la hora de procesar lingotes de distintos tamaños o de trabajar a diferentes ritmos de producción.
Por qué la temperatura superficial por sí sola puede no reflejar toda la realidad
Es importante medir la temperatura superficial de la palanquilla, pero la temperatura superficial por sí sola no revela necesariamente el estado térmico completo de la palanquilla.
Durante el calentamiento por inducción, en determinadas condiciones de calentamiento puede alcanzarse la temperatura máxima por debajo de la superficie. Por lo tanto, una medición de la temperatura superficial puede parecer aceptable incluso cuando existe una zona más caliente debajo de la superficie.
Conocer el perfil de temperatura a lo largo de toda la sección transversal de la palanquilla ayuda a reducir el riesgo de sobrecalentamiento, al tiempo que garantiza que el núcleo de la palanquilla alcance la temperatura necesaria para la forja.
¿Cómo se calientan las palanquillas de forja de gran diámetro?
El método de calentamiento adecuado depende, en parte, del tamaño de la palanquilla y de los requisitos de la aplicación.
El calentamiento por inducción horizontal progresivo en varias etapas se utiliza habitualmente para lingotes de diámetro pequeño y mediano. En el caso de los lingotes de acero o titanio de gran diámetro, puede resultar más ventajoso el calentamiento estático con una disposición vertical de bobinas, o una combinación de precalentamiento progresivo y calentamiento final estático.
El método óptimo depende de factores como el diámetro de la barra, el material, el ritmo de producción y la uniformidad de temperatura requerida.
Cómo controla Inductoheat la uniformidad de la temperatura desde la superficie hasta el núcleo
Inductoheat ha desarrollado el sistema modular de calentamiento de lingotes InductoForge® específicamente para satisfacer las necesidades cambiantes de los talleres de forja modernos.
Los módulos de potencia controlados individualmente permiten ajustar la potencia a lo largo de la línea de calentamiento, en lugar de depender de una única distribución fija de potencia. Esto proporciona a los talleres de forja una mayor flexibilidad a la hora de calentar palanquillas de diferentes diámetros o de trabajar a distintos ritmos de producción, al tiempo que se mantiene la uniformidad de temperatura requerida entre la superficie y el núcleo.
Los sistemas InductoForge® también pueden utilizar el software de modelización de perfiles de temperatura iHAZ™, una tecnología de simulación numérica predictiva que calcula la temperatura en toda la sección transversal de la palanquilla, desde la superficie hasta el núcleo. El software puede utilizarse para ayudar a establecer programas de calentamiento diseñados para alcanzar el perfil de temperatura requerido en la palanquilla, al tiempo que se optimiza la eficiencia del sistema.
[Más información sobre los sistemas de calentamiento por inducción de lingotes InductoForge®.]
La clave para un calentamiento uniforme de las piezas en bruto
Un calentamiento uniforme en toda la pieza es el resultado de equilibrar todo el proceso de calentamiento por inducción, y no simplemente de alcanzar una temperatura superficial determinada.
Es necesario tener en cuenta de forma conjunta la frecuencia, el diámetro de la palanquilla, las propiedades del material, el tiempo de calentamiento, el ritmo de producción y la distribución de la potencia. En el caso de las palanquillas de mayor tamaño, resulta especialmente importante controlar cómo se distribuye la potencia a lo largo del ciclo de calentamiento y comprender el perfil de temperatura resultante.
El objetivo es suministrar una pieza en bruto a la operación de forja con la distribución de temperatura requerida en toda su sección transversal, minimizando al mismo tiempo el riesgo de sobrecalentamiento superficial o subsuperficial.
Descubre la ingeniería que hay detrás del calentamiento por inducción de lingotes
Para un análisis técnico más detallado sobre las temperaturas de forja, la uniformidad de la temperatura, la selección de la frecuencia, la distribución de potencia y el diseño de los calentadores de palanquillas por inducción, consulta:
Aspectos complejos para el calentamiento por inducción eficaz de los aceros en los talleres de forja modernos
Por el Dr. Valery Rudnev, Doug Brown, el Dr. Chester J. Van Tyne y el Dr. Kester D. Clarke.
Artículo: Calentamiento por inducción de aceros en los talleres de forja modernos
Preguntas frecuentes
¿Cómo se consigue un calentamiento uniforme en toda la masa de una pieza forjada de gran tamaño?
Para lograr un calentamiento uniforme en toda la pieza, es necesario equilibrar la frecuencia de inducción, la distribución de potencia, el tiempo de calentamiento, el tamaño de la palanquilla, las propiedades del material y el ritmo de producción. Dado que el calentamiento por inducción puede concentrar la generación inicial de calor en la superficie de la palanquilla, se necesitan tiempo suficiente y un perfil de potencia adecuado para lograr la distribución de temperatura requerida hasta el núcleo de la palanquilla.
¿Por qué el centro de una pieza de metal calentada por inducción está más frío que la superficie?
El efecto piel concentra la corriente inducida más cerca de la superficie de la palanquilla. A continuación, el calor se transfiere hacia el núcleo por conducción térmica. Esta diferencia puede hacerse más significativa a medida que aumenta el diámetro de la palanquilla o cuando los parámetros de calentamiento no proporcionan tiempo suficiente para que se iguale la temperatura.
¿Una frecuencia de inducción más baja mejora el calentamiento en profundidad?
Las frecuencias más bajas suelen proporcionar una mayor profundidad de penetración electromagnética, pero la frecuencia no puede seleccionarse basándose únicamente en la profundidad de penetración. Deben tenerse en cuenta las dimensiones de la pieza en bruto, las propiedades del material, la eficiencia de calentamiento, el ritmo de producción requerido y los requisitos de uniformidad de la temperatura.
¿Puede la temperatura superficial de la pieza en bruto confirmar que el calentamiento es uniforme?
No por sí solas. Las mediciones de la temperatura superficial son útiles para el control del proceso, pero no miden directamente la distribución completa de la temperatura en el interior de la palanquilla. En determinadas condiciones de calentamiento por inducción, la temperatura máxima puede darse por debajo de la superficie de la palanquilla.
¿Cómo influye el diámetro de la pieza en bruto en el calentamiento por inducción?
A medida que aumenta el diámetro de la barra, lograr la uniformidad de la temperatura entre la superficie y el núcleo suele resultar más complicado, ya que el calor debe propagarse una mayor distancia hacia el centro de la barra. Por lo tanto, las barras de gran diámetro pueden requerir frecuencias, tiempos de calentamiento, perfiles de potencia o métodos de calentamiento distintos a los de las barras más pequeñas.
¿Qué es un calentador de lingotes InductoForge®?
El sistema modular de calentamiento por inducción de lingotes InductoForge® está diseñado para aplicaciones de forja. Los módulos de potencia controlados individualmente permiten ajustar la distribución de la potencia a lo largo de la línea de calentamiento, mientras que el software de modelización de perfiles de temperatura iHAZ™ permite predecir la temperatura en toda la sección transversal del lingote.