
如何實現鍛造坯料的均勻穿透加熱
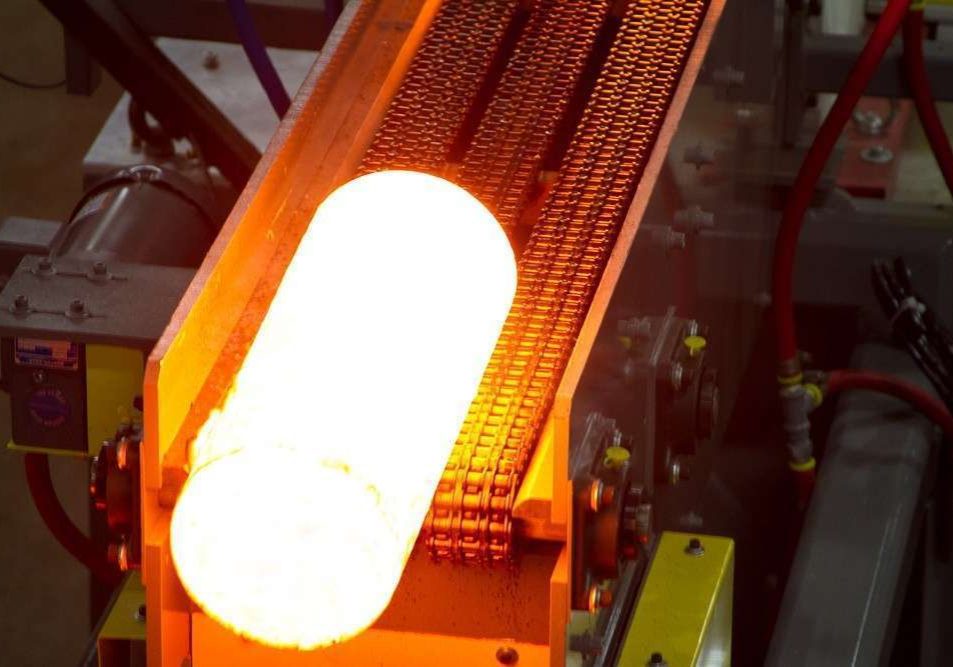
要使鍛造坯料達到均勻的貫穿加熱,不僅僅是將坯料表面加熱至所需的鍛造溫度即可。感應加熱製程的設計必須能使坯料從表面到核心達到所需的溫度分佈,同時避免局部過熱。
坯料尺寸、材料特性、感應頻率、功率分配、加熱時間及生產速率,皆會影響溫度均勻性。特別是對於大型鍛造坯料而言,在整個加熱週期中功率的施加方式,對於達成理想的表面至核心溫度分布至關重要。
為何大型鍛造坯料難以實現均勻的貫穿加熱?
感應加熱是直接在導電材料內部產生熱量。然而,感應電流——以及由此產生的初始熱量——未必會均勻地分布於坯料橫截面的各處。
一種稱為「集皮效應」的電磁現象,會導致坯料表面附近的電流密度較高。隨後,熱量必須向坯料中心傳導。
隨著坯料直徑增大,要達到所需的表面至核心溫度均勻性便愈發困難,因為熱量必須向坯料中心傳播更長的距離。
這意味著坯料的外表面可能在核心達到所需鍛造溫度之前,就已達到預期的表面溫度。若未考量完整的溫度分布便追加功率,也可能導致坯料表面以下區域出現過高溫度。
什麼因素決定了感應坯料加熱的溫度均勻性?
幾個相互關聯的因素共同決定了感應加熱鍛造坯料的最終溫度分布。
感應頻率
頻率會影響電磁能量穿透坯料的深度。較高的頻率通常會使加熱集中於表面附近,而較低的頻率則能提供更深的穿透深度。
因此,要選擇合適的頻率,必須在電磁穿透能力、加熱效率、坯料尺寸、材料特性以及所需的溫度均勻性之間取得平衡。
沒有一種單一頻率能適用於所有鍛造應用。
坯料直徑與材質
坯料尺寸對所需的加熱策略有重大影響。直徑較大的坯料通常需要更長的時間,才能讓熱量傳導至坯料中心。
材料特性同樣至關重要。電阻率、磁導率及熱導率會隨材料類型與溫度而變化,進而影響坯料在整個加熱週期中的反應方式。
因此,合適的感應加熱工藝取決於坯料的幾何形狀以及待加熱的材料。
加熱時間與產能
溫度均勻度與產能密切相關。
若能留出更多時間進行熱傳導,即可縮小表面與核心之間的溫差。然而,鍛造廠也必須滿足生產要求。有效的坯料加熱製程必須在產能與所需的最終溫度分佈之間取得平衡。
產能的變動亦會改變感應加熱生產線沿線的理想功率曲線。
電力分配
施加力的位置與時機,其重要性可能與傳遞至坯料的總功率同樣關鍵。
在加熱過程的早期階段施加更多能量,可為熱量傳導至芯部提供更多時間。然而,固定的功率分配方式並不適用於所有坯料直徑或生產速率。
因此,一種能夠調整加熱線沿線功率分配的感應坯料加熱系統,在處理不同尺寸的坯料或以不同生產速率運作時,能提供更大的靈活性。
為何僅憑地表溫度可能無法反映全貌
測量坯料表面溫度固然重要,但僅憑表面溫度未必能完整反映坯料的熱狀態。
在感應加熱過程中,在某些加熱條件下,最高溫度可能出現在表面之下。因此,即使表面下方存在溫度更高的區域,表面溫度測量結果仍可能看似正常。
了解坯料橫截面各處的溫度分佈,有助於降低過熱的風險,同時確保坯料中心達到鍛造所需的溫度。
大直徑鍛造坯料是如何加熱的?
合適的加熱方法部分取決於坯料尺寸及應用需求。
漸進式多段水平感應加熱通常用於中小直徑坯料。對於大直徑鋼坯或鈦坯,採用垂直線圈佈局進行靜態加熱——或結合漸進式預熱與靜態最終加熱——可能更具優勢。
最佳方法取決於多項因素,包括坯料直徑、材質、生產速率以及所需的溫度均勻性。
Inductoheat 如何控制表面至核心的溫度均勻性
Inductoheat 開發了 InductoForge® 模組化坯料加熱系統 ,專為因應現代鍛造車間不斷變化的需求而設計。
透過獨立控制的功率模組,可沿加熱線路調整功率,而非依賴單一的固定功率分配。這使鍛造廠在加熱不同直徑的坯料或以不同生產速率運作時,能擁有更大的靈活性,同時仍能維持所需的表面至核心溫度均勻性。
InductoForge® 系統亦可搭配 iHAZ™ 溫度分布建模軟體使用,這項預測性數值模擬技術能預測坯料整個橫截面(從表面到核心)的溫度分布。該軟體可協助制定加熱配方,以達成所需的坯料溫度分布,同時優化系統效率。
[進一步了解 InductoForge® 感應坯料加熱系統。]
均勻加熱坯料的关键
均勻的穿透加熱是整個感應加熱過程達到平衡的結果——而不僅僅是達到目標表面溫度。
必須綜合考量頻率、坯料直徑、材料特性、加熱時間、生產速率以及功率分配。對於較大的坯料而言,控制加熱週期中功率的分配方式,並理解由此產生的溫度分布曲線,便顯得尤為重要。
目標是在將坯料送入鍛造工序時,確保其整個橫截面具有所需的溫度分佈,同時將表面或次表面過熱的風險降至最低。
探索感應坯料加熱背後的工程原理
若欲深入探討鍛造溫度、溫度均勻性、頻率選擇、功率分配及感應坯料加熱器設計等技術議題,請參閱:
現代鍛造車間中成功進行鋼材感應加熱的關鍵要點
作者:瓦列里·魯德涅夫博士、道格·布朗、切斯特·J·范·泰恩博士及凱斯特·D·克拉克博士。
常見問題
如何使大型鍛造坯料達到均勻的穿透加熱?
要實現均勻的貫穿加熱,必須平衡感應頻率、功率分配、加熱時間、坯料尺寸、材料特性及生產速率。由於感應加熱能將初始熱量集中於坯料表面,因此需要足夠的時間和適當的功率曲線,才能使溫度均勻分布至坯料中心。
為什麼感應加熱坯料的中心溫度會比表面低?
集皮效應會將誘導電流集中於坯料表面附近。隨後,熱量會透過熱傳導向坯料中心傳遞。隨著坯料直徑增大,或當加熱參數未能提供足夠時間讓溫度趨於均勻時,這種差異可能會變得更加顯著。
較低的感應頻率是否能改善穿透加熱效果?
較低的頻率通常能提供更深的電磁穿透深度,但不能僅憑穿透深度來選擇頻率。必須綜合考量坯料尺寸、材料特性、加熱效率、所需產能以及溫度均勻性等要求。
坯料表面溫度能否確認加熱是否均勻?
並非僅憑此一項。表面溫度測量對於製程控制雖有其價值,但並不能直接測量坯料內部完整的溫度分佈。在某些感應加熱條件下,最高溫度可能出現在坯料表面之下。
坯料直徑如何影響感應加熱?
隨著坯料直徑增大,要達到表面至核心的溫度均勻性通常會變得更加困難,因為熱量必須傳導更遠的距離才能到達坯料中心。因此,大直徑坯料可能需要與小直徑坯料不同的頻率、加熱時間、功率曲線或加熱方法。
什麼是 InductoForge® 坯料加熱器?
InductoForge® 模組化感應坯料加熱系統專為鍛造應用而設計。透過獨立控制的功率模組,可沿加熱線調整功率分配;而 iHAZ™ 溫度分布模擬軟體則能預測坯料整個橫截面的溫度分布。