
Dövme Kütüklerinde Eşit Derin Isıtma Nasıl Sağlanır?
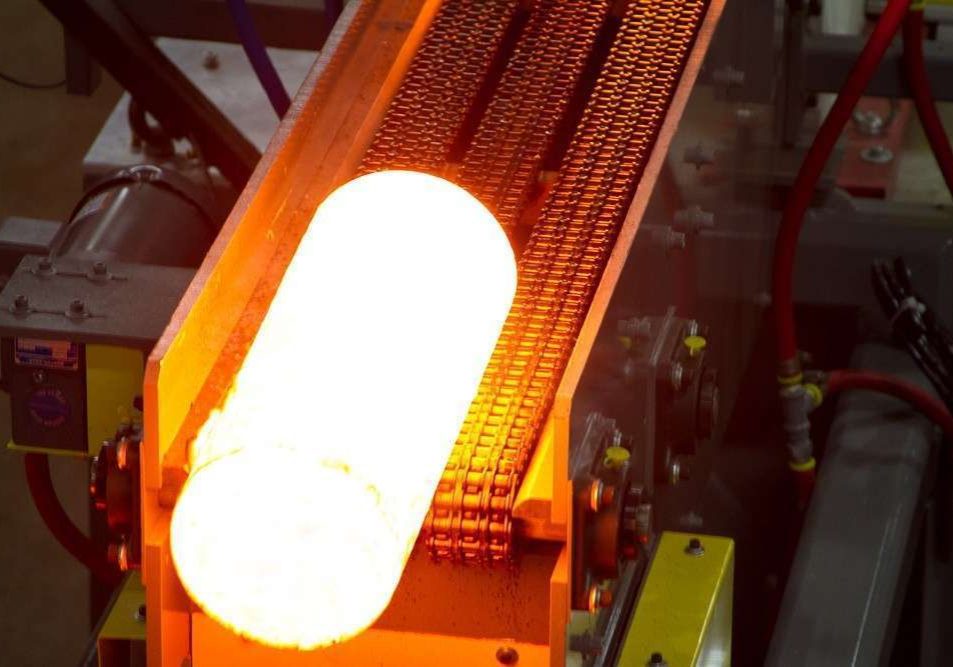
Bir dövme kütleğinde homojen bir içten ısıtma elde etmek, kütlenin yüzeyini sadece istenen dövme sıcaklığına getirmekten daha fazlasını gerektirir. İndüksiyonla ısıtma işlemi, kütlenin yüzeyinden çekirdeğine kadar gerekli sıcaklık dağılımını sağlayacak ve aynı zamanda yerel aşırı ısınmayı önleyecek şekilde tasarlanmalıdır.
Kütük boyutu, malzeme özellikleri, indüksiyon frekansı, güç dağılımı, ısıtma süresi ve üretim hızı, sıcaklık homojenliğini etkileyen faktörlerdir. Özellikle büyük dövme kütüklerinde, ısıtma döngüsü boyunca gücün uygulanma şekli, istenen yüzeyden çekirdeğe doğru sıcaklık profilinin elde edilmesi açısından kritik öneme sahip olabilir.
Büyük dövme kütüklerinde ısı dağılımının homojen olması neden zordur?
İndüksiyonla ısıtma, elektrik iletken malzemenin içinde doğrudan ısı üretir. Ancak, indüklenen akım — ve dolayısıyla ilk aşamadaki ısı üretimi — kütüğün kesit alanı boyunca her zaman eşit bir şekilde dağılmayabilir.
“Cilt etkisi” olarak bilinen elektromanyetik olgu, akım yoğunluğunun kütüğün yüzeyine yakın bölgelerde daha yüksek olmasına neden olur. Bu durumda ısı, kütüğün merkezine doğru iletilmelidir.
Kütüğün çapı arttıkça, ısının kütüğün merkezine doğru daha uzun bir mesafe kat etmesi gerektiğinden, yüzey ile çekirdek arasında istenen sıcaklık homojenliğini sağlamak daha zor hale gelir.
Bu, bir kütüğün, çekirdeği gerekli dövme sıcaklığına ulaşmadan önce istenen yüzey sıcaklığına ulaşabileceği anlamına gelir. Sıcaklık profilinin tamamı dikkate alınmadan ilave güç uygulanması, kütüğün yüzeyinin altında aşırı sıcaklıklara da yol açabilir.
İndüksiyonlu Kütük Isıtmasında Sıcaklık Düzgünlüğünü Ne Belirler?
İndüksiyonla ısıtılan bir dövme kütüğünün nihai sıcaklık profilini, birbiriyle ilişkili çeşitli faktörler belirler.
İndüksiyon Frekansı
Frekans, elektromanyetik enerjinin kütüğe ne kadar derine nüfuz ettiğini etkiler. Daha yüksek frekanslar ısınmanın yüzeye daha yakın bir noktada yoğunlaşmasına neden olurken, daha düşük frekanslar daha derin nüfuz sağlar.
Bu nedenle, uygun frekansı seçmek için elektromanyetik penetrasyon, ısıtma verimliliği, kütük boyutları, malzeme özellikleri ve gerekli sıcaklık homojenliği arasında bir denge kurulması gerekir.
Her dövme uygulaması için en uygun tek bir frekans yoktur.
Kütük Çapı ve Malzemesi
Kütük boyutu, gerekli ısıtma stratejisi üzerinde büyük bir etkiye sahiptir. Çapı daha büyük kütüklerde, ısının çekirdeğe doğru iletilmesi genellikle daha fazla zaman alır.
Malzeme özellikleri de önemlidir. Elektriksel direnç, manyetik geçirgenlik ve ısı iletkenliği, malzeme türüne ve sıcaklığa göre değişir ve bu da kütüğün ısıtma döngüsü boyunca nasıl tepki vereceğini etkiler.
Bu nedenle, uygun indüksiyonla ısıtma işlemi hem kütüğün geometrisine hem de ısıtılan malzemeye bağlıdır.
Isıtma Süresi ve Üretim Hızı
Sıcaklık homojenliği ile üretim hızı arasında sıkı bir ilişki vardır.
Isı iletimi için daha fazla zaman ayrılması, yüzey ile çekirdek arasındaki sıcaklık farkını azaltabilir. Ancak dövme atölyeleri, üretim gereksinimlerini de karşılamak zorundadır. Etkili bir kütük ısıtma süreci, üretim hacmi ile gerekli nihai sıcaklık dağılımı arasında bir denge sağlamalıdır.
Üretim hızındaki değişiklikler, indüksiyonla ısıtma hattı boyunca ideal güç profilini de değiştirebilir.
Güç Dağıtımı
Gücün nerede ve ne zaman uygulandığı, kütüğe aktarılan toplam güç miktarı kadar önemli olabilir.
Isıtma sürecinin erken aşamalarında daha fazla enerji uygulamak, ısının çekirdeğe doğru iletilmesi için ek süre sağlayabilir. Ancak sabit bir güç dağılımı, her kütük çapı veya üretim hızı için ideal değildir.
Bu nedenle, ısıtma hattı boyunca güç dağılımını ayarlayabilen bir kütük indüksiyonla ısıtma sistemi, farklı boyutlardaki kütüklerin işlenmesinde veya farklı üretim hızlarında çalışırken daha fazla esneklik sağlar.
Neden Yüzey Sıcaklığı Tek Başına Her Şeyi Anlatmayabilir?
Kütüğün yüzey sıcaklığını ölçmek önemlidir, ancak yüzey sıcaklığı tek başına kütüğün termal durumunun tamamını ortaya koymayabilir.
İndüksiyonla ısıtma sırasında, belirli ısıtma koşullarında maksimum sıcaklık yüzeyin altında oluşabilir. Bu nedenle, yüzeyin altında daha sıcak bir bölge bulunsa bile, yüzey sıcaklığı ölçümü kabul edilebilir görünebilir.
Kütüğün kesitindeki sıcaklık dağılımını anlamak, kütüğün merkezinin dövme işlemi için gerekli sıcaklığa ulaşmasını sağlarken aşırı ısınma riskini azaltmaya yardımcı olur.
Büyük Çaplı Dövme Kütükleri Nasıl Isıtılır?
Uygun ısıtma yöntemi, kısmen kütük boyutuna ve uygulama gereksinimlerine bağlıdır.
Kademeli çok aşamalı yatay indüksiyonla ısıtma yöntemi, genellikle küçük ve orta çaplı kütüklerde kullanılır. Büyük çaplı çelik veya titanyum kütükler için ise dikey bobin düzenlemeli statik ısıtma – ya da kademeli ön ısıtma ile statik son ısıtmanın birleşimi – avantajlı olabilir.
En uygun yaklaşım, kütük çapı, malzeme, üretim hızı ve gerekli sıcaklık homojenliği gibi faktörlere bağlıdır.
Inductoheat, Yüzeyden Çekirdeğe Sıcaklık Düzgünlüğünü Nasıl Sağlar?
Inductoheat, InductoForge® Modüler Kütük Isıtma Sistemini 'i, modern dövme atölyelerinin değişen gereksinimleri için özel olarak geliştirmiştir.
Ayrı ayrı kontrol edilebilen güç modülleri, tek bir sabit güç dağıtımına bağlı kalmak yerine, ısıtma hattı boyunca gücün ayarlanmasına olanak tanır. Bu, dövme atölyelerine, gerekli yüzey-çekirdek sıcaklık homojenliğini korurken farklı çaplardaki kütükleri ısıtma veya farklı üretim hızlarında çalışma konusunda daha fazla esneklik sağlar.
InductoForge® sistemleri, kütüğün kesitindeki sıcaklığı – yüzeyden çekirdeğe kadar – tahmin eden bir öngörücü sayısal simülasyon teknolojisi olan iHAZ™ Sıcaklık Profili Modelleme Yazılımını da kullanabilir. Bu yazılım, sistem verimliliğini en üst düzeye çıkarırken gerekli kütük sıcaklık profilini elde etmek üzere tasarlanmış ısıtma reçetelerinin oluşturulmasına yardımcı olmak amacıyla kullanılabilir.
[InductoForge® İndüksiyonlu Kütük Isıtma Sistemleri hakkında daha fazla bilgi edinin.]
Kütüklerin Düzgün Isıtılmasının Anahtarı
Eşit bir şekilde her noktaya yayılan ısıtma, sadece hedef yüzey sıcaklığına ulaşmakla değil, tüm indüksiyonla ısıtma sürecinin dengelenmesinin bir sonucudur.
Frekans, kütük çapı, malzeme özellikleri, ısıtma süresi, üretim hızı ve güç dağılımı birlikte değerlendirilmelidir. Daha büyük kütüklerde, ısıtma döngüsü boyunca gücün nasıl dağıldığını kontrol etmek ve ortaya çıkan sıcaklık profilini anlamak özellikle önem kazanır.
Amaç, yüzeyde veya yüzey altında aşırı ısınma riskini en aza indirirken, kesiti boyunca gerekli sıcaklık dağılımına sahip bir kütüğü dövme işlemine hazır hale getirmektir.
İndüksiyonlu Kütük Isıtmasının Arkasındaki Mühendisliği Keşfedin
Dövme sıcaklıkları, sıcaklık homojenliği, frekans seçimi, güç dağılımı ve indüksiyonlu kütük ısıtıcısı tasarımı konularında daha ayrıntılı teknik bir inceleme için şu makaleyi okuyun:
Modern Dövme Atölyelerinde Çeliklerin Başarılı İndüksiyonla Isıtılmasına İlişkin İncelikler
Yazarlar: Dr. Valery Rudnev, Doug Brown, Dr. Chester J. Van Tyne ve Dr. Kester D. Clarke.
Makale: Modern Dövme Atölyelerinde Çeliklerin İndüksiyonla Isıtılması
Sık Sorulan Sorular
Büyük bir dövme kütlesinin içten dışa eşit şekilde ısınmasını nasıl sağlarsınız?
Eşit bir ısınma elde etmek için indüksiyon frekansı, güç dağılımı, ısıtma süresi, kütük boyutu, malzeme özellikleri ve üretim hızı arasında bir denge kurulması gerekir. İndüksiyonla ısıtma, ilk ısı oluşumunu kütüğün yüzeyine yoğunlaştırabildiğinden, kütüğün merkezine doğru istenen sıcaklık dağılımını sağlamak için yeterli süre ve uygun bir güç profili gereklidir.
İndüksiyonla ısıtılan bir kütüğün merkezi neden yüzeyinden daha soğuktur?
Cilt etkisi, indüklenen akımı kütüğün yüzeyine daha yakın bir bölgede yoğunlaştırır. Ardından ısı, termal iletim yoluyla kütüğün merkezine doğru aktarılır. Bu fark, kütüğün çapı arttıkça veya ısıtma parametreleri sıcaklığın dengelenmesi için yeterli süre sağlamadığında daha belirgin hale gelebilir.
Daha düşük indüksiyon frekansı, malzemenin içten dışa ısıtılmasını iyileştirir mi?
Daha düşük frekanslar genellikle daha derin elektromanyetik penetrasyon sağlar; ancak penetrasyon derinliği tek başına frekans seçimini belirleyen bir faktör olamaz. Kütük boyutları, malzeme özellikleri, ısıtma verimliliği, istenen üretim hızı ve sıcaklık homojenliği gerekliliklerinin tümü dikkate alınmalıdır.
Kütüğün yüzey sıcaklığı, ısıtmanın homojen olduğunu doğrulayabilir mi?
Tek başına değil. Yüzey sıcaklığı ölçümleri proses kontrolü açısından değerlidir, ancak kütük içindeki sıcaklık dağılımının tamamını doğrudan ölçmezler. Bazı indüksiyonla ısıtma koşullarında, maksimum sıcaklık kütük yüzeyinin altında meydana gelebilir.
Kütük çapı, indüksiyonla ısıtmayı nasıl etkiler?
Kütük çapı arttıkça, ısının kütüğün merkezine doğru daha uzun bir mesafe kat etmesi gerektiğinden, yüzey ile çekirdek arasındaki sıcaklık homojenliğini sağlamak genellikle daha zor hale gelir. Bu nedenle, büyük çaplı kütükler, daha küçük kütüklerden farklı frekanslar, ısıtma süreleri, güç profilleri veya ısıtma yöntemleri gerektirebilir.
InductoForge® kütük ısıtıcısı nedir?
InductoForge® modüler indüksiyonlu kütük ısıtma sistemi, dövme uygulamaları için tasarlanmıştır. Ayrı ayrı kontrol edilen güç modülleri, ısıtma hattı boyunca güç dağılımının ayarlanmasına olanak tanırken, iHAZ™ Sıcaklık Profili Modelleme Yazılımı, kütüğün kesiti boyunca sıcaklığı tahmin edebilir.