
Comment obtenir un chauffage uniforme en profondeur des billettes de forgeage
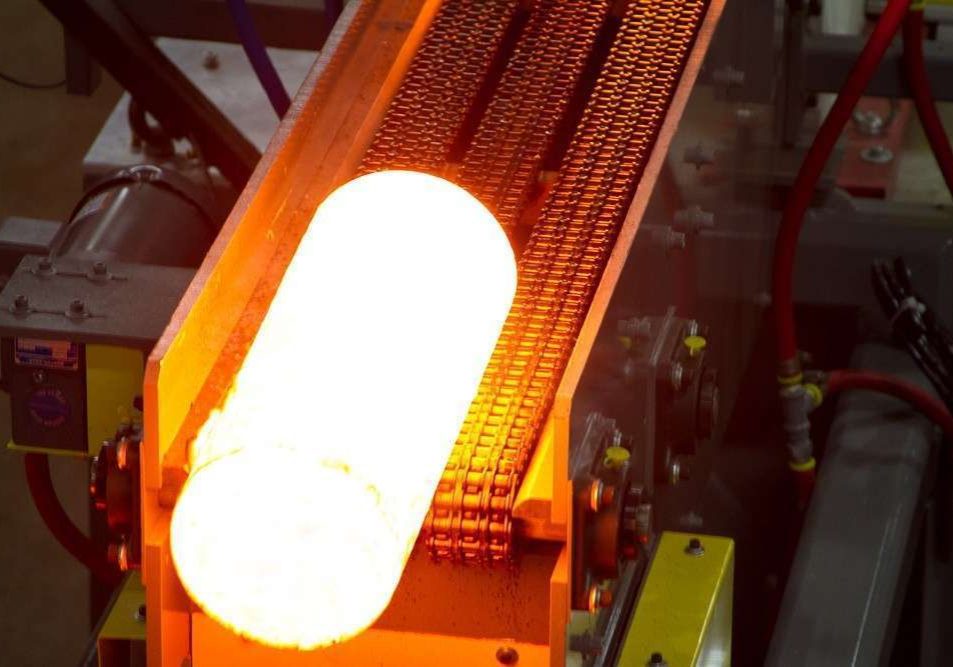
Pour obtenir un chauffage homogène d'une billette de forgeage, il ne suffit pas de porter simplement la surface de la billette à la température de forgeage souhaitée. Le procédé de chauffage par induction doit être conçu de manière à obtenir la répartition de température requise depuis la surface de la billette jusqu'à son cœur, tout en évitant toute surchauffe localisée.
La taille de la billette, les propriétés du matériau, la fréquence d'induction, la répartition de la puissance, le temps de chauffage et le rythme de production sont autant de facteurs qui influent sur l'uniformité de la température. Pour les grosses billettes de forgeage en particulier, la manière dont la puissance est appliquée tout au long du cycle de chauffage peut s'avérer déterminante pour obtenir le profil de température souhaité de la surface vers le cœur.
Pourquoi est-il difficile d'obtenir un chauffage uniforme en profondeur dans les grosses billettes de forgeage ?
Le chauffage par induction génère de la chaleur directement au sein d'un matériau conducteur d'électricité. Cependant, le courant induit — et donc la production initiale de chaleur — n'est pas nécessairement réparti de manière uniforme sur toute la section transversale de la billette.
Le phénomène électromagnétique connu sous le nom d’« effet de peau » fait que la densité de courant est plus élevée près de la surface de la billette. La chaleur doit alors se propager par conduction vers le cœur de la billette.
À mesure que le diamètre de la billette augmente, il devient plus difficile d'obtenir l'uniformité de température requise entre la surface et le cœur, car la chaleur doit parcourir une plus grande distance pour atteindre le centre de la billette.
Cela signifie qu'une billette peut atteindre la température de surface souhaitée avant que son cœur n'atteigne la température de forgeage requise. L'application d'une puissance supplémentaire sans tenir compte du profil de température complet peut également entraîner des températures excessives sous la surface de la billette.
Quels sont les facteurs qui déterminent l'uniformité de la température lors du chauffage par induction de billettes ?
Plusieurs facteurs interdépendants déterminent le profil de température final d'une billette de forgeage chauffée par induction.
Fréquence d'induction
La fréquence influe sur la profondeur de pénétration de l'énergie électromagnétique dans la billette. Les fréquences plus élevées ont tendance à concentrer l'échauffement près de la surface, tandis que les fréquences plus basses permettent une pénétration plus profonde.
Le choix de la fréquence appropriée nécessite donc de trouver un juste équilibre entre la pénétration électromagnétique, l'efficacité thermique, les dimensions de la billette, les propriétés du matériau et l'uniformité de température requise.
Il n'existe pas de fréquence unique qui soit optimale pour toutes les applications de forgeage.
Diamètre et matériau de la ébauche
La taille de la billette a une influence majeure sur la stratégie de chauffage à adopter. Les billettes de plus grand diamètre nécessitent généralement plus de temps pour que la chaleur se propage jusqu'au cœur.
Les propriétés des matériaux jouent également un rôle important. La résistivité électrique, la perméabilité magnétique et la conductivité thermique varient en fonction du type de matériau et de la température, ce qui influe sur le comportement de la billette tout au long du cycle de chauffage.
Le procédé de chauffage par induction approprié dépend donc à la fois de la géométrie de la billette et du matériau à chauffer.
Temps de chauffage et cadence de production
L'uniformité de la température et le débit de production sont étroitement liés.
Le fait de laisser plus de temps à la conduction thermique peut réduire la différence de température entre la surface et le cœur. Les ateliers de forge doivent toutefois également respecter les exigences de production. Un processus efficace de chauffage des billettes doit trouver un équilibre entre le débit et la répartition de température finale requise.
Les variations du rythme de production peuvent également modifier le profil de puissance idéal le long d'une ligne de chauffage par induction.
Distribution d'électricité
L'endroit et le moment où la force est appliquée peuvent être tout aussi importants que la force totale exercée sur la pièce brute.
Le fait d'appliquer davantage d'énergie dès le début du processus de chauffage peut laisser plus de temps à la chaleur pour se propager vers le cœur. Cependant, une répartition fixe de la puissance n'est pas idéale pour tous les diamètres de billettes ni pour tous les rythmes de production.
C'est pourquoi un système de chauffage par induction des billettes capable d'ajuster la répartition de la puissance le long de la ligne de chauffage offre une plus grande flexibilité lors du traitement de billettes de différentes tailles ou lors d'un fonctionnement à différents rythmes de production.
Pourquoi la température de surface à elle seule ne suffit pas forcément à donner une image complète de la situation
Il est important de mesurer la température de surface d'une billette, mais celle-ci ne reflète pas nécessairement à elle seule l'état thermique global de la billette.
Lors d'un chauffage par induction, la température maximale peut être atteinte sous la surface dans certaines conditions de chauffage. Une mesure de la température de surface peut donc sembler correcte même lorsqu'une zone plus chaude existe sous la surface.
La compréhension du profil de température sur toute la section transversale de la billette permet de réduire le risque de surchauffe tout en garantissant que le cœur de la billette atteigne la température requise pour le forgeage.
Comment chauffe-t-on les billettes de forgeage de grand diamètre ?
Le choix de la méthode de chauffage appropriée dépend en partie de la taille des billettes et des exigences liées à l'application.
Le chauffage par induction horizontal progressif en plusieurs étapes est couramment utilisé pour les billettes de petit et moyen diamètre. Pour les billettes d'acier ou de titane de grand diamètre, un chauffage statique avec un agencement vertical des bobines – ou une combinaison de préchauffage progressif et de chauffage final statique – peut s'avérer avantageux.
L'approche optimale dépend de plusieurs facteurs, notamment le diamètre de la billette, le matériau, le rythme de production et l'uniformité de température requise.
Comment Inductoheat assure l'uniformité de la température entre la surface et le cœur
Inductoheat a mis au point le système modulaire de chauffage de billettes InductoForge® spécialement conçu pour répondre aux besoins en constante évolution des ateliers de forge modernes.
Les modules de puissance à commande individuelle permettent de régler la puissance le long de la ligne de chauffage, plutôt que de recourir à une seule distribution de puissance fixe. Cela offre aux ateliers de forge une plus grande flexibilité lors du chauffage de billettes de différents diamètres ou lors d'un fonctionnement à des cadences de production variables, tout en maintenant l'uniformité requise entre la température en surface et celle au cœur du matériau.
Les systèmes InductoForge® peuvent également utiliser le logiciel de modélisation des profils de température iHAZ™, une technologie de simulation numérique prédictive qui permet d'estimer la température sur toute la section transversale de la billette, de la surface jusqu'au cœur. Ce logiciel peut être utilisé pour aider à définir des recettes de chauffage conçues pour obtenir le profil de température requis de la billette tout en optimisant le rendement du système.
[En savoir plus sur les systèmes de chauffage par induction de billettes InductoForge®.]
La clé d'un chauffage homogène des billettes
Un chauffage homogène en profondeur résulte d'un équilibre de l'ensemble du processus de chauffage par induction — et non pas simplement de l'atteinte d'une température de surface cible.
La fréquence, le diamètre de la billette, les propriétés du matériau, le temps de chauffage, le débit de production et la répartition de la puissance doivent être pris en compte conjointement. Pour les billettes de plus grande taille, il est particulièrement important de contrôler la répartition de la puissance tout au long du cycle de chauffage et de bien comprendre le profil de température qui en résulte.
L'objectif est d'acheminer vers l'opération de forgeage une ébauche présentant la répartition de température requise sur l'ensemble de sa section transversale, tout en minimisant le risque de surchauffe en surface ou en profondeur.
Découvrez les principes techniques du chauffage par induction des billettes
Pour une analyse technique plus approfondie des températures de forgeage, de l'uniformité de la température, du choix de la fréquence, de la répartition de la puissance et de la conception des réchauffeurs à induction pour billettes, consultez :
Les subtilités d'un chauffage par induction efficace des aciers dans les ateliers de forge modernes
Par le Dr Valery Rudnev, Doug Brown, le Dr Chester J. Van Tyne et le Dr Kester D. Clarke.
Article : Le chauffage par induction des aciers dans les ateliers de forge modernes
Foire aux questions
Comment obtenir un chauffage homogène en profondeur d'une grande billette de forgeage ?
Pour obtenir un chauffage homogène en profondeur, il faut trouver le juste équilibre entre la fréquence d'induction, la répartition de la puissance, la durée de chauffage, la taille de la billette, les propriétés du matériau et le rythme de production. Le chauffage par induction pouvant concentrer la production initiale de chaleur vers la surface de la billette, il est nécessaire de prévoir un temps suffisant et un profil de puissance adapté pour obtenir la répartition de température requise jusqu'au cœur de la billette.
Pourquoi le centre d'une billette chauffée par induction est-il plus froid que sa surface ?
L'effet de peau concentre le courant induit plus près de la surface de la billette. La chaleur est ensuite transférée vers le cœur par conduction thermique. Cette différence peut s'accentuer à mesure que le diamètre de la billette augmente ou lorsque les paramètres de chauffage ne laissent pas suffisamment de temps pour que la température s'uniformise.
Une fréquence d'induction plus basse améliore-t-elle la cuisson en profondeur ?
Les fréquences plus basses permettent généralement une pénétration électromagnétique plus profonde, mais le choix de la fréquence ne peut pas se fonder uniquement sur la profondeur de pénétration. Il faut également tenir compte des dimensions des ébauches, des propriétés des matériaux, de l'efficacité de chauffage, du rythme de production requis et des exigences en matière d'uniformité de la température.
La température à la surface de la pièce brute permet-elle de confirmer l'uniformité du chauffage ?
Pas en soi. Les mesures de température superficielle sont utiles pour le contrôle des processus, mais elles ne permettent pas de mesurer directement la répartition complète de la température à l'intérieur de la billette. Dans certaines conditions de chauffage par induction, la température maximale peut se situer en dessous de la surface de la billette.
En quoi le diamètre de la pièce brute influe-t-il sur le chauffage par induction ?
À mesure que le diamètre de la billette augmente, il devient généralement plus difficile d'obtenir une uniformité de température entre la surface et le cœur, car la chaleur doit se propager sur une plus grande distance vers le centre de la billette. Les billettes de grand diamètre peuvent donc nécessiter des fréquences, des temps de chauffage, des profils de puissance ou des méthodes de chauffage différents de ceux utilisés pour les billettes plus petites.
Qu'est-ce qu'un dispositif de chauffage de billettes InductoForge® ?
Le système modulaire de chauffage par induction de billettes InductoForge® est conçu pour les applications de forgeage. Des modules de puissance à commande individuelle permettent d'ajuster la répartition de la puissance le long de la ligne de chauffage, tandis que le logiciel de modélisation de profils de température iHAZ™ permet de prédire la température sur toute la section transversale de la billette.